Pourquoi les eaux usées de distillerie exigent plus qu'un dimensionnement MBR standard
La vinasse brute de distillerie porte 80,000–100,000 mg/L de DCO et une DBO jusqu'à 50,000 mg/L, une concentration environ 200× plus élevée que les eaux usées domestiques et 10–20× au-delà du plafond d'exploitation de tout MBR (bioréacteur à membrane) commercial (vue d'ensemble de biorémédiation ResearchGate, 2024 ; étude anaérobie OALib). Les bassins MBR tolèrent une DCO d'influent dans la plage 2,000–8,000 mg/L avant que le colmatage de liqueur mixte, le transfert d'oxygène et le rendement de boues ne s'effondrent. Charger de la vinasse brute directement dans un MBR exigerait de diluer avec 10–15 parts d'eau propre par part de déchet — une approche qu'aucun chef d'usine ne validera.
Le problème n'est pas seulement la concentration. La vinasse de mélasse sort chaude à 70–90°C de la colonne de distillation, se situe à pH 3.5–4.5, et porte des composés colorés mélanoïdines (produits de réaction de Maillard à haut poids moléculaire) qui résistent à la dégradation biologique et tachent la surface membranaire. Des concentrations de sulfates de 2,000–4,000 mg/L et de potassium au-dessus de 3,000 mg/L ajoutent un risque d'entartrage en plus du colmatage organique. Les distilleries de grains voient des températures plus basses et des rapports DBO/DCO légèrement plus élevés (0.45–0.60) mais ont toujours besoin d'une réduction biologique avant toute étape membranaire.
Les données de procédé d'un pilote bulgare publié dans OALib confirment l'architecture : 98 % d'élimination de DCO dans un réacteur anaérobie à chicanes à OLR 4.28 kg DCO/m³·d et TRH de 20 jours, produisant 0.39 m³ CH₄ par kg de DCO éliminée. Ce seul chiffre — 98 % de réduction en amont — est la raison pour laquelle la filière dominante 2026 des distilleries est UASB (ou ABR) suivi d'une étape de finition MBR, jamais le MBR seul. Le rôle du MBR est de ramener l'effluent anaérobie d'environ 1,500–2,500 mg/L de DCO sous 250 mg/L pour le rejet ou sous 50 mg/L pour la réutilisation.
Caractérisation des eaux usées de distillerie : les chiffres derrière le procédé
Avant de spécifier tout équipement, l'ingénieur a besoin d'un tableau d'influent défendable. Les valeurs ci-dessous sont des plages d'exploitation typiques pour les distilleries de mélasse et de grains, avec le point de donnée OALib de 85,520 mgO₂/L de DCO utilisé comme référence réelle à haute charge plutôt qu'un chiffre arrondi de manuel.
| Paramètre | Vinasse de mélasse | Vinasse de grains | Condensat (colonne) |
|---|---|---|---|
| DCO (mg/L) | 80,000–110,000 | 40,000–70,000 | 1,000–3,000 |
| DBO (mg/L) | 40,000–55,000 | 25,000–40,000 | 500–1,500 |
| Rapport DBO/DCO | 0.40–0.50 | 0.45–0.60 | 0.45–0.55 |
| pH | 3.5–4.5 | 4.0–5.5 | 4.0–6.0 |
| MES (mg/L) | 8,000–15,000 | 5,000–10,000 | 200–600 |
| Azote total (mg/L) | 800–1,500 | 1,200–2,500 | 20–80 |
| Sulfates (mg/L) | 2,000–4,000 | 200–800 | 50–200 |
| Température (°C) | 70–90 | 55–75 | 60–85 |
| Couleur (Pt-Co) | 50,000–150,000 | 20,000–60,000 | 500–2,000 |
Les flux de condensat — le distillat aqueux récupéré de la colonne d'évaporation — relèvent d'une catégorie différente. Avec une DCO d'environ 1,000–3,000 mg/L, ils peuvent parfois alimenter un MBR directement après refroidissement, et plusieurs distilleries indiennes dirigent le condensat vers un MBR dédié tout en envoyant les fonds plus lourds vers la filière anaérobie + MBR complète. Les porosités membranaires de l'étage MBR sont typiquement de 0.1–0.4 μm, produisant un effluent avec MES sous 1 mg/L et turbidité sous 1 NTU — assez propre pour une finition OI aval ou une réutilisation directe comme appoint de tour de refroidissement (selon les spécifications produit MBR, 2026).
Pour un skid package qui intègre les étages d'homogénéisation, aérobie et membranaire, le système MBR intégré Zhongsheng est classé pour la plage 10–2,000 m³/jour typique des flux latéraux de distillerie.
Comment fonctionne la filière MBR pour la vinasse de distillerie
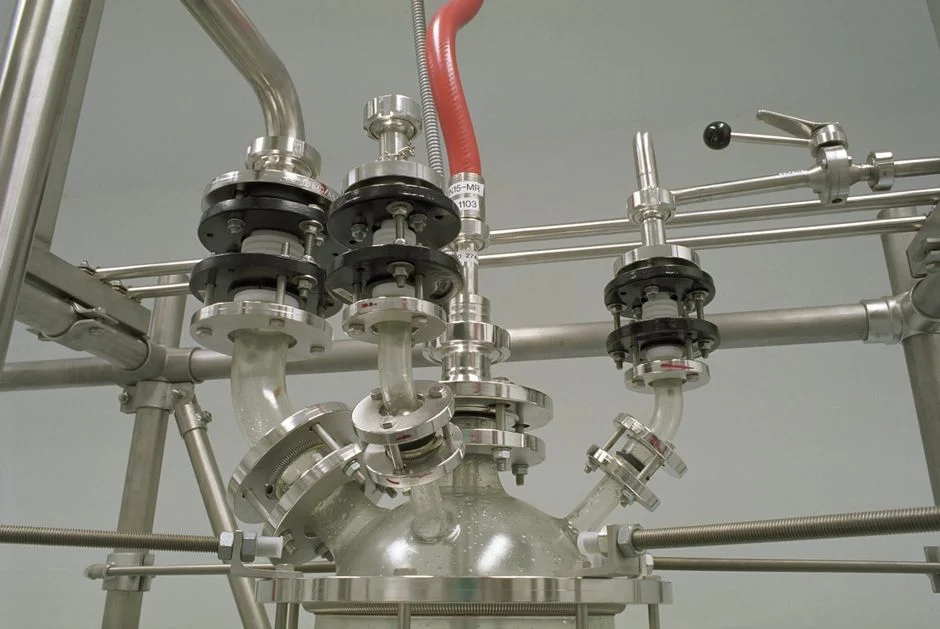
Une filière de traitement de distillerie est une séquence à cinq étages. Sauter un étage se voit dans les données d'exploitation en quelques semaines — généralement comme une pression transmembranaire en hausse et un flux de perméat en baisse.
Étage 1 — Refroidissement et récupération de chaleur. La vinasse quitte la colonne de distillation à 70–90°C. Un échangeur à plaques la ramène sous 40°C avant le réacteur anaérobie, et la chaleur récupérée peut préchauffer l'eau d'alimentation chaudière, réduisant la demande de vapeur de l'usine de 3–6 % dans les conceptions intégrées énergétiquement. Le refroidissement sous 40°C est critique : les archées méthanogènes perdent fortement leur activité au-dessus de 45°C, et la plupart des conceptions UASB en Inde et en Asie du Sud-Est sont mésophiles.
Étage 2 — Correction du pH et équilibrage des nutriments. La vinasse est dosée avec NaOH ou chaux à pH 6.8–7.2. De l'urée ou de l'ammoniac et de l'acide phosphorique sont ajoutés pour amener le rapport DCO :N :P vers 300 :5 :1. Les réacteurs anaérobies tolèrent un déséquilibre N et P mieux que les aérobies, mais le bassin MBR aérobie aval ne le tolérera pas.
Étage 3 — UASB ou réacteur anaérobie à chicanes. Le pilote OALib a fait tourner un ABR à OLR 4.28 kg DCO/m³·d, TRH 20 jours, atteignant 98 % d'abattement de DCO et 0.39 m³ CH₄/kg de DCO éliminée. Les réacteurs UASB à pleine échelle des distilleries indiennes de mélasse tournent à 8–15 kg DCO/m³·d avec un TRH de 5–10 jours, récupérant 8–12 m³ de biogaz par m³ d'eaux usées. Le biogaz compense 25–40 % de l'OPEX total de l'usine dans les installations bien exploitées.
Étage 4 — Finition anoxique/aérobie et MBR. L'effluent anaérobie à 1,500–2,500 mg/L de DCO entre dans un petit bassin anoxique (dénitrification de tout nitrate résiduel) puis dans le bassin MBR aéré équipé de membranes planes PVDF ou de fibres creuses. Les matières en suspension de liqueur mixte tournent à 8,000–12,000 mg/L, environ 3× la concentration des boues activées conventionnelles. Les membranes immergées siègent dans le bassin aéré avec un air de décolmatage à bulles grossières sous les modules. Un système MBR intégré package peut traiter des débits de 10 m³/jour pour les distilleries artisanales jusqu'à 2,000 m³/jour pour les grandes usines de mélasse.
Étage 5 — Désinfection et finition de réutilisation. Le perméat MBR est désinfecté avec un générateur de dioxyde de chlore série ZS ou des UV avant rejet. Pour la réutilisation interne (appoint de tour de refroidissement, alimentation chaudière), le perméat MBR alimente typiquement un système d'OI pour ramener le TDS sous 500 mg/L. Les cassettes membranaires elles-mêmes sont des modules membranaires plans PVDF série DF de porosité 0.1 μm, avec 80–225 m² de surface par module produisant 32–135 m³/jour par cassette.
MBR vs boues activées conventionnelles vs SBR pour l'effluent de distillerie
Le choix de procédé pour une nouvelle usine ZLD ou de réutilisation de distillerie se ramène à quatre questions d'ingénierie : quelle DCO d'effluent faut-il, de combien de terrain disposez-vous, quelle est la cible de réutilisation, et quel est votre plafond d'OPEX à 20 ans. Le tableau ci-dessous positionne les options réalistes. Les bioréacteurs à membrane associés à un réacteur anaérobie à flux ascendant surpassent les options à un étage sur chaque métrique de qualité d'effluent sauf l'énergie d'aération.
| Critère | Boues activées conventionnelles | SBR | UASB seul | UASB + MBR |
|---|---|---|---|---|
| Tolérance DCO influent (mg/L) | < 2,000 | < 3,000 | 50,000–100,000 | 50,000–100,000 |
| DCO effluent (mg/L) | 150–250 | 100–200 | 1,500–3,000 | < 50–100 |
| MES effluent (mg/L) | 20–40 | 15–30 | 200–500 | < 1–5 |
| Emprise (relative) | 1.0× (base) | 0.85× | 0.40× | 0.40× (60 % plus petit que CAS) |
| Réutilisation adaptée (refroidissement/chaudière) | Marginale | Marginale | Non | Oui (avec finition OI) |
| Récupération de biogaz | Aucune | Aucune | Oui | Oui (depuis l'étage UASB) |
| OPEX typique (USD/m³) | 0.35–0.55 | 0.32–0.50 | 0.10–0.18 | 0.28–0.62 |
Les boues activées conventionnelles et le SBR ne peuvent pas être alimentés en vinasse brute — la DCO est tout simplement trop élevée. Ils ne fonctionnent que comme étape de finition aval. L'UASB seul produit du biogaz et réduit la DCO de 90–98 %, mais l'effluent a encore 1,500–3,000 mg/L de DCO et 200–500 mg/L de MES, bien au-dessus de ce que les tours de refroidissement ou les chaudières accepteront. Seule la filière combinée UASB + MBR franchit les deux seuils de <50 mg/L de DCO et <5 mg/L de MES qu'exige la réutilisation, et elle le fait sur une emprise d'environ 40 % d'une usine CAS (selon les spécifications produit MBR, 2026).
Pour l'ingénieur de procédé dimensionnant une nouvelle usine, un système MBR intégré package arrive typiquement pré-skidé avec le bassin aérobie, la cassette membranaire, la pompe de perméat et le tableau de rétro-lavage — raccourcissant l'installation sur site à 2–4 semaines.
Choix des membranes et maîtrise du colmatage dans un MBR à forte charge organique
Les bassins MBR de distillerie tournent plus sales que les installations municipales. La liqueur mixte porte des produits de dégradation des mélanoïdines, des polysaccharides résiduels des cellules de levure, et des corps colorés colloïdaux qui se déposent sur les surfaces membranaires plus vite que la biomasse d'égout typique. Le choix des membranes est la plus grande décision de conception affectant l'OPEX.
Les membranes planes PVDF l'emportent pour cette application. Elles tolèrent un MLSS jusqu'à 15,000 mg/L contre 10,000–12,000 mg/L pour la fibre creuse, et elles peuvent être essuyées ou nettoyées par pulvérisation pendant la maintenance sans retirer la cassette du bassin. La fibre creuse offre une densité de compactage plus élevée mais colmate de façon irréversible lorsque l'air de décolmatage échoue, et les fibres ne peuvent pas être nettoyées mécaniquement. Pour la finition de distillerie à MLSS élevé, les modules membranaires plans PVDF série DF sont classés à une porosité de 0.1 μm, 80–225 m² par module, et consomment 10–20× moins d'énergie que les systèmes tubulaires à flux transversal externe (selon les spécifications produit série DF, 2026).
Le flux d'exploitation se situe plus bas que le MBR municipal : 10–18 LMH (litres par mètre carré par heure) contre 20–25 LMH pour les eaux usées, parce que la charge de colmatage est plus lourde. Au-dessus de 20 LMH sur un MBR de distillerie, la pression transmembranaire monte en 24–48 heures et la fréquence de nettoyage chimique double.
Le protocole de nettoyage en place compte plus que le choix de flux. Deux régimes maintiennent un MBR de distillerie en fonctionnement :
- Nettoyage d'entretien hebdomadaire : trempage NaOCl 1,000–2,000 mg/L pendant 30–60 minutes, in situ, sans retirer la cassette. Maîtrise le colmatage organique et biologique.
- CIP trimestriel : circulation d'acide citrique 1–2 % pendant 2–4 heures, puis lavage alcalin NaOH + NaOCl. Élimine l'entartrage de calcium, magnésium et tout dépôt de sulfates.
Avec ce régime, l'intervalle de remplacement membranaire se situe à 5–7 ans en MBR de distillerie contre 8–10 ans en MBR municipal. La durée de vie plus courte vient de la charge organique constante — pas d'un défaut de la membrane elle-même.
Référentiels de coût 2026 : CAPEX, OPEX et ROI du MBR de distillerie
Les achats et la finance voudront des fourchettes qu'ils peuvent défendre avant le RFQ. Les chiffres ci-dessous sont des référentiels de marché 2026 pour les installations à l'échelle distillerie en Inde, Asie du Sud-Est et Afrique de l'Est, d'après les données de projet Zhongsheng et les données de croissance du marché MBR pour 2026.
| Poste de coût | Fourchette (USD) | Notes |
|---|---|---|
| Étage MBR uniquement — CAPEX | 380–950 $ par m³/jour | Cassettes membranaires, aération, commandes ; hors génie civil |
| Filière anaérobie + MBR complète — CAPEX | 1,100–2,400 $ par m³/jour | Homogénéisation, UASB, gestion du gaz, MBR, désinfection |
| OPEX (total, eau traitée) | 0.28–0.62 $ par m³ | Aération, produits chimiques, remplacement membranaire amorti, main-d'œuvre |
| Énergie d'aération | 0.8–1.4 kWh/m³ | Poste d'OPEX dominant de l'étage MBR |
| Compensation revenu biogaz | 25–40 % de l'OPEX total | 0.39 m³ CH₄/kg DCO éliminée (selon OALib, pilote 2007) |
| Remplacement membranaire | Amorti sur 5–7 ans | Cassettes planes PVDF série DF |
| ROI (avec 60 %+ de réutilisation) | 3.5–5.5 ans | Appoint tour de refroidissement + substitution d'eau d'alimentation chaudière |
La large fourchette CAPEX reflète les conditions de site : les distilleries greenfield avec génie civil complet se situent en haut de fourchette, tandis que les retrofits brownfield sur une usine déjà équipée d'UASB se situent en bas. Le CAPEX de l'étage MBR seul suppose que le réacteur anaérobie existe déjà. Pour un aperçu de la comparaison des coûts MBR avec d'autres applications agroalimentaires, le guide de coût MBR pour l'agroalimentaire décompose des chiffres parallèles pour le laitier, la brasserie et la transformation d'amidon. Les données de croissance du marché MBR pour 2026 plus larges montrent que les tarifs MBR se sont stabilisés après la volatilité d'approvisionnement membranaire 2022–2024.
Cibles de conformité 2026 pour le rejet et la réutilisation d'effluent de distillerie
Les responsables EHS ont besoin que la conception franchisse les régulateurs locaux avant toute signature de commande. Les chiffres contraignants en 2026 sont :
- Limites de rejet Inde CPCB pour les distilleries : DCO ≤ 250 mg/L, DBO ≤ 30 mg/L, MES ≤ 100 mg/L. La poussée ZLD post-2020 exige un zéro rejet liquide pour les nouvelles usines de mélasse dans plusieurs États, c'est pourquoi la réutilisation interne est la voie réaliste.
- UE BREF Common Waste Water and Waste Gas Treatment (mise à jour 2026) : DCO ≤ 250 mg/L pour le rejet indirect (vers l'égout municipal), DCO ≤ 125 mg/L pour le rejet direct vers les eaux de surface.
- Cibles de réutilisation interne (spécification typique 2026) : DCO ≤ 50 mg/L, TDS ≤ 500 mg/L, obtenues en ajoutant une OI après le perméat MBR. L'appoint de tour de refroidissement autorise typiquement jusqu'à 100 mg/L de DCO et 200 mg/L de TDS, mais l'alimentation chaudière est plus stricte.
Pour une finition de réutilisation au-delà du perméat MBR, un système d'OI industriel Zhongsheng dimensionné à 50–70 % de récupération peut ramener le perméat MBR d'environ 100–200 mg/L de TDS sous 50 mg/L, ce qui protège les échangeurs de chaleur aval et les tubes de chaudière.
Une note d'exploitation pour 2026 : le Central Pollution Control Board de l'Inde durcit les limites de TDS pour le rejet de distillerie dans plusieurs addenda au niveau des États, donc même les usines hors des États ZLD stricts devraient concevoir pour un TDS ≤ 2,100 mg/L dans le flux de rejet final afin d'éviter des coûts de retrofit plus tard.
Questions fréquentes
Le MBR seul peut-il traiter les eaux usées de distillerie ?
Non. La vinasse brute de distillerie se situe à 80,000–100,000 mg/L de DCO, environ 10–20× la concentration maximale d'alimentation MBR. Une digestion anaérobie en amont est obligatoire pour ramener la DCO sous 2,500 mg/L avant l'étage MBR.
Quelle DCO un MBR peut-il traiter lorsqu'il est associé à un réacteur anaérobie ?
L'effluent anaérobie à 1,500–2,500 mg/L de DCO est la fenêtre d'alimentation MBR réaliste. Le MBR polit cela sous 250 mg/L pour le rejet ou sous 50 mg/L pour la réutilisation, selon la désinfection et la finition OI.
À quelle fréquence les membranes MBR doivent-elles être remplacées dans une distillerie ?
Tous les 5–7 ans sous un nettoyage d'entretien NaOCl hebdomadaire et un CIP acide citrique trimestriel. Le MBR municipal tourne 8–10 ans ; l'intervalle plus court reflète la charge de colmatage organique plus lourde de la liqueur mixte de distillerie.
Quel est le CAPEX de l'étage MBR seul en 2026 ?
380–950 $ par m³/jour de capacité MBR installée. Une filière anaérobie + MBR complète se situe à 1,100–2,400 $ par m³/jour y compris homogénéisation, UASB, gestion du gaz et skids de désinfection.
L'effluent MBR peut-il être réutilisé dans les tours de refroidissement ?
Oui. Le perméat MBR à DCO < 50 mg/L et TDS < 500 mg/L convient à l'appoint de tour de refroidissement après finition OI. Un système MBR intégré package associé à une OI réduit typiquement le prélèvement d'eau douce de 60–75 % dans les distilleries.
Est-il faisable de retrofiter un MBR sur une distillerie déjà équipée d'UASB ?
Oui, et c'est une voie courante 2026. La fenêtre d'arrêt est de 2–4 semaines pour le raccordement du skid MBR, en supposant que la qualité et le débit de l'effluent UASB existant sont dans la conception. La plupart des retrofits se remboursent en 3.5–5.5 ans par la réutilisation d'eau et une meilleure capture de biogaz.