Pourquoi le choix de la technologie d'élimination du cyanure compte en 2026
Une exploitation aurifère d'Australie-Occidentale l'a appris à ses dépens début 2025 : une « conception conforme » sur le papier n'est pas la même chose qu'un effluent conforme. Leur filière de chloration alcaline maintenait constamment le CN libre sous la limite USEPA de 0.02 mg/L pour l'extraction des métaux précieux pendant la mise en service, mais est passée à 0.08–0.12 mg/L une fois arrivés les pics saisonniers de thiocyanate de ruissellement (SCN⁻), déclenchant un avis de non-conformité. Cet échec illustre la vérité centrale : la meilleure technologie d'élimination du cyanure est dictée moins par la marque que par la spéciation de l'influent et le chiffre de rejet précis que vous devez atteindre.
Le cyanure libre (HCN et CN⁻) est la fraction aiguëment toxique. Le cyanure dissociable en acide faible (WAD) ajoute les espèces qui libèrent du HCN à pH ≤ 6, y compris la plupart des complexes Cu, Ni et Zn. Le cyanure total — mesuré après digestion en acide fort — capture en plus le ferricyanure et d'autres complexes réfractaires. Le thiocyanate, sous-produit métabolique de la cyanuration, n'entre pas dans le compte du CN libre mais porte sa propre toxicité et une charge d'ammoniac lorsqu'il est oxydé. Chaque technologie traite une tranche différente de ce gâteau.
Les cibles réglementaires que vous devez franchir en 2026 :
- USEPA 40 CFR Part 440 : 0.02 mg/L de CN libre (segment métaux précieux) et 1.0 mg/L de CN total maximum sur 24 h (segments non précieux), selon le cadre des lignes directrices d'effluent 2024 toujours en vigueur.
- Directive européenne sur l'eau potable 98/83/CE : 50 µg/L de CN total.
- Ligne directrice OMS sur l'eau potable : 0.07 mg/L de CN total.
- Chine GB 8978-1996, première classe : 0.5 mg/L de CN total — toujours le référentiel dans l'industrie lourde asiatique, même lorsque des normes locales plus récentes superposent des limites d'ammoniac et de SCN supplémentaires.
Chloration alcaline : le cheval de bataille pour les flux de moyenne à haute charge
La chloration alcaline est le procédé de destruction du cyanure par défaut dans l'exploitation minière et l'électrodéposition depuis les années 1970, et reste l'opération unitaire la plus largement installée dans le monde pour un CN total au-dessus de 50 mg/L. La chimie est une oxydation en deux étages : à pH 11, le Cl₂ dosé (ou NaOCl) oxyde le CN⁻ en cyanate (CNO⁻) ; le réacteur est ensuite abaissé à pH 8.5 où le cyanate s'hydrolyse en CO₂ et NH₃. La stœchiométrie standard est 2.73 kg Cl₂ par kg de CN⁻ oxydé, plus 2–3 kg NaOH par kg de CN⁻ pour le contrôle du pH au premier étage — ce qui signifie que l'OPEX chimique est dominé par l'oxydant et la soude.
L'enveloppe de performance est bien caractérisée : un CN total d'influent de 100–500 mg/L tombe de façon fiable sous 0.5 mg/L, le CN libre se situant constamment sous le chiffre USEPA métaux précieux de 0.02 mg/L lorsque le ORP est tenu à +300 à +350 mV à l'étage 1. Le CAPEX d'une filière de 500 m³/d se situe à 200,000–600,000 USD en 2026 (skids de procédé, cuves, instrumentation et un système de dosage chimique piloté par PLC).
Là où la chloration pèche : elle est largement inefficace sur le ferricyanure [Fe(CN)₆]³⁻, qui exige une chloration prolongée à des ratios Cl₂:CN de 10–15:1, et elle ne détruit pas le thiocyanate sans pousser le pH au-dessus de 12 et le ORP au-delà de +500 mV pendant des heures. L'effluent porte 100–300 mg/L de chlorure par mg de CN détruit, ce qui peut pousser les eaux réceptrices au-delà des limites de TDS de réutilisation ou de rejet, et un oxydant résiduel total persistant qui doit être neutralisé avec SO₂ ou H₂O₂ avant rejet.
INCO SO₂/air et AVR : solutions pour stériles et concentrés
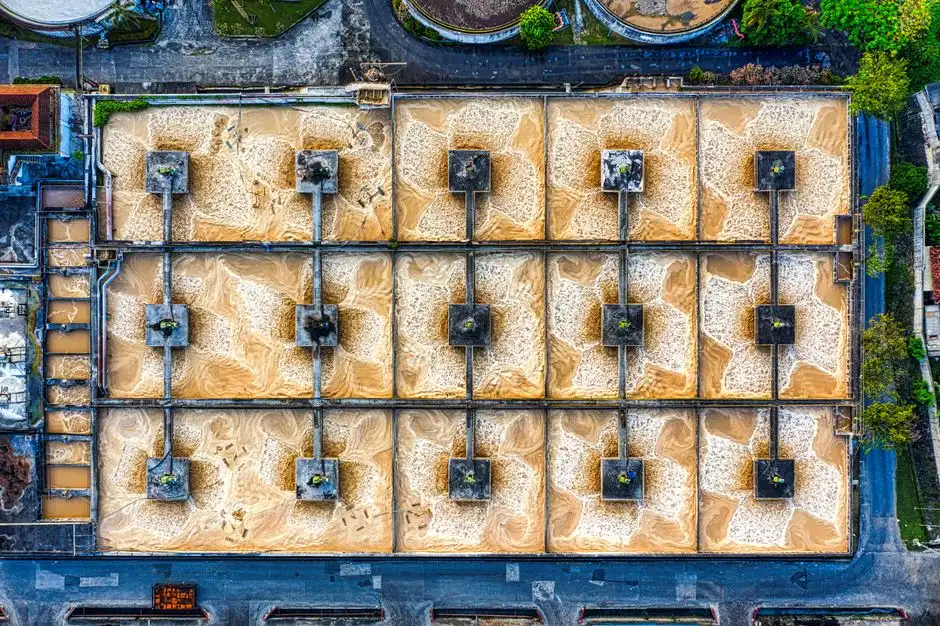
Le procédé INCO SO₂/air, développé à la raffinerie Inco Copper Cliff et désormais standard dans le secteur de l'or, est la seule vraie méthode de destruction sur minerai pour les stériles de minerai entier. Le SO₂ (généralement à partir d'une solution de métabisulfite de sodium ou de SO₂ liquide) est dosé dans une pulpe à pH 8–10 avec du Cu²⁺ dissous comme catalyseur, et de l'air est injecté dans des cuves agitées. Réaction : CN⁻ + SO₂ + O₂ → CNO⁻ → CO₂ + NH₄⁺. Le temps de séjour est de 1–2 heures, et l'efficacité de destruction dépasse 99 % pour le WAD comme pour le CN total sur des pulpes jusqu'à 40 % de solides.
L'acidification–volatilisation–reneutralisation (AVR) est le cousin côté flux de solution. Le procédé abaisse le pH à environ 2 avec H₂SO₄, extrayant le gaz HCN de la solution dans une tour garnie ; le gaz est réabsorbé dans du NaOH, récupérant 80–95 % du cyanure sous forme de NaCN pour réutilisation dans le circuit de lixiviation, et l'eau extraite est ensuite traitée au Cl₂ ou H₂O₂ pour polir le CN résiduel sous 0.1 mg/L. L'AVR est la bonne réponse lorsque le projet peut absorber le CAPEX et que la valeur du cyanure récupéré le justifie.
CAPEX 2026 typique : 2,000,000–8,000,000 USD pour une filière INCO de 1,000 m³/d incluant le stockage de SO₂ et les agitateurs de pulpe ; l'AVR ajoute environ 1.5–3 millions USD pour la boucle d'absorption. L'OPEX de l'INCO est dominé par le Na₂S₂O₅ (600–900 USD par tonne) à 4–5 kg par kg de CN détruit.
Traitement biologique : polissage à faible charge et thiocyanate
Pour les flux à faible CN (5–30 mg/L) et surtout pour le polissage du thiocyanate, le traitement biologique est devenu le défaut 2026. Des consortia microbiens acclimatés — principalement les espèces Pseudomonas, Acinetobacter et Thiobacillus — oxydent le CN libre en CO₂ et NH₃ et dégradent le SCN en sulfate, ammoniac et CO₂ en un seul passage. La voie donne <1.0 mg/L de SCN et <0.1 mg/L de CN total sur un influent de 5–30 mg/L de CN libre, avec une DBO réduite de 60–80 % en bonus.
Trois formats de réacteur dominent le terrain. Les contacteurs biologiques rotatifs (RBC) traitent de petits débits de 50–200 m³/d avec une faible attention opérateur. Les réacteurs à biofilm sur lit mobile (MBBR) montent à 5,000 m³/d et tolèrent les à-coups hydrauliques. Les boues activées à biomasse acclimatée, couplées à un MBR (bioréacteur à membrane) pour la séparation de biomasse, atteignent les résiduels les plus serrés et sont le cheval de bataille lorsque le rejet doit franchir le chiffre UE de 50 µg/L de CN total.
Les précautions d'ingénierie sont réelles : le démarrage exige 30–60 jours d'acclimatation de la biomasse, le pH doit rester dans la fenêtre 6.5–9.0, l'oxygène dissous au-dessus de 2 mg/L, et la température au-dessus de 10 °C. Des pics soudains de CN libre au-dessus de 50 mg/L ou des charges métalliques entrantes (Cu, Ni > 20 mg/L) étoufferont la biomasse. Un étage de sédimentation en amont du bioréacteur est essentiel — pour les alimentations à solides élevés ou riches en métaux, un décanteur à haute efficacité protège la biomasse et empêche le lessivage.
Peroxyde d'hydrogène, acide de Caro et oxydation par voie humide
Lorsque le permis de rejet restreint les sous-produits chlorés — fréquent dans les ateliers d'électrodéposition et les sites d'électronique — le peroxyde d'hydrogène est l'alternative plus propre. À pH 9–10 avec un catalyseur Cu²⁺ ou formaldéhyde, H₂O₂ oxyde le CN libre en cyanate puis en CO₂/NH₃ à 95–99 % d'efficacité sur des influents sous 100 mg/L. Le dosage est 2.5–3.5 kg H₂O₂ (50 %) par kg de CN détruit ; l'effluent ne porte pas de chlorure et seulement de l'oxygène dissous et de l'eau comme sous-produits.
L'acide de Caro (H₂SO₅, généré en ligne à partir de H₂O₂ + H₂SO₄) réagit plus vite que H₂O₂ seul — conversion du cyanure en moins de 30 minutes — et est le procédé de choix pour les eaux de rinçage d'électrodéposition où le temps de contact dans le bassin d'égalisation est court. Il exige un contrôle soigneux du pH entre 9.5 et 10.5 et ajoute du sulfate au rejet.
L'oxydation par voie humide (WAO) est la réponse haute pression pour les flux réfractaires. Fonctionnant à 200–300 °C et 70–150 bar, la WAO détruit 99 % du CN total y compris les complexes métal-cyanure, sans résidus chimiques au-delà des métaux dissous. Le CAPEX est élevé — 3,000,000–10,000,000 USD pour un système de 500 m³/d — mais pour les sites où les sous-produits chlorés sont un enjeu de permis et où le flux porte des complexes chélatés, la WAO est l'ajustement le plus propre. Les ingénieurs qui la comparent aux autres procédés d'oxydation avancée (AOP) pour le cyanure trouveront la WAO à l'extrémité haut CAPEX, haute résilience du spectre.
Matrice comparative des procédés tête-à-tête
Le tableau ci-dessous condense l'enveloppe d'exploitation de chaque procédé. Utilisez-le comme un filtre de 30 secondes avant d'ouvrir les fiches techniques des fournisseurs.
| Procédé | Plage de CN d'influent (mg/L) | CN total d'effluent (mg/L) | pH d'exploitation | Temps de séjour | Réactif / énergie clé | OPEX (USD par kg de CN détruit) | Limitation principale |
|---|---|---|---|---|---|---|---|
| Chloration alcaline | 50–5,000 | <0.5 | 11 → 8.5 (deux étages) | 30–60 min par étage | 2.73 kg Cl₂ + 2–3 kg NaOH | 2.50–4.00 | Forte charge de chlorure ; faible sur SCN⁻ et Fe(CN)₆ |
| INCO SO₂/air | 50–500 (pulpe ou solution) | <0.5 | 8–10 | 1–2 h | 4–5 kg Na₂S₂O₅ + air | 1.80–3.00 | CAPEX ; manipulation du SO₂ |
| AVR + polissage Cl₂ | 100–1,000 | <0.1 | 2 → 11 → 8.5 | 2–4 h au total | H₂SO₄ + NaOH + Cl₂ | 3.00–5.00 (compensé par la récupération de NaCN) | CAPEX ; sécurité du gaz HCN |
| Biologique (MBBR/MBR) | 5–30 | <0.1 | 6.5–9.0 | 6–24 h | Biomasse acclimatée, air | 0.80–1.50 | Acclimatation ; sensibilité aux chocs |
| H₂O₂ + catalyseur Cu²⁺ | 10–100 | <0.5 | 9–10 | 1–2 h | 2.5–3.5 kg H₂O₂ (50%) | 3.50–5.50 | Coût H₂O₂ ; faible sur les complexes métal-CN |
| Acide de Caro (H₂SO₅) | 10–200 | <0.3 | 9.5–10.5 | <30 min | H₂O₂ + H₂SO₄ en ligne | 4.00–6.00 | Ajout de sulfate ; instabilité du réactif |
| Oxydation par voie humide | 50–1,000 (y compris complexes) | <0.2 | 2–11 | 30–90 min | 200–300 °C, 70–150 bar | 2.00–3.50 | CAPEX ; sécurité haute pression |
| RO / nanofiltration (polissage) | <5 (post-prétraitement) | <0.05 | 6–9 | Continu | Membrane + réactifs de CIP | 1.50–2.50 | Pas un étage de destruction primaire ; élimination du concentrat |
Bandes de CAPEX pour une filière de 500 m³/d, coût installé 2026 en USD :
| Procédé | Fourchette CAPEX (USD) |
|---|---|
| Chloration alcaline | 200,000–600,000 |
| INCO SO₂/air | 1,500,000–5,000,000 |
| AVR + polissage Cl₂ | 3,000,000–8,000,000 |
| Biologique (MBBR + MBR) | 800,000–2,500,000 |
| H₂O₂ avec catalyseur | 400,000–1,200,000 |
| Oxydation par voie humide | 3,000,000–10,000,000 |
| Polissage RO (post-traitement) | 500,000–1,500,000 (voir spéc. système RO industriel) |
La RO et la nanofiltration ne sont pas des étages de destruction primaire — elles concentrent le CN dans un flux de saumure pour recycle ou destruction ailleurs. Utilisez-les comme polissage final en amont de la réutilisation d'eau, non comme réponse autonome.
Choisir la bonne filière : un cadre de décision 2026
Étape 1 — Mesurez la spéciation. Réalisez le cyanure libre, WAD et total sur un composite de 24 heures, plus SCN⁻ et les complexes métal-cyanure que vous portez réellement (Fe, Cu, Ni, Zn). Ne sautez pas cette étape ; une espèce manquée peut basculer votre choix de technologie.
Étape 2 — Calez sur la limite. Si le rejet est le chiffre USEPA de 0.02 mg/L de CN libre, la chloration alcaline à ORP +300 mV ou l'INCO SO₂/air y parviendra. Pour 50 µg/L de CN total UE, prévoyez une filière à deux étages — chloration ou INCO primaire plus un réacteur de polissage MBR — ou chloration suivie d'un système RO industriel. Pour la réutilisation d'eau, le polissage RO est essentiellement obligatoire.
Étape 3 — Filtrez sur les contraintes annexes. Si votre permis de rejet plafonne le chlorure à 250 mg/L, la chloration est hors jeu au-dessus d'environ 50 mg/L de CN. Si l'ammoniac est plafonné, le biologique seul ne peut pas être l'étage final — ajoutez une chloration au point de rupture ou un polisseur d'échange d'ions. Si les sous-produits organiques chlorés sont restreints (fréquent en électronique et sur certains sites UE), H₂O₂ ou WAO est la voie.
Étape 4 — Filtrez sur le coût. CN libre au-dessus de 500 mg/L → INCO ou AVR. 50–500 mg/L → chloration. 5–50 mg/L → chloration ou H₂O₂. Sous 30 mg/L → biologique ou H₂O₂. Pour un ajustement final pH/Cl₂ ou un étage de flottation en amont du traitement biologique, une flottation à microbulles pour complexes métal-cyanure en amont du réacteur protégera la biomasse et améliorera l'élimination du SCN de 15–25 %. Lorsqu'un DAF (flottation à air dissous) à petite emprise est requis, examinez une unité de flottation à air dissous en amont du réacteur de polissage.
Questions fréquentes
Quelle est la meilleure technologie d'élimination du cyanure dans les effluents miniers au-dessus de 100 mg/L ?
La chloration alcaline et l'INCO SO₂/air sont les deux options éprouvées. Toutes deux font tomber le CN total de 100–500 mg/L sous 0.5 mg/L, le CN libre se situant de façon fiable sous le chiffre USEPA de 0.02 mg/L lorsque le ORP est contrôlé à +300 à +350 mV. L'INCO a un OPEX chimique plus bas mais 3–5× le CAPEX de la chloration.
Le traitement biologique peut-il atteindre la norme UE d'eau potable de 50 µg/L de CN total ?
Oui, sur une filière MBR correctement acclimatée avec un CN total d'influent dans la plage 5–30 mg/L. L'effluent MBR typique est 20–80 µg/L de CN total, ce qui franchit la limite UE 98/83/CE après un ajustement final de 0.1–0.2 mg/L de CN libre par chloration ou H₂O₂.
Pourquoi la chloration échoue-t-elle sur le thiocyanate ?
Le SCN⁻ est cinétiquement lent à oxyder dans l'enveloppe de chloration pH 11 → 8.5. Le briser exige de tenir le pH au-dessus de 12 avec un ORP au-dessus de +500 mV pendant 4–6 heures, ou de mener une chloration prolongée à 10–15:1 Cl₂:CN. La plupart des exploitants orientent le SCN vers un réacteur biologique, où les espèces Thiobacillus le convertissent en sulfate et ammoniac en conditions aérobies.
Comment le cyanure libre est-il mesuré sur le terrain ?
Les méthodes standard USEPA 335.4 (titrimétrique) et OIA-1677 (ampérométrie par injection de flux) rapportent le CN libre à pH 6 avec échange de ligands. Le CN WAD utilise USEPA 335.2 avec une distillation en acide faible. Le CN total exige une digestion acide (USEPA 335.3) pour briser les complexes métal-cyanure avant détection.
Quel est le procédé d'élimination du cyanure le moins cher pour un flux de rinçage d'électrodéposition de 200 m³/d à 20 mg/L de CN libre ?
Le traitement biologique — typiquement une filière MBBR ou MBR — est l'option OPEX la plus basse à 0.80–1.50 USD par kg de CN détruit, avec un CAPEX autour de 800,000–1,200,000 USD. Pour des résiduels plus serrés (sous 0.05 mg/L de CN total) ou une boucle de réutilisation, faites suivre l'étage biologique d'un système RO industriel et d'un système de dosage chimique piloté par PLC pour une chloration d'ajustement.