Pourquoi l'effluent laitier compte parmi les flux industriels les plus difficiles à traiter
Une solution de traitement des eaux usées laitières doit traiter, un jour de production type, 1 000–5 000 mg/L de DCO et 600–3 000 mg/L de DBO. Elle doit aussi traiter 200–1 000 mg/L de MES et 100–400 mg/L d'huiles et graisses (FOG) (Springer 2017). L'azote total se situe entre 50 et 200 mg/L, le phosphore total entre 10 et 80 mg/L. Chaque mètre cube de lait fabriqué entraîne 2–6 m³ d'eaux usées. Les stations d'épuration (STEP) municipales n'ont jamais été dimensionnées pour cette charge.
La charge organique apporte du lactose, de la matière grasse butyrique, de la caséine et des produits chimiques de nettoyage. Une seule étape biologique n'absorbe pas le choc de graisses, la charge ammoniacale et les variations de nettoyage en place (NEP), qui font passer le pH de 2 à 12 en 6–8 h. La plupart des usines que nous dimensionnons pour 50–200 m³/j échouent d'abord sur la percée des FOG ou sur la décantabilité des boues, non sur la DCO moyenne. Le procédé Stork Bioflot, introduit en 1995 (Filtration+Separation, 1995), est le premier procédé commercial du secteur à établir ce point : l'abattement des graisses et la décantabilité des boues décident si une laiterie respecte son autorisation de rejet.
| Paramètre | Plage type à l'entrée (mg/L) | Source principale dans l'usine |
|---|---|---|
| DCO | 1 000–5 000 | Lactose, caséine, matière grasse butyrique |
| DBO₅ | 600–3 000 | Mêmes matières organiques, fraction biologique |
| MES | 200–1 000 | Fines de caillé, débris d'emballage, sel |
| Huiles et graisses (FOG) | 100–400 | Séparation de la crème, lignes de beurre, lactosérum |
| Azote total | 50–200 | Protéines de lactosérum, neutralisation de l'acide nitrique du NEP |
| Phosphore total | 10–80 | Détergents NEP à base de phosphates |
| pH | 2–12 (variable selon le poste) | Vidanges de NEP acides et alcalines |
La filière de la solution de traitement des eaux usées laitières
Une filière complète d'effluent laitier enchaîne cinq à six opérations unitaires, dans un ordre fixe : dégrillage rotatif à barreaux, flottation à air dissous (FAD/DAF), bassin tampon, digestion anaérobie, finition par bioréacteur à membranes (BRM/MBR) et désinfection au dioxyde de chlore. Chaque étape existe parce que la précédente ne peut pas finir le travail seule. Sous 50 m³/j, les usines remplacent souvent le BRM/MBR par un réacteur biologique séquentiel (SBR). Au-dessus de ce débit, elles conservent la filière complète anaérobie plus BRM/MBR.
Installez un dégrilleur mécanique rotatif à barreaux, série GX au prétraitement, avec une maille de 3–5 mm, pour retirer chiffons, feuillards plastiques et fines de caillé avant qu'ils ne colmatent les pompes ou ne percent les fibres de membrane. Enchaînez avec un système de flottation à air dissous, dosé à 5–25 mg/L de polychlorure d'aluminium ou de polymère cationique, dimensionné entre 4 et 300 m³/h, avec des microbulles de 20–80 μm pour faire flotter les graisses libres et émulsionnées.
Un bassin tampon de débit et de charge, dimensionné pour 8–24 h de temps de séjour hydraulique (TSH), amortit les variations de pH et de charge du NEP. L'effluent homogénéisé alimente un réacteur anaérobie UASB ou IC à 8–15 kg DCO/m³/j pour les usines au-dessus de 50 m³/j. Cette étape convertit 70–85 % de la DCO en biogaz et compense l'essentiel de l'OPEX (coûts d'exploitation). Pour les conceptions granulaires à forte charge, les ingénieurs comparent souvent l'UASB à un réacteur EGSB pour eaux usées laitières lorsque l'emprise est limitée et que la charge en DCO se situe en haut de cette plage.
L'effluent anaérobie passe ensuite dans un système intégré de bioréacteur à membranes (BRM/MBR) à modules immergés en PVDF, feuilles planes ou fibres creuses, de 0,1 μm, à un flux de 10–20 LMH. La DCO résiduelle tombe sous 50 mg/L et l'emprise baisse d'environ 60 % par rapport à une filière de décanteurs classique. Les sites compacts qui doivent limiter le génie civil peuvent associer la même biologie à une station d'épuration compacte enterrée (série WSZ) pour la finition secondaire des courants annexes moins chargés.
La désinfection finale repose sur un générateur de dioxyde de chlore, pour un dosage de ClO₂ sur site à un résiduel de 0,5–2,0 mg/L. Le dioxyde de chlore est préféré au chlore : le fond organique élevé des eaux laitières forme des trihalométhanes dès que le chlore libre touche les protéines résiduelles.
| Étape | Équipement | Paramètre de conception | Abattement visé |
|---|---|---|---|
| 1. Dégrillage | Dégrilleur à barreaux rotatif, 3–5 mm | Débit instantané de pointe | Chiffons, plastiques, gros solides |
| 2. FAD/DAF | Flottation à microbulles, 4–300 m³/h | 5–25 mg/L de coagulant/polymère | 85–95 % FOG, 80–90 % MES |
| 3. Bassin tampon | Bassin en béton ou en acier | TSH de 8–24 h | Amortissement du pH et de la charge |
| 4. Anaérobie (UASB/IC) | Réacteur à forte charge | 8–15 kg DCO/m³/j | 70–85 % de DCO, biogaz |
| 5. Finition BRM/MBR | Membranes PVDF immergées, 0,1 μm | Flux de 10–20 LMH | DCO < 50 mg/L, MES < 5 mg/L |
| 6. Désinfection | Générateur de ClO₂ sur site | Résiduel de 0,5–2,0 mg/L | Coliformes fécaux < 200 UFC/100 mL |
Repères de performance étape par étape
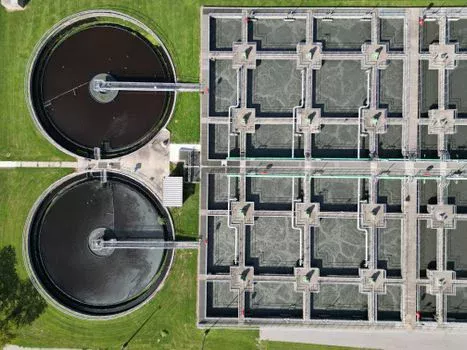
Les repères de performance de l'effluent laitier doivent s'enchaîner : la sortie de chaque étape reste dans la tolérance d'entrée de la suivante. L'étude Springer sur la coagulation (2017) porte sur une eau usée laitière synthétique, en une seule coagulation optimisée. Elle mesure un abattement de 93 % de la turbidité, de 65 % de la DCO, de 67 % de la DBO, de 84 % des MES et de 85 % des TDS (sels dissous totaux). Ce résultat fixe le plafond réaliste de l'étape FAD/DAF. Des travaux sur membranes photocatalytiques ont reproduit 65–93 % d'abattement de DCO à la surface de la membrane, selon la composition de l'eau d'entrée (étude BiVO₄/TiO₂/CNT, février 2023).
Du dégrillage à la FAD/DAF, puis à l'anaérobie et au BRM/MBR, la filière combinée vise un abattement de DCO > 95 % et de DBO > 97 %. Les FOG de l'effluent final descendent sous 10 mg/L. Les filières en exploitation qui manquent ces cibles montrent presque toujours une sortie FAD/DAF en FOG au-dessus de 30 mg/L, avant que la biologie ne reçoive la charge.
| Paramètre | Entrée | Après FAD/DAF | Après anaérobie | Après BRM/MBR | Effluent final |
|---|---|---|---|---|---|
| DCO (mg/L) | 1 000–5 000 | 800–4 000 | 120–600 | < 50 | < 50 |
| DBO₅ (mg/L) | 600–3 000 | 500–2 400 | 40–360 | < 5 | < 5 |
| MES (mg/L) | 200–1 000 | 20–200 | 40–120 | < 5 | < 5 |
| FOG (mg/L) | 100–400 | 5–60 | 5–30 | < 5 | < 5 |
| Azote total (mg/L) | 50–200 | 50–180 | 50–180 | 10–40 (nitrification) | 10–40 |
| Phosphore total (mg/L) | 10–80 | 8–60 | 8–55 | 2–10 (assimilation biologique) | 2–10 |
Fourchettes de CAPEX et d'OPEX selon la taille de l'usine
Les fourchettes de CAPEX (coûts d'investissement) des laiteries suivent le débit journalier, non la marque. Un module sur châssis sous 50 m³/j se situe entre 80 000 et 180 000 $. Une usine de 200–500 m³/j demande en général 350 000–900 000 $ d'équipements, plus le génie civil. Au-dessus de 500 m³/j, les installations entièrement construites en génie civil dépassent 2 000 000 $.
Pour les mêmes débits, l'OPEX se répartit en quatre postes. L'électricité coûte 0,10–0,25 $/m³, car l'aération domine la facture. Le coagulant et le polymère ajoutent 0,05–0,15 $/m³. L'évacuation des boues coûte 0,08–0,20 $/m³, et la main-d'œuvre 0,05–0,10 $/m³. L'enveloppe totale d'OPEX est de 0,30–0,70 $/m³ selon la sévérité du rejet (données de terrain HydropureWater, 2026).
L'ajout de l'étape anaérobie augmente le CAPEX d'environ 15 %, mais réduit l'OPEX de 30–40 % dès que le débit dépasse 50 m³/j. Le retour sur investissement se situe en général entre 18 et 36 mois, aux tarifs industriels actuels de l'électricité. La valorisation du biogaz est le poste de recette peu visible. Un kilogramme de DCO détruite produit environ 0,35 m³ de méthane. À un taux de substitution en chaudière de 60 %, cela compense 8–12 kWh d'énergie achetée par mètre cube d'eaux usées traitées. Ce passage de la DCO à l'énergie est le critère concret des ingénieurs d'usine. Les allégations en volts ou en millivolts ne correspondent pas à la charge en DCO des eaux usées.
| Taille d'usine | Fourchette de CAPEX ($) | OPEX ($/m³) | Configuration type |
|---|---|---|---|
| < 50 m³/j | 80 000–180 000 (module sur châssis) | 0,40–0,70 | Dégrilleur + FAD/DAF + SBR + ClO₂ |
| 50–200 m³/j | 120 000–450 000 | 0,30–0,55 | Dégrilleur + FAD/DAF + UASB + BRM/MBR + ClO₂ |
| 200–500 m³/j | 350 000–900 000 | 0,30–0,50 | Filière de génie civil complète, réacteur IC, BRM/MBR |
| > 500 m³/j | 700 000–2 000 000+ | 0,30–0,45 | Génie civil, cogénération au biogaz, BRM/MBR complet |
Deux modes de défaillance qui arrêtent les laiteries (et comment les prévenir)
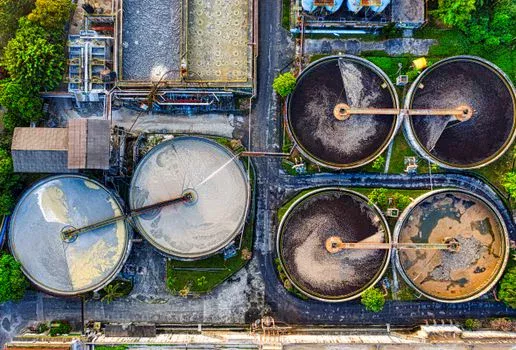
Le colmatage des membranes par les graisses résiduelles est l'arrêt imprévu le plus coûteux d'un BRM/MBR laitier. La cause est un sous-dosage du polymère de FAD/DAF, une FAD/DAF sans saturateur, ou un passage de FOG au-delà de 30 mg/L dans le bassin à membranes. Spécifiez une sortie FOG de FAD/DAF sous 30 mg/L. Installez une trémie à boues dédiée avec entraînements de racleurs. Réalisez chaque mois un nettoyage en place des membranes à la soude tiède, à 45 °C et à pH 11,5.
Après le NEP, le foisonnement des boues est la deuxième cause d'arrêt des laiteries. Les vidanges alcalines font chuter le rapport nourriture/micro-organismes et tuent les nitrifiants : les organismes filamenteux dominent alors. La parade envoie le NEP vers une cuve tampon dédiée, dimensionnée pour au moins un cycle de lavage complet. Dosez un antimousse à 2–5 mg/L dans le bassin d'aération. Gardez un sélecteur en dérivation pour favoriser les bactéries floculantes.
Suivez l'indice de volume de boues (SVI) chaque semaine et tenez-le sous 150 mL/g. Surveillez la pression transmembranaire du BRM/MBR et gardez la cible sous 30 kPa au flux de conception : c'est l'indicateur d'alerte précoce. Les ingénieurs qui détaillent les arbitrages d'énergie d'aération devraient lire la comparaison entre diffuseur à fines bulles et aérateur de surface avant de spécifier les surpresseurs.
Respecter les limites de rejet locales en 2026
Les limites de rejet de l'effluent laitier varient fortement selon la réglementation, et la sortie BRM/MBR de cette filière est conçue pour respecter les plus strictes. La directive européenne 91/271/EEC sur les eaux urbaines résiduaires fixe 125 mg/L de DCO et 25 mg/L de DBO pour les rejets du secteur alimentaire. La norme chinoise GB 8978-1996 Class I exige 100 mg/L de DCO et 20 mg/L de DBO (selon GB 8978-1996, application en vigueur). L'autorisation de rejet propre aux laiteries du Central Pollution Control Board (CPCB, autorité indienne de contrôle de la pollution) demande 100 mg/L de DCO, 30 mg/L de DBO et 10 mg/L de FOG. La filière BRM/MBR respecte ces limites indiennes avec une marge.
Aux États-Unis, le rejet en amont d'une station d'épuration publique (POTW) relève des limites locales du 40 CFR 403. Les plafonds de DBO se situent en général entre 200 et 300 mg/L, selon la capacité de la POTW réceptrice (selon l'EPA, 40 CFR 403, guide en vigueur). Quand le coût de l'eau neuve ou la pénurie locale pousse l'usine vers la réutilisation, finissez le perméat du BRM/MBR sur un système industriel d'osmose inverse (OI). Cette étape abaisse les TDS de 95 % et produit une eau de rinçage adaptée aux boucles de NEP sans contact avec le produit. La réutilisation supprime la demande en eau neuve et dispense entièrement de l'autorisation de rejet.
| Juridiction | Norme | Limite de DCO (mg/L) | Limite de DBO (mg/L) | Limite de FOG (mg/L) |
|---|---|---|---|---|
| Union européenne | 91/271/EEC | 125 | 25 | non fixé |
| Chine | GB 8978-1996 Class I | 100 | 20 | 10 |
| Inde | CPCB, industrie laitière | 100 | 30 | 10 |
| États-Unis | 40 CFR 403 (POTW locale) | Variable | 200–300 (type) | 100 (type) |
Liste de contrôle avant de spécifier les équipements
Les ingénieurs de laiterie et les acheteurs en ingénierie, achats et construction (EPC) doivent figer ces points avant d'émettre un bon de commande :
- Débit instantané de pointe et débit moyen sur 24 h, en m³/j, et non la seule capacité nominale en lait
- FOG, DCO, DBO₅, azote total et phosphore total mesurés les jours à NEP intensif, et non les moyennes mensuelles
- Garantie de FOG en sortie de FAD/DAF sous 30 mg/L, avant toute étape à membranes
- TSH du bassin tampon de 8–24 h, couvrant au moins un cycle complet de lavage NEP
- Plage de charge anaérobie de 8–15 kg DCO/m³/j dès que le débit journalier dépasse 50 m³/j
- Flux de conception du BRM/MBR de 10–20 LMH, avec alarme de pression transmembranaire à 30 kPa
- Norme de rejet qui régit l'usine (UE, GB, CPCB ou POTW locale)
Ce guide s'adresse aux usines de lait, de fromage, de beurre et de lactosérum qui ont besoin d'un effluent conforme à l'autorisation, ou d'une réutilisation de qualité NEP. Il ne vise pas les sites qui ne cherchent qu'un lagunage de finition sans maîtrise des FOG, ni ceux qui n'ont pas l'électricité pour les surpresseurs d'aération et de membranes. Prochaine étape : transmettez le débit de pointe, la DCO et les FOG via le formulaire demander un devis de traitement laitier, afin de dimensionner la solution de traitement des eaux usées laitières sur vos limites d'autorisation.
Questions fréquentes
Quel réacteur anaérobie choisir pour une laiterie de 100 m³/j ?
Un UASB exploité à 8–15 kg DCO/m³/j avec un TSH de 8–12 h, ou un réacteur IC si l'emprise est limitée, assure 70–85 % d'abattement de DCO et environ 0,35 m³ de méthane par kg de DCO détruite. La plupart des laiteries de 100 m³/j que nous dimensionnons se situent dans cette plage de charge. La caractérisation laitière de Springer (2017) retient l'UASB par défaut au-dessus de 50 m³/j lorsque les FOG sont maîtrisés en amont.
Quelle part des huiles et graisses une FAD/DAF retire-t-elle d'une eau usée de laiterie ?
À 5–25 mg/L de polychlorure d'aluminium ou de polymère cationique, avec une pression de saturateur de 4–6 bar et des bulles de 20–80 μm, l'abattement des FOG atteint 85–95 %. L'eau d'entrée passe ainsi de 100–400 mg/L à moins de 30 mg/L avant les étapes biologiques. Manquer la cible de 30 mg/L en sortie est la cause habituelle du colmatage ultérieur du BRM/MBR.
Quel flux attendre d'un BRM/MBR traitant un effluent laitier ?
Les membranes PVDF immergées, à pores de 0,1 μm, se dimensionnent pour un flux durable de 10–20 LMH. Plafonnez le flux instantané de pointe à 25 LMH et maintenez la pression transmembranaire sous 30 kPa, afin de préserver la durée de vie dans une matrice laitière riche en graisses. Un NEP mensuel à la soude tiède, à 45 °C et à pH 11,5, stabilise cette plage de flux.
Pourquoi le dioxyde de chlore plutôt que le chlore pour les eaux usées laitières ?
Le ClO₂, à un résiduel de 0,5–2,0 mg/L, désinfecte sans former de trihalométhanes dans l'effluent laitier. Le chlore libre forme ces sous-produits dès qu'il touche les protéines et le lactose résiduels encore présents dans le fond organique. La production sur site évite aussi le stockage d'hypochlorite en vrac à côté des zones de fabrication alimentaire.
L'ajout d'une osmose inverse se justifie-t-il pour réutiliser l'eau ?
La finition par osmose inverse (OI) abaisse les TDS de 95 % et convertit le perméat du BRM/MBR en eau de rinçage de qualité NEP pour les boucles sans contact. Le retour sur investissement se situe en général entre 24 et 48 mois lorsque l'eau neuve dépasse 2 $/m³. Les usines soumises au rejet liquide nul ont le retour sur investissement le plus rapide, car la réutilisation dispense entièrement de l'autorisation de rejet.