Valorisation des eaux usées CI : systèmes ZLD hybrides 2026 avec récupération de sel à 99,8 % et ventilation du CAPEX
Les systèmes de valorisation des eaux usées CI peuvent récupérer 99,8 % des sels (NaCl, Na₂SO₄) et atteindre le zéro rejet liquide (ZLD) grâce à des systèmes hybrides DAF-NF-MBR-cristallisation (flottation à air dissous, nanofiltration, bioréacteur à membrane). Par exemple, les membranes de nanofiltration Fortilife NF1000 HP de DuPont convertissent 70 à 85 % du concentré d'eaux usées en solutions salines cristallisables, réduisant les coûts d'élimination de 60 à 80 % tout en respectant les limites de rejet chinoises GB 31570-2015. Le CAPEX s'échelonne de 1,2 M$ (50 m³/h) à 4,5 M$ (200 m³/h), avec un ROI en 2 à 4 ans grâce à la réutilisation des sels et au recyclage de l'eau.Pourquoi la valorisation des eaux usées CI représente une opportunité de 1,5 Md$ pour les usines de semi-conducteurs
Les fabs de semi-conducteurs font face à une hausse des coûts d'élimination des eaux usées, estimés entre 5 et 15 $/m³ d'ici 2026, sous l'effet d'un contrôle réglementaire accru et du volume d'effluent. Les fabs produisent généralement 2 à 10 m³ d'eaux usées par wafer, ce qui entraîne des dépenses opérationnelles substantielles pour le traitement et le rejet classiques. Au-delà des coûts directs, le non-respect de normes environnementales strictes telles que la GB 31570-2015 chinoise et la directive européenne sur les émissions industrielles 2010/75/UE peut entraîner des amendes de 50 000 $ à 200 000 $ par an, notamment en cas de dépassement des limites de fluorure et de matières dissoutes totales (TDS). Cette pression financière transforme l'approche des spécifications de conception du traitement des eaux usées CI pour 2026, passant de la simple conformité à une valorisation active des ressources. L'adoption des systèmes ZLD pour les semi-conducteurs de troisième génération (GaN/SiC) et des fabs silicium traditionnelles n'est pas seulement une mesure de conformité, mais aussi une opportunité économique majeure. Une étude récente (Wetsus 2025) a mis en évidence une usine CI de Shanghai qui a réduit ses coûts d'élimination des eaux usées de 75 % et généré 800 000 $ supplémentaires par an de revenus de réutilisation des sels après la mise en œuvre d'un système ZLD hybride. Cela illustre une évolution plus large vers une économie circulaire dans la fabrication CI, où les eaux usées ne sont plus seulement un passif. Elles deviennent au contraire une ressource valorisable, les sels récupérables comme le chlorure de sodium (NaCl) étant vendus à des industries telles que les usines de chlore-soude, transformant ainsi un flux de déchets en source de revenus et renforçant le profil de durabilité des opérations de semi-conducteurs. Ce virage stratégique vers le `traitement des eaux usées de semi-conducteurs` avec `zéro rejet liquide pour les fabs CI` transforme la gestion environnementale en avantage concurrentiel.Composition des eaux usées CI : ce qui est valorisable et ce qui est toxique
| Profil des contaminants des eaux usées CI par étape de procédé | Plage de concentration (typique) | Potentiel de valorisation | Remarques |
|---|---|---|---|
| Photolithographie | Acides organiques (500–1 500 mg/L), résidus de résine photosensible | Faible (acides organiques pour l'énergie) | DCO élevée, sels inorganiques faibles |
| Gravure | Fluorure (200–1 000 mg/L), ammonium (50–300 mg/L), sulfates (3–15 g/L) | Moyen (50 % pour le fluorure sous forme de CaF₂, 90 % pour Na₂SO₄) | Nécessite un prétraitement robuste du fluorure |
| CMP (planarisation mécano-chimique) | Cuivre (100–500 mg/L), matières en suspension (500–1 500 mg/L), tensioactifs | Élevé (85 % pour le cuivre) | MES élevées, nécessite un prétraitement efficace tel que le DAF |
| Nettoyage/rinçage | NaCl (5–20 g/L), Na₂SO₄ (3–15 g/L), métaux traces | Élevé (99,8 % pour NaCl, 95 % pour Na₂SO₄) | Source principale de récupération de sels |
Conception du système ZLD hybride : DAF + NF + MBR + cristallisation
Un système ZLD hybride robuste pour la valorisation des eaux usées CI intègre généralement plusieurs étapes de traitement avancées afin d'obtenir un recyclage d'eau de haute pureté et de maximiser la récupération de sels. Cette approche modulaire permet d'optimiser les performances face à la nature complexe et variable de l'effluent des semi-conducteurs. Le procédé commence par une clarification initiale et affine progressivement l'eau, en concentrant les solutés valorisables pour l'extraction. La première étape fait appel à la flottation à air dissous (DAF), essentielle pour prétraiter les eaux usées CI à MES élevées, notamment issues des procédés CMP. Les systèmes DAF série ZSQ éliminent 90 à 95 % des matières en suspension, huiles et graisses, réduisant efficacement les MES des niveaux d'influent typiques de 500 mg/L à moins de 50 mg/L (spécifications du catalogue produits Zhongsheng). Cette étape critique protège les membranes en aval du colmatage, garantissant leur longévité et leur efficacité opérationnelle. Les systèmes DAF série ZSQ de Zhongsheng pour le prétraitement des eaux usées CI sont conçus pour une séparation rapide et un épaississement des boues. Après le DAF, les membranes de nanofiltration (NF) jouent un rôle central dans la `nanofiltration pour la récupération de sels` en séparant sélectivement les sels monovalents (comme NaCl) des sels divalents (comme Na₂SO₄). Avec des membranes telles que DuPont Fortilife NF1000 HP, fonctionnant à 10–15 bar, le système peut atteindre un taux de conversion du concentré de 70 à 85 %, produisant un flux de saumure plus pur pour la cristallisation ultérieure (données techniques DuPont). Cette séparation partielle optimise le procédé de cristallisation en aval, réduisant la consommation d'énergie. La troisième étape utilise un système de bioréacteur à membrane (MBR), essentiel pour le traitement biologique et l'élimination supplémentaire des solides. Nos membranes MBR à feuilles plates PVDF série DF pour le polissage des eaux usées CI, avec une taille de pores de 0,1 μm, réduisent efficacement la DCO des niveaux typiques de 500 mg/L à moins de 50 mg/L et les MES à moins de 5 mg/L. Ce perméat de haute qualité convient aux applications de réutilisation non potable au sein de la fab, telles que l'eau d'appoint des tours de refroidissement ou l'eau utilitaire. Enfin, la saumure concentrée issue de l'étape NF subit une cristallisation, un procédé clé des `systèmes de cristallisation des eaux usées`. Les cristalliseurs avancés, tels que les unités à circulation forcée ou à recompression mécanique de vapeur (MVR), récupèrent 99,8 % du NaCl et 95 % du Na₂SO₄, avec une pureté supérieure à 99 % (étude Wetsus 2025). Ces sels de haute pureté sont ensuite disponibles pour réutilisation dans des industries comme la production de chlore-soude, renforçant encore le modèle d'économie circulaire. Le schéma de procédé global (influent → DAF → NF → MBR → cristallisation → réutilisation des sels/recyclage de l'eau) garantit une valorisation maximale des ressources et un impact environnemental minimal.| Paramètres de performance du système ZLD hybride (typiques) | Étape | Paramètre clé | Valeur/plage | Valorisation/réduction |
|---|---|---|---|---|
| Prétraitement | DAF (série ZSQ) | Réduction des MES | >90 % | MES influent : 500 mg/L → MES effluent : <50 mg/L |
| Séparation des sels | Nanofiltration (DuPont NF1000 HP) | Pression de fonctionnement | 10-15 bar | Conversion du concentré de 70-85 % |
| Rejet des sels divalents | >98 % (ex. : Na₂SO₄) | Rejet des sels monovalents : 30-60 % (ex. : NaCl) | ||
| Élimination organique et polissage | MBR (série DF) | Réduction de la DCO | >90 % | DCO influent : 500 mg/L → DCO effluent : <50 mg/L |
| Réduction des MES | >99 % | MES effluent : <5 mg/L | ||
| Récupération de sels | Cristallisation (MVR/circulation forcée) | Récupération de NaCl | 99,8 % | Pureté >99 % |
| Récupération de Na₂SO₄ | 95 % | Pureté >99 % | ||
| Réutilisation de l'eau | Système global | Taux de recyclage de l'eau | 75-90 % | Convient à la réutilisation non potable |
Taux de récupération par type de sel : que vaut-il la peine d'extraire ?
| Taux de récupération des sels et valeur de marché (typiques) | Taux de récupération | Prix de marché (approx.) | Industrie de réutilisation | Remarques |
|---|---|---|---|---|
| NaCl (chlorure de sodium) | 99,8 % | 50 $/t | Chlore-soude, industrie chimique | Volume le plus élevé, valeur la plus faible, haute pureté atteignable |
| Na₂SO₄ (sulfate de sodium) | 95 % | 120 $/t | Carbonate de sodium, détergents, verre | Volume modéré, bonne valeur, haute pureté atteignable |
| CuSO₄ (sulfate de cuivre) | 85 % | 1 200 $/t | Électronique, agriculture, pigments | Volume plus faible, valeur la plus élevée, priorité pour les eaux usées CMP |
| CaF₂ (fluorure de calcium) | 70 % | 300 $/t | BTP (ciment), céramiques | Récupération plus faible due au prétraitement, compense les coûts d'élimination |
| Acides organiques (ex. : acide acétique) | Variable (jusqu'à 80 %) | 500-1 000 $/t | Chimie, énergie (biogaz) | Nécessite une séparation spécifique (ex. : extraction par solvant) |
Ventilation du CAPEX et de l'OPEX : combien coûte un système ZLD ?
La mise en œuvre d'un système ZLD pour la valorisation des eaux usées CI représente un investissement en capital important, mais les économies opérationnelles à long terme et les revenus générés par la valorisation des ressources justifient souvent la dépense. Le `CAPEX des systèmes ZLD` varie considérablement selon la capacité, la complexité d'intégration et les technologies spécifiques retenues. Pour un système ZLD hybride typique DAF-NF-MBR-cristallisation, le CAPEX d'une installation de 50 m³/h commence autour de 1,2 million de dollars, pour atteindre 4,5 millions de dollars pour une installation de 200 m³/h (données de terrain Zhongsheng, 2025). Les principaux postes de CAPEX comprennent le coût des membranes (environ 30 % du CAPEX total), les équipements de cristallisation spécialisés (environ 25 %) et les systèmes avancés d'automatisation et de contrôle (environ 20 %) requis pour un fonctionnement précis et une optimisation. Les dépenses opérationnelles (OPEX) constituent également un facteur critique, généralement comprises entre 0,80 $/m³ pour les systèmes plus petits et 1,50 $/m³ pour les installations plus grandes et plus complexes. Les plus grandes contributions à l'OPEX sont la consommation d'énergie (jusqu'à 40 %, notamment pour les cristalliseurs MVR), les coûts de remplacement des membranes (environ 30 % sur la durée de vie du système) et le dosage chimique (environ 15 %) pour le prétraitement et l'ajustement du pH.| Coûts des systèmes ZLD d'eaux usées CI par capacité | Capacité (m³/h) | CAPEX (approx.) | OPEX (approx. $/m³) | Durée de retour (années) |
|---|---|---|---|---|
| Petite échelle | 50 | 1,2 M$ | 0,80 $ | 2,5 |
| Échelle moyenne | 100 | 2,5 M$ | 1,00 $ | 3 |
| Grande échelle | 200 | 4,5 M$ | 1,50 $ | 4 |
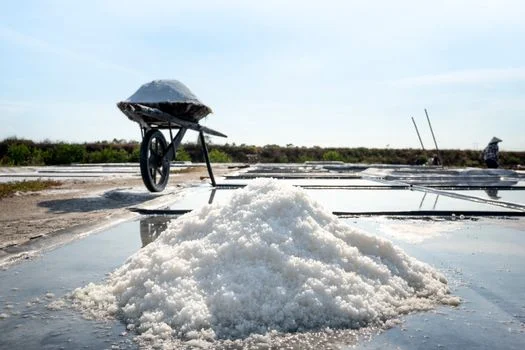
Étude de cas : récupération de sel à 99,8 % dans une usine CI de Shanghai
Comment choisir le bon système ZLD pour votre usine CI
La sélection du système ZLD optimal pour une usine CI exige une approche sur mesure, tenant compte des caractéristiques spécifiques des eaux usées, des exigences réglementaires et des objectifs économiques. Les solutions génériques sont souvent insuffisantes, entraînant des inefficacités ou des problèmes de conformité. Le cadre de décision ci-dessous guide les ingénieurs et les équipes achats à travers les étapes d'évaluation critiques. La première étape, la plus cruciale, consiste à profiler en détail vos eaux usées, en analysant des paramètres tels que les TDS, le fluorure, le cuivre et les teneurs en composés organiques. Cette évaluation détaillée dicte le prétraitement nécessaire. Par exemple, si les concentrations de fluorure dépassent 500 mg/L, un prétraitement robuste au chlorure de calcium (CaCl₂) est indispensable pour prévenir l'entartrage des membranes et garantir une `élimination du fluorure des eaux usées CI` efficace. Ensuite, faites correspondre le type de membrane à vos objectifs spécifiques de récupération de sels et de réutilisation de l'eau. La nanofiltration (NF) est excellente pour la récupération en volume de sels monovalents (ex. : NaCl) et la concentration initiale, tandis que les membranes d'osmose inverse (RO) sont essentielles pour obtenir une eau de haute pureté adaptée à une réutilisation directe dans les lignes de procédé ou les tours de refroidissement. Nos systèmes RO pour la réutilisation de l'eau post-MBR dans les usines CI peuvent atteindre des taux de récupération d'eau très élevés. Ensuite, comparez les méthodes de cristallisation, telles que la circulation forcée versus la recompression mécanique de vapeur (MVR), en fonction des coûts énergétiques, de la pureté de sel souhaitée et du volume de concentré. La MVR, bien que présentant un CAPEX plus élevé, offre une efficacité énergétique supérieure pour les opérations à grande échelle. Enfin, évaluez le niveau d'automatisation requis, des commandes manuelles aux systèmes entièrement commandés par PLC, en équilibrant les coûts de main-d'œuvre avec la fiabilité et la complexité opérationnelle. Un arbre de décision pourrait ressembler à ceci : « Si fluorure >500 mg/L, ajouter un prétraitement CaCl₂ → Si NaCl >10 g/L, utiliser NF1000 HP → Si la réutilisation de l'eau est prioritaire, ajouter une RO post-MBR. »Questions fréquentes
Une valorisation efficace des eaux usées CI repose sur la compréhension des seuils techniques et économiques de mise en œuvre des systèmes ZLD. Voici les réponses aux questions courantes des ingénieurs et des équipes achats.Q : Quel est le débit d'eaux usées minimal pour qu'un système ZLD soit rentable ?
R : Un système ZLD pour eaux usées CI devient généralement rentable à partir d'un débit minimal de 30 m³/h. En deçà de ce seuil, la cristallisation par lots ou l'externalisation du traitement du concentré vers une installation centralisée est généralement plus économique (Wetsus 2025).
Q : Les membranes NF peuvent-elles récupérer le cuivre des eaux usées CI ?
R : Oui, les membranes de nanofiltration peuvent retenir une part significative des ions cuivre, mais une `récupération du cuivre des eaux usées CMP` efficace nécessite souvent des étapes de prétraitement dédiées comme l'échange d'ions ou la précipitation chimique afin d'éviter le colmatage des membranes et d'obtenir une haute pureté. Avec un prétraitement approprié, les taux de récupération du sulfate de cuivre (CuSO₄) peuvent atteindre 85 %.
Q : Quel est le principal défi de la valorisation des eaux usées CI ?
R : Le défi le plus important est la gestion de l'entartrage au fluorure sur les membranes. Des concentrations élevées de fluorure (par exemple 500 mg/L) peuvent colmater rapidement les membranes NF et RO, réduisant le flux et augmentant la fréquence de nettoyage. Un prétraitement au chlorure de calcium (CaCl₂) est essentiel pour ramener le fluorure sous 10 mg/L, mais ce procédé génère des boues de fluorure de calcium qui nécessitent une élimination soigneuse.
Q : Comment le ZLD se compare-t-il au traitement classique des eaux usées CI ?
R : Les systèmes ZLD offrent des avantages substantiels par rapport au traitement classique, réduisant les coûts d'élimination de 60 à 80 % et générant des revenus grâce à la réutilisation des sels et de l'eau. Toutefois, le `CAPEX des systèmes ZLD` est généralement 2 à 3 fois plus élevé que celui des stations de traitement physico-chimique ou biologique conventionnelles, ce qui exige un investissement initial plus important.
Q : Existe-t-il des subventions pour la valorisation des eaux usées CI en Chine ?
R : Oui, le gouvernement chinois, notamment via le ministère de l'Industrie et des Technologies de l'information (MIIT), propose diverses incitations. Celles-ci peuvent inclure jusqu'à 30 % de subventions au CAPEX pour les systèmes ZLD qui répondent à des critères de performance environnementale spécifiques, tels que la conformité aux normes `GB 31570-2015` de rejet des eaux usées industrielles.