Le coût d'un générateur d'ozone industriel pour le traitement de l'eau va de 50 000 $ pour une unité de 10 g/h à 1,2 M$ pour un train clés en main de 75 kg/h. L'ozone désinfecte 1,5 fois plus efficacement que le chlore et ne laisse aucun résidu nocif.
Coût d'un générateur d'ozone industriel pour le traitement de l'eau : vue d'ensemble
Les unités à fort débit produisent 1 à 75 kg/h d'ozone à 3–12 % en masse pour les stations municipales et industrielles. Le système TPF refroidi par eau a atteint 92 % d'abattement de la DCO sur des eaux usées municipales avec une DCO à l'entrée de 50–500 mg/L, selon les repères 2024 de l'EPA. Le choix s'appuie sur le gaz d'alimentation, le mode de refroidissement et les limites résiduelles.
Ce guide couvre la sélection à partir de la concentration (3–12 % en masse), du mode de refroidissement, du gaz d'alimentation et de l'échelle CAPEX, du skid compact au train clés en main. Les chiffres ci-dessous sont ceux que les acheteurs comparent réellement : débit d'ozone, puissance absorbée, charge thermique et postes qui constituent le coût installé.
Pourquoi les générateurs d'ozone industriels surpassent le chlore pour le traitement de l'eau
Les générateurs d'ozone industriels pour le traitement de l'eau convertissent l'oxygène en ozone par décharge couronne, puis dissolvent ce gaz dans l'eau de procédé pour assurer désinfection et oxydation. Les unités industrielles produisent typiquement 1 à 75 kg/h à 3–12 % en masse. Ils inactivent les pathogènes résistants au chlore en 4 à 10 minutes, ne forment ni THM ni HAA, et produisent l'ozone sur site à partir d'air ou d'oxygène, sans stockage de produits chimiques en vrac.
L'ozone est 1,5 à 3 fois plus efficace que le chlore pour inactiver bactéries, virus et protozoaires, selon les données 2024 de l'EPA LT2ESWTR. Une usine agroalimentaire confrontée à Cryptosporidium, résistant au chlore, peut ramener le temps de contact de 30–60 minutes avec le chlore à 4–10 minutes avec l'ozone, comme le confirment les repères 2023 de l'OMS. Une cinétique de destruction plus rapide réduit le risque de contamination dans l'eau traitée et l'effluent.
L'ozone ne forme pas de sous-produits de désinfection réglementés comme les trihalométhanes (THM) ou les acides haloacétiques (HAA). La règle EPA Stage 2 DBP limite les THM à ≤ 80 µg/L et les HAA à ≤ 60 µg/L dans l'eau potable. Les filières au chlore nécessitent souvent un polissage supplémentaire pour éliminer ces sous-produits. L'ozone se décompose en oxygène et ne laisse aucun résiduel toxique dans le flux traité.
Le chlore stocké sous forme gazeuse ou liquide crée des risques de fuite, de transport et de corrosion, et son efficacité chute quand le pH augmente. La production d'ozone sur site à partir d'air ambiant ou d'oxygène supprime le stockage de produits chimiques en vrac. Pour les sites qui ont besoin d'un oxydant chimique plutôt que d'ozone, les générateurs de dioxyde de chlore comme alternative à l'ozone pour le traitement industriel de l'eau peuvent aussi réduire la formation de sous-produits.
| Caractéristique | Traitement à l'ozone | Traitement au chlore |
|---|---|---|
| Efficacité de désinfection | 1,5 à 3 fois supérieure, inactive les pathogènes résistants au chlore (ex. Cryptosporidium) | Efficace, mais plus lent sur les pathogènes résistants |
| Sous-produits de désinfection (DBP) | Aucun (décomposition en oxygène) | Forme des THM et HAA (réglementés par la règle EPA Stage 2 DBP) |
| Temps de contact pour 99 % d'inactivation | 4 à 10 minutes (pour Cryptosporidium) | 30 à 60 minutes (pour Cryptosporidium) |
| Stockage et manutention des produits chimiques | Production sur site, aucun stockage de produits chimiques dangereux | Stockage de produits chimiques dangereux (gaz/liquide) requis |
| Sensibilité au pH | Peu sensible | Très sensible, efficacité qui décroît à pH élevé |
| Résiduels dans l'effluent | Aucun résidu nocif (décomposition en O₂) | Peut laisser des résidus nocifs, déchloration requise |
Fonctionnement des générateurs d'ozone industriels : technologies et paramètres de procédé
La plupart des unités industrielles utilisent la décharge couronne (CD) pour atteindre 3–12 % d'ozone en masse en service haut débit. De l'air sec ou de l'oxygène concentré traverse un champ haute tension, dissociant O₂ et le recombinant à l'état d'O₃. Les unités à lampe UV plafonnent à 0,1–0,3 % de concentration et ne conviennent pas aux charges élevées en eaux usées. Les stations qui comparent du matériel CD avec les générateurs d'ozone UV doivent traiter la voie UV comme une niche à faible débit, pas comme un substitut au service 1–75 kg/h.
Le choix du gaz d'alimentation conditionne le débit et le rendement. Les systèmes CD alimentés en oxygène produisent 2 à 3 fois plus d'ozone que les unités à air à puissance égale. Un skid alimenté en oxygène peut produire 100 g/h quand une unité à air similaire en fournit environ 30 g/h. L'alimentation en oxygène exige un générateur PSA ou des réservoirs d'oxygène liquide (LOX), avec un CAPEX PSA habituellement compris entre 20 000 $ et 100 000 $, mais un coût de gaz plus bas à long terme que l'oxygène liquide acheté. Les trains à air coûtent moins cher au départ, mais dépassent rarement 500 g/h, car la concentration et le rendement restent plus faibles.
La production d'ozone est exothermique, et le refroidissement fixe le plafond de débit pratique. Les machines refroidies par eau, comme le système TPF, gèrent 1 à 75 kg/h et nécessitent typiquement 10 à 20 L/min d'eau de refroidissement entre 15–25 °C. L'OPEX eau de refroidissement atteint souvent 0,15–0,30 $/m³, ce qui rend la recirculation déterminante. Les packages refroidis par air, comme la série MCP, évitent les circuits d'eau externes, mais restent sous environ 500 g/h à cause d'une évacuation thermique plus faible.
La dissolution utilise des injecteurs Venturi, des diffuseurs à fines bulles ou des mélangeurs statiques. Le temps de contact pour 99 % de désinfection est généralement de 4 à 10 minutes, selon la qualité de l'eau et les organismes cibles. L'ozone résiduel est détruit ou surveillé avant rejet. Les applications comme les stations de traitement des eaux usées médicales avec désinfection intégrée à l'ozone exigent un contrôle serré sur la production, l'injection et la destruction du résiduel.
| Paramètre | Décharge couronne alimentée en oxygène | Décharge couronne alimentée en air |
|---|---|---|
| Concentration d'ozone (en masse) | 8–12 % | 3–6 % |
| Rendement de production d'ozone | 2 à 3 fois supérieur à puissance égale | Rendement plus faible |
| Système d'alimentation en gaz requis | Générateur d'oxygène PSA ou réservoirs d'oxygène liquide (LOX) | Air comprimé sec et filtré (souvent point de rosée < -60 °C) |
| CAPEX du système d'alimentation en gaz | 20 000 $ à 100 000 $ (pour PSA) | Plus faible, essentiellement compresseur d'air et sécheur |
| Débit maximal typique | Jusqu'à 75 kg/h (échelle industrielle) | Jusqu'à 500 g/h (milieu de gamme industriel) |
| Consommation électrique par g/h d'O₃ | Plus faible (ex. 8–12 Wh/g) | Plus élevée (ex. 15–25 Wh/g) |
Spécifications des générateurs d'ozone industriels : débit, puissance et besoins de refroidissement
Les spécifications d'un générateur d'ozone industriel portent sur le débit, la puissance absorbée et la charge thermique, trois paramètres qui doivent correspondre au service de la station avant l'achat. Les fiches techniques seules n'indiquent pas si la station peut évacuer la chaleur ou fournir un gaz d'alimentation sec à la charge de conception. Les quatre classes de produits ci-dessous couvrent la plupart des services municipaux et industriels.
Les systèmes TPF à haute capacité servent les grands trains municipaux ou industriels à 1–75 kg/h et 3–12 % de concentration. Le refroidissement par eau gère 15–30 kW de puissance absorbée. Le CAPEX se situe typiquement entre 500 000 $ et 1,2 M$, selon les données 2024 de Spartan Environmental.
Les unités OXW-Series alimentées en oxygène fournissent 50 à 1 000 g/h à 8–12 % de concentration dans un package refroidi par air plus compact, avec 2–20 kW absorbés. Le CAPEX va de 30 000 $ à 150 000 $ pour les services moyens à élevés qui privilégient la concentration, selon les données 2024 d'Oxidation Technologies.
Les packages SPARTOX en skid ou conteneur couvrent 10 à 300 g/h, en trains alimentés en air et refroidis par eau, à 3–6 % de concentration et 0,5–15 kW. Générateurs, contacteurs et automatismes intégrés portent le CAPEX à 80 000 $ à 300 000 $. Les unités MCP alimentées en air et refroidies par air couvrent 100 à 500 g/h à 3–5 % de concentration, 1–5 kW, pour un CAPEX de 20 000 $ à 80 000 $. L'intégration d'ozone dans les stations de traitement des effluents de semi-conducteurs et la désinfection par ozone pour la conformité des eaux usées hospitalières aux États-Unis requièrent souvent ces configurations dimensionnées pour des limites d'effluent exigeantes.
| Modèle | Débit d'ozone (g/h ou kg/h) | Concentration d'ozone (%) | Gaz d'alimentation | Mode de refroidissement | Puissance absorbée (kW) | Plage CAPEX |
|---|---|---|---|---|---|---|
| Système TPF | 1–75 kg/h | 3–12 % | Air ou oxygène | Refroidi par eau | 15–30 | 500 000 $ à 1,2 M$ |
| Série OXW | 50–1 000 g/h | 8–12 % | Oxygène | Refroidi par air | 2–20 | 30 000 $ à 150 000 $ |
| SPARTOX | 10–300 g/h | 3–6 % | Air | Refroidi par eau | 0,5–15 | 80 000 $ à 300 000 $ |
| Série MCP | 100–500 g/h | 3–5 % | Air | Refroidi par air | 1–5 | 20 000 $ à 80 000 $ |
CAPEX d'un générateur d'ozone industriel pour les stations d'épuration
Le CAPEX d'un générateur d'ozone industriel va de 50 000 $ pour un système compact de 10 g/h refroidi par air à 1,2 M$ pour un train clés en main de 75 kg/h refroidi par eau, selon les repères sectoriels 2025. Cette enveloppe couvre le générateur, l'alimentation en oxygène si nécessaire, le matériel d'injection, les bassins de contact et les automatismes. Le prix du seul générateur va d'environ 20 000 $ pour une unité de 100 g/h refroidie par air à 1 000 000 $ pour une machine de 50 kg/h refroidie par eau.
L'alimentation en oxygène ajoute 20 000 $ à 100 000 $ pour un PSA. L'injection et les systèmes de contact ajoutent 10 000 $ à 200 000 $. Les automatismes, la surveillance et l'installation représentent souvent 10–25 % du coût des équipements. Ce sont ces postes, et non le seul prix du générateur, qui définissent le coût réel d'un générateur d'ozone industriel pour les stations de traitement de l'eau.
Quel est le coût d'exploitation au m³ de l'ozone par rapport au chlore ?
L'OPEX dépend de l'électricité, du gaz d'alimentation, de l'eau de refroidissement et de la maintenance. L'électricité du réseau coûte typiquement 0,05–0,15 $/kWh pour le générateur, les pompes et le refroidissement. L'oxygène liquide coûte souvent 0,10–0,30 $/m³, tandis que l'oxygène PSA sur site ramène le coût du gaz à 0,02–0,05 $/m³ après un CAPEX plus élevé. L'eau de refroidissement pour les trains refroidis par eau ajoute 0,15–0,30 $/m³, et la maintenance annuelle représente généralement 5–10 % du CAPEX.
Un système à ozone de 50 g/h remplaçant le chlore dans une usine agroalimentaire peut économiser environ 80 000 $/an en achat et manutention de produits chimiques. L'évitement du risque de conformité sur les sous-produits peut atteindre 50 000 $/an dans les dossiers 2024 cités sur les pages de classement sectoriel. Le coût d'exploitation exact au m³ dépend toujours des tarifs locaux, de la dose et de la récupération d'eau de refroidissement : les stations doivent modéliser les deux oxydants sur le même débit et la même qualité d'eau.
| Catégorie de coût | Composants | Plage ou impact typique |
|---|---|---|
| Dépenses d'investissement (CAPEX) | Unité générateur d'ozone | 20 000 $ (100 g/h refroidi par air) à 1 000 000 $ (50 kg/h refroidi par eau) |
| Alimentation en oxygène (PSA ou LOX) | 20 000 $ à 100 000 $ (pour PSA) | |
| Injection d'ozone et système de contact | 10 000 $ à 200 000 $ (Venturi, diffuseurs, bassins de contact) | |
| Automatismes, surveillance et installation | 10–25 % du coût des équipements | |
| Dépenses d'exploitation (OPEX) | Électricité | 0,05–0,15 $/kWh (générateur, pompes, refroidissement) |
| Oxygène (si pas de PSA) | 0,10–0,30 $/m³ (oxygène liquide) | |
| Eau de refroidissement | 0,15–0,30 $/m³ (pour les systèmes refroidis par eau) | |
| Maintenance et pièces de rechange | 5–10 % du CAPEX par an | |
| Main-d'œuvre | Minimale, surtout surveillance et contrôles courants |
Comment choisir le meilleur générateur d'ozone industriel pour votre application
Un cadre de sélection en cinq étapes aligne débit, utilités et conformité avant l'émission de tout bon de commande. Sauter une étape conduit à surdimensionner le CAPEX ou à manquer les limites résiduelles lors de la mise en service. L'expérience terrain montre que les stations qui sautent l'étape 1 achètent généralement deux fois.
- Étape 1 : Déterminer le débit d'ozone requis (g/h ou kg/h). Multiplier le débit (m³/h) par la dose cible (mg/L). Une station traitant 100 m³/h à 5 mg/L a besoin de 500 g/h. Utiliser les données de DCO, DBO et turbidité pour fixer la dose avant de verrouiller la taille du générateur.
- Étape 2 : Choisir le gaz d'alimentation (oxygène ou air). Les systèmes à oxygène offrent un rendement et une concentration 2 à 3 fois supérieurs, adaptés aux débits au-dessus de 500 g/h ou aux emprises restreintes. Ils nécessitent un PSA (CAPEX 20 000 $ à 100 000 $) ou du LOX. Les systèmes à air coûtent moins cher au départ, mais restent généralement sous 500 g/h.
- Étape 3 : Choisir le refroidissement (eau ou air). Le refroidissement par eau est requis au-dessus d'environ 500 g/h, avec 10 à 20 L/min entre 15–25 °C. Les packages refroidis par air conviennent aux services inférieurs à 500 g/h et suppriment l'OPEX d'eau de refroidissement.
- Étape 4 : Décider modulaire ou clés en main. Les châssis modulaires permettent d'ajouter des blocs générateurs quand la demande croît. Les skids clés en main de type SPARTOX peuvent réduire le temps d'installation jusqu'à 40 % en regroupant générateur, contacteur et automatismes.
- Étape 5 : Vérifier la conformité résiduelle. L'OMS recommande ≤ 0,05 mg/L de résiduel pour l'eau potable. La directive européenne 91/271/CEE sur les eaux urbaines résiduaires exige souvent ≤ 0,1 mg/L pour les rejets en zones sensibles. Associer la destruction (UV, catalytique ou charbon actif) à des systèmes automatiques de dosage de réactifs pour le contrôle de l'injection d'ozone quand la précision de dose compte.
Normes de conformité et de sécurité pour le traitement de l'eau par ozone industriel
L'eau traitée et l'air ambiant au poste de travail font l'objet de limites numériques strictes dans les installations à l'ozone. L'EPA SDWA fixe le résiduel d'ozone dans l'eau potable à ≤ 0,1 mg/L au titre de 40 CFR 141.74. La directive européenne 91/271/CEE plafonne souvent le résiduel au rejet à ≤ 0,1 mg/L en zones sensibles. Les lignes directrices de l'OMS pour la qualité de l'eau potable (4ᵉ édition) recommandent ≤ 0,05 mg/L pour des raisons de goût et de sécurité.
L'OSHA limite l'exposition des opérateurs à 0,1 ppm en moyenne pondérée sur 8 heures (TWA) et 0,3 ppm en limite d'exposition à court terme (STEL). Des capteurs ambiants en continu avec alarmes, une ventilation et une détection de fuite aux points de génération et d'injection maintiennent la station dans ces limites. Les EPI et la formation des opérateurs complètent la chaîne de sécurité.
Les méthodes de destruction du résiduel comprennent la décomposition UV de l'O₃ en O₂, les lits catalytiques (dioxyde de manganèse) pour l'off-gaz, et le polissage sur charbon actif pour les résiduels dissous bas avant rejet.
Étude de cas : générateur d'ozone pour le traitement municipal des eaux usées à Singapour
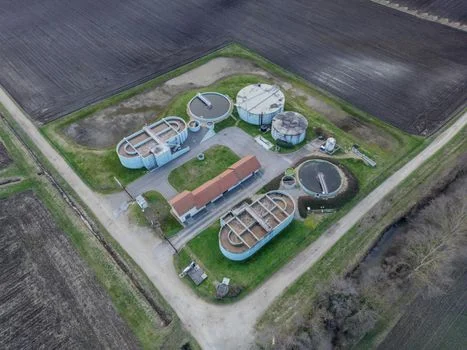
En 2023, une station municipale de 50 000 m³/j à Singapour devait garantir une DCO stable ≤ 50 mg/L et une DBO ≤ 20 mg/L selon les règles de la National Environment Agency, avec une inactivation renforcée des pathogènes. La mise à niveau a installé un système TPF HydropureWater à 50 kg/h d'ozone, avec production d'oxygène PSA sur site et injection par Venturi.
La station a réduit la DCO de 92 %, ramenant l'affluent proche de 600 mg/L sous la limite de 50 mg/L. Les organismes indicateurs comme E. coli et les coliformes fécaux ont montré un taux d'abattement de 99,9 %. Les dépenses en produits chimiques ont chuté de 200 000 $/an par rapport à la filière au chlore précédente, car les approvisionnements, le stockage et la déchloration ont disparu.
La production alimentée en oxygène avec PSA a réduit la consommation électrique de 30 % par rapport à une alternative à air. La disposition modulaire du TPF a aussi laissé la possibilité d'ajouter de la capacité si le débit ou les limites se renforcent.
À qui s'adresse ce guide / pour qui chercher ailleurs / étape suivante
Ce guide s'adresse aux ingénieurs de procédé et aux équipes achats qui dimensionnent des trains d'ozone de 1 à 75 kg/h pour des services d'eau municipaux ou industriels. Cherchez ailleurs si vous avez seulement besoin d'ozone de laboratoire inférieur au gramme ou d'un retrofit UV pur sans besoin d'oxydation.
Ensuite, verrouillez le débit, la dose, le gaz d'alimentation et les limites résiduelles, puis comparez un système de génération d'ozone et de stérilisation de réservoir d'eau clé en main aux plages CAPEX et OPEX ci-dessus. Transmettez le même dossier via notre page de demande de devis avant d'émettre un bon de commande.
Questions fréquentes
Quelle est la durée de vie typique d'un générateur d'ozone industriel ?
Les générateurs d'ozone industriels durent généralement 10 à 15 ans avec une maintenance adaptée, selon les évaluations de cycle de vie 2024 de l'EPA. Les cellules diélectriques et les alimentations électriques sont les pièces d'usure : nettoyer les cellules et remplacer les consommables selon le calendrier prolonge sensiblement la durée de service. Les stations qui injectent un gaz sec et exempt d'huile, et maintiennent l'eau de refroidissement entre 15–25 °C, atteignent régulièrement la borne haute de cette plage.
Quelles sont les principales opérations de maintenance d'un système d'ozone industriel ?
La maintenance principale couvre les sécheurs de gaz d'alimentation, les cellules d'ozone, les circuits de refroidissement et les capteurs. Inspecter les sécheurs et remplacer le dessicant tous les 6 à 12 mois, nettoyer les cellules d'ozone annuellement, et vérifier l'absence d'obstruction ou d'entartrage sur les circuits de refroidissement. Étalonner les capteurs d'ozone ambiant et dissous tous les 3 à 6 mois pour garantir la fiabilité des mesures de résiduel, et budgéter la maintenance à 5–10 % du CAPEX par an.
Les générateurs d'ozone peuvent-ils traiter tous les types d'eaux usées industrielles ?
L'ozone traite bien la plupart des types d'eaux usées industrielles, y compris les effluents agroalimentaires, pharmaceutiques et textiles, où la désinfection, l'abattement de DCO/DBO et la décoloration comptent. Les eaux très turbides ou à très haute teneur en matières en suspension nécessitent un prétraitement pour maintenir un transfert de masse d'ozone efficace. L'ozone oxyde la charge dissoute et colloïdale : il ne remplace pas la séparation des solides.
Quelle est la consommation électrique typique d'un générateur d'ozone industriel ?
Les systèmes alimentés en oxygène consomment environ 8–12 Wh/g d'ozone ; les systèmes à air consomment environ 15–25 Wh/g. Une unité de 1 kg/h alimentée en oxygène absorbe donc environ 8–12 kW à plein débit. Les pompes de refroidissement et les compresseurs PSA ajoutent une charge au niveau de la station : l'énergie au mètre cube doit donc être modélisée sur votre propre tarif plutôt que sur la seule plaque signalétique du générateur.
Existe-t-il des risques de sécurité liés à l'exploitation d'un générateur d'ozone industriel ?
L'ozone est un oxydant puissant : les principaux risques portent sur l'exposition au poste de travail et le traitement de l'off-gaz. Les capteurs ambiants, la ventilation et la détection de fuite aux points de génération et d'injection maintiennent les niveaux sous le TWA 8 heures OSHA de 0,1 ppm. Les destructeurs de résiduel et d'off-gaz (UV, catalytique ou charbon actif), complétés par les EPI et la formation des opérateurs, ferment la chaîne.
Comment un générateur d'ozone industriel se compare-t-il à la désinfection UV ?
Un générateur d'ozone industriel surpasse l'UV dès qu'un besoin d'oxydation existe : l'ozone abaisse la DCO, la DBO et la couleur tout en inactivant les pathogènes, et reste efficace lorsque la turbidité limite la pénétration des UV. L'UV est une étape de destruction physique sans résiduel oxydant et sans effet sur les matières organiques dissoutes. Les stations à eau claire, en désinfection pure, peuvent choisir l'UV ; la plupart des services industriels privilégient l'ozone.