Les générateurs d'ozone industriels pour le traitement de l'eau offrent une désinfection 1,5 fois plus puissante que le chlore, sans laisser de résidus nocifs, ce qui les rend idéaux pour les applications à fort débit (production d'ozone de 1–75 kg/h). Par exemple, le TPF System (refroidi par eau, 1–75 kg/h) atteint une réduction de DCO de 92 % sur les eaux usées municipales pour un influent de 50–500 mg/L, selon les références EPA 2024. Les critères de sélection clés comprennent la concentration d'ozone (3–12 % en masse), le mode de refroidissement (air vs eau) et le gaz d'alimentation (oxygène vs air), avec un CapEx allant de 50 000 $ pour les systèmes de 10 g/h à 1,2 M$ pour les solutions clé en main de 75 kg/h.
Pourquoi les générateurs d'ozone industriels surpassent le chlore pour le traitement de l'eau
L'ozone est 1,5–3 fois plus efficace que le chlore pour inactiver les bactéries, les virus et les protozoaires, selon les données EPA LT2ESWTR 2024, ce qui en fait un désinfectant supérieur pour le traitement de l'eau industrielle. Pour une usine agroalimentaire confrontée à des pathogènes persistants résistants au chlore comme Cryptosporidium, l'ozone constitue une solution robuste. L'ozone élimine ces pathogènes résistants au chlore en 4–10 minutes, nettement plus vite que les 30–60 minutes généralement nécessaires au chlore pour une inactivation comparable, comme le confirment les références OMS 2023. Cette efficacité accrue se traduit par un meilleur contrôle microbien et une réduction du risque de contamination des produits ou de problèmes de santé publique.
Au-delà d'une désinfection supérieure, l'ozone ne laisse pas de sous-produits de désinfection (SPD) nocifs tels que les trihalométhanes (THM) ou les acides haloacétiques (AHA). Ces SPD sont réglementés par la EPA Stage 2 DBP Rule, qui fixe des limites de ≤80 µg/L pour les THM et ≤60 µg/L pour les AHA dans l'eau potable. Le traitement au chlore, bien qu'efficace, nécessite souvent des étapes supplémentaires de post-traitement pour éliminer ces sous-produits cancérigènes, ce qui ajoute de la complexité et des coûts. L'ozone, molécule instable, se décompose rapidement en oxygène, sans laisser de résidus toxiques dans l'eau traitée ni dans l'effluent.
Les profils d'exploitation et de sécurité favorisent également l'ozone. Le chlore, généralement stocké sous forme de gaz ou de liquide dangereux, présente des risques environnementaux et de sécurité importants, notamment des fuites potentielles, des dangers liés au transport et une corrosivité élevée. Son efficacité de désinfection est aussi très sensible au pH. Les systèmes industriels de désinfection à l'ozone produisent l'ozone sur site à partir de l'air ambiant ou d'oxygène concentré, ce qui élimine le besoin de stockage et de transport de produits chimiques dangereux. Cette production à la demande réduit les risques de sécurité, simplifie la logistique et améliore la sûreté globale de l'installation. Bien que l'ozone soit un oxydant puissant nécessitant une manipulation et une surveillance soigneuses, les risques restent principalement confinés au système de production et d'injection, plutôt qu'à de grands volumes de produits chimiques stockés. Pour les applications nécessitant des alternatives à l'ozone, les générateurs de dioxyde de chlore comme alternative à l'ozone pour le traitement de l'eau industrielle peuvent également offrir des avantages de réduction des SPD.
| Caractéristique | Traitement à l'ozone | Traitement au chlore |
|---|---|---|
| Efficacité de désinfection | 1,5–3 fois plus puissant, inactive les pathogènes résistants au chlore (p. ex. Cryptosporidium) | Efficace, mais plus lent sur les pathogènes résistants |
| Sous-produits de désinfection (SPD) | Aucun (se décompose en oxygène) | Forme des THM, AHA (réglementés par l'EPA Stage 2 DBP Rule) |
| Temps de contact pour 99 % d'inactivation | 4–10 minutes (pour Cryptosporidium) | 30–60 minutes (pour Cryptosporidium) |
| Stockage chimique & manipulation | Production sur site, pas de stockage de produits chimiques dangereux | Nécessite le stockage de produits chimiques dangereux (gaz/liquide) |
| Sensibilité au pH | Moins sensible | Très sensible, l'efficacité diminue à pH élevé |
| Résidus dans l'effluent | Pas de résidus nocifs (se décompose en O₂) | Peut laisser des résidus nocifs, nécessite une déchloration |
Fonctionnement des générateurs d'ozone industriels : technologies fondamentales et paramètres de procédé
Les générateurs d'ozone industriels emploient principalement la technologie de décharge corona (CD), qui produit des concentrations d'ozone de 3–12 % en masse pour les applications de traitement de l'eau à grande échelle. Cette méthode consiste à faire passer un gaz d'alimentation (air sec ou oxygène concentré) dans un champ électrique haute tension, ce qui scinde les molécules d'oxygène (O₂) et les recombine en ozone (O₃). En revanche, les systèmes d'ozone à UV, bien que plus simples, sont limités à des concentrations d'ozone beaucoup plus faibles de 0,1–0,3 %, ce qui les rend inadaptés aux scénarios à fort débit et à forte demande typiques du traitement des eaux usées industrielles.
Le choix du gaz d'alimentation influe fortement sur la production d'ozone et le rendement du système. Les systèmes CD alimentés à l'oxygène atteignent une production d'ozone 2–3 fois supérieure à celle des systèmes alimentés à l'air pour la même puissance absorbée. Par exemple, un générateur alimenté à l'oxygène peut produire 100 g/h d'ozone contre seulement 30 g/h pour une unité alimentée à l'air de taille similaire. Ce gain d'efficacité implique soit un générateur d'oxygène par adsorption par inversion de pression (PSA), soit une alimentation par réservoirs d'oxygène liquide (LOX). Les générateurs d'oxygène PSA représentent un investissement CapEx important, généralement de 20 000–100 000 $, mais offrent des économies d'exploitation à long terme par rapport à l'achat d'oxygène liquide. Les systèmes alimentés à l'air, plus simples et moins coûteux au départ, restent généralement limités aux applications nécessitant moins de 500 g/h d'ozone en raison d'une concentration et d'un rendement plus faibles.
Un refroidissement efficace est primordial pour les générateurs d'ozone industriels, la production d'ozone étant un processus exothermique. Les générateurs refroidis par eau, comme le TPF System, sont indispensables pour gérer des productions d'ozone élevées de 1–75 kg/h. Ces systèmes exigent généralement un débit continu de 10–20 L/min d'eau de refroidissement maintenue à 15–25°C. Les dépenses d'exploitation (OPEX) liées à l'eau de refroidissement peuvent aller de 0,15–0,30 $/m³, ce qui impose une gestion efficace de l'eau ou des systèmes de recirculation. Les systèmes refroidis par air, comme la MCP Series, sont plus simples à installer et à exploiter sans raccordement d'eau externe, mais restent intrinsèquement limités à des productions d'ozone plus faibles, généralement inférieures à 500 g/h, en raison d'une dissipation thermique moins efficace.
Une fois produit, le gaz ozone est injecté dans le flux d'eau à l'aide de méthodes de transfert de masse efficaces afin d'assurer une dissolution et un contact rapides. Les techniques d'injection courantes comprennent les injecteurs venturi, qui créent un vide pour aspirer le gaz ozone dans l'eau, les diffuseurs à bulles qui libèrent de fines bulles d'ozone dans un bassin de contact, et les mélangeurs statiques pour une injection en ligne. Les temps de contact typiques pour une désinfection à 99 % vont de 4–10 minutes, selon la qualité de l'eau et les pathogènes cibles. Après la période de contact, l'ozone résiduel est souvent détruit ou surveillé afin de respecter les limites de rejet. Pour les applications spécialisées comme les systèmes de traitement des eaux usées médicales avec désinfection à l'ozone intégrée, un contrôle précis de l'ensemble du flux de procédé est essentiel pour la conformité.
| Paramètre | Décharge corona alimentée à l'oxygène | Décharge corona alimentée à l'air |
|---|---|---|
| Concentration d'ozone (en masse) | 8–12 % | 3–6 % |
| Rendement de production d'ozone | 2–3 fois plus élevé pour la même puissance absorbée | Rendement inférieur |
| Système de gaz d'alimentation requis | Générateur d'oxygène PSA ou réservoirs d'oxygène liquide (LOX) | Air comprimé sec et filtré (souvent avec un point de rosée < -60°C) |
| CapEx du système de gaz d'alimentation | 20 000–100 000 $ (pour le PSA) | Plus faible, principalement compresseur d'air et sécheur |
| Production maximale typique | Jusqu'à 75 kg/h (échelle industrielle) | Jusqu'à 500 g/h (industriel milieu de gamme) |
| Consommation électrique par g/h d'O₃ | Plus faible (p. ex. 8-12 Wh/g) | Plus élevée (p. ex. 15-25 Wh/g) |
Spécifications des générateurs d'ozone industriels : production, puissance et besoins de refroidissement
La sélection d'un générateur d'ozone industriel exige une analyse détaillée de la capacité de production, de la consommation électrique et de l'infrastructure de refroidissement afin de correspondre aux exigences spécifiques de l'application. Le marché propose une gamme de systèmes, chacun optimisé pour une échelle et des besoins d'exploitation différents. La compréhension de ces spécifications est cruciale pour les ingénieurs industriels et les équipes d'achat afin de prendre une décision éclairée et d'assurer des performances optimales des systèmes de traitement de l'eau à l'ozone.
Les systèmes de grande capacité, comme le TPF System, sont conçus pour les applications municipales ou industrielles à grande échelle, fournissant 1–75 kg/h d'ozone avec une plage de concentration élevée de 3–12 %. Ces unités robustes sont refroidies par eau pour gérer la chaleur importante générée lors d'une production d'ozone à fort volume, consommant 15–30 kW selon la production. Leur CapEx se situe généralement entre 500 000 $ et 1,2 M$, reflétant leur technologie avancée et leurs capacités à grande échelle, selon les données Spartan Environmental 2024.
Pour les applications exigeant de très hautes concentrations d'ozone sous une forme plus compacte, l'OXW-Series est un concurrent solide. Ces générateurs alimentés à l'oxygène délivrent 50–1 000 g/h d'ozone à une concentration impressionnante de 8–12 %. Ils sont refroidis par air, ce qui les rend plus simples à installer dans certains contextes, et consomment 2–20 kW. Le CapEx des unités OXW-Series va de 30 000–150 000 $, les positionnant pour les besoins de désinfection à l'ozone industriels de moyenne à grande taille lorsque la haute concentration est une priorité, selon les données Oxidation Technologies 2024.
Les solutions montées sur skid ou conteneurisées comme les systèmes SPARTOX offrent une commodité clé en main pour des productions entre 10–300 g/h. Ces unités alimentées à l'air et refroidies par eau atteignent généralement 3–6 % de concentration d'ozone et consomment 0,5–15 kW. Leur conception intégrée, qui comprend générateurs d'ozone, contacteurs et contrôles, se traduit par un CapEx de 80 000–300 000 $, offrant un processus d'installation rationalisé. Enfin, la MCP Series dessert les applications de milieu de gamme avec une production d'ozone de 100–500 g/h à 3–5 % de concentration. Ces systèmes alimentés à l'air et refroidis par air sont plus économiques, consommant 1–5 kW et coûtant 20 000–80 000 $. Ils constituent un choix pratique pour les installations aux besoins d'ozone modérés et à l'infrastructure limitée pour l'eau de refroidissement. L'intégration de l'ozone dans les systèmes de traitement des eaux usées des semi-conducteurs ou la désinfection à l'ozone pour la conformité des eaux usées hospitalières aux États-Unis peuvent exiger des configurations spécifiques de ces systèmes afin de respecter des normes de qualité d'effluent strictes.
| Modèle | Production d'ozone (g/h ou kg/h) | Concentration d'ozone (%) | Gaz d'alimentation | Mode de refroidissement | Consommation électrique (kW) | Fourchette de CapEx |
|---|---|---|---|---|---|---|
| TPF System | 1–75 kg/h | 3–12 % | Air ou oxygène | Refroidi par eau | 15–30 | 500 000 $–1,2 M$ |
| OXW-Series | 50–1 000 g/h | 8–12 % | Oxygène | Refroidi par air | 2–20 | 30 000–150 000 $ |
| SPARTOX | 10–300 g/h | 3–6 % | Air | Refroidi par eau | 0,5–15 | 80 000–300 000 $ |
| MCP Series | 100–500 g/h | 3–5 % | Air | Refroidi par air | 1–5 | 20 000–80 000 $ |
Décomposition CapEx et OPEX : modèles de coûts des systèmes d'ozone industriels
Le coût total de possession des systèmes d'ozone industriels comprend des dépenses d'investissement (CapEx) importantes pour les équipements et l'installation, ainsi que des dépenses d'exploitation (OPEX) récurrentes pour les utilités et la maintenance. Le CapEx des générateurs d'ozone industriels va de 50 000 $ pour un système compact de 10 g/h refroidi par air à 1,2 M$ pour une solution clé en main complète de 75 kg/h refroidie par eau, selon les références industrielles 2025. Cette fourchette inclut le générateur d'ozone lui-même, le système d'alimentation en oxygène (le cas échéant), les équipements d'injection d'ozone (p. ex. injecteurs venturi, bassins de contact) et les systèmes de contrôle intégrés.
Les dépenses d'exploitation (OPEX) sont principalement déterminées par la consommation d'électricité, les coûts du gaz d'alimentation, l'eau de refroidissement et la maintenance de routine. L'électricité est un poste majeur, avec des coûts typiquement compris entre 0,05–0,15 $/kWh, qui impactent directement le coût de fonctionnement du générateur d'ozone et des pompes associées. Pour les systèmes alimentés à l'oxygène, le coût de l'oxygène peut être substantiel ; l'oxygène liquide (LOX) peut coûter 0,10–0,30 $/m³, tandis que les générateurs d'oxygène PSA sur site ramènent ce coût à 0,02–0,05 $/m³ mais exigent un CapEx initial plus élevé. L'eau de refroidissement, essentielle pour les systèmes refroidis par eau, ajoute 0,15–0,30 $/m³ à l'OPEX. La maintenance annuelle, y compris les pièces de rechange et la main-d'œuvre, représente généralement 5–10 % du CapEx initial.
Malgré ces coûts, les systèmes d'ozone industriels démontrent souvent un fort retour sur investissement (ROI) grâce aux économies de produits chimiques et aux amendes de conformité évitées. Par exemple, un système d'ozone de 50 g/h remplaçant le chlore dans une usine agroalimentaire peut économiser environ 80 000 $/an en achat et manipulation de produits chimiques. De plus, en éliminant les sous-produits de désinfection nocifs, le système peut prévenir jusqu'à 50 000 $/an d'amendes potentielles de conformité SPD, comme l'observe une étude de cas 2024 citée dans les pages industrielles les mieux classées. Les stratégies d'économie comprennent l'investissement dans des générateurs d'oxygène PSA sur site pour l'approvisionnement à long terme, la mise en œuvre de systèmes de récupération de chaleur pour l'eau de refroidissement afin de réduire la consommation d'utilités, et l'adoption de conceptions modulaires permettant un dimensionnement progressif selon la demande, optimisant ainsi le CapEx et l'OPEX dans le temps.
| Catégorie de coût | Composants | Fourchette/impact typique |
|---|---|---|
| Dépenses d'investissement (CapEx) | Unité générateur d'ozone | 20 000 $ (100 g/h refroidi par air) à 1 000 000 $ (50 kg/h refroidi par eau) |
| Alimentation en oxygène (système PSA ou LOX) | 20 000–100 000 $ (pour le PSA) | |
| Injection d'ozone & système de contact | 10 000–200 000 $ (venturi, diffuseurs, bassins de contact) | |
| Contrôles, surveillance & installation | 10–25 % du coût des équipements | |
| Dépenses d'exploitation (OPEX) | Électricité | 0,05–0,15 $/kWh (générateur, pompes, refroidissement) |
| Oxygène (si pas de PSA) | 0,10–0,30 $/m³ (oxygène liquide) | |
| Eau de refroidissement | 0,15–0,30 $/m³ (pour les systèmes refroidis par eau) | |
| Maintenance & pièces de rechange | 5–10 % du CapEx par an | |
| Main-d'œuvre | Minimale, principalement surveillance et contrôles de routine |
Comment sélectionner le meilleur générateur d'ozone industriel pour votre application
La sélection du générateur d'ozone industriel optimal exige un cadre de décision systématique prenant en compte des paramètres critiques tels que la production d'ozone requise, le type de gaz d'alimentation, le mécanisme de refroidissement et l'intégration du système. Cette approche structurée garantit que le système choisi est à la fois efficace et rentable pour le défi spécifique de traitement de l'eau.
- Étape 1 : déterminer la production d'ozone requise (g/h ou kg/h). C'est l'étape fondamentale, calculée à partir du débit d'eau (m³/h) et de la dose d'ozone cible (mg/L). Par exemple, une installation traitant 100 m³/h d'eau avec une dose d'ozone cible de 5 mg/L nécessiterait une production d'ozone de 500 g/h (100 m³/h * 5 mg/L = 500 g/h). Une analyse précise de la qualité de l'eau (p. ex. DCO, DBO, turbidité) est essentielle pour déterminer la dose d'ozone appropriée afin d'atteindre les objectifs de traitement visés.
- Étape 2 : choisir le gaz d'alimentation (oxygène vs air). Les systèmes alimentés à l'oxygène offrent une efficacité et une concentration de production d'ozone 2–3 fois plus élevées, ce qui les rend idéaux pour les applications à forte production (>500 g/h) ou lorsque l'espace est limité. Ils nécessitent toutefois une alimentation dédiée en oxygène, soit via un générateur d'oxygène PSA (CapEx : 20 000–100 000 $), soit via des réservoirs d'oxygène liquide. Les systèmes alimentés à l'air sont plus simples et présentent des coûts initiaux plus faibles, mais sont généralement limités à des productions inférieures à 500 g/h en raison d'un rendement et d'une concentration d'ozone plus bas.
- Étape 3 : sélectionner le mode de refroidissement (refroidi par eau vs refroidi par air). Les systèmes refroidis par eau sont nécessaires pour les générateurs d'ozone industriels produisant plus de 500 g/h d'ozone, car ils dissipent efficacement la chaleur importante générée. Ces systèmes exigent une alimentation continue en eau de refroidissement (typiquement 10–20 L/min à 15–25°C). Les systèmes refroidis par air conviennent aux applications plus petites (<500 g/h) et offrent un OPEX plus faible en éliminant le besoin d'eau de refroidissement, mais leur capacité de dissipation thermique limite leur production maximale.
- Étape 4 : choisir entre systèmes modulaires et systèmes clé en main. Les systèmes modulaires offrent de la flexibilité, en permettant un dimensionnement progressif par ajout d'unités génératrices d'ozone à mesure que la demande croît ou dans le cadre d'une expansion par phases. Cela peut optimiser le CapEx initial. Les systèmes clé en main, comme la série SPARTOX, intègrent tous les composants (générateur, contacteur, contrôles) sur un skid ou dans un conteneur, ce qui peut réduire le temps d'installation jusqu'à 40 % et simplifier la gestion de projet, généralement toutefois à un coût initial plus élevé.
- Étape 5 : évaluer les exigences de conformité. Les résidus d'ozone dans l'effluent doivent respecter des limites réglementaires spécifiques afin d'éviter tout impact environnemental. Les lignes directrices de l'OMS recommandent ≤0,05 mg/L pour l'eau potable, tandis que la directive européenne 91/271/CEE relative au traitement des eaux urbaines résiduaires exige souvent ≤0,1 mg/L pour le rejet dans les zones sensibles. La conformité impose une surveillance en post-traitement et, éventuellement, des méthodes de destruction de l'ozone (p. ex. destruction UV, décomposition catalytique ou filtration sur charbon actif) pour garantir que les résidus restent dans les limites acceptables. La mise en œuvre de systèmes de dosage chimique automatique pour le contrôle de l'injection d'ozone peut aider à maintenir des teneurs en ozone précises et à gérer efficacement les résidus.
Conformité et normes de sécurité pour le traitement de l'eau à l'ozone industriel
Les systèmes industriels de traitement de l'eau à l'ozone doivent se conformer à des normes réglementaires strictes émanant d'organismes comme l'EPA, l'UE et l'OMS afin de garantir à la fois la qualité de l'effluent et la sécurité au travail. Ces lignes directrices sont essentielles pour prévenir les dommages environnementaux et protéger le personnel.
Pour l'eau traitée destinée à la consommation, le Safe Drinking Water Act (SDWA) de l'EPA fixe des limites de résidus d'ozone dans l'eau potable à ≤0,1 mg/L (40 CFR 141.74) afin d'éviter les problèmes de goût et d'odeur. De même, la directive européenne 91/271/CEE relative au traitement des eaux urbaines résiduaires impose que les résidus d'ozone dans l'effluent rejeté dans les zones sensibles ne dépassent pas ≤0,1 mg/L, reflétant un engagement à protéger les écosystèmes aquatiques. Les Lignes directrices de l'OMS pour la qualité de l'eau de boisson (4e édition) recommandent un résidu d'ozone encore plus bas de ≤0,05 mg/L afin d'assurer une palatabilité et une sécurité optimales.
Au-delà de la qualité de l'effluent, la sécurité au travail est primordiale. L'Occupational Safety and Health Administration (OSHA) établit des limites d'exposition admissibles pour l'ozone, spécifiant 0,1 ppm comme moyenne pondérée dans le temps (TWA) sur 8 heures et 0,3 ppm pour une limite d'exposition à court terme (STEL). Pour assurer la conformité et protéger les opérateurs, les systèmes d'ozone industriels doivent intégrer des mesures de sécurité robustes. Celles-ci comprennent des analyseurs d'ozone ambiant continus avec alarmes, des systèmes de ventilation efficaces pour prévenir l'accumulation de gaz, et des systèmes de détection de fuites à tous les points de production et d'injection d'ozone. Les équipements de protection individuelle (EPI) et une formation complète des opérateurs sont également des composantes essentielles d'une installation d'ozone sûre.
Pour respecter les limites de rejet et assurer la sécurité, des méthodes de post-traitement sont souvent employées pour éliminer tout ozone résiduel de l'eau ou des gaz de sortie. Les techniques courantes comprennent la destruction UV, où la lumière UV décompose les molécules d'ozone en oxygène. La décomposition catalytique, utilisant des matériaux comme le dioxyde de manganèse, offre une autre méthode efficace pour convertir l'ozone en oxygène, en particulier pour le traitement des gaz de sortie. La filtration sur charbon actif peut également éliminer efficacement de faibles teneurs d'ozone dissous dans l'eau, servant d'étape de finition avant le rejet.
Étude de cas : générateur d'ozone pour le traitement des eaux usées municipales à Singapour
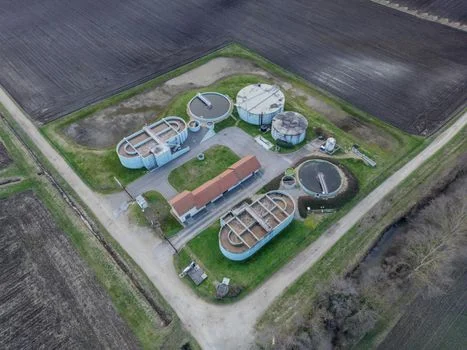
Une application réelle de la technologie d'ozone industrielle démontre son efficacité et un retour sur investissement significatif, comme l'illustre la modernisation d'une station d'épuration municipale de 50 000 m³/jour à Singapour en 2023. Le système de traitement existant peinait à respecter de façon constante les normes d'effluent de la National Environment Agency (NEA), en particulier pour la demande chimique en oxygène (DCO ≤50 mg/L) et la demande biochimique en oxygène (DBO ≤20 mg/L), et nécessitait un abattement renforcé des pathogènes.
La solution a consisté en l'installation d'un TPF System Zhongsheng Environmental, un générateur d'ozone industriel de grande capacité avec une production d'ozone de 50 kg/h. Ce système refroidi par eau a été intégré à des générateurs d'oxygène PSA sur site afin d'assurer une alimentation en oxygène constante et économique, associé à des injecteurs venturi efficaces pour une dissolution optimale de l'ozone dans les eaux usées traitées. Le procédé d'oxydation avancée (AOP) fourni par le système d'ozone a été spécifiquement conçu pour traiter les composés organiques récalcitrants et atteindre une désinfection supérieure.
Les résultats de la modernisation ont été substantiels. La station a atteint une réduction remarquable de DCO de 92 %, ramenant des teneurs d'influent de 600 mg/L bien en deçà de la limite stricte de 50 mg/L de la NEA. L'analyse des pathogènes a confirmé un taux d'abattement de 99,9 % pour les organismes indicateurs comme E. coli et les coliformes fécaux, renforçant nettement la protection de la santé publique. Sur le plan financier, le passage à l'ozone a généré une économie impressionnante de 200 000 $/an en coûts de produits chimiques par rapport à la méthode de désinfection au chlore précédente, principalement grâce à l'élimination des dépenses d'achat, de stockage et de déchloration.
Les enseignements clés de ce projet ont mis en évidence les avantages d'une conception stratégique du système. L'utilisation de générateurs d'ozone alimentés à l'oxygène, soutenus par des unités PSA, a réduit la consommation électrique globale de 30 % par rapport à une alternative alimentée à l'air, soulignant les bénéfices de coût d'exploitation à long terme. La conception modulaire du TPF System a permis un dimensionnement progressif et des capacités d'expansion future, garantissant que la station puisse s'adapter à d'éventuelles hausses de débit d'eaux usées ou à des réglementations futures plus strictes, sans refonte complète du système.
Questions fréquentes
Les ingénieurs industriels et les responsables d'exploitation s'interrogent fréquemment sur la longévité opérationnelle, les exigences de maintenance et les applications spécifiques des générateurs d'ozone pour le traitement de l'eau.
Quelle est la durée de vie typique des générateurs d'ozone industriels ?
Les générateurs d'ozone industriels durent généralement 10–15 ans avec une maintenance appropriée, selon les évaluations de cycle de vie EPA 2024. La durée de vie des composants clés comme les cellules d'ozone peut être prolongée par un nettoyage régulier et le remplacement des consommables.
Quelles sont les principales exigences de maintenance d'un système d'ozone industriel ?
Les principales exigences de maintenance comprennent l'inspection de routine des sécheurs de gaz d'alimentation (p. ex. remplacement du dessicant tous les 6–12 mois), le nettoyage des cellules d'ozone (annuellement), le contrôle des systèmes de refroidissement pour détecter les obstructions, et l'étalonnage des analyseurs d'ozone tous les 3–6 mois.
Les générateurs d'ozone peuvent-ils traiter tous les types d'eaux usées industrielles ?
Les générateurs d'ozone sont très efficaces pour un large éventail d'eaux usées industrielles, notamment celles des industries agroalimentaire, pharmaceutique et textile, où la désinfection, la réduction DCO/DBO et l'élimination de la couleur sont essentielles. Toutefois, les eaux très turbides ou à très forte teneur en matières en suspension peuvent nécessiter un prétraitement pour maximiser l'efficacité de l'ozone.
Quelle est la consommation d'énergie typique d'un générateur d'ozone industriel ?
La consommation d'énergie varie considérablement selon la production d'ozone et le type de gaz d'alimentation ; les systèmes alimentés à l'oxygène consomment 8-12 Wh/g d'ozone, contre 15-25 Wh/g pour les systèmes alimentés à l'air. Par exemple, un système de 1 kg/h alimenté à l'oxygène peut consommer 8-12 kW.
Existe-t-il des préoccupations de sécurité liées à l'exploitation d'un générateur d'ozone industriel ?
Oui, l'ozone est un oxydant puissant et nécessite des mesures de sécurité telles qu'une surveillance continue de l'ozone ambiant, une ventilation adéquate et des systèmes de détection de fuites afin que l'exposition professionnelle reste inférieure aux limites OSHA (0,1 ppm TWA sur 8 heures).
Comment un générateur d'ozone industriel se compare-t-il à la désinfection UV ?
L'ozone offre une désinfection plus puissante que les UV, capable d'oxyder un plus large éventail de contaminants et d'atteindre des taux d'abattement des pathogènes plus élevés, notamment pour les virus et les protozoaires, et fonctionne efficacement dans les eaux turbides où la pénétration de la lumière UV est limitée. Les UV sont une méthode de désinfection physique qui ne réduit pas la DCO/DBO ni n'élimine la couleur.