Les équipements de traitement des eaux usées photovoltaïques associent un prétraitement par FAD, l'osmose inverse et un polissage par BRM pour abaisser le fluor de 50–300 mg/L en dessous de 10 mg/L et l'azote ammoniacal de 200–800 mg/L en dessous de 15 mg/L. Le CAPEX se situe entre 200 000 $ et 10 millions $ selon la taille, pour une consommation énergétique de 0,3–0,5 kWh/m³.
Quel équipement de traitement des eaux usées photovoltaïques convient à une usine PV en 2027 ?
Un train hybride FAD-OI-BRM constitue la configuration de référence : la FAD élimine les MES et les huiles et graisses avec un rendement de 92–97 %, l'OI rabaisse le fluor sous 1 mg/L, et le BRM polit l'azote ammoniacal sous 15 mg/L. Le train complet permet de réutiliser 99 % de l'eau de procédé pour une consommation de 0,3–0,5 kWh/m³.
Ce niveau de performance est décisif : les effluents PV sollicitent autant les membranes que les autorisations de rejet. La gravure des wafers de silicium à l'acide fluorhydrique pousse le fluor entre 50 et 300 mg/L, tandis que les étapes de nettoyage et de dopage portent l'azote ammoniacal entre 200 et 800 mg/L. Les stations de type municipal échouent sur ces deux fronts, d'où les non-conformités récurrentes observées dans les usines PV et qui résultent d'un prétraitement sous-dimensionné.
Les systèmes hybrides FAD-OI-BRM respectent les limites applicables — notamment 40 CFR Part 469 de l'EPA et la directive européenne 91/271/CEE — avec un abattement de la DCO de 92–97 % et 99 % de réutilisation d'eau. La consommation énergétique s'établit à 0,3–0,5 kWh/m³, soit environ la moitié des 0,6–1,2 kWh/m³ des stations d'épuration conventionnelles. Le CAPEX va de 200 000 $ pour les petites installations à 10 millions $ pour les grandes usines PV.
Pourquoi les eaux usées de fabrication PV exigent un traitement spécifique
Les procédés de fabrication photovoltaïque génèrent des profils d'effluents que les stations génériques ne peuvent pas traiter efficacement. La gravure des wafers de silicium, étape clé, utilise de l'acide fluorhydrique et laisse dans l'effluent des concentrations en fluor généralement comprises entre 50 et 300 mg/L. Les étapes de nettoyage et de dopage recourent à des solutions ammoniacales qui portent l'azote ammoniacal entre 200 et 800 mg/L. Au-delà de ces contaminants majeurs, les eaux usées PV contiennent aussi des matières en suspension (MES 100–500 mg/L) et des huiles et graisses (FOG 50–200 mg/L) provenant des solvants organiques utilisés en nettoyage.
Les seuils réglementaires sont stricts et empilés. La directive 40 CFR Part 469 de l'EPA encadre les rejets du secteur des semi-conducteurs avec une limite fédérale BAT sur le fluor de 32,0 mg/L en valeur maximale journalière et de 17,4 mg/L en moyenne sur 30 jours, ainsi qu'un plafonnement des organiques toxiques totaux à 1,37 mg/L (40 CFR § 469.15). Les valeurs <10 mg/L de fluor et <15 mg/L d'azote ammoniacal couramment citées dans les projets PV proviennent de permis étatiques basés sur la qualité du milieu récepteur et de conventions de prétraitement avec les POTW, qui se superposent à ce plancher fédéral.
L'azote ammoniacal n'est pas un paramètre réglementé au niveau fédéral par la Part 469, dont la liste de polluants couvre le fluor, l'arsenic et les composés organiques (US EPA). Les limites d'ammoniaque atteignent les usines PV via les permis étatiques et les autorisations locales de rejet.
En Europe, la directive 91/271/CEE impose un contrôle strict de l'azote et du phosphore, ce qui rend incontournable un traitement efficace de l'azote ammoniacal pour les installations photovoltaïques. En Chine, la norme GB 31573-2015 fixe également des limites comparables pour le fluor, l'azote ammoniacal et les MES dans les rejets industriels (voir tableau ci-dessus). Le non-respect de ces exigences entraîne amendes substantielles, arrêts d'exploitation et atteinte à l'image : une étude de cas sectorielle de 2026 relate une usine PV sanctionnée par une amende de plusieurs millions de dollars et une fermeture temporaire pour non-conformité. Comparés aux effluents de teinture textile (DCO et couleur élevées) ou aux effluents chimiques généraux (toxicités diverses), les effluents PV se distinguent sur trois points : forte variabilité du pH, chimie du fluor corrosive, et encrassement par les huiles et graisses couplées à la silice qui s'attaque aux membranes avancées.
| Contaminant | Effluent PV typique (mg/L) | Limite EPA 40 CFR Part 469 (mg/L) | Directive UE 91/271/CEE (mg/L) | Chine GB 31573-2015 (mg/L) |
|---|---|---|---|---|
| Fluor | 50–300 | <10 | N/A (indirect) | <10 |
| Azote ammoniacal | 200–800 | <15 | <15 (pour N total) | <15 |
| Matières en suspension (MES) | 100–500 | <30 | <35 | <30 |
| DCO | 200–1000 | <100 | <125 | <80 |
| Huiles et graisses | 50–200 | <10 | <20 | <10 |
Comment fonctionne l'élimination du fluor et de l'ammoniaque des eaux usées photovoltaïques ?
L'élimination du fluor et de l'ammoniaque des eaux usées photovoltaïques suit une séquence fixe : FAD d'abord, bassin d'égalisation ensuite, osmose inverse en troisième position, polissage biologique en dernier. Le flux démarre par une unité de flottation à air dissous (FAD) à haut rendement pour l'abattement des huiles et graisses et des MES, suivi d'un bassin d'égalisation, puis d'une unité d'osmose inverse (OI) avancée, et enfin d'un bioréacteur à membranes (BRM) pour le polissage biologique avant désinfection. C'est cette approche multi-étages qui permet de retirer des polluants aussi différents d'un même flux.
Lors de la première étape, l'unité de FAD sature l'eau usée en air sous pression, puis le relâche à pression atmosphérique. L'air libéré forme des microbulles qui s'accrochent aux matières en suspension et aux huiles et graisses, les remontant en surface sous forme d'écume raclée mécaniquement. La FAD atteint à ce stade 92–97 % d'abattement des huiles et graisses et des MES, ce qui protège toutes les membranes en aval du colmatage.
Après la FAD et le bassin d'égalisation, l'eau parvient à un système d'OI ultra-pur pour l'élimination du fluor et la réutilisation de l'eau en fabrication PV. Les membranes d'OI, d'un seuil de coupure d'environ 0,0001 µm, rejettent les sels dissous, les métaux lourds et le fluor résiduel jusqu'à <1 mg/L, ainsi que l'ammoniaque jusqu'à <5 mg/L, produisant un perméat de qualité réutilisable. Un dosage de réactifs — chlorure de calcium pour la précipitation du fluor, par exemple — est souvent intégré en amont de l'unité d'OI pour affiner le rendement épuratoire.
Enfin, un BRM immergé en PVDF pour l'élimination de l'azote ammoniacal dans les usines PV traite le rejet d'OI ou une partie de l'effluent de FAD, en ciblant les organiques résiduels et l'azote ammoniacal. Les BRM combinent traitement biologique et filtration membranaire (taille de pores typique de 0,1 µm), permettant d'atteindre une DCO <50 mg/L et une nitrification/dénitrification qui abaisse l'azote ammoniacal sous 15 mg/L, pour des temps de séjour hydrauliques de 4–8 heures. L'hydroxyde de sodium assure l'ajustement du pH tout au long du procédé.
Le train intégré se révèle économe en énergie, effet direct de sa conception : les systèmes hybrides consomment 0,3–0,5 kWh/m³ contre 0,6–1,2 kWh/m³ pour les systèmes classiques. Les configurations ordonnées en BRM suivi d'osmose inverse répondent à la même logique de réutilisation sur les sites industriels indiens, où la répartition CAPEX/OPEX varie selon le choix technologique.
FAD-OI, FAD-BRM ou OI-BRM : choisir le train adapté à l'effluent
Le choix entre FAD-OI, FAD-BRM et OI-BRM dépend du contaminant principal et de l'objectif de réutilisation. Un système FAD-OI convient aux usines PV confrontées à un fluor élevé avec un azote ammoniacal relativement bas, lorsque la cible est une réutilisation d'eau de haute pureté et qu'un traitement secondaire suffit pour l'azote. Une configuration FAD-BRM excelle sur les charges élevées d'azote ammoniacal avec un fluor modéré, en s'appuyant sur la biologie du BRM pour l'abattement nutritionnel tandis que la FAD prend en charge les MES et les huiles et graisses. Un système complet OI-BRM, souvent précédé d'une clarification ou d'un bassin d'égalisation simple, convient aux charges équilibrées fluor et azote élevées, lorsque l'objectif est une réutilisation maximale de l'eau.
Une usine PV de 100 m³/h du Jiangsu a appliqué exactement cette logique : son système FAD-OI a abaissé le fluor de l'influent de 250 mg/L à moins de 8 mg/L pour la réutilisation en eau de procédé (étude de cas 2026). Les arbitrages sont autant financiers que techniques. Les systèmes OI-BRM portent un CAPEX supérieur d'environ 20 % du fait de l'empilement de deux étages membranaires avancés, mais peuvent présenter un OPEX inférieur de 30 % dans la durée grâce à la réduction de la consommation de réactifs et à des taux de récupération d'eau plus élevés.
Les pratiques de dimensionnement de l'OI se transfèrent entre secteurs. Les repères compilés pour le traitement des eaux de rinçage par osmose inverse : spécifications d'ingénierie et modèles de coûts 2026 s'appliquent étroitement aux étapes de rinçage PV, puisque ces deux flux combinent une faible charge organique et une forte teneur en sels dissous.
| Paramètre | Système FAD-OI | Système FAD-BRM | Système OI-BRM |
|---|---|---|---|
| Profil PV adapté | Fluor élevé, ammoniaque faible, réutilisation d'eau élevée | Ammoniaque élevée, fluor modéré, traitement biologique prioritaire | Fluor et ammoniaque élevés et équilibrés, réutilisation d'eau maximale |
| Limites d'influent typiques | Fluor : 50–300 mg/L Ammoniaque : <100 mg/L |
Ammoniaque : 200–800 mg/L Fluor : <50 mg/L |
Fluor : 50–300 mg/L Ammoniaque : 200–800 mg/L |
| Qualité d'effluent typique | Fluor : <1 mg/L Ammoniaque : <10 mg/L MES : <1 mg/L |
Ammoniaque : <5 mg/L DCO : <30 mg/L MES : <1 mg/L |
Fluor : <1 mg/L Ammoniaque : <5 mg/L DCO : <20 mg/L |
| Consommation énergétique (kWh/m³) | 0,25–0,45 | 0,3–0,5 | 0,4–0,6 |
| CAPEX (relatif) | Moyen | Moyen à faible | Élevé (+20 % vs FAD-OI) |
| OPEX (relatif) | Moyen | Faible | Moyen à faible (-30 % vs FAD-OI) |
| Besoins de maintenance | Nettoyage des membranes d'OI, gestion des boues de FAD | Nettoyage des membranes de BRM, gestion des boues, suivi biologique | Nettoyage des membranes d'OI et de BRM, gestion complexe des boues |
Qu'est-ce qu'une conception membranaire anti-colmatage pour les eaux usées de wafers de silicium ?
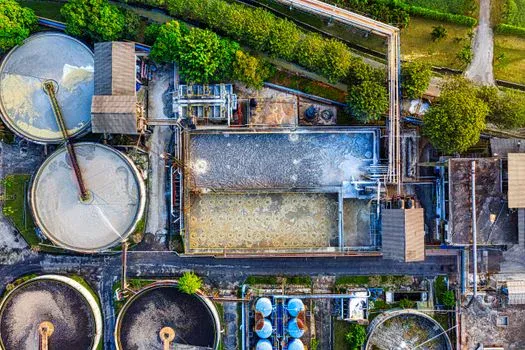
Une conception membranaire anti-colmatage pour les eaux usées de wafers de silicium commence par nommer les trois colmatants : les huiles et graisses issues des solvants organiques, la silice issue des étapes de gravure, et la croissance biologique accélérée alimentée par les concentrations élevées d'azote ammoniacal. Le colmatage constitue la principale difficulté opérationnelle du traitement PV avancé : il se traduit par une baisse du flux, une hausse de la consommation énergétique et des cycles de nettoyage de plus en plus rapprochés. Toute décision de conception qui suit vise à ralentir ces trois mécanismes et à protéger l'OPEX.
Un prétraitement efficace constitue la première ligne de défense. L'intégration d'une unité de FAD à haut rendement pour l'élimination des huiles et graisses et des MES retire plus de 95 % des huiles et graisses et des matières en suspension avant que l'eau n'atteigne les unités membranaires sensibles. Cela réduit fortement la charge organique et les particules susceptibles de se déposer sur les surfaces membranaires. Les installations que nous auditons et qui négligent ou sous-dimensionnent cette étape récupèrent l'économie réalisée en produits de nettoyage dès la première année.
À l'étape d'OI, les membranes en carbure de silicium anti-colmatage pour les systèmes d'OI des eaux usées PV rebattent les comptes de maintenance. Les membranes en carbure de silicium présentent une meilleure résistance chimique et une plus grande hydrophilie que les membranes polymères classiques, ce qui les rend très résistantes à l'entartrage et au colmatage organique. Le résultat concret est une durée de vie allongée de 30 % et des intervalles de nettoyage de 6 à 12 mois contre 1 à 3 mois pour les membranes polymères (données sectorielles 2027).
Des systèmes automatisés de nettoyage en place (CIP) garantissent ensuite le respect de ces intervalles. Pour l'élimination de la silice — qui forme des dépôts tenaces — des cycles CIP périodiques à base de solutions acides comme l'acide citrique sont indispensables. Le rétrolavage régulier et le bullage d'air dans le BRM préviennent la croissance biologique et l'accumulation de particules, maintenant des performances membranaires constantes et réduisant les arrêts imprévus entre nettoyages.
Modèles de coûts 2027 : CAPEX de 200 000 $ à 10 millions $ et l'OPEX qui en découle
Le CAPEX des systèmes de traitement des eaux usées PV varie sensiblement avec la capacité et la complexité de l'installation, et les fourchettes sont suffisamment prévisibles pour bâtir un budget. Une petite usine PV nécessitant 5 m³/h requiert généralement entre 200 000 $ et 500 000 $. Les installations moyennes à 50 m³/h se situent entre 1,5 et 3 millions $, et les grandes usines PV jusqu'à 200 m³/h peuvent atteindre 5 à 10 millions $. Chaque fourchette inclut l'achat des équipements, l'installation, le génie civil et les frais d'autorisation.
| Taille du système | Débit (m³/h) | Fourchette CAPEX estimée | Principaux postes de CAPEX |
|---|---|---|---|
| Petite échelle | 5 | 200 000 $–500 000 $ | Unité de FAD, skid OI de base, bassin BRM, pompes, automatismes, installation |
| Échelle moyenne | 50 | 1,5–3 millions $ | Systèmes FAD, OI, BRM modulaires, bassins d'égalisation, génie civil, automatisation |
| Grande échelle | 200 | 5–10 millions $ | FAD, OI, BRM conçus sur mesure, instrumentation avancée, préparation du site, autorisations |
L'OPEX repose sur quatre postes : énergie, réactifs, remplacement des membranes et main-d'œuvre. L'énergie s'établit à 0,3–0,5 kWh/m³ pour les systèmes hybrides, une amélioration substantielle par rapport aux méthodes classiques. Le coût des réactifs — coagulants pour la FAD, antitartres pour l'OI et produits d'ajustement du pH — ajoute généralement 0,10–0,30 $/m³. Le remplacement des membranes d'OI et de BRM représente 20 000 à 100 000 $ par an selon la taille et le type de membrane (SiC ou polymère), et l'exploitation mobilise environ un ETP pour le suivi courant d'un système de 50 m³/h.
Deux règles de coût s'appliquent à toutes les fourchettes. L'énergie et le remplacement des membranes dominent l'OPEX : un devis qui réduit le CAPEX en diminuant la capacité de prétraitement perd en général cette économie dès le premier jeu de membranes de rechange. La valeur de la réutilisation croît avec le débit, ce qui explique que la classe 100 m³/h présente l'arithmétique de retour la plus lisible des trois et que la classe 5 m³/h s'acquiert surtout pour la conformité, non pour les économies.
Le calcul de la réutilisation boucle le dossier. Un système de réutilisation d'eau industrielle de 100 m³/h peut faire économiser à une usine PV environ 800 000 $/an en achat d'eau urbaine et en coûts de rejet, tout en évitant quelque 200 000 $/an d'amendes potentielles pour non-conformité, soit un retour sur investissement en à peine 3 ans. Les bases de coûts régionales diffèrent : les repères CAPEX/OPEX pour les stations d'épuration industrielles compilés pour Batam offrent un second point de référence, et les équipes achats du Golfe peuvent recouper les chiffres fournisseurs dans Fournisseurs d'équipements d'assainissement à Bahreïn : spécifications et modèles de coûts 2026 pour comparer les devis des fournisseurs du CCG.
Sélection étape par étape : du panel de laboratoire au contrat de performance
La séquence de sélection d'une usine PV comporte cinq étapes, du panel de laboratoire aux engagements de performance signés, et reste reproductible d'un projet à l'autre. Sauter une étape est à l'origine de la plupart des échecs de sélection.
- Étape 1 : caractériser le profil des eaux usées. Commencez par un programme complet d'analyses en laboratoire pour le fluor (EPA Method 300.0), l'azote ammoniacal (EPA Method 350.1), les MES, les huiles et graisses et le pH. Comprendre la variabilité et les concentrations de ces paramètres est fondamental : toute décision de dimensionnement en aval hérite de sa précision de ce panel.
- Étape 2 : faire correspondre le système au profil. Utilisez le tableau comparatif des configurations ci-dessus pour associer votre profil d'eaux usées au système hybride le mieux adapté (FAD-OI, FAD-BRM ou OI-BRM). Hiérarchisez honnêtement votre objectif principal : réutilisation d'eau élevée, élimination stricte du fluor, ou traitement robuste de l'azote ammoniacal.
- Étape 3 : évaluer les fournisseurs sur pièces. Établissez une checklist couvrant les certifications de conformité (ISO, normes environnementales locales), des études de cas démontrées en PV ou en industrie haute technologie avec données d'entrée/sortie mesurées, les garanties et la durée de vie attendue des membranes, les contrats de service local et le support technique, l'intégration à l'infrastructure existante de l'usine, et l'engagement envers les principes de conception anti-colmatage, tels que les options de membranes en SiC.
- Étape 4 : réaliser un essai pilote. Pour les projets de moyenne à grande échelle, louez un skid pilote de 1 m³/h pendant 3 mois. La validation en conditions réelles sur vos propres eaux usées sécurise les hypothèses de performance, de consommation énergétique et de dosage de réactifs avant l'investissement à pleine échelle.
- Étape 5 : négocier les contrats avec des engagements de performance. Exigez des clauses contractuelles explicites couvrant la qualité de l'effluent (par exemple « <10 mg/L de fluor, <15 mg/L d'ammoniaque »), la disponibilité du système (par exemple « 95 % de disponibilité hors maintenance planifiée ») et des indicateurs de consommation énergétique spécifiques. Définissez par écrit les pénalités pour non-conformité et un accord de niveau de service solide.
Étape suivante : chiffrer votre train
La sélection d'un équipement de traitement des eaux usées photovoltaïques avance plus vite à partir d'un jeu de données réel : un panel de laboratoire à cinq paramètres (fluor, azote ammoniacal, MES, huiles et graisses, pH) complété d'un profil de débit sur 24 heures. Transmettez ces deux éléments via la page de demande ; l'équipe d'ingénierie vous renverra une recommandation de train, une estimation énergétique et une fourchette de CAPEX pour votre débit. Les installations déjà en non-conformité doivent joindre l'historique des dépassements : cela accélère en général considérablement le diagnostic.
Questions fréquentes
Quels sont les principaux contaminants des eaux usées photovoltaïques ?
Les eaux usées photovoltaïques contiennent typiquement du fluor à 50–300 mg/L issu de la gravure des wafers de silicium, de l'azote ammoniacal à 200–800 mg/L provenant des étapes de nettoyage et de dopage, des matières en suspension à 100–500 mg/L et des huiles et graisses à 50–200 mg/L issues des solvants organiques. Ces contaminants exigent un traitement spécifique en raison de leur forte variabilité et de leur attaque combinée par colmatage sur les membranes. Un panel de laboratoire à cinq paramètres constitue la première étape standard.
Comment les systèmes hybrides FAD-OI-BRM atteignent-ils 99 % de réutilisation d'eau ?
Les systèmes hybrides réutilisent l'eau par séparation étagée : la FAD élimine particules et huiles et graisses pour protéger les membranes en aval, l'osmose inverse rejette ensuite sels dissous, métaux lourds et fluor pour produire une eau de procédé ultra-pure, et le BRM polit biologiquement les organiques et l'ammoniaque résiduels issus du rejet d'OI ou d'un flux dérivé. Chaque étape élargit la fraction du débit pouvant revenir dans la fabrication au lieu d'être rejetée.
En quoi consiste une conception anti-colmatage pour les membranes d'eaux usées PV ?
La conception anti-colmatage prévient l'encrassement des membranes par trois leviers : un prétraitement robuste par FAD retirant huiles et graisses et MES, des membranes en carbure de silicium (SiC) à l'étape d'OI pour leur résistance à l'entartrage et au colmatage organique avec des intervalles de nettoyage de 6 à 12 mois, et des systèmes automatisés de nettoyage en place recourant à une chimie ciblée comme l'acide citrique pour la silice. Le rétrolavage régulier et le bullage d'air du BRM complètent la stratégie.
Quel est le CAPEX et l'OPEX typiques d'une station de traitement des eaux usées PV ?
Le CAPEX va de 200 000 $ pour un système de 5 m³/h à 10 millions $ pour une installation de 200 m³/h, couvrant équipements, installation, génie civil et autorisations. L'OPEX repose sur l'énergie à 0,3–0,5 kWh/m³, les réactifs à 0,10–0,30 $/m³, le remplacement des membranes à 20 000–100 000 $ par an, et environ un ETP pour un système de 50 m³/h. Les économies de réutilisation, d'environ 800 000 $/an, ramènent le retour sur investissement à près de 3 ans pour une installation de 100 m³/h.
Quelles réglementations encadrent le rejet des eaux usées photovoltaïques ?
Les rejets aux États-Unis relèvent de la 40 CFR Part 469 de l'EPA, dont les limites fédérales BAT pour la sous-catégorie semi-conducteurs sont 32,0 mg/L de fluor en valeur maximale journalière et 17,4 mg/L en moyenne sur 30 jours, l'ammoniaque étant régulée via les permis étatiques plutôt que par la règle fédérale (40 CFR § 469.15). La directive européenne 91/271/CEE encadre l'azote et le phosphore pour les installations européennes. La norme chinoise GB 31573-2015 fixe des limites comparables pour le fluor et l'azote ammoniacal dans les rejets industriels.