Pourquoi le traitement des eaux usées des fabs de wafers échoue : les coûts cachés des non-conformités de rejet et du gaspillage d'eau
Les systèmes de traitement des eaux usées des fabs de wafers doivent atteindre <10 mg/L de fluorures, <50 mg/L de DCO et <10 mg/L de silice pour respecter les normes de rejet SEMI S2 et EPA. Les procédés d'oxydation avancée (AOP) éliminent 92–97 % de la DCO à des teneurs d'influent de 50–500 mg/L, tandis que les systèmes d'électrodialyse réversible (EDR) comme ceux installés à Singapour à 150 m³/heure traitent les flux riches en silice et en fluorures avec des taux de récupération de plus de 90 %. Les CAPEX vont de 5 M$ pour des unités AOP modulaires à 50 M$ pour des usines ZLD (zéro rejet liquide) complètes, les OPEX étant dominés par les coûts de réactifs (par ex. 0,80–1,20 $/m³ pour l'AOP).
Les dépassements de fluorures et de silice déclenchent des amendes EPA pouvant atteindre 50 k$/jour et des échecs d'audit SEMI S2, susceptibles d'arrêter totalement la production selon la norme SEMI S2-0718. Pour de nombreuses installations, le motif principal de modernisation des systèmes de traitement n'est plus seulement la conformité, mais la contrainte physique de la rareté de l'eau. Une étude de cas 2026 d'une expansion majeure de fab à Singapour a démontré qu'en récupérant les eaux usées locales des laveurs via un système EDR de 150 m³/heure, l'installation a réalisé 30 % d'économies sur le coût de l'eau tout en contournant les limitations d'approvisionnement municipal. Sans systèmes à haut taux de récupération, l'expansion d'une fab est souvent mathématiquement impossible en raison des plafonds des services publics locaux.
Les modes de défaillance courants dans les stations de traitement des eaux usées de semi-conducteurs proviennent de l'extrême variabilité de l'influent. Une demande chimique en oxygène (DCO) élevée dépassant 500 mg/L, souvent due aux résines photosensibles et aux solvants organiques, encrasse rapidement les membranes d'osmose inverse (OI) standard. Les données des référentiels industriels 2026 indiquent que des pics imprévus de DCO peuvent augmenter les OPEX de 20–40 % en raison du remplacement prématuré des membranes et de cycles de nettoyage accrus. Des teneurs en silice entre 100 et 1 000 mg/L issues des procédés de planarisation mécano-chimique (CMP) forment un tartre quasi irréversible sur les échangeurs de chaleur et les membranes s'ils ne sont pas traités par des technologies d'élimination spécifiques.
L'instabilité technique provient également de l'acide fluorhydrique (HF) utilisé pour le nettoyage des wafers. La variabilité du HF entraîne une plage de pH de 1–3, qui déstabilise les procédés de précipitation conventionnels. Si le pH n'est pas strictement contrôlé, la précipitation du fluorure de calcium devient inefficace, entraînant des non-conformités de rejet. De plus, les systèmes AOP voient souvent une chute nette d'efficacité à des pH supérieurs à 4, ce qui exige une acidification automatisée et précise pour maintenir la production de radicaux hydroxyle nécessaire à la destruction des organiques.
Composition des eaux usées de fabs de wafers : ce que contient votre effluent et pourquoi cela compte
Comprendre la composition chimique précise de l'effluent de semi-conducteurs est la première étape pour concevoir un système zéro encrassement. La fabrication de wafers génère des flux distincts : déchets concentrés d'acide fluorhydrique (HF), déchets de slurry CMP et déchets organiques dilués. Chacun exige une intervention spécifique pour prévenir la défaillance des équipements en aval.
Les concentrations en fluorures vont typiquement de 50 à 500 mg/L, provenant principalement du nettoyage et de la gravure des wafers. Selon EPA 40 CFR Part 469, elles doivent être réduites en dessous de 10 mg/L pour un rejet légal. La silice, sous-produit des procédés CMP, pose un défi différent ; elle existe sous formes colloïdale et dissoute à des concentrations de 100–1 000 mg/L. La silice dissoute est particulièrement dangereuse pour les systèmes de récupération d'eau, car elle précipite sous forme de tartre dur lorsqu'elle est concentrée par les membranes. Les teneurs en carbone organique total (COT) de 10–200 mg/L issues d'acides organiques et de solvants doivent être réduites à <3 mg/L si l'eau doit être réutilisée pour l'appoint d'eau ultrapure (UPW).
| Contaminant | Plage typique de l'influent | Procédé source | Cible de rejet/réutilisation |
|---|---|---|---|
| Fluorure (F-) | 50–500 mg/L | Nettoyage/gravure HF | <10 mg/L (EPA/SEMI) |
| Silice (SiO2) | 100–1 000 mg/L | Slurry CMP | <10 mg/L (alimentation OI) |
| DCO | 50–500 mg/L | Résine photosensible/solvants | <50 mg/L |
| COT | 10–200 mg/L | Acides organiques/IPA | <3 mg/L (récupération) |
| pH | 1,0–3,0 | Nettoyage acide | 6,0–9,0 |
La forte variabilité des déchets HF (pH 1–3) est une cause principale d'instabilité de la précipitation. L'adoucissement à la chaux conventionnel échoue souvent à réagir assez rapidement à ces variations, entraînant un « entraînement » de fluorures dans l'effluent final. Les systèmes modernes doivent recourir à une mesure haute fréquence et à un dosage automatisé pour stabiliser l'environnement réactionnel avant que l'eau n'atteigne l'étape de séparation primaire.
Comparaison des technologies de traitement : AOP, EDR, MBR et ZLD pour les fabs de wafers
Le choix de la bonne technologie dépend de l'objectif : simple conformité ou réutilisation agressive de l'eau. Les procédés d'oxydation avancée (AOP) constituent la référence pour l'élimination de la DCO, avec une efficacité de 92–97 %. En combinant la lumière UV avec le peroxyde d'hydrogène (H₂O₂) ou l'ozone, l'AOP décompose les chaînes organiques complexes résistantes au traitement biologique. Toutefois, l'AOP est intensif en réactifs et nécessite une post-neutralisation de l'environnement réactionnel à pH 2–3.
L'électrodialyse réversible (EDR) s'est imposée comme une solution supérieure pour les flux à haute silice et hauts fluorures. Contrairement à l'OI, l'EDR utilise des forces électrochimiques pour faire migrer les ions à travers les membranes, ce qui la rend nettement plus résistante au tartre de silice et à l'encrassement organique. Les systèmes EDR peuvent atteindre des taux de récupération de plus de 90 %, bien qu'ils peinent si la DCO dépasse 300 mg/L, ce qui peut entraîner une polarisation membranaire. Pour les flux riches en organiques, les systèmes MBR (bioréacteur à membrane) pour le traitement des eaux usées de semi-conducteurs offrent une emprise au sol inférieure de 60 % à celle des clarificateurs traditionnels, réduisant le COT à <3 mg/L, bien qu'ils nécessitent un prétraitement pour éliminer la silice qui encrasserait autrement les membranes biologiques.
Pour les fabs en régions sous stress hydrique, le zéro rejet liquide (ZLD) devient la norme malgré son coût élevé. Le ZLD intègre des systèmes d'OI pour le ZLD et la réutilisation de l'eau dans les fabs de wafers avec des évaporateurs thermiques et des cristalliseurs pour atteindre plus de 95 % de récupération. Si le CAPEX du ZLD peut atteindre 50 M$, il offre une isolation totale vis-à-vis des risques d'approvisionnement en eau et des évolutions réglementaires de rejet.
| Technologie | Atout principal | Efficacité d'élimination | CAPEX (100 m³/h) | OPEX (par m³) |
|---|---|---|---|---|
| AOP (UV/H₂O₂) | Destruction DCO/COT | 92–97 % DCO | 8 M$–15 M$ | 0,80–1,20 $ |
| EDR | Récupération silice/fluorures | Récupération 90 %+ | 10 M$–20 M$ | 0,50–0,90 $ |
| MBR | Stabilité organique | <3 mg/L COT | 5 M$–12 M$ | 0,40–0,70 $ |
| ZLD | Récupération totale de l'eau | Récupération 95 %+ | 30 M$–50 M$ | 1,50–2,00 $ |
Les systèmes hybrides sont de plus en plus courants. Par exemple, une fab peut utiliser l'AOP pour abattre la DCO, puis l'EDR pour récupérer l'eau du flux CMP riche en silice. Cette modularité permet d'adapter des spécifications d'ingénierie détaillées pour les équipements de traitement des eaux usées de fabs de wafers au mix de production spécifique de la fab.
Spécifications d'ingénierie des systèmes de traitement des eaux usées de fabs de wafers
L'ingénierie d'un système robuste exige le respect strict des paramètres d'influent et d'effluent. Un système hybride AOP + EDR typique commence par un ajustement du pH dans une plage de 2,0–3,0 afin d'optimiser les réactions de type Fenton ou l'oxydation UV. Le dosage chimique pour l'AOP requiert généralement des concentrations de H₂O₂ de 100–300 mg/L et une dose UV de 500–1 000 mJ/cm² pour garantir une saturation complète en radicaux.
Pour l'étape de récupération d'eau, les spécifications du système EDR doivent prévoir une densité de courant de 50–100 A/m². Cette commande électrique garantit que, même à des taux de récupération élevés (85–90 %), les ions sont déplacés assez rapidement pour prévenir la polarisation de concentration localisée et le tartre. La durée de vie des membranes dans ces environnements est typiquement de 5–7 ans, sous réserve que la préfiltration élimine les particules de plus de 10 microns. Les cibles d'effluent final doivent s'aligner sur SEMI S2 et EPA 40 CFR Part 469, en veillant à ce que les fluorures restent <10 mg/L et le COT <3 mg/L pour toute eau renvoyée vers l'usine UPW.
| Paramètre | Unité | Spécification AOP | Spécification EDR |
|---|---|---|---|
| pH cible | u.pH | 2,5 ± 0,5 | 6,5 – 8,5 |
| Transmittance UV | % | >75 % (à 254 nm) | N/A |
| Dose chimique (H₂O₂) | mg/L | 150 – 250 | N/A |
| Densité de courant | A/m² | N/A | 65 – 85 |
| Taux de récupération | % | N/A | 85 % – 92 % |
| Niveau d'automatisation | - | PLC/SCADA complet | PLC/SCADA complet |
Le schéma de procédé d'un système de fab moderne suit généralement cette séquence : 1. Égalisation et ajustement du pH ; 2. AOP pour la destruction des organiques ; 3. Neutralisation et coagulation ; 4. Clarification ou MBR ; 5. EDR ou OI pour le dessalement et la récupération d'eau. Chaque étape doit être surveillée par des capteurs redondants afin d'empêcher l'eau hors spécification d'atteindre les réservoirs de récupération.
Décomposition des coûts : CAPEX, OPEX et ROI du traitement des eaux usées de fabs de wafers
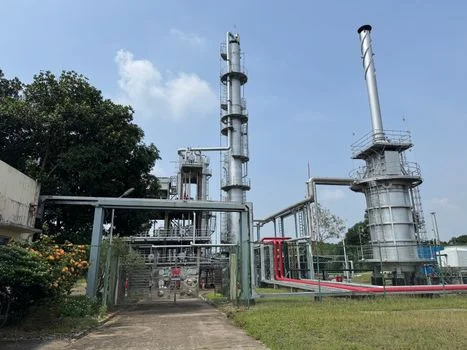
Les équipes achats doivent évaluer les systèmes de traitement des eaux usées sur la base du coût total de possession (TCO) plutôt que du seul prix d'étiquette initial. Le CAPEX d'un système AOP standard de 100 m³/heure se situe généralement entre 8 et 15 M$. Toutefois, les systèmes ZLD, nettement plus coûteux à 30–50 M$, éliminent les coûts récurrents des redevances de rejet municipal et des achats d'eau brute. Ces référentiels de coûts des systèmes ZLD pour le traitement des eaux usées de semi-conducteurs montrent que l'investissement est le plus justifié dans les régions où le coût de l'eau dépasse 2,50 $/m³.
Les OPEX sont principalement pilotés par la consommation de réactifs et l'énergie. Pour l'AOP, les réactifs (H₂O₂, acides et bases) représentent 0,30–0,80 $/m³. Pour l'EDR et l'OI, la consommation d'énergie est la variable principale, typiquement 0,10–0,30 $/m³, tandis que le remplacement des membranes ajoute 0,20–0,50 $/m³ selon le taux d'encrassement. Le ROI de ces systèmes est généralement atteint en 3–5 ans, grâce à une réduction de 20–30 % de la prise d'eau totale et à l'évitement complet des amendes réglementaires.
| Composante de coût | Système AOP | Système EDR | Système ZLD |
|---|---|---|---|
| CAPEX (est.) | 12 000 000 $ | 18 000 000 $ | 45 000 000 $ |
| OPEX réactifs | 0,65 $/m³ | 0,20 $/m³ | 0,45 $/m³ |
| OPEX énergie | 0,15 $/m³ | 0,25 $/m³ | 1,10 $/m³ |
| Maintenance/main-d'œuvre | 0,10 $/m³ | 0,15 $/m³ | 0,30 $/m³ |
| OPEX total | 0,90 $/m³ | 0,60 $/m³ | 1,85 $/m³ |
Dans les régions en stress hydrique comme l'Arizona ou Singapour, le ROI du ZLD est accéléré par le coût élevé de l'eau industrielle et l'obligation légale de maintenir la « neutralité hydrique » pour les nouvelles expansions de fabs. Dans ces scénarios, le système s'autofinance non seulement par les économies, mais en permettant la production de puces qui serait autrement légalement interdite en raison des plafonds de consommation d'eau.
Sélection d'un système prêt pour fab : emprise au sol, automatisation et liste de contrôle de conformité
Lors de l'évaluation d'une entreprise de traitement des eaux usées de fabs de wafers, l'emprise physique du système et le niveau d'automatisation sont souvent aussi critiques que la chimie de traitement. Les systèmes MBR sont très privilégiés pour les modernisations de fabs en site existant, car ils requièrent 60 % d'espace en moins que les clarificateurs traditionnels. À l'inverse, les systèmes EDR nécessitent environ 20–30 % de surface au sol de plus que les unités AOP en raison des configurations d'empilement et des besoins en électrodes.
L'automatisation est un autre levier majeur de CAPEX. La mise en œuvre d'un dosage chimique piloté par PLC pour les systèmes AOP peut ajouter 1–3 M$ au coût initial, mais réduit la main-d'œuvre opérateurs de 50 % et élimine pratiquement le risque d'erreur humaine sur le contrôle du pH. La conformité aux normes SEMI S2/S8 est non négociable ; elle exige un contrôle de pH à sécurité intégrée, des capteurs redondants pour chaque paramètre critique et un contreventement sismique pour tous les réservoirs de stockage de réactifs.
Cadre de décision pour la sélection du système :
- DCO élevée (>300 mg/L) : Prioriser l'AOP en traitement primaire pour protéger les membranes en aval.
- Silice élevée (>100 mg/L) : Utiliser l'EDR pour la récupération d'eau afin d'éviter le tartre rapide associé à l'OI.
- Surface au sol limitée : Mettre en œuvre un MBR pour l'élimination des organiques et des unités AOP modulaires.
- Rareté de l'eau/rejets stricts : Investir dans le ZLD pour atteindre plus de 95 % de récupération et éliminer le rejet d'effluent.
- Conformité sécurité : Veiller à ce que tous les systèmes respectent les normes SEMI S2-0718 avec des sécurités redondantes et des protocoles d'arrêt automatisés.
Questions fréquentes
Quelle est la meilleure technologie pour l'élimination des fluorures dans les fabs de wafers ? AOP ou EDR ?
L'AOP sert principalement à la destruction des organiques (DCO) mais peut être associée à la précipitation pour ramener les fluorures à <10 mg/L. L'EDR est supérieure pour récupérer l'eau des flux riches en fluorures, avec plus de 90 % de récupération tout en gérant des teneurs élevées en silice qui encrasseraient d'autres systèmes.
Combien coûte un système de traitement des eaux usées de fab de wafers ?
Le CAPEX varie selon la capacité et la technologie, de 5 M$ pour des unités MBR modulaires à 50 M$ pour des usines ZLD (zéro rejet liquide) complètes. Les OPEX se situent généralement entre 0,50 et 2,00 $ par mètre cube traité.
Quelles sont les exigences SEMI S2 pour le traitement des eaux usées ?
La norme SEMI S2-0718 exige que les systèmes disposent d'un contrôle de pH à sécurité intégrée, de capteurs redondants pour les produits chimiques dangereux, et d'un suivi de l'effluent afin de garantir que les fluorures restent inférieurs à 10 mg/L pour la sécurité environnementale.
Les systèmes MBR peuvent-ils traiter des eaux usées à haute silice ?
Oui, mais la silice finira par encrasser les membranes. Il est fortement recommandé d'utiliser un prétraitement, tel que l'EDR ou la précipitation chimique, pour réduire les teneurs en silice avant que les eaux usées n'entrent dans l'unité MBR.
Quel est le ROI d'un système ZLD dans une fab de wafers ?
Le ROI est typiquement de 5–7 ans. Bien que les OPEX soient élevés (1,50–2,00 $/m³), le système apporte une valeur significative via plus de 95 % de récupération d'eau, l'évitement total des amendes de rejet, et la capacité d'étendre la production dans les zones à restriction hydrique.