L'évaporation à effets multiples pour eaux usées à forte salinité traite les effluents industriels dont la TDS dépasse 50 000 mg/L. Elle permet de récupérer jusqu'à 95 % de l'eau tout en concentrant la saumure vers un rejet zéro liquide (ZLD). Les installations types appliquent une correction d'élévation du point d'ébullition (BPE) de 5–15 °C, des surfaces d'échange de 100–500 m², et, lorsque la recompression mécanique de vapeur (MVR) est utilisée, une puissance de compresseur de 50–300 kW. Pour une salinité d'alimentation proche de 70 g/kg, les trains MEE/MVR peuvent pousser le concentré jusqu'à environ 285 g/kg, proche de la saturation en sel, dans le cadre de la voie ZLD définie par la norme chinoise GB 31573-2015.
Pourquoi les eaux usées à forte salinité nécessitent l'évaporation thermique
Les eaux usées à forte salinité au-delà de 50 000 mg/L de TDS requièrent l'évaporation thermique lorsque le taux de récupération de l'osmose inverse (OI) chute sous 75 % pour une alimentation supérieure à environ 70 g/kg. Les systèmes MEE/MVR consomment typiquement 0,1–0,3 kWh/kg d'eau évaporée, contre 0,5–1,0 kWh/kg pour une MED à vapeur seule. La concentration vers 285 g/kg, proche de la saturation en sel, soutient les démarches ZLD telles que la norme chinoise GB 31573-2015.
Une eau usée à forte salinité élève le point d'ébullition de l'eau à mesure que les solides dissous augmentent. Pour une TDS supérieure à 50 000 mg/L, les concepteurs appliquent en général une correction de BPE de 5–15 °C, ce qui élargit la remontée de température requise et la surface d'échange thermique. Les installations MED à vapeur seule consomment alors 0,5–1,0 kWh/kg d'eau évaporée, un niveau que la plupart des unités continues de saumure ne peuvent supporter sur le seul OPEX.
Les solutions membranaires se heurtent à des limites franches sur ces mêmes effluents. L'osmose inverse fonctionne sur des alimentations de salinité plus faible, mais son taux de récupération descend souvent sous 75 % dès que la salinité dépasse 70 g/kg, car la pression osmotique et l'encrassement deviennent prépondérants. L'électrodialyse se heurte à des plafonds de concentration similaires. Pour les sites qui doivent atteindre la saturation en sel, les membranes seules ne suffisent pas. Un polissage amont avec un filtre multicouche pour le traitement de l'eau aide néanmoins à protéger l'OI aval ou les échangeurs de l'évaporateur contre les matières en suspension.
La concentration thermique comble cet écart. Les trains MEE réutilisent la vapeur d'un effet pour chauffer le suivant. Lorsque la MVR comprime la vapeur pour la réutiliser, le besoin en vapeur externe chute fortement et la consommation d'énergie peut descendre vers 0,1–0,3 kWh/kg d'eau évaporée. La plupart des unités de polissage de saumure que nous dimensionnons n'atteignent le bas de cette plage qu'après validation du contrôle de l'encrassement et de la stabilité de la TDS d'alimentation. Lorsque l'alimentation reste sous environ 70 g/kg de TDS, les systèmes d'OI restent un pré-concentrateur pertinent avant l'évaporateur.
MEE à forte salinité face à MVR : spécifications comparées
L'évaporation à effets multiples (MEE) et la recompression mécanique de vapeur (MVR) concentrent toutes deux les effluents à TDS élevée, mais sur des plages de salinité différentes. La MEE convient généralement aux alimentations de 30–70 g/kg de TDS. La MVR est en règle générale privilégiée à partir d'environ 70 g/kg et jusqu'à 285 g/kg, proche de la saturation en sel, lorsque le ZLD est requis.
La MVR comprime la vapeur évaporée à une température et une pression plus élevées, puis restitue cette chaleur latente à l'évaporateur. Un désurchauffeur abaisse la température de la vapeur comprimée avant l'échangeur, afin de protéger le compresseur et de maintenir le coefficient global de transfert thermique. Le CAPEX augmente avec le bloc compresseur, mais l'OPEX diminue souvent lorsque l'électricité est la principale utilité.
Le tableau suivant rassemble les paramètres d'ingénierie utilisés pour le pré-dimensionnement :
| Paramètre | Évaporation à effets multiples (MEE) | Recompression mécanique de vapeur (MVR) | Remarques |
|---|---|---|---|
| Consommation d'énergie (kWh/kg d'eau évaporée) | 0,2 – 0,3 | 0,08 – 0,15 | La MVR réutilise la chaleur latente et réduit sensiblement l'apport énergétique externe. |
| CAPEX (pour une unité de 10 m³/h) | 500 000 – 1 000 000 $ | 900 000 – 1 500 000 $ | Le CAPEX de la MVR est plus élevé en raison du compresseur et de la complexité de la régulation. |
| OPEX (par m³ traité) | 0,60 – 1,20 $ | 0,30 – 0,60 $ | La moindre consommation d'énergie de la MVR se traduit par un OPEX plus bas. |
| Surface d'échange (m² par 10 m³/h de capacité) | 150 – 600 | 100 – 500 | Le dimensionnement dépend de la BPE et du coefficient global de transfert thermique. |
| Puissance du compresseur (kW pour 10 m³/h) | Sans objet (utilise de la vapeur externe) | 50 – 300 | Composant critique pour l'efficacité énergétique de la MVR. |
| Correction de BPE (°C) | 5 – 15 | 5 – 15 | Requise pour les effluents à forte salinité, elle influence la température de service. |
| Plage de salinité d'alimentation (g/kg de TDS) | 30 – 70 | 70 – 285 | La MVR est optimisée pour les concentrations élevées et le ZLD. |
| Taux de récupération d'eau (%) | 85 – 95 | 95 – 99 | La MVR atteint un taux de récupération plus élevé, jusqu'à la saturation en sel. |
| Conformité ZLD | Nécessite généralement un cristalliseur pour un ZLD complet | Atteint la saturation en sel directement | La MVR est intrinsèquement conçue pour la concentration élevée jusqu'au ZLD. |
Décomposition CAPEX et OPEX 2026 pour les systèmes MEE et MVR
Les CAPEX et OPEX des évaporateurs pour eaux à forte salinité évoluent avec la capacité, la salinité d'alimentation et le prix local de l'énergie. Pour un débit de 10 m³/h, le CAPEX d'une MEE se situe couramment entre 500 000 et 1 000 000 $. Un ensemble MVR équivalent se rapproche de 900 000 à 1 500 000 $, en raison du compresseur et d'une régulation plus serrée.
Le CAPEX équipement se répartit en général comme suit : corps et internes de l'évaporateur (≈ 40 %), compresseur MVR (25–35 % du coût d'équipement MVR), échangeurs (10–15 %), contrôle-commande et instrumentation (15–20 %), auxquels s'ajoutent installation et mise en service représentant 20–30 % du coût total du projet. Ces parts évoluent lorsque des alliages spéciaux sont requis pour les chlorures.
L'énergie représente 60–70 % du coût d'exploitation des trains MEE/MVR. La maintenance en mobilise 15–20 %, la main-d'œuvre 10–15 % et les réactifs environ 5 %, pour l'anti-tartre et l'ajustement de pH. À un tarif électrique de 0,08 $/kWh et une consommation spécifique MVR proche de 0,1 kWh/kg d'eau évaporée, l'énergie reste le premier levier à modéliser. Maintenance, main-d'œuvre et réactifs inclus, l'OPEX total s'établit souvent entre 0,30 et 0,60 $ par m³ traité pour la MVR et entre 0,60 et 1,20 $ par m³ pour la MEE. Les systèmes automatiques de dosage de réactifs maintiennent stables les doses d'anti-tartre et d'acide/base, afin que l'encrassement des échangeurs n'efface pas ces gains d'OPEX.
Le retour sur investissement d'un train MVR de 10 m³/h sur une alimentation d'environ 100 g/kg est souvent modélisé à 3–5 ans lorsque l'électricité est autour de 0,08 $/kWh, principalement grâce à la réutilisation du distillat et à l'évitement des frais de rejet. Le tableau de capacités ci-dessous sert de base au premier pré-dimensionnement :
| Capacité du système (m³/h) | Salinité d'alimentation (g/kg) | CAPEX estimé ($) | OPEX estimé ($/m³) | ROI projeté (années) |
|---|---|---|---|---|
| 5 | 50 (MEE) | 400 000 – 800 000 | 0,80 – 1,50 | 4 – 7 |
| 5 | 100 (MVR) | 700 000 – 1 200 000 | 0,40 – 0,70 | 3 – 5 |
| 10 | 50 (MEE) | 700 000 – 1 200 000 | 0,70 – 1,10 | 4 – 6 |
| 10 | 100 (MVR) | 900 000 – 1 500 000 | 0,35 – 0,65 | 3 – 5 |
| 20 | 100 (MVR) | 1 500 000 – 2 500 000 | 0,30 – 0,55 | 3 – 4 |
| 20 | 200 (MVR) | 1 800 000 – 3 000 000 | 0,40 – 0,60 | 3 – 5 |
| 50 | 100 (MVR) | 3 000 000 – 5 000 000 | 0,25 – 0,45 | 2 – 4 |
| 50 | 200 (MVR) | 3 500 000 – 6 000 000 | 0,35 – 0,50 | 3 – 5 |
Quelles limites freinent la récupération ZLD en semi-conducteurs ?
La récupération ZLD en semi-conducteurs est limitée d'abord par la salinité de la saumure après l'OI principale. Lorsque le rejet d'OI dépasse environ 70 g/kg de TDS, le taux de récupération membranaire se situe couramment sous 75 %. La concentration thermique parachève alors la récupération jusqu'à environ 285 g/kg, proche de la saturation en sel.
Les boucles de récupération des fabs enchaînent en général UF/OI pour l'eau ultra-pure d'appoint, puis envoient le rejet à TDS élevée vers la MEE ou la MVR. Le plafond pratique tient à l'élévation du point d'ébullition et à l'encrassement : les corrections de BPE de 5–15 °C accroissent la remontée de température, tandis que les dépôts de silice et de dureté réduisent les coefficients globaux de transfert thermique si le prétraitement est insuffisant. Les concepteurs dimensionnent donc une surface d'échange de l'ordre de 100–500 m² pour un bloc thermique de 10 m³/h et maintiennent la puissance du compresseur dans la plage 50–300 kW lorsque la MVR est retenue.
Quels problèmes d'entartrage touchent la récupération ZLD en semi-conducteurs ?
Les problèmes d'entartrage de la récupération ZLD en semi-conducteurs se concentrent sur les surfaces d'échange à mesure que la TDS monte d'environ 70 g/kg vers 285 g/kg. Le sulfate de calcium, la silice et les sels fluorés précipitent lorsque l'eau est éliminée. La dose d'anti-tartre, l'ajustement de pH et le nettoyage en place périodique déterminent alors le maintien en service de la plage 0,08–0,15 kWh/kg propre à la MVR. Les installations qui négligent l'élimination des solides avant l'évaporateur observent une dérive plus rapide du ΔT et des réductions de capacité imposées.
Comment la gestion de l'eau multi-sites réduit-elle les coûts ?
La gestion de l'eau multi-sites réduit les coûts lorsque chaque site associe sa plage de salinité à l'utilité la moins chère. On retient une MEE à vapeur sur 30–70 g/kg et une MVR au-delà d'environ 70 g/kg, plutôt que de dupliquer un seul design sur tous les sites. Des blocs MVR standardisés de 10 m³/h à 900 000–1 500 000 $ de CAPEX et 0,30–0,60 $ par m³ d'OPEX permettent aux équipes centrales de comparer les sites sur une base commune. La mutualisation des compresseurs de secours, des skids de dosage et des mêmes consignes de régulation réduit la part de main-d'œuvre de maintenance, qui consomme sinon 10–15 % de l'OPEX.
Lorsque l'électricité dépasse environ 0,10 $/kWh, la moindre consommation spécifique de la MVR l'emporte généralement sur le cycle de vie, même avec un CAPEX plus élevé. Lorsque la vapeur résiduaire est bon marché, le CAPEX MEE de 500 000–1 000 000 $ pour 10 m³/h peut être le meilleur point d'entrée. Les équipes eau centrales doivent figer la TDS d'alimentation, le crédit de réutilisation du distillat et les frais de rejet dans un modèle unique avant d'acheter trois évaporateurs différents.
Comment choisir le bon évaporateur pour des eaux usées à forte salinité
La sélection d'un évaporateur pour eaux usées à forte salinité commence par la TDS d'alimentation mesurée, puis le prix de l'énergie, puis l'objectif ZLD. Les effluents à 30–70 g/kg de TDS conviennent souvent à la MEE lorsqu'une récupération partielle suffit. Les alimentations au-delà de 70 g/kg qui doivent atteindre environ 285 g/kg requièrent en général une MVR ou une MEE couplée à un cristalliseur.
Liste de contrôle utilisée sur la plupart des appels d'offres industriels :
- Mesurer la salinité et le débit d'alimentation : vérifier si la TDS se situe sous ou au-dessus de 70 g/kg et si le débit est proche de 5, 10, 20 ou 50 m³/h.
- Cartographier les utilités : si l'électricité dépasse 0,10 $/kWh, privilégier l'OPEX de la MVR ; si une vapeur à bas coût est disponible, revoir le CAPEX MEE.
- Définir l'objectif ZLD : la saturation complète en sel, proche de 285 g/kg, dans le cadre de référentiels tels que GB 31573-2015, requiert une MVR ou une MEE + cristalliseur.
- Figurer le prétraitement : le contrôle des solides, des huiles et de la dureté protège la surface d'échange de 100–500 m² et la plage de compresseur 50–300 kW.
- Modéliser CAPEX et OPEX : utiliser les fourchettes du tableau de capacités plutôt que des devis ponctuels, et stress-tester l'énergie à ±20 %.
- Planifier des trains hybrides : une pré-concentration par OI sous 70 g/kg, suivie d'un polissage thermique, bat souvent un seul évaporateur surdimensionné.
- Confirmer les risques d'alliage et d'encrassement : la teneur en chlorures commande la métallurgie et la fréquence de nettoyage plus que les taux de récupération affichés.
Pour le contexte réglementaire régional sur la planification des rejets à forte salinité, consultez les directives régionales de conformité pour le traitement des eaux usées à forte salinité. Les trains hybrides qui placent une OI ou une MEE en amont d'un cristalliseur restent courants lorsque le sel est vendu comme coproduit plutôt que mis en décharge.
Étude de cas : ZLD pétrochimique par concentration thermique
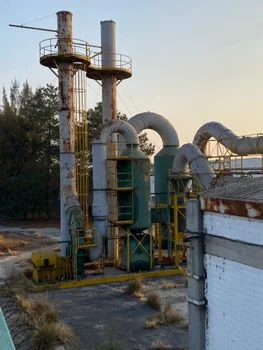
Une usine pétrochimique de la province du Jiangsu, en Chine, produisait environ 15 m³/h d'eaux usées à 85 g/kg de TDS. La réglementation locale, alignée sur la norme GB 31573-2015, a orienté le site vers le ZLD plutôt que vers le transport de saumure. À 85 g/kg, l'alimentation se situait au-dessus de la zone de confort membranaire de 70 g/kg. La voie étudiée a donc été la MVR, ou MEE plus cristalliseur, vers environ 285 g/kg, proche de la saturation en sel.
Le CAPEX d'un bloc MVR d'environ 15 m³/h s'inscrit entre la plage 10 m³/h (900 000–1 500 000 $) et la plage 20 m³/h (1 500 000–2 500 000 $). L'OPEX reste proche de 0,30–0,65 $ par m³ lorsque l'énergie est maîtrisée. La réutilisation du distillat et les frais de rejet évités portent le retour sur investissement. La même fenêtre ROI de 3–5 ans que pour une MVR de 10 m³/h à 0,08 $/kWh sert de référence de planification tant que les tarifs du site ne sont pas figés.
À qui s'adresse ce document / qui doit chercher ailleurs / étape suivante
Les ingénieurs d'usine, les responsables procédé EPC et les acheteurs qui dimensionnent un ZLD sur des saumures au-delà d'environ 50 000 mg/L de TDS sont les premiers lecteurs. Les équipes dont l'alimentation est nettement sous 30 g/kg de TDS et qui disposent déjà d'une boucle membranaire de récupération atteignant leurs objectifs doivent plutôt s'orienter vers des conceptions centrées sur l'OI. Étape suivante : transmettez les données de débit, TDS, chlorures et silice via le formulaire de demande de projet pour un pré-dimensionnement CAPEX/OPEX adapté à votre service.
Questions fréquentes
À quelle salinité d'alimentation faut-il passer à l'évaporation à effets multiples plutôt qu'à l'OI ?
Les alimentations au-delà d'environ 50 000 mg/L de TDS, et surtout au-dessus de 70 g/kg, requièrent en général une concentration thermique, car le taux de récupération de l'OI passe souvent sous 75 %. La MEE convient pour environ 30–70 g/kg ; la MVR est privilégiée d'environ 70 g/kg jusqu'à 285 g/kg lorsque le ZLD est requis. L'OI reste utile comme pré-concentrateur sur la plage basse salinité.
Quelle est la consommation d'énergie de la MVR par rapport à la MEE ?
La consommation spécifique de la MVR se situe typiquement entre 0,08 et 0,15 kWh/kg d'eau évaporée pour une unité de la classe 10 m³/h bien régulée, contre environ 0,2–0,3 kWh/kg pour la MEE. La MED à vapeur seule peut atteindre 0,5–1,0 kWh/kg. La consommation réelle dépend de la BPE (souvent 5–15 °C) et de la propreté maintenue des échangeurs.
Quel CAPEX prévoir pour un évaporateur ZLD de 10 m³/h ?
Prévoyez environ 500 000–1 000 000 $ pour une MEE et 900 000–1 500 000 $ pour une MVR à 10 m³/h, hors alliages spécifiques au site et installation. L'installation et la mise en service ajoutent souvent 20–30 % au coût total du projet. L'OPEX après démarrage s'établit couramment entre 0,60 et 1,20 $ par m³ pour la MEE et entre 0,30 et 0,60 $ par m³ pour la MVR, pour un tarif électrique de l'ordre de 0,08 $/kWh.
La MEE seule peut-elle assurer un rejet zéro liquide complet ?
La MEE seule nécessite en général un cristalliseur pour finaliser un ZLD complet, tandis que la MVR est souvent conçue pour atteindre directement la saturation en sel, proche de 285 g/kg. Les référentiels tels que la norme chinoise GB 31573-2015 exigent néanmoins que l'extrémité solide ou saumure saturée soit définie dans l'autorisation de rejet. Optez pour des trains hybrides lorsque la pureté du sel ou un investissement par étapes compte.
Quel prétraitement protège les évaporateurs pour eaux à forte salinité ?
L'élimination des solides, le contrôle de la dureté et un dosage stable d'anti-tartre protègent la surface d'échange de l'ordre de 100–500 m² et les compresseurs MVR de 50–300 kW. Les pointes d'huile et de silice sont les déclencheurs d'encrassement habituels sur les saumures pétrochimiques et électroniques. Sans ce prétraitement, les valeurs d'énergie de la plage 0,08–0,15 kWh/kg tiennent rarement plus de quelques mois en service.