Pourquoi les eaux usées à forte salinité imposent l'évaporation MVR face aux méthodes classiques
L'évaporation MVR concentre les effluents industriels à plus de 50 000 mg/L de TDS avec environ 0,1–0,3 kWh par kilogramme d'eau évaporée et récupère près de 95 % de l'eau sous forme de condensat. Une installation MVR de 10 m³/h traitant un effluent de chlorure de calcium à 100 000 mg/L de TDS peut maintenir la demande énergétique près de 0,1 kWh/kg, satisfaire les limites de rejet direct de la norme chinoise GB 31573-2015 pour l'industrie chimique inorganique, et exiger 50–300 kW de puissance compresseur avec 100–500 m² de surface d'échange, tout en appliquant une correction d'élévation du point d'ébullition (EPE) de 5–15 °C.
Les effluents à forte salinité résistent à l'ébullition car les sels dissous abaissent la tension de vapeur et augmentent la température d'ébullition requise de 5–15 °C au-dessus de celle de l'eau pure dès que les TDS dépassent 50 000 mg/L. La distillation multi-effets (MED) classique acquitte cette pénalité avec 0,5–1,0 kWh/kg d'évaporation alimentée par vapeur. Les cristalliseurs thermiques se situent plus haut, à 1,2–1,5 kWh/kg. Le MVR comprime la vapeur sortant de l'évaporateur, élève sa température de saturation de 5–10 °C et la renvoie comme fluide chauffant. La plupart des installations que nous dimensionnons pour les saumures de textile ou de chimie opèrent dans la partie basse de la plage 0,1–0,3 kWh/kg dès qu'un préchauffage du condensat est en place.
La réglementation ZLD est la principale raison pour laquelle les services achats revoient aujourd'hui ce choix. La norme chinoise GB 31573-2015 s'applique aux effluents de l'industrie chimique inorganique, et non aux rejets pétrochimiques ou carbochimiques. La directive européenne sur les émissions industrielles (IED) 2010/75/UE et la réglementation américaine 40 CFR Part 437 de l'EPA orientent les exploitants vers les meilleures techniques disponibles (MTD) pour la gestion des saumures. Dans une usine textile du Jiangsu, le passage du MED au MVR à 80 000 mg/L de TDS a réduit de 60 % les coûts d'élimination des effluents de teinture, principalement parce que la saumure a pu être concentrée plutôt qu'évacuée.
| Technologie | Consommation énergétique typique (kWh/kg évaporé) | Plage de TDS applicable (mg/L) | Impact de l'élévation du point d'ébullition (EPE) |
|---|---|---|---|
| Recompression mécanique de vapeur (MVR) | 0,1 – 0,3 | 50 000 – 250 000 et plus | Gérée par correction EPE et conception du compresseur |
| Distillation multi-effets (MED) | 0,5 – 1,0 | 10 000 – 80 000 | Pénalité énergétique marquée pour les TDS élevés |
| Cristalliseurs thermiques | 1,2 – 1,5 | 100 000 – 300 000 et plus | Demande énergétique élevée, adaptés à la concentration finale |
Comment fonctionne l'évaporation MVR : schéma de procédé et paramètres critiques
Un système d'évaporation MVR comprime la vapeur basse pression sortant d'un évaporateur et réutilise sa chaleur latente dans la même enceinte, de sorte que l'apport externe de vapeur devient quasiment nul une fois la boucle chaude. La chaîne standard commence par un prétraitement (filtration, ajustement du pH), suivi de l'évaporation, de la recompression de la vapeur par un compresseur centrifuge ou axial électrique, de la condensation côté échangeur, et enfin du recyclage de la saumure, d'une cristallisation en aval ou d'une déshydratation des boues avec une presse à plaques et cadre haute efficacité. Le compresseur relève typiquement la vapeur de 5–10 °C et 0,05–0,15 bar selon l'EPE.
Quatre paramètres déterminent si un système MVR donné atteindra sa capacité nominale. La capacité d'évaporation se situe généralement entre 1 et 50 m³/h pour les unités industrielles. La puissance du compresseur se place entre 50 et 300 kW sur cette même plage. Une surface d'échange de 100–500 m² couvre l'essentiel de la plage de débit, avec des géométries à plaques en inox ou à calandre selon le risque d'encrassement. La correction EPE de 5–15 °C pour des TDS de 50 000–200 000 mg/L fixe à la fois la surélévation du compresseur et l'écart de température moteur de l'échangeur. Un désurchauffeur placé en amont du compresseur élimine les gouttelettes entraînées et peut réduire de 20–30 % la charge du compresseur sur les configurations MVR multi-effets.
L'intégration thermique compte autant que le compresseur lui-même. La récupération de chaleur sensible sur le condensat chaud, généralement par un préchauffeur à plaques, diminue la charge latente que l'évaporateur doit fournir et rapproche le kWh/kg en régime établi de 0,1 plutôt que de 0,3. Pour les effluents à forte teneur en huiles et graisses, une unité de flottation à air dissous (FAD) en amont du MVR protège l'échangeur contre l'encrassement organique, qui reste la cause la plus fréquente de perte de capacité observée en exploitation.
| Paramètre | Plage typique | Importance pour les effluents à forte salinité |
|---|---|---|
| Capacité d'évaporation | 1 – 50 m³/h | Détermine l'encombrement global et le débit traité |
| Puissance compresseur | 50 – 300 kW | Augmente avec le taux d'évaporation et l'EPE |
| Surface d'échange | 100 – 500 m² | Dimensionnée pour un transfert thermique efficace de la vapeur recomprimée |
| Correction d'élévation du point d'ébullition (EPE) | 5 – 15 °C (pour TDS 50 000–200 000 mg/L) | Conditionne directement la température de service et la demande énergétique |
| Gain de charge compresseur grâce au désurchauffeur | Réduction de 20 – 30 % | Améliore la qualité de la vapeur au compresseur et réduit la sollicitation mécanique |
| Préchauffage de l'alimentation (via condensat) | Économies d'énergie significatives | Diminue la demande de chaleur latente dans l'évaporateur |
Dimensionnement des compresseurs, échangeurs et évaporateurs MVR pour eaux usées à forte salinité
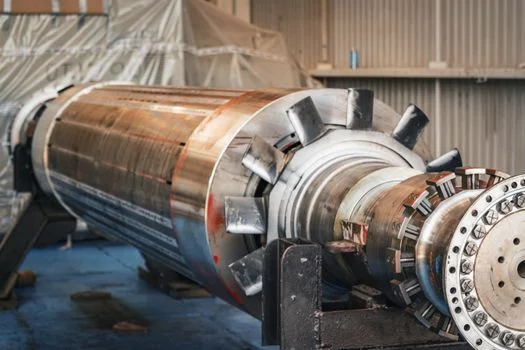
La puissance du compresseur fixe à la fois le coût d'exploitation et l'infrastructure électrique ; elle se dimensionne donc en premier. La relation standard est Puissance (kW) = (débit d'évaporation (kg/h) × Δh_vap (kJ/kg)) / (3 600 × η_compresseur), avec η_compresseur typiquement compris entre 0,7 et 0,85 pour les unités industrielles centrifuges ou axiales (données internes HydropureWater, 2025). Les effluents à forte salinité augmentent Δh_vap car l'EPE impose une surélévation de température plus grande, et la densité de vapeur plus élevée exige une marge anti-pompage plus prudente sur la cartographie du compresseur.
La surface d'échange se calcule ensuite par Surface (m²) = Q (kW) / (U × ΔT_lm). Les échangeurs à plaques inox en service MVR présentent habituellement un U de 1 500–2 500 W/m²·K, et le ΔT_lm tombe à 5–10 °C pour les saumures à forte salinité car l'EPE grignote l'écart de température disponible. C'est pourquoi les unités MVR à TDS élevés paraissent physiquement plus grandes que des évaporateurs à faible TDS de même capacité. La circulation forcée est le choix par défaut pour les charges visqueuses ou entartrantes comme le chlorure de calcium ; le film tombant convient aux liquides propres peu sujets à l'entartrage ; les évaporateurs à plaques s'imposent sur l'encombrement lorsque l'encrassement reste modéré. Pour les charges riches en matières organiques, un prétraitement tel que l'oxydation avancée réduit la charge organique et protège la surface d'échange contre l'encrassement.
L'estimation de l'EPE suit une règle empirique approximative pour NaCl : ΔT_EPE ≈ (TDS (mg/L) / 10 000) × 0,5 °C. Les saumures de chlorure de calcium et de chlorure de magnésium donnent une température plus élevée que NaCl à TDS équivalent, de sorte que la règle sous-estime la surélévation et qu'un calcul détaillé tenant compte des interactions ioniques s'impose avant le dimensionnement final.
| Composant | Équation de dimensionnement / règle empirique | Points clés pour la forte salinité |
|---|---|---|
| Puissance du compresseur vapeur | Puissance (kW) = (débit d'évaporation (kg/h) × Δh_vap (kJ/kg)) / (3 600 × η_compresseur) | Δh_vap plus élevé à cause de l'EPE, densité de vapeur accrue exigeant une conception robuste |
| Surface d'échange | Surface (m²) = Q (kW) / (U × ΔT_lm) | ΔT_lm plus faible du fait de l'EPE, imposant une surface plus grande (U : 1 500–2 500 W/m²·K, ΔT_lm : 5–10 °C) |
| Type d'évaporateur | Circulation forcée, film tombant, plaques | Circulation forcée privilégiée pour les charges visqueuses ou entartrantes (ex. CaCl₂) |
| Élévation du point d'ébullition (EPE) | ΔT_EPE ≈ (TDS (mg/L) / 10 000) × 0,5 °C (empirique pour NaCl) | Calcul précis requis selon la composition saline ; EPE plus élevée pour CaCl₂, MgCl₂ |
Comparaison économique : MVR face à la distillation multi-effets et à la cristallisation
Le CAPEX par m³/h de capacité est le poste le plus simple à comparer entre fournisseurs. Les systèmes MVR se situent typiquement entre 800 et 1 500 $ par m³/h de capacité installée. La distillation multi-effets se place plus bas, à 600–1 200 $/m³/h, car les récipients sous pression sont plus simples, mais l'écart d'OPEX inverse le classement en 2 à 3 ans. Les cristalliseurs pour ZLD complet sont les plus chers, à 1 200–2 000 $/m³/h, et s'ajoutent généralement en aval d'un MVR plutôt qu'en traitement autonome du concentré.
L'OPEX du MVR est dominé par l'électricité du compresseur, qui représente 60–70 % du coût de fonctionnement, suivis de la maintenance (10–15 %), de la main-d'œuvre (5–10 %) et des produits de nettoyage (5–10 %). Les systèmes MED à vapeur portent une part beaucoup plus grande de l'OPEX sur le combustible de la chaudière. Exemple chiffré : une unité MVR de 10 m³/h à 120 000 $ de CAPEX qui économise 50 000 $ par an en élimination et en énergie est remboursée en environ 2,4 ans. Les équipements annexes doivent être intégrés au chiffrage : une unité de flottation à air dissous (FAD) pour les huiles et graisses, ainsi qu'une presse à plaques et cadre pour les boues de saumure, ajoutent chacune environ 10–20 % au CAPEX total. Un décanteur lamellaire haute efficacité est un choix courant en amont du MVR lorsque les matières en suspension constituent le principal encrassant.
| Technologie | CAPEX typique ($/m³/h) | OPEX typique (électricité dominante) | Avantage principal | Inconvénient principal |
|---|---|---|---|---|
| Évaporation MVR | 800 – 1 500 | Faible (0,1–0,3 kWh/kg) | Efficacité énergétique, OPEX bas | CAPEX initial plus élevé qu'un MED basique |
| Distillation multi-effets (MED) | 600 – 1 200 | Élevé (0,5–1,0 kWh/kg) | CAPEX initial plus bas | Consommation énergétique élevée, peu adapté aux TDS élevés |
| Cristallisation | 1 200 – 2 000 | Modéré à élevé (selon la déshydratation aval) | Récupération solide quasi complète, conformité ZLD | CAPEX le plus élevé, exploitation complexe |
Conformité et zéro rejet liquide : comment l'effluent MVR répond aux normes mondiales
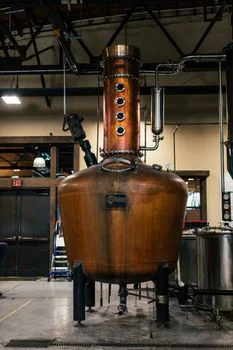
Le MVR traite les sels dissous mais pas les matières organiques résiduelles ni l'ammoniaque ; le condensat doit donc être poli pour atteindre les valeurs de rejet ZLD. Selon la norme chinoise GB 31573-2015 pour l'industrie chimique inorganique, le rejet direct du tableau 1 exige une DCO inférieure à 50 mg/L et une ammoniaque inférieure à 10 mg/L (MEE, 2015), ce qui explique pourquoi la plupart des chaînes ZLD associent le MVR à un bioréacteur à membranes (BRM) sur la ligne de condensat ; un polissage par BRM donne typiquement, en exploitation, moins de 30 mg/L de DCO et moins de 5 mg/L d'ammoniaque. Dans l'UE, la directive 2010/75/UE encadre les documents de référence MTD (BREF) pour la gestion des eaux usées du secteur chimique, offrant une voie de conformité défendable pour les installations visant les NEA-MTD. La réglementation américaine 40 CFR Part 437 de l'EPA couvre les installations centralisées de traitement des déchets (CWT) et fixe des limites pour les métaux, les huiles et graisses, les MES et certains organiques ; elle n'impose pas de plafond de TDS, et les déchets huileux des produits métalliques et des machines relèvent de la 40 CFR Part 438 plutôt que de la Part 437. Une usine pétrochimique du Zhejiang a atteint le ZLD complet avec une chaîne MVR + cristalliseur, en faisant passer les TDS de 150 000 mg/L dans la saumure brute à moins de 50 mg/L dans l'effluent final. Les exploitants doivent également examiner les règles régionales telles que la réglementation britannique sur le traitement des eaux usées industrielles avant de figer la conception.
À qui s'adresse ce guide, pour qui il n'est pas adapté et étape suivante
Cette page s'adresse aux ingénieurs d'usine, aux EPCistes et aux responsables achats qui dimensionnent une concentration de saumure ou une chaîne ZLD pour des TDS supérieurs à 50 000 mg/L dans les secteurs chimique, pétrochimique, textile, raffinerie ou traitement de surface. Elle ne constitue pas un point d'entrée pertinent pour la réutilisation à faible salinité (généralement osmose inverse ou échange d'ions), pour le dessalement thermique d'eau de mer à environ 35 000 mg/L de TDS, ni pour les très faibles débits inférieurs à 1 m³/h où un MED skiddé reste imbattable en capital. Liste de vérification avant émission d'une demande : confirmer les TDS et la nature des sels à l'entrée (NaCl, CaCl₂ ou mélange), la qualité requise du distillat (DCO, ammoniaque, TDS), la capacité électrique disponible pour le compresseur, l'encombrement et la hauteur sous plafond, l'estimation d'EPE au point de conception, le prétraitement des huiles et des matières en suspension, le plan de gestion des boues de saumure et l'horizon de retour sur investissement attendu par votre direction financière. Transmettez l'analyse d'alimentation et l'objectif de récupération à HydropureWater pour obtenir une proposition dimensionnée et un découpage CAPEX/OPEX adapté à votre point de fonctionnement : demander un devis pour un système d'évaporation MVR.
Questions fréquentes
Quelle est la salinité maximale qu'un MVR peut traiter ?
Les systèmes MVR traitent couramment des salinités jusqu'à environ 250 000 mg/L de TDS, y compris des saumures de NaCl et de CaCl₂. Au-delà de 100 000 mg/L, l'EPE augmente rapidement, ce qui accroît à la fois la puissance du compresseur et la surface d'échange. Au-delà de 250 000 mg/L, la plupart des conceptions basculent vers une chaîne hybride MVR + cristalliseur pour la récupération finale des solides.
Quelles sont les limites de l'évaporation MVR sur les saumures à forte salinité ?
L'EPE, l'encrassement et la surélévation du compresseur fixent le plafond pratique. Une charge saline plus élevée impose une élévation de température plus grande et une vapeur plus dense, ce qui augmente la puissance absorbée et la surface d'échange. Les huiles, les matières organiques et les précurseurs de tartre réduisent les coefficients de transfert thermique si le prétraitement n'est pas correctement dimensionné. La capacité électrique disponible et l'encombrement disponible restreignent souvent le duty avant l'évaporateur lui-même.
Comment le MVR se compare-t-il à l'osmose inverse (OI) pour les eaux usées à forte salinité ?
L'OI est généralement limitée à des TDS inférieurs à environ 70 000 mg/L et nécessite un prétraitement poussé contre l'encrassement et l'entartrage. Les effluents à forte salinité dépassent souvent les limites opératoires de l'OI et raccourcissent la durée de vie des membranes. Le MVR traite des salinités bien plus élevées avec une sensibilité moindre à l'encrassement par les sels dissous ; il reste donc généralement l'option la plus robuste dès que les TDS sortent de la fenêtre de l'OI.
Quel taux de récupération le MVR peut-il atteindre avant de devoir recourir à la cristallisation ?
La plupart des chaînes MVR à forte salinité récupèrent environ 95 % de l'alimentation sous forme de condensat lorsque les TDS de départ dépassent 50 000 mg/L. Une concentration plus poussée, vers 250 000 mg/L ou vers le sel solide, nécessite un cristalliseur ou une étape hybride. Le risque d'entartrage et l'EPE, et non la capacité de pompage seule, fixent généralement le point d'arrêt de l'étape MVR.
Quels sont les benchmarks de consommation énergétique du MVR ?
Pour des effluets à forte salinité entre 50 000 et 200 000 mg/L de TDS, le MVR utilise typiquement 0,1–0,3 kWh/kg d'eau évaporée. Le MED exige souvent 0,5–1,0 kWh/kg sur des duties similaires. Les cristalliseurs thermiques nécessitent communément 1,2–1,5 kWh/kg pour la concentration finale.