Pourquoi les laveurs de SO2 sont critiques pour la conformité industrielle en 2025
Les lignes directrices EPA NSPS pour 2024 imposent aux nouvelles chaudières au charbon de maintenir les émissions de SO2 sous 50 ppmv, un seuil qui nécessite 95–99% d'efficacité d'élimination via des technologies avancées de désulfuration des gaz de combustion (FGD). Pour les ingénieurs industriels et les responsables de conformité, les enjeux financiers du contrôle des émissions n'ont jamais été aussi élevés. Dans l'Union européenne, la directive sur les émissions industrielles (2010/75/EU) a durci les limites pour les grandes installations de combustion (>300 MWth) à 200 mg/Nm³, tandis que les normes chinoises GB 13223-2023 pour les zones à ultra-faibles émissions exigent désormais des niveaux aussi bas que 35 mg/m³.
Ne pas atteindre ces références entraîne davantage que la dégradation environnementale ; cela déclenche des sanctions financières catastrophiques. Par exemple, une centrale au charbon de 500 MW en Pologne a récemment essuyé des amendes UE IED dépassant €2.5 millions par an avant de moderniser son laveur vieillissant. En mettant en œuvre un système moderne d'oxydation forcée au calcaire, l'établissement a réduit les concentrations de SO2 de 1,200 ppmv à seulement 20 ppmv. Cette transition a non seulement sécurisé la conformité réglementaire, mais a aussi stabilisé le permis d'exploitation de l'usine dans une économie carbone de plus en plus restrictive. Les systèmes de laveur de SO2 éliminent 95–99% du dioxyde de soufre des gaz de combustion industriels par lavage humide, où le SO2 réagit avec des réactifs alcalins comme la chaux (Ca(OH)2), le calcaire (CaCO3) ou la soude caustique (NaOH) pour former des sous-produits solides. Dans un système typique d'oxydation forcée au calcaire, les gaz de combustion entrent dans un absorbeur à lit garni à 120–180°C, où ils rencontrent une bouillie avec un ratio liquide-gaz de 5–15 L/m³. La réaction chimique CaCO3 + SO2 + 0.5O2 → CaSO4·2H2O (gypse) se produit à pH 5.5–6.5, atteignant des niveaux d'émission conformes EPA sous 50 ppmv pour les chaudières au charbon.
Principe de fonctionnement d'un laveur de SO2 : réactions chimiques et schéma de procédé
L'élimination chimique du SO2 dans un laveur humide est régie par la théorie des deux films du transfert de masse, où le SO2 gazeux doit diffuser à travers un film liquide pour réagir avec les espèces alcalines dissoutes. La chimie spécifique dépend du réactif choisi, mais l'objectif reste le même : convertir le dioxyde de soufre volatil en un sous-produit solide ou liquide stable et gérable. Dans la plupart des applications industrielles à grande échelle, le système de laveur FGD intégré Zhongsheng pour l'élimination du SO2 et des particules utilise le calcaire (CaCO3) en raison de son abondance et de son faible coût.
Les réactions chimiques principales d'absorption du SO2 comprennent :
- Calcaire : CaCO3(s) + SO2(g) → CaSO3(s) + CO2(g)
- Chaux : Ca(OH)2(s) + SO2(g) → CaSO3(s) + H2O(l)
- Soude caustique : 2NaOH(aq) + SO2(g) → Na2SO3(aq) + H2O(l)
Dans les systèmes calcaire et chaux, une étape critique d'« oxydation forcée » est employée pour stabiliser le sous-produit. De l'air est injecté dans le puisard de l'absorbeur pour convertir le sulfite de calcium en sulfate de calcium dihydraté, communément appelé gypse synthétique : CaSO3 + 0.5O2 + 2H2O → CaSO4·2H2O. Ce sous-produit est ensuite déshydraté et peut être vendu pour la fabrication de plaques de plâtre ou la production de ciment.
Le schéma de procédé d'ingénierie suit cinq étapes distinctes :
- Refroidissement des gaz de combustion : les gaz chauds (120–180°C) entrent dans l'absorbeur et sont trempés par la bouillie de réactif, les refroidissant jusqu'à leur température de saturation adiabatique (typiquement 50–60°C).
- Contact avec la bouillie de réactif : le gaz monte à travers un lit garni ou une zone de pulvérisation, rencontrant un flux à contre-courant de bouillie alcaline.
- Absorption du SO2 : le SO2 est absorbé dans les gouttelettes liquides, où se produisent les réactions de neutralisation.
- Oxydation : dans le puisard inférieur, de l'oxygène est introduit pour achever la conversion en gypse.
- Déshydratation du gypse : la bouillie résultante est pompée vers des hydrocyclones et des filtres sous vide pour produire un sous-produit solide à 5–15% d'humidité.
| Étape de procédé | Paramètres d'entrée | Paramètres de sortie | Objectif principal |
|---|---|---|---|
| Trempe/refroidissement | Gaz de combustion 150°C | Gaz saturé 55°C | Protéger les revêtements internes & améliorer l'absorption |
| Absorption | 1,500 ppm SO2 | <30 ppm SO2 | Transfert de masse du SO2 vers la phase liquide |
| Oxydation | Bouillie de CaSO3 | CaSO4·2H2O (gypse) | Stabiliser le sous-produit pour élimination/vente |
Paramètres d'ingénierie clés pour la conception d'un laveur de SO2
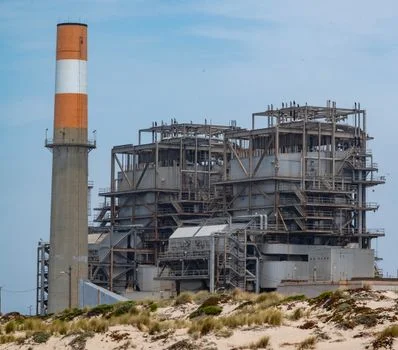
Le ratio liquide-gaz (L/G) des laveurs à base de calcaire va typiquement de 5 à 15 L/m³, représentant la variable de conception la plus critique pour équilibrer la capture du SO2 et la demande de puissance auxiliaire. Un ratio L/G plus élevé augmente la surface disponible pour la réaction, nécessaire pour les combustibles à haute teneur en soufre, mais il fait nettement monter l'OPEX en raison d'une consommation électrique accrue des pompes à bouillie. Les ingénieurs doivent aussi contrôler soigneusement le pH de la bouillie ; pour le calcaire, une plage de pH de 5.5–6.5 est idéale. Si le pH descend sous 5.0, l'efficacité d'absorption s'effondre ; s'il monte au-dessus de 7.0, le risque d'entartrage au carbonate de calcium sur le garnissage interne devient critique (données de terrain Zhongsheng, 2025).
La vitesse de gaz dans l'absorbeur est une autre spécification vitale. Les absorbeurs à lit garni standard fonctionnent à 1.5–2.5 m/s. Dépasser 3.0 m/s conduit à un « entraînement de liquide », où les gaz de combustion emportent des gouttelettes de réactif hors de la cheminée, causant un « rainout » et endommageant les équipements aval. La stœchiométrie du réactif — le ratio molaire réactif/SO2 — est maintenue entre 1.02 et 1.05 pour le calcaire afin d'assurer une élimination quasi complète sans gaspiller les matières premières. Enfin, la perte de charge du système doit être gérée entre 1.5 et 3.0 kPa pour éviter une charge excessive sur les ventilateurs de tirage induit (ID).
| Paramètre de conception | Calcaire (humide) | Chaux (humide) | Soude caustique |
|---|---|---|---|
| Ratio L/G (L/m³) | 10–15 | 3–10 | 2–8 |
| Plage de pH d'exploitation | 5.5–6.5 | 6.0–7.0 | 7.0–8.0 |
| Vitesse de gaz (m/s) | 1.8–2.2 | 2.0–2.5 | 2.0–3.0 |
| Stœchiométrie (mol/mol) | 1.03–1.05 | 1.01–1.03 | 1.00–1.02 |
| Perte de charge typique (kPa) | 2.0–3.0 | 1.5–2.5 | 1.0–2.0 |
Chaux vs calcaire vs soude caustique : comparaison des réactifs pour laveurs de SO2
Le calcaire est le réactif le plus économique pour l'élimination du SO2 à grande échelle, avec des prix de marché entre $20 et $40 par tonne, bien qu'il exige une stœchiométrie plus élevée que la chaux ou la soude caustique. Si le calcaire a une réactivité plus basse, sa capacité à produire un gypse de haute qualité en fait la référence de l'industrie électrique. En revanche, la chaux hydratée (Ca(OH)2) est plus réactive et exige un ratio L/G plus bas, ce qui réduit la taille et le CAPEX de l'absorbeur. Toutefois, la chaux coûte nettement plus cher ($80–$120/tonne), ce qui la rend plus adaptée aux établissements de taille moyenne ou aux usines à espace restreint pour de grandes tours d'absorbeur.
La soude caustique (NaOH) offre la plus haute efficacité d'élimination et l'exploitation la plus simple, car elle forme des sels de sodium hautement solubles qui éliminent le risque d'entartrage. Toutefois, à $300–$500 par tonne, elle est économiquement irréalisable pour des gaz de combustion à grand volume sauf si la concentration de SO2 est très basse ou si l'exploitation est intermittente. la soude caustique ne produit pas de sous-produit solide vendable ; au lieu de cela, elle génère un flux d'eaux usées liquides qui exige un traitement secondaire. Pour les établissements utilisant des réactifs caustiques, les systèmes de dosage chimique pilotés par PLC Zhongsheng pour une livraison précise de réactif sont essentiels pour prévenir le gaspillage chimique et maintenir la stabilité du pH.
| Caractéristique | Calcaire | Chaux | Soude caustique |
|---|---|---|---|
| Coût du réactif | Bas ($20–40/tonne) | Moyen ($80–120/tonne) | Élevé ($300–500/tonne) |
| Efficacité d'élimination | 95–98% | 97–99% | 99%+ |
| Valeur du sous-produit | Élevée (gypse vendable) | Moyenne (gypse) | Aucune (eaux usées) |
| Risque d'entartrage | Modéré à élevé | Modéré | Nul |
| Complexité d'exploitation | Élevée (manipulation de bouillie) | Modérée | Basse (manipulation de liquide) |
Comment sélectionner le bon système de laveur de SO2 pour votre établissement
Sélectionner un système de laveur de SO2 exige un calcul précis de l'efficacité d'élimination requise, fondé sur la teneur maximale en soufre du combustible et le plafond réglementaire spécifique de la juridiction de l'établissement. Un décalage de dimensionnement peut conduire soit à des amendes de non-conformité, soit à une consommation d'énergie excessive. Pour assurer une sélection zéro risque, les équipes d'achat devraient suivre ce cadre d'ingénierie en 5 étapes :
- Caractériser les gaz de combustion : déterminer la concentration de pointe de SO2 (ppmv), le débit total (Nm³/h), la température et la charge particulaire d'entrée. Par exemple, une usine de 200 MW émettant 2,000 ppmv de SO2 à 500,000 Nm³/h exige un système capable de gérer des taux de transfert de masse élevés.
- Définir les cibles réglementaires : identifier la limite la plus stricte applicable (p. ex. UE IED à 200 mg/Nm³). Explorez les spécifications d'ingénierie détaillées des laveurs FGD et les critères de sélection pour voir comment ces limites influencent le choix des matériaux.
- Calculer l'efficacité d'élimination requise : si votre entrée est 5,700 mg/Nm³ (env. 2,000 ppmv) et que votre limite est 200 mg/Nm³, vous avez besoin de 96.5% d'élimination. Ce niveau d'efficacité dicte une approche de lavage humide plutôt qu'une injection de sorbant sec.
- Stratégie réactif et sous-produit : évaluer la disponibilité locale de réactif. Si une usine locale de plaques de plâtre peut acheter le gypse, l'oxydation forcée au calcaire est le gagnant évident pour le ROI. Si l'espace est limité et qu'aucun marché de sous-produit n'existe, un système à la chaux peut être préférable.
- Dimensionner l'absorbeur : utiliser la vitesse de gaz (2.0 m/s) et le ratio L/G (12 L/m³) pour déterminer le diamètre de l'absorbeur et les exigences de hauteur de pompe. Assurez-vous que les éliminateurs de brouillard sont dimensionnés pour la vitesse de gaz calculée.
Dans de nombreux cas, les laveurs de SO2 sont précédés de dispositifs de contrôle des particules. Vous pouvez découvrir comment les dépoussiéreurs à jet d'air pulsé améliorent la performance des laveurs de SO2 en réduisant la charge en solides de la bouillie de réactif, ce qui prévient le colmatage des buses et l'usure abrasive des composants internes.
Problèmes courants des laveurs de SO2 et comment les dépanner
L'entartrage au sulfate de calcium est le mode de défaillance opérationnelle principal des systèmes FGD humides, se produisant souvent lorsque le pH de l'absorbeur dépasse 7.0 ou lorsque le taux d'oxydation sulfite-sulfate est insuffisant. Ce tartre dur s'accumule sur le garnissage et les éliminateurs de brouillard, augmentant la perte de charge et réduisant le contact gaz-liquide. Pour dépanner, les opérateurs doivent vérifier que les soufflantes d'air d'oxydation livrent le besoin stœchiométrique en oxygène et envisager d'ajouter des inhibiteurs d'entartrage à acide organique à la bouillie.
La corrosion est une autre menace significative, en particulier à l'« interface humide-sèche » où le gaz chaud rencontre d'abord la bouillie. Des niveaux de pH bas (sous 5.0) causés par une charge de SO2 élevée ou une défaillance d'alimentation en réactif peuvent conduire à une piqûration rapide des composants en acier inoxydable. L'usage d'alliages à haute teneur en nickel comme le Hastelloy C-276 ou d'acier au carbone chemisé caoutchouc dans ces zones est une pratique d'ingénierie standard 2025. De plus, l'entraînement de réactif — où des gouttelettes de bouillie sortent de la cheminée — est généralement causé par des vitesses de gaz dépassant 3.0 m/s ou des éliminateurs de brouillard encrassés. Des inspections trimestrielles des buses de lavage des éliminateurs de brouillard sont essentielles pour maintenir l'intégrité du système.
« La surveillance proactive de la concentration en solides de la bouillie est vitale ; maintenir un niveau entre 10% et 15% assure une croissance optimale des cristaux de gypse et prévient les problèmes de déshydratation dans les filtres sous vide. » — Manuel d'exploitation Zhongsheng Engineering, 2025.
Questions fréquemment posées
Quelle est la différence entre les systèmes FGD humides et secs ?
Les systèmes FGD humides utilisent une bouillie alcaline pour atteindre 95–99% d'élimination du SO2 et conviennent aux applications à grande échelle et à haute teneur en soufre. Les systèmes FGD secs pulvérisent un sorbant sec ou un brouillard fin dans le flux gazeux, atteignant 80–90% d'élimination. Si les systèmes secs ont un CAPEX plus bas et ne produisent pas d'eaux usées, leur efficacité plus basse et leurs coûts de réactif plus élevés aboutissent souvent à un OPEX à long terme plus élevé pour les grandes usines.
Combien coûte un système de laveur de SO2 ?
Pour les centrales au charbon, le CAPEX se situe typiquement entre $50 et $150 par kW de capacité de l'usine. Pour une usine de 500 MW, cela équivaut à un investissement de $25M–$75M. L'OPEX se situe généralement entre $0.002 et $0.005 par kWh, les coûts de réactif représentant environ 60–70% du budget d'exploitation total.
Quelles sont les limites d'émission de SO2 dans l'UE et aux États-Unis ?
L'EPA NSPS des États-Unis (40 CFR Part 60) fixe une limite de 50 ppmv (env. 140 mg/Nm³) pour les nouvelles chaudières au charbon. L'IED de l'UE impose 200 mg/Nm³ pour les usines de plus de 300 MWth, tandis que les zones à ultra-faibles émissions en Chine exigent 35 mg/Nm³.
Les laveurs de SO2 peuvent-ils éliminer les NOx ?
Les laveurs humides de SO2 standard sont inefficaces pour l'élimination des NOx, capturant moins de 30% des oxydes d'azote totaux car le monoxyde d'azote (NO) est largement insoluble dans l'eau. Pour un contrôle d'émissions complet, les laveurs doivent être associés à des systèmes de réduction catalytique sélective (SCR) ou de réduction non catalytique sélective (SNCR) situés en amont du laveur.