Les systèmes ZLD (zéro rejet liquide) pour les eaux usées de l'électronique éliminent les déchets liquides en traitant et réutilisant 99,9 % des eaux usées, répondant à des réglementations de rejet strictes et à la rareté de l'eau. Pour les usines de semi-conducteurs, les systèmes ZLD doivent traiter des flux à haute salinité (TDS > 10 000 mg/L), des solvants organiques (p. ex. TMAH) et des métaux lourds (Cu, Ni, As) à l'aide d'évaporation thermique ou de méthodes membranaires. Un plan d'ingénierie 2025 révèle des coûts CAPEX de 1,2–3,5 M$ pour un système ZLD de 100 m³/h, avec un OPEX de 0,80–2,50 $/m³, selon la pile technologique et la composition de l'influent.
Pourquoi les fabricants d'électronique ont besoin de systèmes ZLD (zéro rejet liquide) en 2025
Les réglementations environnementales de l'industrie électronique se sont nettement durcies, les normes EPA et UE exigeant désormais des concentrations de cuivre inférieures à 0,5 mg/L et des niveaux d'hydroxyde de tétraméthylammonium (TMAH) inférieurs à 1 mg/L pour un rejet direct. Ces limites strictes, combinées au coût croissant de l'eau industrielle, rendent les modèles traditionnels « traiter-et-rejeter » économiquement non viables. Les eaux usées de semi-conducteurs et PCB contiennent un cocktail complexe de contaminants toxiques, y compris fluorure, arsenic et métaux lourds complexés, qui exigent un traitement avancé pour prévenir un impact environnemental catastrophique et une responsabilité juridique.
La rareté mondiale de l'eau touche actuellement 4 milliards de personnes par an, d'après les données UNICEF 2024, créant un environnement opérationnel précaire pour les pôles d'électronique à Taïwan, Singapour et en Arizona. Dans ces régions, la sécurité hydrique n'est plus seulement un objectif de durabilité mais une condition de continuité d'activité. Mettre en œuvre le zéro rejet liquide (ZLD) permet aux installations de s'isoler des hausses de prix de l'eau municipale et de la volatilité d'approvisionnement. En adoptant une stratégie de recyclage en boucle fermée, une usine peut réduire ses besoins de prélèvement d'eau douce jusqu'à 90 %.
Le risque financier de non-conformité est substantiel, les amendes de rejet dans des régions comme la Californie atteignant jusqu'à 50 000 $ par mois pour des violations persistantes des ordonnances de limites locales. Le ZLD élimine entièrement ces amendes en retirant le point de rejet du schéma d'ingénierie de l'installation. Au-delà de l'atténuation des risques, la récupération d'eau de haute pureté fournit une compensation directe aux coûts d'exploitation des stations d'eau ultrapure (UPW), qui sont le sang vital de la fabrication de semi-conducteurs.
Les données de performance réelles mettent en évidence le ROI de ces systèmes. Par exemple, une usine de semi-conducteurs 300 mm à Taïwan a réussi la transition vers un modèle ZLD, réduisant sa consommation d'eau quotidienne de 2 000 m³/jour à seulement 200 m³/jour. Cette mise en œuvre a abouti à des économies annuelles de 1,8 M$ en coûts combinés d'approvisionnement en eau et d'élimination des eaux usées, démontrant que le ZLD est un actif financier stratégique plutôt qu'une simple charge de conformité.
Caractéristiques des eaux usées de l'électronique : ce que les systèmes ZLD doivent traiter
Les procédés de fabrication de semi-conducteurs et PCB génèrent des flux d'eaux usées hautement variables qui exigent des protocoles de prétraitement spécifiques avant d'entrer dans les étages de concentration ZLD. Les spécifications d'influent des installations de semi-conducteurs présentent souvent des matières dissoutes totales (TDS) de 5 000 à 50 000 mg/L et une demande chimique en oxygène (DCO) entre 200 et 2 000 mg/L. Un défi critique de ce secteur est le traitement des eaux usées TMAH pour usines de semi-conducteurs, car ce révélateur organique est à la fois toxique pour les systèmes biologiques et résistant à l'oxydation standard.
La fabrication de PCB introduit des complexités supplémentaires, telles que de hautes concentrations de cuivre (50–500 mg/L) et de nickel (10–100 mg/L), souvent sous formes chélatées qui empêchent une précipitation simple. les procédés de planarisation mécano-chimique (CMP) produisent des eaux usées de slurry chargées de nanoparticules abrasives de silice ou d'alumine (1 000–5 000 mg/L) et de divers tensioactifs. Sans un traitement des eaux usées CMP pour systèmes ZLD spécialisé, ces particules causeront un encrassement rapide des membranes et une formation de tartre dans les évaporateurs thermiques.
Le tableau suivant décrit les profils de contaminants typiques et les méthodes de traitement requises pour atteindre une qualité d'influent prête au ZLD :
| Contaminant | Concentration typique | Limite de rejet EPA/UE | Méthode de traitement ZLD |
|---|---|---|---|
| TDS (matières dissoutes totales) | 5,000–50,000 mg/L | 500–1,000 mg/L | RO + évaporation thermique |
| TMAH | 50–500 mg/L | < 1 mg/L | Oxydation avancée / échange d'ions |
| Fluorure | 20–200 mg/L | < 10 mg/L | Précipitation calcique / alumine activée |
| Cuivre (Cu) | 50–500 mg/L | < 0.5 mg/L | élimination des métaux lourds des eaux usées de l'électronique |
| Silice (issue du CMP) | 1,000–5,000 mg/L | N/A (préoccupation d'encrassement) | DAF / sédimentation à haut rendement |
Pour gérer ces charges, les ingénieurs déploient souvent des systèmes DAF (flottation à air dissous) pour le prétraitement des eaux usées de l'électronique afin de retirer les matières en suspension et les huiles, suivis de clarificateurs spécialisés pour traiter les boues de haute densité générées pendant la précipitation des métaux. S'assurer que ces niveaux sont gérés en amont est vital pour la longévité des composantes ZLD aval.
Méthodes de zéro rejet liquide pour les eaux usées de l'électronique : systèmes thermiques vs membranaires
La sélection entre systèmes ZLD thermiques et membranaires est principalement portée par la concentration de TDS de l'influent et le budget énergétique disponible de l'installation. Le ZLD thermique, utilisant des technologies telles que la compression mécanique de vapeur (MVC) ou la distillation à multiple effet (MED), reste l'étalon-or pour les flux à haute salinité dépassant 50 000 mg/L. Ces systèmes atteignent un taux de récupération de 99,9 % en faisant bouillir l'eau et en laissant des sels solides, bien qu'ils soient énergivores, consommant typiquement 25–40 kWh/m³ d'eau traitée (données de terrain Zhongsheng, 2025).
Les systèmes ZLD membranaires offrent une alternative plus économe en énergie pour les flux modérément salins. En utilisant des systèmes RO pour la préconcentration ZLD, les installations peuvent atteindre une réduction de volume importante avec une consommation d'énergie aussi basse que 5–15 kWh/m³. Toutefois, la RO est physiquement limitée par la pression osmotique, plafonnant typiquement à un TDS de 30 000 mg/L. Dans les applications électroniques, les membranes sont aussi susceptibles à l'encrassement organique par les solvants et à l'entartrage par la silice résiduelle, nécessitant des régimes de nettoyage chimique robustes.
La cristallisation sert d'étage final d'un circuit ZLD thermique. Un cristalliseur à circulation forcée prend la saumure concentrée de l'évaporateur et la pousse au-delà du point de saturation, produisant des gâteaux de sel secs. Si le CAPEX d'une unité de cristallisation de 100 m³/h peut aller de 500 k$ à 1,5 M$, c'est la seule méthode qui atteint vraiment un rejet liquide « zéro » en convertissant le flux de déchets final en un sous-produit solide adapté à la mise en décharge ou à la récupération de sel industriel.
Les systèmes ZLD hybrides représentent la configuration la plus courante dans les usines de semi-conducteurs modernes. Cette approche utilise la RO pour concentrer les eaux usées à environ 20 000–30 000 mg/L de TDS, suivie d'un évaporateur thermique pour atteindre le seuil final de 200 000 mg/L. Ce modèle hybride optimise l'équilibre entre le CAPEX plus bas des systèmes membranaires et les capacités de haute récupération du matériel thermique.
| Méthode | Usage d'énergie (kWh/m³) | Limite TDS (mg/L) | Taux de récupération | CAPEX ($/m³/h) | OPEX ($/m³) | Idéal pour |
|---|---|---|---|---|---|---|
| Thermique (MVC) | 25–40 | Sans limite | 99.9% | $30,000–$45,000 | $2.00–$4.00 | Saumure à haute salinité |
| Membranaire (RO) | 5–15 | < 30,000 | 75–85% | $12,000–$18,000 | $0.50–$1.20 | Préconcentration |
| Hybride | 15–30 | Sans limite | 99.9% | $22,000–$35,000 | $1.20–$2.50 | Efficacité équilibrée |
Schéma de procédé d'ingénierie des systèmes ZLD d'eaux usées de l'électronique
Un système ZLD haute performance pour les eaux usées de l'électronique suit un procédé modulaire multi-étages conçu pour protéger les équipements sensibles tout en maximisant la récupération d'eau. Le procédé commence par un prétraitement agressif, où la flottation à air dissous (DAF) ou des clarificateurs à haut rendement retirent plus de 95 % des matières en suspension totales (MES) et des huiles émulsionnées. Pendant cet étage, des systèmes de dosage chimique introduisent coagulants et polymères pour précipiter les métaux lourds et neutraliser le pH, assurant que l'influent soit chimiquement stable pour les étages membranaires.
L'étage de concentration primaire emploie typiquement une RO haute pression ou une électrodialyse réversible (EDR). Cet étage réduit le volume total d'eaux usées de 70–80 %, produisant un perméat de haute qualité qui peut être envoyé vers les tours de refroidissement ou les laveurs de l'installation. Le concentrat, désormais à 20 000–30 000 mg/L de TDS, passe à l'étage de concentration secondaire. Ici, un évaporateur thermique (tel qu'une unité MVC) concentre encore la saumure, atteignant des niveaux de 200 000 mg/L de TDS et un taux de récupération cumulé de 95 % ou plus.
L'étage final est la cristallisation, où la saumure restante est transformée en un gâteau de sel solide avec une teneur en humidité inférieure à 10 %. Ce sous-produit sec est souvent géré à l'aide de filtres-presses pour la déshydratation des boues ZLD, qui facilitent la manutention et l'élimination. Pour les fabricants d'électronique cherchant à réutiliser l'eau dans des systèmes d'eau ultrapure (UPW), une étape finale d'affinage du condensat est requise. Cela implique un échange d'ions ou une oxydation UV pour retirer l'ammoniac, le bore ou les organiques volatils traces qui peuvent avoir été entraînés pendant le procédé d'évaporation.
Le schéma de procédé d'un système standard de 100 m³/h est le suivant : Influent (TDS 5 000 mg/L) → Prétraitement (DAF + adoucissement) → RO primaire (perméat vers réutilisation) → Évaporateur MVC secondaire → Cristalliseur → Filtre-presse (déchets solides) → Condensat affiné (vers station UPW). Cette séquence assure que chaque goutte d'eau est comptabilisée et que chaque contaminant est séquestré en sécurité.
Décomposition des coûts des systèmes ZLD d'eaux usées de l'électronique : CAPEX, OPEX et ROI
La dépense d'investissement (CAPEX) d'un système ZLD dans le secteur électronique dépend fortement du niveau d'intégration thermique requis. Un système de 100 m³/h centré membranes peut coûter environ 1,2 M$, tandis qu'une suite thermique-cristallisation complète peut atteindre 3,5 M$. Ces chiffres incluent typiquement l'équipement cœur, les systèmes d'automatisation à base de PLC, la tuyauterie interne et la mise en service initiale. L'ingénierie et la préparation de site ajoutent souvent 15–20 % supplémentaires au coût d'équipement de base.
La dépense d'exploitation (OPEX) est dominée par la consommation d'énergie, particulièrement dans les systèmes thermiques. Toutefois, d'autres facteurs tels que la consommation de réactifs (antitartres, acides et bases), les cycles de remplacement des membranes (typiquement tous les 2–3 ans) et la main-d'œuvre de maintenance et de surveillance doivent être intégrés au coût de cycle de vie. Pour un système hybride bien optimisé, l'OPEX se situe généralement entre 0,80 et 2,50 $ par mètre cube d'eau traitée.
| Taille de système (m³/h) | CAPEX ($) | OPEX ($/m³) | Délai de retour (années) | Notes |
|---|---|---|---|---|
| 25 m³/h | $450K–$800K | $1.50–$3.00 | 5–8 | Petits ateliers PCB/assemblage |
| 100 m³/h | $1.2M–$3.5M | $0.80–$2.50 | 3–6 | Usine de semi-conducteurs standard |
| 250 m³/h | $4.0M–$8.5M | $0.60–$1.80 | 2.5–5 | Fonderie à grande échelle |
Les calculs de ROI des systèmes ZLD devraient tenir compte de trois flux primaires de recettes/économies : la réduction des coûts d'achat d'eau douce, l'élimination des redevances de rejet d'eaux usées et d'égouts, et la récupération potentielle de sous-produits valorisables. Dans certaines applications électroniques, les systèmes ZLD peuvent récupérer du sulfate de cuivre ou de la soude caustique, qui peuvent être vendus ou réutilisés en interne. Une étude de cas d'un système ZLD de 50 m³/h à Singapour a montré des économies annuelles de 800 k$, conduisant à un retour complet en seulement 4,2 ans (données de terrain Zhongsheng, 2025).
Sélectionner le bon système ZLD pour vos eaux usées de l'électronique : un cadre de décision
Choisir la technologie ZLD optimale exige une évaluation systématique de la chimie des eaux usées et des objectifs de l'installation. La première étape est une analyse de laboratoire complète des eaux usées brutes, cherchant spécifiquement les « tueurs de membranes » comme la silice, le chlore libre et les organiques de haut poids moléculaire. Si les niveaux de TDS sont constamment au-dessus de 30 000 mg/L, l'évaporation thermique devrait être le focus principal de la conception. Si les TDS sont plus bas, une approche membranes d'abord réduira nettement les coûts d'énergie.
La deuxième étape implique de définir les objectifs de récupération. Si 99,9 % de récupération est la définition du ZLD, certaines installations peuvent trouver que le « quasi zéro rejet liquide » (récupération 95-98 %) offre un meilleur équilibre de CAPEX et d'utilités. L'étape trois exige une évaluation des prix locaux de l'énergie ; si l'électricité est chère mais que de la chaleur fatale de l'usine est disponible, un système de distillation à multiple effet peut être plus économique qu'un système MVC. Enfin, l'installation doit décider de l'usage final de l'eau récupérée — l'appoint de tour de refroidissement exige moins d'affinage que l'eau d'alimentation d'un système UPW.
La logique de décision suit ce chemin : Analyser TDS/DCO → Identifier les agents d'encrassement → Déterminer la cible de récupération → Évaluer les coûts d'énergie → Sélectionner la technologie (membranaire vs thermique vs hybride) → Essai pilote. Tester en pilote un flux dérivé de 1 m³/h est fortement recommandé pendant au moins 30 jours pour valider les taux de flux membranaire et l'efficacité d'évaporation avant de s'engager dans un déploiement à pleine échelle.
Questions fréquentes sur le zéro rejet liquide des eaux usées de l'électronique
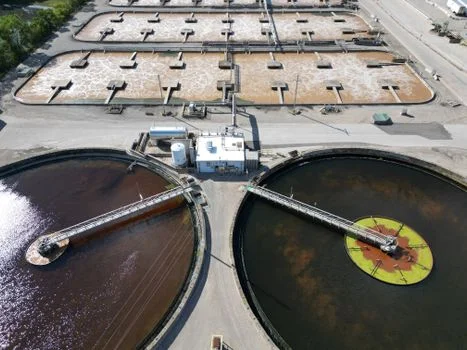
Q : Les systèmes ZLD peuvent-ils traiter des eaux usées à haute silice issues des procédés CMP ?
R : oui, mais le prétraitement est obligatoire. La silice doit être réduite en dessous de 100 mg/L à l'aide de DAF ou de bassins de sédimentation à haut rendement avec des coagulants spécifiques avant d'entrer dans les systèmes membranaires. Le ZLD thermique peut traiter des charges de silice plus élevées (jusqu'à 500 mg/L), mais cela augmente la fréquence des opérations de détartrage des évaporateurs.
Q : Comment le ZLD traite-t-il le TMAH, notoirement difficile à retirer ?
R : le TMAH est typiquement traité en phase de prétraitement par des procédés d'oxydation avancée (AOP) comme le réactif de Fenton ou ozone/UV. Une fois les molécules de TMAH décomposées en composés azotés plus simples, les sels résultants sont facilement concentrés par les étages RO et thermiques du système ZLD.
Q : Quelle est l'emprise requise pour un système ZLD de 100 m³/h ?
R : un système ZLD typique de 100 m³/h, y compris prétraitement, RO, MVC et cristallisation, exige environ 400 à 600 mètres carrés de surface au sol. Les conceptions modulaires montées sur skid peuvent réduire cette emprise de 20 % par empilement vertical des composantes.
Q : Les déchets solides d'un système ZLD sont-ils considérés comme dangereux ?
R : dans l'industrie électronique, le gâteau de sel résultant contient souvent des métaux lourds concentrés (Cu, Ni, As), ce qui le classe habituellement comme déchet dangereux. Toutefois, parce que le déchet est un solide sec plutôt qu'un liquide, les coûts d'élimination sont nettement plus bas, et le volume est réduit de plus de 95 % par rapport aux boues liquides.