Traitement des eaux usées de gravure de la microélectronique : plan d'ingénierie 2025 avec 99,9 % de récupération et coûts ZLD
Les eaux usées de gravure de la microélectronique exigent un traitement spécialisé pour retirer le TMAH (hydroxyde de tétraméthylammonium), le fluorure et la silice afin de respecter des limites de rejet comme GB 31573-2015 en Chine (<10 mg/L NH₄-N) ou la directive européenne sur les émissions industrielles. Les systèmes avancés combinent précipitation chimique (p. ex. chlorure de calcium pour l'élimination du fluorure à 99 % de rendement), bioréacteurs à membrane (MBR) pour la dégradation organique et osmose inverse (RO) pour la récupération d'eau, atteignant 99,9 % de conformité ZLD. Le CAPEX d'une station de 100 m³/h va de 1,2 M$–2,5 M$, avec un OPEX de 0,80–1,50 $/m³, selon les besoins de prétraitement et la durée de vie des membranes.
Pourquoi le traitement des eaux usées de gravure est un défi critique pour les usines de semi-conducteurs
L'industrie des semi-conducteurs opère sous certains des mandats environnementaux les plus stricts au monde, où un seul échec de conformité peut arrêter la production. En 2024, une grande usine de rang 1 en Asie de l'Est a essuyé une amende réglementaire de 2,1 M$ après que son rejet a dépassé les limites GB 31573-2015 pour le TMAH et l'azote ammoniacal. L'incident a mis en évidence un écart d'ingénierie courant : les stations d'eaux usées traditionnelles sont souvent mal équipées pour traiter l'azote organique à haute concentration et la silice abrasive typiques des procédés de gravure modernes 5 nm et 3 nm. (données de terrain Zhongsheng, 2025).
Les eaux usées de gravure se caractérisent par leur « cocktail » de contaminants à haute toxicité. Le TMAH, utilisé comme révélateur et agent de gravure, atteint souvent des concentrations de 500–5 000 mg/L. Le fluorure, issu de l'usage d'acide fluorhydrique (HF), va de 100–1 000 mg/L, tandis que la silice colloïdale (50–300 mg/L) présente un risque d'entartrage sévère pour les membranes aval. Les niveaux d'azote ammoniacal, souvent un sous-produit de la dégradation du TMAH ou d'un usage chimique direct, peuvent culminer à 2 000 mg/L, exigeant des stratégies de traitement de l'azote ammoniacal spécialisées pour éviter des redevances de rejet massives.
Les cadres réglementaires se sont nettement durcis. L'US EPA (40 CFR Part 469) et la directive européenne sur les émissions industrielles (IED 2010/75/UE) imposent désormais des rendements d'élimination spécifiques pour les organiques toxiques. Les coûts de non-conformité vont au-delà des amendes ; les redevances de rejet dans les zones industrielles à haute densité vont désormais de 0,50–2,00 $/m³, rendant le cas d'affaires de la réutilisation d'eau et du zéro rejet liquide (ZLD) de plus en plus attractif. Comme le note le rapport de durabilité TSMC 2023, la sécurité hydrique est désormais une composante directe de la gestion du risque opérationnel.
| Contaminant | Influent typique (mg/L) | Limite Chine GB 31573 | US EPA 40 CFR 469 | Cible IED UE |
|---|---|---|---|---|
| TMAH | 500 – 5,000 | < 5.0 (comme N total) | < 1.0 (spécifique au site) | < 2.0 |
| Fluorure (F-) | 100 – 1,000 | < 8.0 | < 17.4 (max. quotidien) | < 15.0 |
| Ammoniac-N | 200 – 2,000 | < 10.0 | Surveillance uniquement | < 20.0 |
| Silice colloïdale | 50 – 300 | N/A (limite de procédé) | N/A | N/A |
Technologies de traitement spécifiques aux contaminants : spécifications d'ingénierie et rendements d'élimination
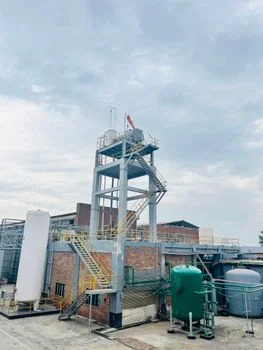
Le traitement efficace des eaux usées de gravure exige une approche multi-étages ciblant la cinétique chimique spécifique de chaque polluant. L'élimination du TMAH est particulièrement complexe en raison de sa structure d'ammonium quaternaire stable. Les procédés d'oxydation avancée (AOP), spécifiquement UV/H₂O₂ ou ozone, peuvent atteindre 90 % d'élimination en 30–60 minutes à 25 °C. Toutefois, pour des stations de 100 m³/h à haut volume, la dégradation biologique à l'aide de systèmes MBR (bioréacteur à membrane) pour eaux usées de microélectronique est souvent plus économique, s'appuyant sur des bactéries nitrifiantes spécialisées pour décomposer le TMAH en nitrate et CO₂. (données du livre blanc Veolia 2024).
L'élimination du fluorure s'appuie sur la précipitation calcique. En dosant du chlorure de calcium (CaCl₂) ou de l'hydroxyde de calcium (Ca(OH)₂) pour maintenir un pH entre 8,0 et 9,0, les ingénieurs peuvent réduire les concentrations de fluorure de 1 000 mg/L à <10 mg/L, atteignant 99 % de rendement. Un défi d'ingénierie critique ici est la coprécipitation de silice ; si la silice n'est pas gérée, elle enrobe les flocs de fluorure de calcium (CaF₂), les empêchant de décanter et conduisant à un entraînement. Utiliser un dosage chimique pour l'ajustement du pH et la précipitation assure des rapports stœchiométriques précis (typiquement 1,2–1,5×) pour atténuer ce risque.
L'élimination de la silice est atteinte par coagulation au chlorure ferrique suivie d'ultrafiltration. Les systèmes utilisant des membranes céramiques ou des modules XtremeUF à haut flux opèrent à des taux de flux de 80–120 LMH (litres par mètre carré par heure), fournissant une barrière robuste contre la silice colloïdale qui encrasserait autrement les membranes RO. Pour l'étage d'affinage final, des systèmes RO à haute réjection pour l'élimination du fluorure et de la silice sont employés pour atteindre des normes d'eau ultrapure destinée à la réutilisation.
| Technologie | Contaminant cible | Paramètre d'ingénierie | Rendement d'élimination |
|---|---|---|---|
| Oxydation UV/H₂O₂ | TMAH | HRT 30–60 min | 92–96% |
| MBR (biologique) | TMAH / NH₄-N | MLSS 8,000–12,000 mg/L | 95–99% |
| Précipitation Ca | Fluorure | pH 8.5 ; rapport Ca:F 1.3× | 98.5% |
| Ultrafiltration (UF) | Silice colloïdale | Flux 80–120 LMH | > 99% |
| Osmose inverse | Sels dissous | Flux 12–18 LMH | 99.5% |
Conception du schéma de procédé : plan étape par étape d'une station d'eaux usées de gravure de 100 m³/h
Concevoir une station d'eaux usées de gravure de 100 m³/h exige une séquence rigoureuse pour protéger les composantes membranaires sensibles de la nature chimique agressive de l'influent. Le procédé commence par un bassin d'égalisation avec un temps de rétention hydraulique (HRT) de 4 heures pour tamponner les pics de concentration de TMAH et HF. Après l'égalisation, les eaux usées entrent dans un bassin d'ajustement primaire du pH où de la soude caustique ou de la chaux est ajoutée pour atteindre un pH de 9,5–10,5, optimisant l'environnement pour la précipitation du fluorure. Les solides grossiers sont retirés via un dégrilleur rotatif à barreaux série GX avec un écartement de 1 mm pour prévenir le colmatage des pompes aval.
Le traitement primaire utilise un bassin de sédimentation à haut rendement. Ici, le CaCl₂ est dosé à un rapport stœchiométrique de 1,2–1,5×, suivi de PAM anionique (polyacrylamide) à 2–5 mg/L pour faciliter la floculation. Les boues résultantes sont décantées dans un clarificateur lamellaire opérant à une charge de surface de 20–40 m/h. Cet étage retire typiquement 95 % du fluorure et 80 % de la silice en suspension.
Le traitement secondaire se concentre sur l'azote organique. L'eau clarifiée entre dans un système MBR équipé de membranes à feuilles plates série DF (taille de pores 0,1 μm). Le MBR maintient un MLSS de 8 000–12 000 mg/L et un âge des boues (SRT) de 20–30 jours, assurant une nitrification complète de l'ammoniac et la dégradation des résidus de TMAH. Le traitement tertiaire implique un système RO à deux passes atteignant 90–95 % de récupération. Le dosage d'antitartre (1–3 mg/L) est critique ici pour prévenir l'entartrage de silice résiduelle. Enfin, le concentrat RO est envoyé vers un évaporateur/cristalliseur ZLD (CAPEX 800 k$–1,5 M$), où l'eau est entièrement récupérée et les sels convertis en un gâteau sec pour l'élimination ou une récupération minérale potentielle.
Comparaison de technologies : MBR vs RO vs précipitation chimique pour les eaux usées de gravure
Choisir le bon mélange de technologies dépend des exigences de rejet spécifiques et des objectifs de réutilisation d'eau de l'usine. Si la précipitation chimique est la plus économique pour l'élimination en vrac du fluorure, elle ne peut pas traiter le TMAH dissous ni l'azote ammoniacal visés par les réglementations modernes. La technologie MBR comble cet écart en fournissant une élimination organique à haut rendement dans une emprise compacte, bien qu'elle exige plus d'énergie pour l'aération par rapport à une simple décantation. (analyse d'ingénierie Zhongsheng, 2025).
La RO est l'« étalon-or » de la réutilisation d'eau mais est très sensible à la qualité du prétraitement. Sans une élimination efficace de la silice aux étages primaires, les membranes RO peuvent défaillir en seulement 3 mois. Pour une station de 100 m³/h, une approche hybride — précipitation chimique + MBR + RO — est typiquement la plus résiliente. Cette configuration équilibre l'OPEX plus bas du traitement chimique et la haute qualité d'effluent des procédés membranaires, assurant que l'usine respecte à la fois les spécifications internes de réutilisation et les limites réglementaires externes.
| Caractéristique | Précipitation chimique | Système MBR | Système RO |
|---|---|---|---|
| Contaminant cible | Fluorure, silice (partie) | TMAH, ammoniac, DBO | TMAH, F-, silice, ions |
| Rendement d'élimination | F : 95 %, TMAH : 70 % | TMAH : 95 %, NH₄-N : 95 % | Tous : >99 % |
| CAPEX ($/m³/h) | $800 – $1,500 | $1,500 – $2,500 | $2,000 – $3,500 |
| OPEX ($/m³) | $0.40 – $0.80 | $0.60 – $1.00 | $0.80 – $1.50 |
| Emprise (m²/100m³/h) | 1.0 – 2.0 | 0.5 – 1.0 | 0.3 – 0.8 |
| Limites | Volume de boues élevé | Sensibilité aux toxiques | Risque d'entartrage/encrassement |
Décomposition des coûts ZLD : CAPEX, OPEX et ROI d'une station de microélectronique de 100 m³/h
Mettre en œuvre un système ZLD pour les eaux usées de gravure est un investissement en capital important, mais le ROI est de plus en plus porté par la rareté croissante de l'eau et le coût du rejet de déchets dangereux. Pour une installation de 100 m³/h, le CAPEX total va typiquement de 2,2 M$ à 3,9 M$. Cela inclut la filière de prétraitement, les systèmes membranaires et l'unité d'évaporation thermique requise pour atteindre le zéro rejet liquide. (données de terrain Zhongsheng, 2025).
L'OPEX est principalement porté par la consommation d'énergie et le dosage chimique. La demande énergétique d'un système ZLD va de 0,8 à 1,5 kWh/m³, selon l'efficacité de la récupération RO et le volume de saumure envoyé à l'évaporateur. Toutefois, en réutilisant 99,9 % de l'eau traitée, les usines économisent entre 1,50–3,00 $/m³ de coûts d'eau municipale. Combiné à l'évitement des redevances de rejet (0,50–2,00 $/m³), la plupart des stations de 100 m³/h atteignent un ROI complet en 3 à 5 ans.
| Catégorie de coût | Coût estimé (station 100 m³/h) | Notes / sensibilité |
|---|---|---|
| CAPEX prétraitement | $300,000 – $500,000 | Inclut pH, dosage, clarificateurs |
| CAPEX MBR | $400,000 – $700,000 | Inclut membranes et soufflantes |
| CAPEX RO | $500,000 – $800,000 | Système à deux passes pour réutilisation |
| CAPEX évaporateur ZLD | $800,000 – $1,500,000 | Unités MVR ou à multiple effet |
| OPEX total ($/m³) | $0.80 – $1.50 | Fluctue avec la conc. de TMAH |
| Économies annuelles | $1.2M – $2.0M | Réutilisation d'eau + redevances évitées |
L'analyse de sensibilité montre que la concentration de TMAH de l'influent est le moteur principal de l'OPEX. Augmenter le TMAH de 500 mg/L à 5 000 mg/L augmente les coûts de dosage chimique d'environ 40 % et peut réduire la durée de vie des membranes MBR de 15 % en raison de fréquences de nettoyage plus élevées. Une sélection de système RO pour la microélectronique adéquate est essentielle pour assurer que le flux membranaire reste stable sous ces charges variables.
Questions fréquentes
Quelle est la meilleure technologie pour retirer le TMAH à haute concentration ?
Pour des concentrations au-dessus de 500 mg/L, la dégradation biologique à l'aide d'un MBR est la plus économique. Pour des concentrations plus basses ou lorsque l'espace est extrêmement limité, l'oxydation UV/H₂O₂ fournit une cinétique plus rapide mais à un coût d'énergie plus élevé. Consultez les technologies de traitement spécifiques au TMAH pour des données cinétiques détaillées.
| Technologie | Plage TMAH idéale | Usage d'énergie (kWh/m³) |
|---|---|---|
| MBR | 500 – 5,000 mg/L | 0.6 – 1.0 |
| UV/H₂O₂ | 50 – 500 mg/L | 2.5 – 5.0 |
| Adsorption | < 50 mg/L | < 0.2 |
Comment prévenir l'entartrage de silice dans les systèmes RO d'eaux usées de gravure ?
L'entartrage de silice est prévenu par un procédé en deux étapes : coagulation primaire aux sels ferriques à pH 9,0, suivie d'ultrafiltration pour retirer la silice colloïdale. À l'étage RO, des antitartres spécialisés sont dosés, et le système est exploité à un taux de récupération qui maintient le niveau de silice du concentrat en dessous de 150 mg/L (à 25 °C).
Quelles sont les exigences d'élimination des boues pour la précipitation du fluorure ?
Les boues de précipitation de fluorure de calcium sont typiquement classées comme déchets industriels dangereux. Toutefois, si la pureté est assez élevée (contamination minimale en métaux lourds), certaines régions autorisent la récupération de CaF₂ pour usage dans les industries du ciment ou de l'acier, réduisant nettement les coûts d'élimination de 200 $/tonne à presque zéro.
Les systèmes MBR peuvent-ils gérer la toxicité des produits chimiques de la microélectronique ?
Oui, à condition que le système soit correctement acclimaté. Les MBR pour usage semi-conducteurs utilisent un âge des boues (SRT) élevé de 20–30 jours, ce qui permet la croissance de bactéries spécialisées capables de métaboliser des composés d'ammonium quaternaire comme le TMAH sans être inhibées par la toxicité de l'influent.