Pourquoi les usines du Tamil Nadu doivent moderniser leur traitement des eaux usées en 2025
TNPCB a délivré 127 avis de fermeture à des unités industrielles de Coimbatore et Tirupur au cours de l'exercice 2023–24 en raison du non-respect persistant des normes d'effluent traité. Cette campagne de contrôle signale un virage vers une tolérance zéro vis-à-vis des stations de traitement des effluents (ETP) traditionnelles et sous-performantes. En 2025, le traitement des eaux usées industrielles au Tamil Nadu exige des systèmes qui respectent les limites de rejet strictes de la TNPCB (DBO < 10 mg/L, MES < 20 mg/L) tout en gérant des effluents à TDS élevé issus des industries textile, agroalimentaire et pharmaceutique. Les stations compactes (5–500 KLD) offrent une emprise au sol inférieure de 60 % et des coûts d'investissement inférieurs de 30–40 % (₹12L–₹45L) par rapport aux systèmes conventionnels, mais la sélection dépend de la qualité de l'influent, des contraintes d'espace et du budget. Ce guide fournit les spécifications techniques, les référentiels de conformité et des recommandations d'équipements à coût optimisé pour les usines du Tamil Nadu.
Le principal défi pour les usines des pôles industriels comme Erode et Salem est la concentration élevée en solides dissous totaux (TDS), souvent comprise entre 2 000 et 5 000 mg/L dans les unités de teinture textile. Les systèmes biologiques traditionnels échouent fréquemment sous ces pressions osmotiques, ce qui entraîne un lessivage de la biomasse et des amendes réglementaires. Toutefois, des modernisations récentes dans la région montrent que des unités de teinture textile à Erode ont réussi à réduire la DBO de 300 mg/L à moins de 10 mg/L en mettant en œuvre des systèmes hybrides MBBR-MBR. Ces technologies assurent les concentrations de biomasse plus élevées nécessaires pour stabiliser le traitement face aux charges industrielles fluctuantes.
Le paysage réglementaire 2025 est défini par l'obligation de la TNPCB d'installer des systèmes de surveillance continue en ligne des effluents (OCEMS) en temps réel. Cette technologie permet aux régulateurs de surveiller les paramètres de rejet 24 h/24 et 7 j/7, rendant impossibles les contournements par échantillonnage manuel. Pour les industries à forte consommation d'eau, le rejet liquide zéro (ZLD) n'est plus une suggestion mais une exigence pour toute extension de capacité. Les usines doivent désormais intégrer des technologies membranaires avancées et des étages d'évaporation afin de récupérer jusqu'à 95 % de l'eau de process, compensant ainsi le coût élevé de l'approvisionnement en eau industrielle dans les districts en stress hydrique comme Tirupur et Namakkal.
Limites de rejet TNPCB 2025 : ce que votre usine doit atteindre
Les limites de rejet TNPCB 2025 pour les effluents industriels sont nettement plus strictes que les normes générales fixées par le Central Pollution Control Board (CPCB), notamment en matière de charge organique et d'élimination des nutriments. Pour conserver un consentement d'exploitation de catégorie « Orange » ou « Red », les usines doivent s'assurer que la sortie de leur ETP égale ou dépasse les paramètres suivants avant rejet dans les eaux de surface intérieures ou pour l'irrigation au sol.
| Paramètre | Limite TNPCB 2025 (eaux de surface intérieures) | Effluent brut typique (textile/agroalimentaire) | Fréquence de surveillance |
|---|---|---|---|
| Valeur de pH | 6,5 – 8,5 | 4,0 – 11,0 | Continu (en ligne) |
| Demande biochimique en oxygène (DBO) | < 10 mg/L | 300 – 1 500 mg/L | Continu (en ligne) |
| Matières en suspension totales (MES) | < 20 mg/L | 200 – 1 000 mg/L | Quotidien / hebdomadaire (ponctuel) |
| Demande chimique en oxygène (DCO) | < 250 mg/L | 800 – 4 000 mg/L | Continu (en ligne) |
| Huiles et graisses | < 10 mg/L | 50 – 200 mg/L | Mensuel |
| Solides dissous totaux (TDS) | < 2 100 mg/L (norme) | 2 000 – 8 000 mg/L | Continu (en ligne) |
Les écueils de conformité au Tamil Nadu proviennent souvent d'un temps de rétention hydraulique (TRH) insuffisant dans les bassins d'aération existants. Lorsque la DBO de l'effluent brut dépasse 1 000 mg/L, comme c'est fréquent dans les unités agroalimentaires et pharmaceutiques, une aération standard de 12 heures ne suffit pas à atteindre la limite de DBO <10 mg/L. Les ingénieurs doivent également tenir compte des limites en métaux lourds (par ex. chrome hexavalent < 0,1 mg/L pour le placage automobile) qui nécessitent des étages spécialisés de précipitation chimique avant le traitement biologique. Une mauvaise gestion des boues est une autre cause fréquente d'avis de fermeture ; la TNPCB exige désormais des bordereaux détaillés pour l'élimination des boues dangereuses dans les installations autorisées de traitement, stockage et élimination des déchets dangereux communs (CHWTSDF) à Gummidipoondi ou Virudhunagar.
Procédés de traitement des eaux usées industrielles pour les effluents du Tamil Nadu : une comparaison technique
Le choix du bon procédé de traitement fait la différence entre une conformité constante et un avis de fermeture. Pour les effluents industriels du Tamil Nadu, souvent caractérisés par une charge organique élevée et une salinité variable, quatre technologies principales dominent le marché 2025 : le réacteur à biofilm à lit mobile (MBBR), le réacteur séquentiel discontinu (SBR), le bioréacteur à membrane (MBR) et la flottation à air dissous (DAF). Les systèmes MBR (bioréacteur à membrane) pour effluent à TDS élevé sont de plus en plus privilégiés dans les secteurs textile et pharmaceutique grâce à leur capacité à produire une eau ultrapure adaptée à l'alimentation RO sans clarificateurs secondaires.
| Caractéristique | MBBR (lit mobile) | SBR (séquentiel discontinu) | MBR (bio membranaire) | DAF (prétraitement) |
|---|---|---|---|---|
| TRH (aération) | 4 – 8 heures | 12 – 24 heures | 6 – 10 heures | 30 – 60 minutes |
| Élimination DBO | 85 – 92 % | 90 – 95 % | > 98 % | 20 – 30 % (organique) |
| Emprise au sol | Modérée | Grande | Très petite (compacte) | Petite |
| Énergie (kWh/m³) | 0,4 – 0,6 | 0,5 – 0,8 | 0,8 – 1,2 | 0,2 – 0,4 |
| Meilleure industrie | Fab. générale | Pharma / variable | Textile / ZLD | Agroalimentaire / automobile |
Des configurations hybrides sont souvent nécessaires pour les effluents complexes. Dans l'industrie agroalimentaire, les systèmes DAF (flottation à air dissous) pour l'élimination des huiles et graisses en agroalimentaire sont installés en amont des bassins biologiques afin d'éviter le colmatage des membranes d'aération induit par les graisses. Pour les unités textiles de Tirupur, une combinaison de MBBR pour l'élimination brute de la DBO suivie d'un MBR de finition permet une emprise au sol inférieure de 60 % par rapport aux stations à boues activées conventionnelles. Ces systèmes utilisent également un dosage chimique piloté par PLC pour l'ajustement du pH et la coagulation afin de garantir que les fluctuations du pH de l'effluent brut (courantes en teinture discontinue) ne choquent pas la culture biologique.
Stations compactes vs stations conventionnelles de traitement des eaux usées : décomposition des coûts pour les usines du Tamil Nadu
Pour les petites et moyennes entreprises (PME) de Chennai et Madurai, le choix entre stations compactes et systèmes conventionnels en génie civil est guidé par le CAPEX, la disponibilité foncière et la rapidité de déploiement. Les stations compactes sont des unités montées sur skid ou conteneurisées, testées en usine et prêtes à être installées immédiatement. Selon les référentiels de coûts 2025 des stations de traitement des eaux usées au Tamil Nadu, les stations compactes de 5 à 500 KLD coûtent généralement entre ₹12L et ₹45L, selon la complexité de la filière de traitement.
| Composant | Station compacte (100 KLD) | Station conventionnelle (100 KLD) |
|---|---|---|
| CAPEX (équipement + génie civil) | ₹22L – ₹28L | ₹35L – ₹50L |
| Délai d'installation | 2 – 4 semaines | 4 – 6 mois |
| Besoin en terrain | 400 – 600 pieds carrés | 1 200 – 1 800 pieds carrés |
| Coût d'exploitation (OPEX) | ₹12 – ₹18 par m³ | ₹15 – ₹22 par m³ |
| Coût de construction civile | Minimal (dalle uniquement) | Élevé (bassins en BA) |
Le retour sur investissement (ROI) des stations compactes est nettement plus rapide, généralement entre 2 et 4 ans. Il se calcule en intégrant l'évitement des amendes de non-conformité TNPCB (qui peuvent atteindre ₹50 000 par jour), la réduction des coûts d'approvisionnement en eau douce grâce au recyclage, et les besoins en main-d'œuvre plus faibles grâce à l'automatisation. Par exemple, une unité agroalimentaire à Madurai utilisant une station compacte automatisée a économisé ₹8L par an en coûts de main-d'œuvre et de produits chimiques par rapport à son ancien système conventionnel manuel. Les usines à l'espace contraint devraient également envisager les stations d'épuration souterraines pour usines à l'espace limité afin de libérer une surface précieuse pour la production ou la logistique.
Choisir les bons équipements de traitement des eaux usées pour les industries du Tamil Nadu
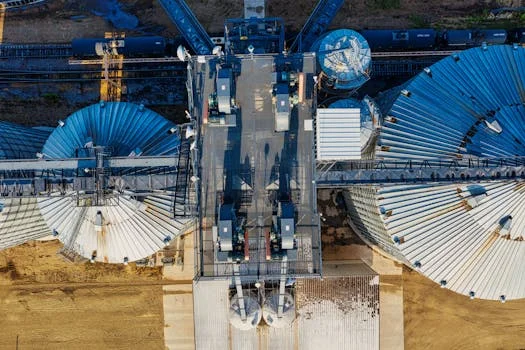
Les équipes d'ingénierie et d'approvisionnement doivent évaluer les équipements selon une matrice de décision qui privilégie la fiabilité et la modularité. Au Tamil Nadu, où le coût de l'électricité industrielle est une préoccupation majeure, le choix de soufflantes à haut rendement et d'une automatisation pilotée par PLC peut réduire le coût total de possession de 20 %. L'équipement doit être capable de gérer les stress chimiques spécifiques de l'industrie — par exemple, les usines pharmaceutiques nécessitent des systèmes SBR capables de longs TRB pour dégrader des molécules organiques complexes.
| Facteur de sélection | Industrie textile | Agroalimentaire | Pharmaceutique |
|---|---|---|---|
| Préoccupation principale | Couleur et TDS élevé | Graisses, huiles et flottants (FOG) | Toxicité et à-coups de charge |
| Système recommandé | MBR + RO | DAF + MBBR | SBR + ozone |
| Niveau d'automatisation | Complet (PLC/SCADA) | Semi-auto | Complet (prêt pour validation) |
| Équipement clé | Membranes d'ultrafiltration | Saturateurs d'air | Diffuseurs à bulles fines |
Lors de la sélection des fournisseurs, privilégiez ceux qui proposent des composants ISO 9001 et marqués CE. Des vendeurs réputés dans la région, tels que WCES pour les stations d'épuration décentralisées ou Vikas Pump pour les pompes ETP industrielles haute pression, assurent le support après-vente et la disponibilité des pièces de rechange essentiels pour minimiser les arrêts. Recherchez des conceptions modulaires permettant l'extension de capacité ; une station de 50 KLD devrait idéalement être conçue pour permettre l'ajout d'une seconde ligne membranaire afin d'atteindre 100 KLD sans remplacer l'ensemble de l'infrastructure primaire.
Étude de cas : comment une usine textile de Tirupur a atteint la conformité TNPCB avec un système MBR de 100 KLD
Une usine de teinture textile de taille moyenne à Tirupur a fait face à un avis de fermeture immédiat de la TNPCB après que sa station à boues activées conventionnelle n'ait pas respecté les limites de rejet en couleur et en DCO. L'effluent brut se caractérisait par un TDS de 3 500 mg/L et une couleur indigo intense (1 200 unités Pt-Co). L'installation disposait d'un espace limité pour l'extension, ce qui excluait des bassins de décantation supplémentaires ou de grands bassins d'oxydation.
La solution mise en œuvre a été une ETP basée sur un MBR de 100 KLD. La filière de traitement comprenait un clarificateur primaire spécialisé pour la précipitation des colorants, suivi d'un bassin MBR utilisant des membranes à fibres creuses en PVDF. Cette configuration a effectivement découplé le temps de rétention hydraulique du temps de rétention des boues, permettant à la biomasse d'atteindre des concentrations de 8 000–10 000 mg/L de MLSS — près du triple de leur ancien système. Pour atteindre le ZLD, un système RO à deux étages a été ajouté au flux de perméat.
Les résultats mesurés après installation ont montré une réduction de la DBO de 350 mg/L à <5 mg/L et des MES de 400 mg/L à des niveaux non détectables. Le système a récupéré 90 % de l'eau pour réutilisation dans le procédé de teinture, réduisant la dépendance de l'usine aux camions-citernes coûteux. Avec un CAPEX total de ₹32L et un OPEX de ₹0,85/m³ (hors énergie RO), le délai de retour sur investissement a été calculé à 3,2 ans, principalement grâce à l'élimination des amendes réglementaires et à une réduction de 40 % des coûts d'approvisionnement en eau.
Questions fréquentes sur le traitement des eaux usées industrielles au Tamil Nadu
Quelle est la différence entre une ETP et une STP pour les industries du Tamil Nadu ?
Une station de traitement des effluents (ETP) est conçue pour traiter l'eau de process industrielle contenant des produits chimiques, des métaux lourds et des charges organiques élevées, tandis qu'une station d'épuration (STP) traite les eaux usées domestiques des sanitaires et des cuisines. La TNPCB exige un traitement séparé ou une station combinée (CETP) selon la catégorie d'industrie et la nature des polluants.
Les stations compactes de traitement des eaux usées sont-elles approuvées par la TNPCB ?
Oui, les stations compactes sont pleinement approuvées par la TNPCB à condition d'être conçues pour respecter les limites de rejet spécifiques à la catégorie d'industrie. Elles sont particulièrement encouragées pour les unités à contraintes d'espace ou celles nécessitant des capacités inférieures à 500 KLD, car elles garantissent une performance constante grâce à une fabrication contrôlée en usine.
Quelles sont les exigences ZLD pour les unités textiles de Tirupur ?
Les unités textiles du cluster de Tirupur sont généralement tenues d'atteindre le rejet liquide zéro (ZLD). Cela implique un procédé en plusieurs étages : traitement biologique (MBR/MBBR), suivi d'une osmose inverse (RO) pour la récupération d'eau, et d'un évaporateur à effets multiples (MEE) ou d'un sécheur à film mince agité (ATFD) pour traiter le concentrat RO et récupérer les sels.
Quelle surface est requise pour une station MBR de 100 KLD ?
Une station compacte MBR de 100 KLD nécessite généralement une emprise d'environ 450 à 600 pieds carrés. C'est environ 60 % de moins qu'un système conventionnel de même capacité, qui exigerait un terrain important pour les clarificateurs secondaires et les lits de séchage des boues.
Quel est le coût moyen de maintenance d'une ETP au Tamil Nadu ?
Le coût annuel moyen de maintenance (AMC) d'une ETP industrielle se situe entre 5 % et 8 % du CAPEX initial. Cela comprend le nettoyage de routine des membranes, le réapprovisionnement en produits chimiques pour les systèmes de dosage, et les tests périodiques des équipements OCEMS afin d'assurer la conformité aux normes de surveillance en temps réel de la TNPCB.