Solution d'ingénierie des eaux usées des circuits intégrés : conception de procédés 2025, données de coûts et schéma zéro rejet liquide
Les eaux usées des circuits intégrés (CI) nécessitent des solutions d'ingénierie spécialisées pour traiter des contaminants tels que le TMAH (hydroxyde de tétraméthylammonium), les fluorures, l'ammoniac et le slurry de CMP (planarisation chimico-mécanique). En 2025, les usines de semi-conducteurs font face à des limites de rejet plus strictes (p. ex. norme chinoise GB 31573-2022 : TMAH <0,5 mg/L, fluorures <10 mg/L) et à des pressions liées à la rareté de l'eau, ce qui accélère l'adoption de systèmes zéro rejet liquide (ZLD) avec des taux de récupération de 90-95 %. Ce schéma directeur fournit des filières de traitement par contaminant, des références de CAPEX (2,5 M$–15 M$ pour des systèmes de 150–500 m³/h) et un cadre de décision pour choisir entre ZLD et stratégies de réutilisation de l'eau selon la localisation de l'usine, le coût de l'eau et les exigences réglementaires.
Prenons un scénario typique dans une usine moderne de wafers 300 mm : un responsable environnement constate que, malgré une station d'épuration biologique standard, les teneurs en TMAH de l'effluent final oscillent entre 2 mg/L et 5 mg/L. Selon les normes 2025, ces niveaux déclenchent des non-conformités immédiates et peuvent entraîner l'arrêt de la production. La complexité de la fabrication des CI implique qu'un seul site peut utiliser plus de 50 réactifs chimiques, dont environ 85 % finissent dans le flux d'eaux usées (données de terrain Zhongsheng, 2025). Résoudre ce problème exige de dépasser le traitement « universel » pour adopter une approche d'ingénierie modulaire, spécifique à chaque contaminant.
Pourquoi les eaux usées des CI exigent des solutions d'ingénierie spécialisées
Les procédés de fabrication des semi-conducteurs consomment d'énormes volumes d'eau ultrapure (UPW) et génèrent des flux de déchets complexes contenant des polluants organiques persistants et des sels inorganiques à forte concentration. Une usine de grande capacité peut consommer jusqu'à 20 000 m³ d'eau par jour, les eaux usées résultantes contenant un mélange d'hydroxyde de tétraméthylammonium (TMAH), d'acide fluorhydrique (HF), d'hydroxyde d'ammonium (NH₄OH) et de particules abrasives de silice ou d'alumine issues des procédés CMP. Selon les rapports du secteur, 85 % des produits chimiques utilisés dans la fabrication des CI ne restent pas sur le wafer mais sont entraînés vers le réseau de drainage, créant un influent à DCO élevée et à forte toxicité.
Les principaux contaminants et leurs sources comprennent :
- TMAH : utilisé massivement dans le stripping de résine photosensible et les étapes de développement ; il est hautement toxique pour la vie aquatique et résistant à la digestion aérobie standard.
- Fluorures : issus de la gravure et du nettoyage des wafers à l'HF ; nécessitent une précipitation spécialisée pour respecter les limites inférieures à 10 mg/L.
- Ammoniac : provenant des solutions de nettoyage (SC-1, SC-2) ; contribue à la charge azotée et à un risque d'eutrophisation.
- Slurry de CMP : contient des particules nanométriques de silice ou d'alumine qui génèrent une turbidité élevée et peuvent colmater les systèmes membranaires en aval.
Les moteurs réglementaires de 2025 ont atteint un point de bascule. La norme chinoise GB 31573-2022 impose des limites de TMAH aussi basses que 0,5 mg/L, tandis que l'EPA américaine et la directive européenne sur les émissions industrielles (2010/75/UE) ont durci les exigences relatives aux métaux lourds et aux espèces azotées. La rareté de l'eau dans les pôles mondiaux de semi-conducteurs comme Taïwan et l'Arizona a entraîné une hausse de 30–50 % des coûts de l'eau industrielle au cours des trois dernières années. Cette pression économique, combinée au risque d'amendes réglementaires — pouvant atteindre 150 000 $ par an pour des non-conformités répétées au TMAH à Taïwan — fait des systèmes de réutilisation à haut taux de récupération et des systèmes ZLD la nouvelle référence d'ingénierie.
Filières de traitement spécifiques aux contaminants pour les eaux usées des CI
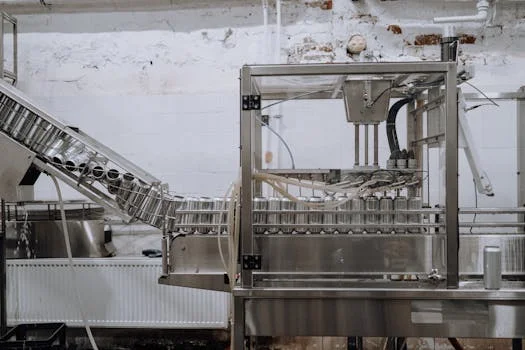
Une ingénierie efficace des eaux usées des CI repose sur la ségrégation des flux à la source afin d'appliquer des technologies de traitement ciblées avant leur dilution dans un bassin de collecte général. Pour le traitement du TMAH, un procédé en deux étapes associant une oxydation chimique avancée (réactif de Fenton ou ozone) suivie d'un système MBR (bioréacteur à membrane) pour le traitement biologique du TMAH et de l'ammoniac est nécessaire. Cette approche hybride atteint un rendement d'élimination de 99,8 % même avec des concentrations d'influent comprises entre 50 et 500 mg/L. Pour une dégradation réussie, l'étage biologique exige généralement une concentration de matières en suspension de la liqueur mixte (MLSS) de 8 000–12 000 mg/L et un temps de séjour hydraulique (HRT) de 18–24 heures.
L'élimination des fluorures est gérée par précipitation chimique à l'aide de sels de calcium tels que CaCl₂ ou Ca(OH)₂. Pour atteindre les niveaux de conformité 2025 de <10 mg/L, un procédé de précipitation en deux étapes est souvent nécessaire, avec un réacteur primaire pour l'élimination brute suivi d'un étage de polissage par résines échangeuses d'ions spécialisées ou alumine activée. Le dosage stœchiométrique doit être soigneusement contrôlé pour maîtriser les taux de production de boues, généralement compris entre 2,5 et 4,0 kg de boues sèches par kg de fluorures éliminés. Pour le slurry de CMP, la solution d'ingénierie associe une coagulation-floculation avec dosage de polymère (2–5 mg/L) suivie de systèmes DAF (flottation à air dissous) pour l'élimination du slurry de CMP et des matières en suspension, atteignant 95 % d'élimination des matières en suspension totales (TSS) pour les particules de nanosilice.
| Contaminant | Technologie principale | Plage d'influent (mg/L) | Rendement d'élimination | Effluent cible (2025) |
|---|---|---|---|---|
| TMAH | Oxydation + MBR | 50 - 500 | 99,8 % | < 0,5 mg/L |
| Fluorures | Précipitation calcique | 100 - 1 000 | 92 - 97 % | < 10 mg/L |
| Ammoniac | Stripage à l'air / nitrification | 20 - 200 | 95 - 98 % | < 15 mg/L |
| Slurry de CMP | Coagulation + DAF | 500 - 2 000 (TSS) | 95 % | < 30 mg/L |
La conception d'un système intégré complet de 200 m³/h suit généralement un flux linéaire : prétraitement (DAF pour le CMP) → traitement primaire (précipitation des fluorures) → traitement secondaire (oxydation avancée + MBR) → polissage (échange d'ions/charbon actif). Cela garantit que les organiques toxiques comme le TMAH sont entièrement dégradés avant que l'eau n'atteigne les membranes de recyclage sensibles. Pour plus de détails sur la mise en œuvre, consultez cette conception détaillée du procédé de traitement du TMAH.
Zéro rejet liquide vs réutilisation de l'eau : conceptions de systèmes et taux de récupération
Les systèmes zéro rejet liquide (ZLD) représentent le sommet de l'ingénierie des eaux usées, visant une récupération d'eau de 90–95 % en convertissant les déchets liquides en eau recyclée de haute pureté et en cristaux de sel solides. Une conception ZLD standard pour une usine de wafers utilise l'osmose directe (FO) ou l'osmose inverse haute efficacité (HERO), suivie d'une nanofiltration (NF) et d'un cristalliseur à recompression mécanique de vapeur (MVR). Si le ZLD élimine les risques de rejet, il est énergivore et requiert 5–8 kWh/m³ d'eau traitée. Le flux membranaire doit être strictement maintenu à 10–12 LMH pour prévenir l'entartrage dû au concentrat à charge minérale élevée.
En revanche, les systèmes standards de réutilisation de l'eau visent à récupérer 70–85 % de l'eau grâce à une combinaison de MBR et de systèmes RO pour la réutilisation de l'eau et les applications ZLD. Ces systèmes sont plus économes en énergie, avec une consommation de seulement 2–4 kWh/m³, mais ils génèrent un flux de concentrat liquide de 15–30 % qui doit encore être traité ou rejeté. Le choix entre les deux dépend souvent de la gestion des sous-produits : le ZLD produit 5–10 % de déchets solides (sels et boues) parfois valorisables, tandis que les systèmes de réutilisation exigent une autorisation de rejet liquide à TDS élevé.
| Paramètre | Réutilisation de l'eau (MBR+RO) | Zéro rejet liquide (ZLD) |
|---|---|---|
| Taux de récupération | 70 % - 85 % | 90 % - 95 % |
| Consommation énergétique | 2 - 4 kWh/m³ | 5 - 8 kWh/m³ |
| Forme des sous-produits | Concentrat liquide (15-30 %) | Sels solides/boues (5-10 %) |
| CAPEX typique (150 m³/h) | 1,8 M$ - 3,0 M$ | 3,2 M$ - 4,5 M$ |
Une conception de système ZLD et une ventilation des coûts issues d'un projet de 150 m³/h à Taïwan montrent que, malgré un investissement initial plus élevé, le système a atteint un taux de récupération de 92 %, protégeant nettement l'usine contre le rationnement local de l'eau. La stratégie de gestion des sous-produits consistait alors à valoriser les boues de fluorure de calcium dans l'industrie cimentière, réduisant encore les coûts d'élimination de 20 %.
Références CAPEX et OPEX 2025 pour les systèmes d'eaux usées des CI
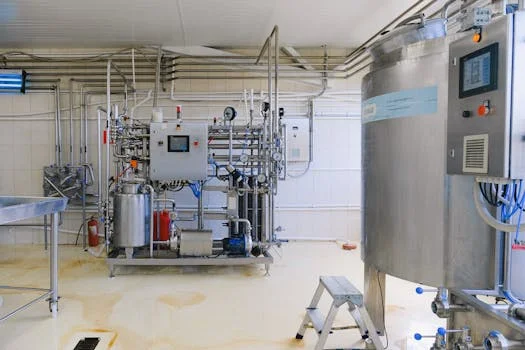
Budgéter le traitement des eaux usées des CI exige une compréhension claire du paysage des coûts 2025. Pour un système d'une capacité de 150 m³/h, le CAPEX se situe généralement entre 1,8 M$ et 3 M$ pour la réutilisation de l'eau et entre 2,5 M$ et 4 M$ pour un ZLD complet. Ces montants incluent les équipements principaux, le génie civil et l'installation. Les principaux postes de coût des équipements sont les cuves en acier inoxydable haut de gamme ou à revêtement plastique, nécessaires pour gérer les produits chimiques corrosifs des CI, et les membranes haute performance requises pour les étages RO et NF.
L'OPEX est dominé par trois facteurs : le remplacement des membranes (30–40 %), la consommation énergétique (25–35 %) et la gestion des réactifs/boues (10–20 %). En 2025, l'OPEX moyen des systèmes ZLD s'établit à 0,35–0,60 $/m³, tandis que les systèmes de réutilisation de l'eau sont plus économiques, à 0,20–0,40 $/m³. Pour calculer le ROI, les ingénieurs doivent utiliser la formule suivante : Délai de retour = CAPEX / (économies d'eau annuelles + amendes réglementaires évitées - OPEX annuel). Avec des coûts de l'eau dépassant 2,50 $/m³ dans certaines régions, de nombreux systèmes ZLD offrent désormais un délai de retour inférieur à 5 ans.
| Poste de coût | Réutilisation de l'eau (150 m³/h) | Système ZLD (150 m³/h) |
|---|---|---|
| Équipements et génie civil (CAPEX) | 2,4 M$ en moyenne | 3,8 M$ en moyenne |
| Remplacement des membranes (annuel) | 80 000 $ - 120 000 $ | 150 000 $ - 220 000 $ |
| Coût énergétique (annuel) | 110 000 $ - 160 000 $ | 250 000 $ - 380 000 $ |
| Réactifs et main-d'œuvre (annuel) | 90 000 $ - 130 000 $ | 120 000 $ - 180 000 $ |
Cadre de décision : choisir entre ZLD et réutilisation de l'eau pour votre usine
Sélectionner la solution d'ingénierie optimale exige une évaluation pas à pas des contraintes propres au site. Le cadre suivant guide les équipes d'achat et d'ingénierie tout au long de ce processus de sélection :
- Étape 1 : évaluer les exigences réglementaires : si l'usine est située dans une région soumise à des mandats de « zéro rejet » (courants dans certaines parties de l'Inde, de la Chine et des États américains en stress hydrique comme l'Arizona), le ZLD est la seule voie viable.
- Étape 2 : évaluer les coûts locaux de l'eau : si le coût de l'eau municipale dépasse 2,50 $/m³, le taux de récupération élevé du ZLD (95 %) le rend souvent plus rentable sur un cycle de vie de 10 ans que les systèmes de réutilisation (récupération de 80 %).
- Étape 3 : prendre en compte l'élimination des sous-produits : analyser les infrastructures locales d'élimination du concentrat liquide. Si le coût d'évacuation des déchets liquides est élevé, les déchets solides produits par le ZLD deviennent un avantage.
- Étape 4 : analyser la disponibilité énergétique : le ZLD exige 2 à 3 fois plus d'énergie. Assurez-vous que l'infrastructure électrique du site peut supporter les besoins thermiques des cristalliseurs MVR.
Un arbre de décision simple : la limite de rejet du TMAH est-elle < 0,5 mg/L ET le coût de l'eau > 2,50 $/m³ ? Si OUI, orientez-vous vers le ZLD. Si NON, évaluez un système de réutilisation de l'eau à haut taux de récupération avec polissage avancé. Pour un exemple de la manière dont ces facteurs se combinent dans la pratique, consultez cette étude de cas réelle de traitement des eaux usées des CI.
Liste de contrôle de conformité 2025 pour les usines de semi-conducteurs mondiales
Maintenir la conformité mondiale exige une surveillance en temps réel et le respect des normes de rejet régionales. En 2025, la norme applicable aux eaux usées des CI est passée de limites « moyennes » à des limites « maximales journalières », ce qui impose un contrôle de procédé nettement plus serré. La plupart des régions imposent désormais une surveillance continue du pH, du carbone organique total (COT) et des débits, avec un journal de données directement accessible par les autorités environnementales locales.
| Région | Limite TMAH | Limite fluorures | Limite ammoniac | Réglementation clé |
|---|---|---|---|---|
| Chine | < 0,5 mg/L | < 10 mg/L | < 15 mg/L | GB 31573-2022 |
| Taïwan | < 1,0 mg/L | < 15 mg/L | < 20 mg/L | Normes d'effluent de l'EPA |
| États-Unis | N/A (fondé sur la toxicité) | < 25 mg/L | < 10 mg/L | Lignes directrices d'effluent de l'EPA |
| UE | < 1,0 mg/L (suggéré) | < 15 mg/L | < 10 mg/L | DEI 2010/75/UE |
Les ingénieurs doivent s'assurer que leur système de gestion des eaux usées comprend des vannes de dérivation automatisées. Si les capteurs continus de COT ou de fluorures détectent un pic au-dessus du seuil de conformité, le système doit automatiquement dériver l'eau hors spécification vers un bassin de rétention d'urgence afin d'éviter un rejet illégal et les amendes qui en découlent.
Questions fréquentes
Quel est le traitement le plus rentable pour les eaux usées contenant du TMAH ?
L'approche la plus rentable est un procédé hybride en deux étapes : oxydation chimique avancée (Fenton ou ozone) pour casser la molécule complexe de TMAH, suivie d'un traitement biologique en MBR. Cela exige généralement un CAPEX de 500 k$–1 M$ pour un flux dédié de 100 m³/h.
Comment le ZLD se compare-t-il à la réutilisation de l'eau en termes de consommation énergétique ?
Le ZLD est nettement plus énergivore, avec une consommation de 5–8 kWh/m³ en raison des besoins thermiques de l'évaporation et de la cristallisation. La réutilisation standard de l'eau (MBR+RO) consomme 2–4 kWh/m³, mais laisse un flux de concentrat qui nécessite une gestion complémentaire.
Quelles sont les principales limites réglementaires pour les fluorures dans les eaux usées des CI ?
En 2025, les limites sont de plus en plus strictes : la Chine exige <10 mg/L, Taïwan <15 mg/L, et les États-Unis généralement <25 mg/L, même si les limites locales de l'Arizona ou de la Californie peuvent être plus sévères.
Les boues des eaux usées des CI peuvent-elles être valorisées ?
Oui. Les boues de fluorure de calcium issues du procédé de précipitation peuvent être valorisées comme fondant dans l'industrie sidérurgique ou comme matière première dans la fabrication de ciment et de briques, ce qui peut réduire les coûts d'élimination de 20–30 %.
Quel est le délai de retour typique d'un système ZLD ?
Selon les coûts locaux de l'eau et l'évitement des pénalités réglementaires, le délai de retour typique d'un système ZLD dans une usine de semi-conducteurs est de 3–7 ans.