Le CAPEX et l'OPEX du traitement des eaux usées d'une usine de semi-conducteurs se déterminent à partir du choix de la filière, du débit journalier et de l'objectif de réutilisation. Le cas de référence porte sur une usine de 50 000 m³/j. Les chiffres correspondent aux coûts de la station de traitement pour les effluents de polissage mécano-chimique (CMP), de gravure, de rejet UPW et d'eau de rinçage. Ils ne représentent pas la facture d'eau de ville de l'usine.
CAPEX et OPEX du traitement des eaux usées pour une usine de semi-conducteurs de 50 000 m³/j
Le CAPEX et l'OPEX du traitement des eaux usées d'une usine de semi-conducteurs de 50 000 m³/j vont de 5 M$ pour une flottation à air dissous (FAD) couplée à un traitement biologique, à 12 M$ pour un bioréacteur à membranes (BRM) couplé à une osmose inverse (OI). Le coût d'exploitation se situe entre 0,80 et 2,50 $/m³. L'électricité du système VSEP ajoute entre 0,30 et 0,50 $/m³. Un taux de recyclage de 70 % peut réduire le coût d'exploitation net de 40 à 60 %.
La plupart des projets de 50 000 m³/j que nous chiffrons ne tombent pas sur les deux extrêmes à la fois. Une ligne CMP qui doit uniquement respecter une limite de rejet au réseau se situe près de l'extrémité basse à 5 M$. Une filière qui renvoie l'eau vers une qualité UPW se situe près de l'extrémité haute à 12 M$. Lisez le tableau des effluents avant de choisir la filière. Les fourchettes ci-dessous n'ont pas été révisées à partir des rapports hydriques de l'entreprise de 2025, car ces rapports ne publient pas les prix unitaires des FAD, des BRM ni des VSEP.
Pourquoi les coûts de traitement des eaux usées d'une usine de plaquettes continuent d'augmenter
Le coût du traitement des eaux usées d'une usine augmente parce que le bilan hydrique est volumineux et les limites de rejet sont strictes. Les bilans hydriques publiés des usines retiennent toujours 2 à 4 millions de gallons (7 500 à 15 000 m³) par jour, dont 30 à 50 % du volume peut être perdu par évaporation dans les régions arides comme l'Arizona ou Taïwan (SemiEngineering, 2025). Sur les sites désertiques que nous examinons, cette perte par évaporation est ce qui impose l'investissement de réutilisation.
La pression réglementaire constitue le deuxième facteur. La directive européenne sur les émissions industrielles 2010/75/UE impose des limites strictes sur les métaux lourds et les matières en suspension (MES). La référence chinoise précédemment citée dans ce guide est la norme GB 31573-2015, avec une DCO inférieure à 50 mg/L pour les rejets industriels qu'elle couvre. Des rapports de projet antérieurs chiffraient les contrôles environnementaux d'Intel en Arizona, y compris les eaux usées, à plus d'un milliard de dollars.
Pour un rejet direct aux États-Unis, le plancher fédéral est plus étroit qu'une simple lecture sur les MES. Selon le 40 CFR 469.15, la meilleure technique disponible (BAT) pour les semi-conducteurs limite les toxiques organiques totaux (TTO) à 1,37 mg/L en valeur journalière maximale. Le fluorure est limité à 32,0 mg/L en valeur journalière maximale et à 17,4 mg/L en moyenne sur 30 jours. La meilleure technique practicable (BPT) maintient le pH dans la plage 6,0 à 9,0, et la table BPT reprend le même plafond TTO de 1,37 mg/L (40 CFR 469.14). Les tables BPT et BAT de la sous-partie A ne fixent aucune valeur de MES. Des notes antérieures utilisaient également l'exemple californien de 10 mg/L de MES pour certains polluants. Vérifiez la couche étatique avant de concevoir uniquement sur le plancher fédéral.
Les eaux usées de polissage mécano-chimique (CMP), qui contiennent des nanoparticules de 50 à 300 nm, résistent aux traitements classiques. Cette charge augmente le coût chimique et énergétique de 20 à 40 % par rapport à des effluents industriels plus simples (VSEP Industries, 2025). Les particules sont conçues pour rester dispersées. Un simple décanteur ne les retiendra pas.
La rareté de l'eau pousse les mêmes usines vers la réutilisation. Taïwan continue de restreindre son approvisionnement les années sèches. Des notes de planification antérieures donnaient à TSMC un objectif de recyclage de 70 % et à Samsung un objectif de réutilisation de 80 % à Pyeongtaek. Singapour reste le précédent public en matière de régénération à haut niveau de qualité. Selon Wikipédia, Singapour exploite quatre usines NEWater à Bedok, Kranji, Ulu Pandan et Changi, d'une capacité totale d'environ 200 millions de gallons américains par jour (760 000 m³/j). Environ 6 % de la production sert à un usage potable indirect ; le reste est utilisé par les usines de fabrication de plaquettes et d'autres applications industrielles non potables. Un cas de traitement de 50 000 m³/j relève du même ordre de grandeur que ces projets d'approvisionnement.
Le projet Arizona de TSMC est toujours indiqué ici à 40 milliards de dollars. Les tarifs d'eau de ville et d'assainissement relèvent d'une autre question. Voir combien les usines dépensent-elles en moyenne chaque année pour l'eau pour cette facture annuelle. Cette page n'en propose pas le chiffrage.
Effluents d'une usine de plaquettes : composition, volume et difficultés de traitement
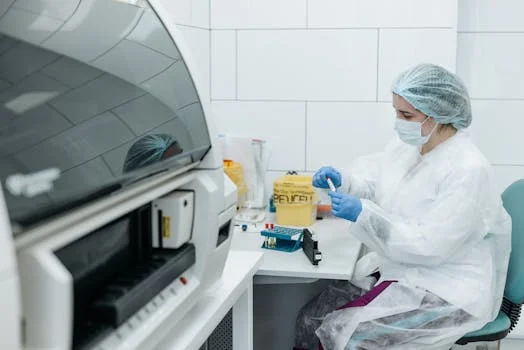
Le traitement des eaux usées d'une usine de plaquettes se raisonne à partir de la répartition des effluents, et non d'une moyenne globale de la station. La note précédente classait les eaux usées de procédé de TSMC en 38 types selon leur chimie et leur concentration (TSMC, 2025). Ces types se répartissent toujours en trois bandes : eau de rinçage à faible concentration réutilisable directement, effluent CMP à concentration moyenne, et effluent de gravure à concentration élevée. Pour la plupart des stations CMP que nous dimensionnons, une étape de séparation des solides est mise en œuvre en premier. S'en passer est ce qui colmate le filtre situé en aval.
L'effluent CMP contient des particules de silice ou d'alumine de 50 à 300 nm, un pH de 9 à 11, et des MES de 500 à 2 000 mg/L. Les nanoparticules sont conçues pour résister à l'agrégation, ce qui rend la sédimentation classique inopérante (VSEP Industries, 2025). Le prétraitement pratique consiste en une coagulation, suivie d'un système FAD pour le prétraitement des effluents CMP. Lorsque l'objectif est l'élimination de particules submicroniques en dessous de 0,1 µm, un système BRM intégré pour les boucles UPW et la réutilisation d'eau constitue l'étape suivante. Le FAD est l'outil adapté aux particules de plus de 10 µm. Il ne suffit pas à lui seul pour la fraction de 50 à 300 nm.
L'effluent de gravure contient du fluorure à 100 à 500 mg/L, des métaux lourds comme le cuivre, le nickel et le chrome, et un pH de 2 à 4. La neutralisation suivie d'une précipitation chimique constitue la première étape habituelle, à 0,50 à 1,20 $/m³. Cette concentration brute en fluorure est très supérieure au plafond journalier BAT américain de 32,0 mg/L et à la moyenne sur 30 jours de 17,4 mg/L. Sur un rejet direct, la précipitation n'est pas optionnelle. C'est l'étape qui ferme l'écart.
Le rejet UPW pose le problème inverse. Les MES sont inférieures à 1 mg/L, tandis que le COT se situe entre 100 et 500 ppb. Un COT de 100 à 500 ppb n'est pas le même paramètre qu'un TTO à 1,37 mg/L. Atteindre la qualité UPW pour réutilisation exige toujours une OI suivie d'une électro-déionisation, à 1,50 à 3,00 $/m³ (données terrain, 2025). L'eau de rinçage est l'effluent le moins coûteux, à 0,10 à 0,30 $/m³, et elle ne doit pas subventionner le dimensionnement de la ligne CMP.
| Effluent | Caractéristiques principales | Volume relatif typique | Difficulté de traitement principale | Coût de traitement typique ($/m³) |
|---|---|---|---|---|
| Effluent CMP | Particules de silice/alumine de 50 à 300 nm, pH 9 à 11, MES 500 à 2 000 mg/L | Élevé | Suspension colloïdale stable, MES élevées | 0,40 à 1,00 |
| Effluent de gravure | Fluorure élevé (100 à 500 mg/L), métaux lourds (Cu, Ni, Cr), pH 2 à 4 | Moyen | Corrosivité, élimination des métaux lourds et du fluorure | 0,50 à 1,20 |
| Boucles UPW (rejet) | MES faibles (< 1 mg/L), charge organique élevée (COT 100 à 500 ppb) | Très élevé | Traces organiques, conductivité ultra-faible | 1,50 à 3,00 |
| Eau de rinçage | Faible concentration de contaminants, MES faibles | Élevé | Gestion des volumes, contaminants à l'état de traces | 0,10 à 0,30 |
Coût de traitement de l'effluent CMP par mètre cube
Le coût de traitement de l'effluent CMP par mètre cube se situe entre 0,40 et 1,00 $/m³ dans le tableau des effluents. La fourchette couvre un flux colloïdal à volume élevé à pH 9 à 11, avec des MES de 500 à 2 000 mg/L et des particules de 50 à 300 nm. Ce n'est pas la fourchette du rejet UPW à 1,50 à 3,00 $/m³, ni la fourchette OPEX globale de l'usine à 0,80 à 2,50 $/m³.
Quel est le coût du CMP par mètre cube ?
Le coût de traitement de l'effluent CMP se situe entre 0,40 et 1,00 $ par mètre cube lorsque la mission est une coagulation suivie d'une séparation des solides. La plupart des stations que nous dimensionnons pour une suspension de silice ou d'alumine se rapprochent de 0,40 $/m³ lorsque les MES avoisinent 500 mg/L. Elles se rapprochent de 1,00 $/m³ lorsque les MES avoisinent 2 000 mg/L et que la fraction de 50 à 300 nm ne flocule pas. Ajoutez une OI uniquement si l'eau réutilisée doit se rapprocher de la qualité UPW. Cet ajout constitue une ligne distincte, à 0,50 à 1,20 $/m³ pour la seule étape OI.
Comparaison des technologies de traitement pour les usines de plaquettes
Le choix de la filière d'une usine de plaquettes compare le CAPEX par mètre cube par jour, l'OPEX par mètre cube et la taille de particule que l'équipement peut retenir. Chaque ligne du tableau ci-dessous correspond à une mission, et non à un classement. Une station d'eau de rinçage n'a pas besoin de l'équipement colloïdal.
Un système FAD pour le prétraitement CMP coûte entre 500 et 1 200 $/m³/j en CAPEX et entre 0,30 et 0,80 $/m³ en OPEX, avec un abattement des MES de 90 à 95 % (données terrain, 2025). Il est utilisé pour retirer les grosses particules solides et les huiles de l'effluent CMP avant qu'une membrane ne reçoive cette charge. L'emprise au sol dans le tableau de comparaison est de 10 à 20 m²/100 m³/j.
Les systèmes BRM intégrés de la série DF coûtent entre 1 500 et 3 000 $/m³/j et entre 0,80 et 1,50 $/m³. Ils atteignent environ 99 % d'abattement des MES et une filtration à 0,1 µm, ce qui correspond à la mission de polissage des boucles UPW et à la production d'un effluent de qualité réutilisable (données terrain, 2025). L'emprise au sol est de 5 à 10 m²/100 m³/j. Dans un sous-sol d'usine exigu, cette emprise explique pourquoi le BRM surpasse un skid plus volumineux.
L'OI industrielle pour la récupération d'eau ultrapure coûte entre 1 000 et 2 500 $/m³/j et entre 0,50 et 1,20 $/m³, avec un taux de réjection de sel de 95 à 99 %. Comme l'explique notre article sur la manière dont les systèmes OI atteignent 99,5 % d'élimination des contaminants dans les usines de plaquettes, le prétraitement détermine la durée de cette réjection. Un système OI industriel pour la récupération d'eau ultrapure doit toujours être précédé d'un FAD puis d'un BRM. La réjection de sel n'est pas l'abattement des MES. Ne lisez pas la ligne OI comme un décanteur.
Les neuf systèmes de recyclage de TSMC ont été crédités, dans des rapports antérieurs, d'une réduction d'environ 40 % du coût d'exploitation par rapport au traitement de chaque effluent séparément (TSMC, 2025). Ce 40 % est le chiffre de planification que cette page conserve, car les filières séparées permettent aux solides du CMP, au fluorure de la gravure et aux organiques de l'UPW de fonctionner chacun à leur optimum, au lieu d'un compromis global unique.
| Technologie | CAPEX ($/m³/j) | OPEX ($/m³) | Abattement MES (%) | Emprise au sol (m²/100 m³/j) | Application principale |
|---|---|---|---|---|---|
| FAD | 500 à 1 200 | 0,30 à 0,80 | 90 à 95 | 10 à 20 | Prétraitement CMP, élimination des matières en suspension |
| BRM (série DF) | 1 500 à 3 000 | 0,80 à 1,50 | 99 | 5 à 10 | Traitement des boucles UPW, effluent de haute qualité pour réutilisation |
| VSEP | 2 000 à 4 000 | 1,00 à 2,50 | > 99 (colloïdes) | 20 à 30 | Effluents colloïdaux difficiles, récupération élevée |
| OI | 1 000 à 2 500 | 0,50 à 1,20 | Réjection de sel de 95 à 99 | 8 à 15 | Déminéralisation, récupération d'eau ultrapure |
Coût du système membranaire VSEP pour une usine de semi-conducteurs
Un système membranaire VSEP pour une usine de semi-conducteurs coûte entre 2 000 et 4 000 $/m³/j en CAPEX et entre 1,00 et 2,50 $/m³ en OPEX. Le taux de récupération sur des effluents colloïdaux difficiles atteint 98 %. La consommation énergétique est de 0,5 à 1,0 kWh/m³. L'emprise au sol est de 20 à 30 m²/100 m³/j, plus importante que celle d'un BRM à 5 à 10 m²/100 m³/j. La demande en réactifs chimiques est faible car les vibrations limitent l'encrassement (VSEP Industries, 2025). La fourchette d'ouverture ajoute toujours entre 0,30 et 0,50 $/m³ pour l'électricité du VSEP par-dessus une filière plus simple. La ligne électricité de 0,30 à 1,00 $/m³ du tableau OPEX correspond à la fourchette globale de la station, et la note électricité VSEP seule de 0,50 à 1,00 $/m³ correspond à l'extrémité haute de cette fourchette. Conservez les trois. Ce ne sont pas les mêmes lignes.
Combien coûte un système VSEP pour une usine ?
Le coût du système membranaire VSEP sur une usine de semi-conducteurs se situe entre 2 000 et 4 000 $ par m³/j installé et entre 1,00 et 2,50 $ par m³ en exploitation, à 0,5 à 1,0 kWh/m³. Nous l'installons sur la ligne CMP colloïdale lorsque le FAD ne retient pas la fraction de 50 à 300 nm et que l'objectif de récupération est de 98 %. Nous ne l'installons pas sur de l'eau de rinçage à 0,10 à 0,30 $/m³. L'eau de rinçage ne rentabilisera pas un skid à ce niveau de CAPEX. L'abattement des MES colloïdales dans le tableau est supérieur à 99 %.
Répartition du CAPEX : équipements, installation et autorisations
Les équipements de traitement des eaux usées d'une usine de plaquettes représentent la plus grande part du CAPEX, soit 60 à 70 % du total. Un exemple chiffré dans la note précédente porte sur environ 3 M$ pour un système BRM de 50 m³/h. Sur un total de 10 M$, cette part représente 6,0 à 7,0 M$. N'arrêtez pas l'estimation au devis du skid. Le reste de la pile d'investissement est ce qui manque à la revue de gate.
L'installation, le génie civil, la tuyauterie, l'électricité et l'automatisation représentent 15 à 20 % du CAPEX. Un dossier antérieur chiffrait à lui seul le génie civil à 500 000 $. Sur les projets que nous clôturons, l'installation reste rarement dans le bas de cette fourchette de 15 à 20 % une fois la tuyauterie de raccordement aux équipements prise en compte. L'ingénierie et la conception représentent 5 à 10 % supplémentaires, soit 0,5 à 1,0 M$ sur un projet de 10 M$.
Les autorisations et la conformité représentent 5 à 10 %, et c'est la part que l'on oublie. La note américaine précédente retenait environ 200 000 $ pour les démarches NPDES (programme fédéral américain d'autorisation des rejets) et environ 100 000 $ pour la conformité à la directive IED européenne. Une réponse d'autorisation ultérieure sur cette page utilise une fourchette plus large de 100 000 à 500 000 $ et 6 à 18 mois. Conservez les deux. Le chiffre de 200 000 $ est un exemple à l'intérieur de la fourchette plus large, et non un substitut. Les aléas représentent encore 5 à 10 %, soit 0,5 à 1,0 M$ sur l'exemple de 10 M$.
La région fait varier le total autant que le flowsheet. Une station de 50 000 m³/j était chiffrée à environ 8 M$ aux États-Unis, 6 M$ à Taïwan et 5 M$ en Chine. La main-d'œuvre, l'acier et le parcours d'autorisation constituent les écarts, et non une autre loi de surface membranaire. Les stations préfabriquées réduisent le CAPEX de 20 à 30 % par rapport à une construction traditionnelle, principalement en retirant la main-d'œuvre du site de l'usine (données terrain, 2025).
Cette répartition concerne une filière d'usine de plaquettes. Une station municipale dans un autre marché suit une autre structure de CAPEX et d'OPEX. Ne recopiez pas les pourcentages de cette station sur une ligne CMP.
| Composante du CAPEX | Pourcentage typique du CAPEX total | Coût d'exemple (pour 10 M$ de CAPEX total) |
|---|---|---|
| Achat des équipements | 60 à 70 % | 6,0 à 7,0 M$ |
| Installation et génie civil | 15 à 20 % | 1,5 à 2,0 M$ |
| Ingénierie et conception | 5 à 10 % | 0,5 à 1,0 M$ |
| Autorisations et conformité | 5 à 10 % | 0,5 à 1,0 M$ |
| Aléas | 5 à 10 % | 0,5 à 1,0 M$ |
Postes d'OPEX : énergie, réactifs, main-d'œuvre et maintenance
L'énergie du traitement des eaux usées d'une usine de plaquettes constitue la plus grande part d'OPEX, à 40 à 50 %. L'aération du BRM est chiffrée à 0,30 à 0,50 $/m³ dans la note précédente, et à 0,3 à 0,5 kWh/m³ dans la vérification énergétique de type permis. L'électricité du VSEP est de 0,50 à 1,00 $/m³ à 0,5 à 1,0 kWh/m³. Le tableau regroupe l'électricité dans une fourchette de 0,30 à 1,00 $/m³. Dans les stations que nous examinons, c'est cette ligne qui fait exploser le budget, car les surpresseurs et les pompes fonctionnent en continu.
Les réactifs chimiques représentent 20 à 30 % de l'OPEX. Les coagulants et floculants coûtent entre 0,10 et 0,30 $/m³. L'ajustement du pH coûte entre 0,05 et 0,15 $/m³. Le tableau combine ces deux lignes entre 0,10 et 0,45 $/m³. Réduire l'OPEX chimique de 15 à 20 % est réaliste grâce à un dosage de réactifs piloté par automate programmable pour l'ajustement du pH et la coagulation (données terrain, 2025). Ces 15 à 20 % résultent du contrôle du dosage sur la filière de traitement. Ils ne s'étendent pas au budget de chimie de l'eau ultrapure de l'usine, qui relève d'une autre comptabilité.
La main-d'œuvre représente 10 à 15 %. Les stations très automatisées se situent entre 0,05 et 0,10 $/m³. Les stations manuelles se situent entre 0,20 et 0,40 $/m³. La maintenance et les pièces de rechange représentent encore 10 à 15 %. Le remplacement des membranes sur BRM ou OI coûte entre 0,05 et 0,15 $/m³. L'écumage du FAD et la gestion des boues coûtent entre 0,02 et 0,05 $/m³. La fourchette maintenance du tableau est de 0,05 à 0,20 $/m³, et l'évacuation des boues représente 5 à 10 % à 0,02 à 0,10 $/m³. Intégrez la ligne boues au modèle. Ce n'est pas un arrondi sur une station CMP.
Un taux de recyclage de 70 %, le chiffre de planification TSMC utilisé dans la note précédente, peut réduire le coût d'exploitation net de 40 à 60 % en évitant les frais d'achat et de rejet (TSMC, 2025). Utilisez ce taux de 70 % dans le calculateur ci-dessous. Remplacez-le par le taux de recyclage mesuré sur votre site avant de chiffrer le crédit, et conservez la substitution d'eau régénérée, si votre commune en propose une, sur sa propre ligne.
| Composante OPEX | Pourcentage typique de l'OPEX total | Fourchette de coût ($/m³) | Stratégie d'optimisation clé |
|---|---|---|---|
| Énergie (électricité) | 40 à 50 % | 0,30 à 1,00 | Pompes à haut rendement, aération optimisée, récupération d'énergie |
| Réactifs chimiques | 20 à 30 % | 0,10 à 0,45 | Dosage automatisé, optimisation des réactifs, réactifs alternatifs |
| Main-d'œuvre | 10 à 15 % | 0,05 à 0,40 | Automatisation, télégestion, polyvalence des opérateurs |
| Maintenance et pièces | 10 à 15 % | 0,05 à 0,20 | Maintenance prédictive, composants de qualité, entretien régulier |
| Évacuation des boues | 5 à 10 % | 0,02 à 0,10 | Réduction de volume, valorisation, efficacité de déshydratation |
Calculateur de ROI pour le recyclage d'eau d'une usine de plaquettes
Le calculateur de ROI pour le recyclage d'eau d'une usine de plaquettes ci-dessous se décompose en cinq étapes arithmétiques, et n'est pas une notation fournisseur. Le temps de retour change lorsque le tarif change. Si votre prix d'achat s'écarte fortement de 2,50 $/m³, ne réutilisez pas le décompte de jours. Refaites l'étape 1 avec le tarif de votre dernière facture. Les cinq étapes constituent le calculateur. Une feuille de calcul adaptée à votre propre répartition d'effluents peut être demandée via le formulaire en fin de page.
- Étape 1 : Calculer les coûts de base. Additionnez l'achat municipal et le rejet. L'exemple chiffré utilise un achat à 2,50 $/m³ et un rejet à 1,00 $/m³. Le coût de base est de 3,50 $/m³.
- Étape 2 : Estimer les nouveaux coûts de traitement. Additionnez l'OPEX de la nouvelle filière. Ne cachez pas le CAPEX dans cette ligne d'OPEX sans préciser également la durée de vie retenue. Pour un BRM couplé à une OI, l'exemple utilise 1,20 $/m³ pour l'OPEX du BRM et 0,50 $/m³ pour l'OPEX de l'OI. La somme est de 1,70 $/m³ traité.
- Étape 3 : Intégrer les économies de réutilisation. Un taux de réutilisation de 70 % réduit la base de 3,50 $/m³ de 2,45 $/m³, car 3,50 × 0,7 = 2,45. Ce crédit correspond à l'achat évité et au rejet évité sur la seule part recyclée. Ce n'est pas une remise sur le coût de traitement de 1,70 $/m³.
- Étape 4 : Ajouter les économies réglementaires et autres. L'exemple ajoute des amendes évitées à 0,50 $/m³ et un crédit carbone indicatif à 0,10 $/m³. Aucune valeur monétaire n'est attribuée ici à l'image de marque, car cette page ne dispose d'aucune source pour le faire.
- Étape 5 : Calculer le temps de retour. L'économie nette est 2,45 $/m³ de réutilisation + 0,50 $/m³ d'amendes + 0,10 $/m³ de carbone, moins 1,70 $/m³ de nouvel OPEX, soit 1,35 $/m³. Pour une usine de 50 000 m³/j, cela représente 67 500 $ par jour. Divisez 8 000 000 $ par 67 500 $/jour et vous obtenez environ 118,5 jours. La note précédente indiquait aussi 2,2 ans sur la base d'environ 250 jours d'exploitation par an. Ces deux résultats ne proviennent pas de la même division. Utilisez 118,5 jours lorsque la ligne 67 500 $/jour est celle en laquelle vous avez confiance. Conservez 2,2 ans uniquement si votre propre décompte de jours le produit.
Comment construire un dossier de ROI de recyclage ?
Construisez le ROI du recyclage d'eau d'une usine de plaquettes à partir du tarif de base, du nouvel OPEX, du crédit de réutilisation, des amendes évitées, puis du temps de retour. Dans l'exemple chiffré, la base est de 3,50 $/m³, le nouvel OPEX est de 1,70 $/m³ et l'économie nette est de 1,35 $/m³. Sur 50 000 m³/j, cela représente 67 500 $ par jour face à un CAPEX de 8 M$. Remplacez le taux de 70 % par le taux réel de votre site avant de communiquer un délai en années.
Cadre de décision pour la filière de traitement des eaux usées
La filière de traitement des eaux usées d'une usine de plaquettes se choisit à partir de l'effluent et de l'objectif de réutilisation, puis se vérifie au regard de l'emprise au sol et du plafond d'investissement. Une usine située en zone de tension hydrique doit formuler son taux de réutilisation avant de demander un budget. Une usine disposant d'une limite de rejet au réseau souple et confrontée à un problème d'eau de rinçage ne doit pas démarrer sur un VSEP.
- Étape 1 : Définir l'objectif. Conformité seule, réutilisation non-process partielle ou récupération d'eau de process. Inscrivez l'un de ces trois choix. Un objectif mêlé sans taux produit une filière mêlée et un OPEX flou.
- Étape 2 : Caractériser chaque effluent. Mesurer MES, métaux, fluorure, pH, débit et taille de particules sur CMP, gravure et rejet UPW. Le tableau des effluents constitue la répartition minimale. Une usine à 38 types d'effluents nécessitera davantage d'instrumentation que ces quatre lignes.
- Étape 3 : Adapter l'unité à l'effluent. FAD pour le prétraitement CMP à MES élevées. BRM pour les boucles UPW nécessitant un effluent de qualité réutilisable. VSEP lorsque la récupération colloïdale doit atteindre 98 % et que le FAD ne retient pas les solides. OI après ce prétraitement, et non avant.
- Étape 4 : Comparer CAPEX et OPEX sur le tableau des technologies. FAD : 500 à 1 200 $/m³/j et 0,30 à 0,80 $/m³. BRM : 1 500 à 3 000 $/m³/j et 0,80 à 1,50 $/m³. VSEP : 2 000 à 4 000 $/m³/j et 1,00 à 2,50 $/m³. OI : 1 000 à 2 500 $/m³/j et 0,50 à 1,20 $/m³. L'énergie à 40 à 50 % de l'OPEX dominera le coût sur la durée de vie.
- Étape 5 : Vérifier l'emprise au sol et le mode de construction. BRM à 5 à 10 m²/100 m³/j s'intègre dans une usine exiguë. VSEP à 20 à 30 m²/100 m³/j ne s'y intègre souvent pas. Les stations préfabriquées réduisent le CAPEX de 20 à 30 % par rapport à une construction traditionnelle lorsque la voirie et les raccordements permettent un module.
Une règle de décision courte couvre le premier tri. Si le volume CMP est élevé et que l'objectif de réutilisation est ambitieux, utilisez FAD, puis BRM, puis OI. Si le plafond d'investissement est serré et que l'objectif se limite à la conformité de base, FAD couplé à un traitement biologique correspond à l'extrémité basse à 5 M$ du cas à 50 000 m³/j, et non à l'extrémité haute à 12 M$. Si l'usine dispose d'espace et que le problème concerne uniquement l'eau de rinçage, nous ne chiffrons pas de BRM.
| Facteur de décision | Priorité / contrainte faible | Priorité / contrainte moyenne | Priorité / contrainte forte |
|---|---|---|---|
| Objectif de réutilisation | Minimal (rejet seul) | Partiel (réutilisation non-process) | Maximal (récupération d'eau de process) |
| Emprise au sol disponible | Espace large | Espace modéré | Espace très limité |
| Budget (CAPEX) | Strictement limité | Investissement modéré | Flexible pour un ROI à long terme |
| Complexité de l'effluent | Simple (par ex. eau de rinçage) | Mixte (par ex. CMP, quelques métaux) | Complexe (par ex. fluorure élevé, diversité de métaux, colloïdes) |
| Sévérité réglementaire | Rejet standard | Limites se resserrant | Rejet ultra-faible, zéro rejet liquide (ZLD) |
Que doit comprendre la liste de contrôle des coûts ?
Utilisez cette liste de contrôle avant la revue d'investissement. Oublier une ligne et l'économie de 1,35 $/m³ de l'exemple chiffré ne survivra pas au contact de l'usine.
- Mesurez séparément les effluents CMP, de gravure, de rejet UPW et de rinçage. Ne concevez pas à partir d'un échantillon global.
- Formalisez l'objectif de réutilisation : rejet seul, réutilisation non-process ou récupération de process avant de choisir un BRM ou un VSEP.
- Si le rejet est un rejet direct aux États-Unis, vérifiez le fluorure face à 32,0 mg/L en journalier et 17,4 mg/L sur 30 jours, et le TTO face à 1,37 mg/L.
- Chiffrez l'électricité au tarif réel. L'énergie représente 40 à 50 % de l'OPEX, et le VSEP se situe à 0,5 à 1,0 kWh/m³.
- Vérifiez l'emprise au sol : BRM à 5 à 10 m²/100 m³/j contre VSEP à 20 à 30 m²/100 m³/j.
- Demandez si une station préfabriquée permet d'économiser 20 à 30 % sur le CAPEX d'une construction traditionnelle sur ce site.
- Intégrez l'évacuation des boues au modèle à 0,02 à 0,10 $/m³, et non comme une note sous le tableau.
À qui s'adresse cette répartition des coûts
Les ingénieurs utilities d'usines et les estimateurs EPC sont les lecteurs susceptibles d'utiliser ces fourchettes. Vous avez besoin d'une répartition des effluents, d'un objectif de réutilisation et d'un point de rejet. Les achats peuvent utiliser les mêmes tableaux pour vérifier si un devis a omis l'installation, les autorisations ou les boues.
Cherchez ailleurs si vous avez besoin d'une répartition des coûts d'une station municipale. Cette page est déjà liée plus haut. Cherchez ailleurs si la question porte sur la facture annuelle d'eau de ville de l'usine. Cette page est également liée plus haut. Cette page induira en erreur ces deux questions, car elle chiffre le traitement au mètre cube, et non la dépense d'eau de l'entreprise.
Étape suivante : transmettez le débit, la répartition des quatre effluents, le fluorure, les MES et la limite de rejet via le formulaire de demande pour usine. Le retour est une filière dimensionnée avec une fourchette de CAPEX et un OPEX par mètre cube, en utilisant les plages de cette page comme vérification, et non comme substitut à votre tarif.
Questions fréquentes
Quel est le coût moyen par m³ pour le traitement des eaux usées d'une usine de plaquettes ?
Le coût moyen par mètre cube pour le traitement des eaux usées d'une usine de plaquettes se situe entre 0,80 et 2,50 $/m³. Le prétraitement par FAD coûte entre 0,30 et 0,80 $/m³. Une filière BRM couplée à une OI pour une récupération de haute qualité ou ultrapure coûte entre 1,50 et 2,50 $/m³. La technologie et l'objectif de réutilisation font davantage varier le résultat que la marque de l'usine. La plupart des stations à dominante CMP que nous dimensionnons se situent dans cette fourchette une fois l'électricité et les boues intégrées à l'OPEX.
Dans quelle mesure la réutilisation d'eau peut-elle réduire les coûts de traitement des eaux usées ?
La réutilisation d'eau peut réduire le coût global de traitement des eaux usées d'une usine de plaquettes de 40 à 60 % à un taux de recyclage de 70 %. L'économie provient de l'achat d'eau fraîche évité et des frais de rejet évités, les deux lignes qui composent la base de 3,50 $/m³ du calculateur. Le programme NEWater de Singapour illustre la même logique à l'échelle d'une ville, l'eau régénérée desservant aujourd'hui directement les usines de fabrication de plaquettes. Refaites le calcul du crédit avec votre propre tarif avant de le communiquer.
Quels sont les principaux postes d'OPEX pour le traitement des eaux usées d'une usine de plaquettes ?
L'énergie et les réactifs chimiques sont les principaux postes d'OPEX pour le traitement des eaux usées d'une usine de plaquettes. L'énergie représente 40 à 50 % de l'OPEX. Les réactifs chimiques représentent 20 à 30 %. L'aération d'un BRM se situe typiquement entre 0,3 et 0,5 kWh/m³. Le VSEP consomme entre 0,5 et 1,0 kWh/m³. Le tableau OPEX chiffre l'électricité entre 0,30 et 1,00 $/m³ et les réactifs entre 0,10 et 0,45 $/m³. Dans les stations que nous examinons, la ligne énergie est celle qui fait exploser le budget, car les surpresseurs et les pompes fonctionnent en continu.
Quelles autorisations sont requises pour le traitement des eaux usées d'une usine de plaquettes aux États-Unis ?
Une usine de plaquettes américaine a besoin d'une autorisation NPDES pour un rejet direct, des limites étatiques, et d'un programme local de prétraitement pour un rejet au réseau. Selon le 40 CFR 469.15, la BAT pour les semi-conducteurs plafonne le fluorure à 32,0 mg/L en journalier et 17,4 mg/L sur 30 jours, et plafonne le TTO à 1,37 mg/L en journalier. La BPT maintient le pH entre 6,0 et 9,0. Des notes antérieures utilisaient également l'exemple californien de 10 mg/L de MES. Les démarches d'autorisation coûtent souvent entre 100 000 et 500 000 $ et prennent 6 à 18 mois.
Les eaux usées d'une usine de plaquettes peuvent-elles être traitées jusqu'au standard d'eau ultrapure (UPW) ?
Oui. Les eaux usées d'une usine de plaquettes peuvent être traitées jusqu'au standard d'eau ultrapure sur une filière multi-étages. L'ordre typique est FAD, puis BRM, puis OI, puis électro-déionisation. Le coût se situe entre 1,50 et 3,00 $/m³, avec une récupération de 80 à 90 % d'une eau de haute qualité réutilisable. Le rejet UPW est un effluent distinct, avec des MES inférieures à 1 mg/L et un COT entre 100 et 500 ppb. La suspension CMP brute ne doit pas aller directement sur le skid d'OI.