Pourquoi les laveurs FGD sont essentiels à la conformité des émissions industrielles
Un laveur FGD (désulfuration des gaz de combustion) élimine plus de 95 % du dioxyde de soufre (SO₂) des gaz de combustion industriels à l'aide d'un réactif alcalin — généralement de la chaux, du calcaire ou de l'eau de mer — afin de neutraliser et d'oxyder le SO₂ en sous-produits stables tels que le gypse. Le processus se déroule dans une tour de pulvérisation ou un absorbeur, où les gaz de combustion entrent en contact avec une bouillie de réactif, déclenchant la réaction chimique : SO₂ + CaCO₃ → CaSO₄·2H₂O (gypse). Les systèmes FGD au calcaire humide dominent les applications à grande échelle en raison du faible coût du réactif et de leur haute efficacité, tandis que le FGD à l'eau de mer convient aux installations côtières. Les paramètres clés comprennent le rapport liquide/gaz (8–15 L/m³), la plage de pH (5,5–6,5) et le taux d'oxydation (90 % et plus pour la production de gypse).
Les cadres réglementaires se sont durcis à l'échelle mondiale sur les limites d'émission de SO₂, faisant des systèmes FGD à haute efficacité un composant obligatoire des infrastructures industrielles. Selon les New Source Performance Standards (NSPS) de l'EPA, les centrales au charbon sont souvent limitées à 0,04 lb/MMBtu, tandis que la directive européenne sur les émissions industrielles 2010/75/UE impose des plafonds pouvant descendre jusqu'à 200 mg/Nm³. Pour les projets internationaux, les lignes directrices de la Banque mondiale spécifient fréquemment des plages de 50–200 mg/Nm³ selon la capacité thermique de l'installation. Le non-respect de ces normes entraîne des risques financiers élevés ; par exemple, les infractions au Clean Air Act américain peuvent donner lieu à des amendes dépassant 37 500 $ par jour.
Les enjeux environnementaux et de santé publique sont tout aussi déterminants. Le SO₂ est le précurseur principal des pluies acides, qui surviennent lorsque les émissions de gaz de combustion abaissent le pH des précipitations sous 5,6, endommageant les écosystèmes aquatiques et les infrastructures. L'Organisation mondiale de la Santé (OMS) attribue environ 4,2 millions de décès annuels à la pollution de l'air ambiant, le SO₂ contribuant de manière significative à la morbidité respiratoire. Du point de vue des données, une centrale au charbon standard de 500 MW sans contrôle des émissions peut rejeter environ 10 000 tonnes de SO₂ par an ; la mise en œuvre d'un système FGD humide moderne réduit ce volume à moins de 500 tonnes par an (données EPA 2023).
Sur le plan économique, les systèmes FGD constituent une couverture contre la hausse des taxes carbone et des taxes sur les émissions. Dans les régions relevant du système d'échange de quotas d'émission de l'UE (ETS), la réduction du SO₂ et des polluants associés limite le besoin d'acquérir des permis à coût élevé. Au-delà de la conformité, la capacité à produire du gypse de haute pureté comme sous-produit permet aux installations de passer d'un modèle d'élimination des déchets à un modèle de valorisation des ressources, en vendant ces matériaux aux secteurs de la construction et de l'agriculture.
Mécanique du processus du laveur FGD : décomposition d'ingénierie étape par étape
L'élimination du SO₂ dans un laveur humide est un processus de transfert de masse dans lequel le dioxyde de soufre en phase gazeuse est absorbé dans une bouillie alcaline liquide, puis neutralisé et oxydé chimiquement. Le processus commence par le prétraitement des gaz de combustion. Les gaz quittant la chaudière à 150–200 °C doivent être refroidis jusqu'à leur température de saturation adiabatique (typiquement 50–60 °C) afin de protéger les revêtements internes de l'absorbeur et d'optimiser la cinétique de réaction. Durant cette phase, l'élimination haute efficacité des particules pour le prétraitement FGD au moyen de filtres à manches ou de précipitateurs électrostatiques est essentielle pour empêcher les cendres volantes de contaminer la bouillie de réactif et de provoquer une érosion mécanique.
Le cœur du système est la tour d'absorption, généralement une tour de pulvérisation à contre-courant. Les gaz de combustion entrent par le bas et s'élèvent à travers une série de niveaux de pulvérisation où ils sont mis en contact avec une bouillie descendante de calcaire finement broyé (CaCO₃) ou de chaux (CaO). Pour garantir un contact maximal, le rapport liquide/gaz (L/G) est maintenu entre 8 et 15 L/m³. La réaction chimique se déroule en plusieurs étapes :
- Absorption : SO₂ (gaz) → SO₂ (aqueux)
- Hydrolyse : SO₂ + H₂O → H⁺ + HSO₃⁻
- Neutralisation : CaCO₃ + 2H⁺ → Ca²⁺ + H₂O + CO₂
- Précipitation : Ca²⁺ + HSO₃⁻ + ½H₂O → CaSO₃·½H₂O (sulfite de calcium)
- Oxydation : CaSO₃·½H₂O + ½O₂ + 1½H₂O → CaSO₄·2H₂O (gypse)
La cinétique de réaction est très sensible au pH. À un pH de 5,5 à 6,5, la solubilité du calcaire s'équilibre avec le taux d'absorption du SO₂. Si le pH chute trop bas, l'efficacité d'élimination du SO₂ s'effondre ; s'il monte trop haut, le risque d'entartrage au carbonate de calcium sur les buses de pulvérisation et les dévésiculeurs augmente considérablement. L'oxydation forcée est généralement réalisée par injection d'air dans le puisard de l'absorbeur, garantissant que plus de 99 % du sulfite de calcium est converti en gypse stable de haute pureté.
L'étape finale concerne la gestion des sous-produits. La bouillie, désormais riche en cristaux de gypse, est extraite de l'absorbeur et envoyée vers un circuit de déshydratation. Au moyen d'hydrocyclones suivis d'un filtre à bande sous vide ou d'une centrifugeuse, la teneur en humidité est réduite à 10–15 %. Ce processus exige une gestion rigoureuse des eaux usées, où le dioxyde de chlore pour le traitement des eaux usées FGD peut être utilisé pour contrôler la croissance biologique et gérer la demande chimique en oxygène (DCO) dans le flux de rejet.
| Étape du processus | Objectif d'ingénierie | Paramètre de conception clé |
|---|---|---|
| Trempe | Refroidissement adiabatique des gaz de combustion | Température de saturation (50–60 °C) |
| Absorption | Transfert de masse du SO₂ vers la phase liquide | Rapport L/G (8–15 L/m³) |
| Neutralisation | Réaction chimique avec CaCO₃ | pH de la bouillie (5,5–6,5) |
| Oxydation | Conversion du sulfite en sulfate | Stœchiométrie de l'air d'oxydation (>2,0) |
| Déshydratation | Production de gypse commercial | Humidité finale du gâteau (<15 %) |
Comparaison des technologies FGD : calcaire humide, eau de mer et systèmes à base de magnésium
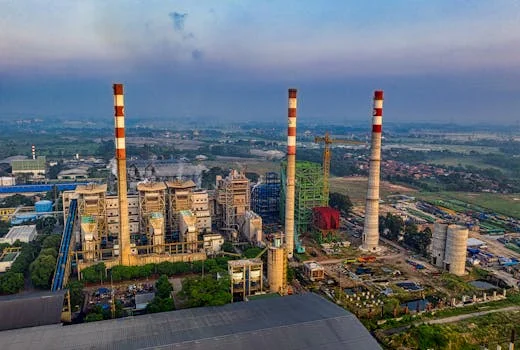
Le choix d'une technologie FGD est principalement dicté par la disponibilité du réactif, l'efficacité d'élimination requise et l'emplacement géographique de l'installation. Le FGD au calcaire humide est la norme mondiale de l'industrie, représentant environ 80 % des installations. Il offre le coût de réactif le plus bas, le calcaire étant abondant et peu coûteux (10–20 $/t). Cette technologie peut atteindre 95–98 % d'élimination du SO₂ et constitue le choix privilégié pour les grandes centrales au charbon, où la production de gypse de qualité commerciale génère un flux de revenus supplémentaire.
Le FGD à l'eau de mer (SWFGD) exploite l'alcalinité naturelle de l'eau de mer (principalement les ions bicarbonate) pour neutraliser le SO₂. N'exigeant aucun réactif chimique, les dépenses d'exploitation (OPEX) sont remarquablement basses. Toutefois, le SWFGD est limité aux installations côtières et atteint généralement des efficacités légèrement inférieures (90–95 %). Le processus génère un effluent acide qui doit être aéré afin de rétablir le pH et les teneurs en oxygène dissous avant rejet en mer. Cette technologie se répand dans les applications de laveurs marins et les centrales côtières d'Asie du Sud-Est et du Moyen-Orient.
Le FGD à base de magnésium utilise l'hydroxyde de magnésium (Mg(OH)₂) ou l'oxyde de magnésium (MgO) comme réactif. Les réactifs magnésiens sont nettement plus réactifs que le calcaire, permettant des efficacités d'élimination du SO₂ supérieures à 98 % même avec des combustibles à haute teneur en soufre. Bien que le coût du réactif soit plus élevé (100–200 $/t), l'emprise au sol du système est plus réduite et le sous-produit (sulfate de magnésium) est hautement soluble, ce qui peut être avantageux pour des applications telles que les incinérateurs de déchets, où l'espace est limité et où un sous-produit liquide se gère plus facilement qu'un solide.
| Technologie | Efficacité d'élimination du SO₂ | Coût du réactif | Sous-produit principal | Cas d'usage privilégié |
|---|---|---|---|---|
| Calcaire humide | 95–98 % | Faible (10–20 $/t) | Gypse (solide) | Grandes centrales électriques |
| Eau de mer | 90–95 % | Nul | Sulfate (liquide) | Installations côtières / marines |
| À base de magnésium | >98 % | Élevé (100–200 $/t) | Sulfate de Mg (soluble) | Incinérateurs de déchets |
| Injection de sorbant sec | 80–90 % | Modéré | Sorbant usé sec | Rétrofit / petites chaudières |
Paramètres d'ingénierie clés pour la conception et l'optimisation des laveurs FGD
L'optimisation d'un système FGD exige un contrôle précis de plusieurs paramètres d'ingénierie interdépendants. Le rapport liquide/gaz (L/G) est sans doute le plus critique ; il définit le volume de bouillie pulvérisé par mètre cube de gaz de combustion. Un rapport L/G plus élevé améliore l'élimination du SO₂ en augmentant la surface disponible pour le transfert de masse, mais accroît également la charge électrique parasite des pompes à bouillie. Pour un charbon à haute teneur en soufre, un L/G de 12–15 L/m³ est courant, tandis que les applications à faible teneur en soufre peuvent fonctionner efficacement à 8–10 L/m³.
La stœchiométrie du réactif — le rapport molaire calcium/soufre (Ca/S) — doit être gérée avec soin. Un rapport de 1,02 à 1,05 est généralement visé pour une efficacité d'élimination de 95 %. Un fonctionnement à stœchiométrie plus élevée augmente les coûts d'utilisation du réactif et peut conduire à des particules de calcaire « aveuglées », où une couche de gypse se forme sur le noyau de CaCO₃ non réagi, le rendant inutilisable. Pour maintenir cet équilibre, un système de dosage chimique automatique pour l'optimisation du laveur FGD est utilisé afin d'ajuster en temps réel les débits de réactif en fonction des concentrations de SO₂ en entrée.
La vitesse des gaz de combustion dans la tour d'absorption doit être maintenue entre 3 et 5 m/s. Si la vitesse est trop faible, la tour devient surdimensionnée et économiquement irréaliste ; si elle est trop élevée, elle entraîne un entraînement excessif de gouttelettes, susceptible d'encrasser les équipements aval et la cheminée. Les dévésiculeurs modernes sont conçus pour ces vitesses, mais leur efficacité dépend d'un nettoyage régulier et d'un espacement approprié des ailettes.
| Paramètre | Plage typique | Impact d'ingénierie |
|---|---|---|
| Rapport L/G | 8–15 L/m³ | Corrélation directe avec l'élimination du SO₂ ; impacte la puissance des pompes. |
| pH de l'absorbeur | 5,5–6,5 | Équilibre le taux d'absorption du SO₂ et la dissolution du calcaire. |
| Vitesse des gaz | 3–5 m/s | Détermine le diamètre de la tour et le risque d'entraînement de gouttelettes. |
| Stœchiométrie | 1,02–1,05 | Contrôle la consommation de réactif et la pureté du sous-produit. |
| Matières solides de la bouillie | 10–30 % | Impacte l'usure des pompes et le bilan hydrique. |
Sélection d'un système FGD : cadre de décision pour les applications industrielles
La sélection du système FGD approprié exige une évaluation structurée des variables techniques, géographiques et économiques. La première étape consiste en une évaluation complète des caractéristiques des gaz de combustion. Par exemple, une centrale au charbon avec des concentrations élevées de SO₂ (jusqu'à 5 000 ppm) nécessite un système robuste au calcaire humide pour maîtriser les coûts de réactif. À l'inverse, une installation de valorisation énergétique des déchets avec des teneurs en SO₂ plus faibles et variables (200–1 000 ppm) peut bénéficier de la réactivité supérieure d'un système à base de magnésium ou d'un laveur sec, afin d'éviter les complexités du traitement des eaux usées.
Les contraintes de site sont souvent le facteur décisif. Si l'installation est située à l'intérieur des terres avec un accès limité à l'eau, un système FGD sec ou semi-sec peut être la seule option viable, malgré des efficacités d'élimination inférieures. Pour les installations côtières, le système intégré de laveur FGD Zhongsheng pour l'élimination du SO₂ et des particules peut être configuré en fonctionnement à l'eau de mer, éliminant la logistique des réactifs. La disponibilité d'espace est également critique ; les systèmes humides nécessitent une emprise importante pour le stockage des réactifs et la déshydratation des sous-produits, tandis que les systèmes secs sont plus compacts et plus faciles à intégrer dans des implantations existantes.
Enfin, l'équipe d'achat doit évaluer le coût de cycle de vie, en équilibrant le CAPEX et l'OPEX à long terme. Un système à l'eau de mer présente un CAPEX initial plus élevé en raison du besoin d'alliages résistants à la corrosion (par ex. titane ou acier inoxydable haute qualité), mais son coût de réactif quasi nul conduit à un coût total de possession (TCO) plus bas sur 20 ans. Si l'installation peut sécuriser un contrat à long terme avec un fabricant de plaques de plâtre, le procédé calcaire humide-gypse devient le plus attractif financièrement grâce aux revenus générés par la vente des sous-produits.
| Facteur de décision | Condition | Technologie FGD recommandée |
|---|---|---|
| Localisation | Côtière / marine | FGD à l'eau de mer |
| Teneur en soufre du combustible | Élevée (>2,5 %) | FGD au calcaire humide |
| Disponibilité en eau | Pénurie / zéro rejet | FGD sec ou semi-sec |
| Contraintes d'espace | Limité / rétrofit | FGD à base de magnésium ou sec |
| Marché des sous-produits | Plaques de plâtre / ciment à proximité | FGD calcaire humide (gypse) |
Défis opérationnels et dépannage des laveurs FGD
Maintenir une haute disponibilité d'un système FGD exige une gestion proactive de l'entartrage et de la corrosion. L'entartrage est plus fréquent lorsque le pH de la bouillie dépasse 6,5 ou lorsque l'alimentation en air d'oxydation est insuffisante, conduisant à la précipitation d'hémihydrate de sulfite de calcium. Ce tartre tendre peut boucher les buses de pulvérisation et les dévésiculeurs, provoquant une hausse rapide de la perte de charge. L'atténuation passe par un contrôle strict du pH et par un cycle de lavage robuste des dévésiculeurs à l'eau haute pression. Dans certains cas, des additifs d'acides organiques comme l'acide dibasique (DBA) sont utilisés pour améliorer l'absorption du SO₂ tout en inhibant la formation de tartre.
La corrosion constitue une menace permanente en raison de la nature acide de la bouillie et de la présence de chlorures (provenant du combustible et de l'eau d'appoint). Les chlorures peuvent se concentrer dans la bouillie en recirculation jusqu'à des teneurs dépassant 30 000 ppm, très agressives vis-à-vis de l'acier au carbone standard. Les solutions d'ingénierie comprennent l'utilisation d'absorbeurs caoutchoutés, de polyester renforcé de flocons de verre (GFRP) ou de matériaux à haut alliage comme l'acier inoxydable duplex. La surveillance régulière des teneurs en chlorures et le maintien d'un débit de « purge » approprié sont essentiels pour prévenir la piqûration localisée et la fissuration par corrosion sous contrainte.
L'efficacité de mélange du réactif et la qualité du sous-produit sont également des axes fréquents de dépannage. Si le calcaire n'est pas broyé à une finesse suffisante (typiquement 90 % passant au tamis 325 mesh), la vitesse de réaction ralentit, entraînant un gaspillage élevé de réactif. Si le taux d'oxydation chute sous 90 %, le sulfite de calcium résultant est difficile à déshydrater. Pour les installations confrontées à ces problèmes, l'intégration d'un système de déshydratation du gypse pour la gestion des sous-produits FGD avec agitation à couple élevé et insufflation d'air optimisée peut améliorer significativement la valeur commerciale du sous-produit.
Analyse des coûts d'un laveur FGD : CAPEX, OPEX et calcul du ROI
L'engagement financier pour un système FGD est substantiel, le CAPEX d'un système au calcaire humide se situant typiquement entre 100 et 300 $ par kW de capacité installée. Pour une installation de 500 MW, cela représente un investissement de 50 à 150 millions de dollars. Ce coût comprend l'îlot absorbeur, la préparation du réactif, les équipements de déshydratation et les infrastructures annexes (BOP) nécessaires telles que pompes, tuyauteries et commandes électriques. L'OPEX est principalement déterminé par la consommation de réactif, l'énergie des grandes pompes à bouillie (qui peuvent consommer 1–3 % de la production totale de l'installation) et la maintenance des équipements rotatifs.
Toutefois, le retour sur investissement (ROI) se réalise souvent par l'évitement des pénalités et la valorisation des sous-produits. Aux États-Unis, éviter les amendes du Clean Air Act peut faire économiser des millions par an à une installation. De plus, le gypse de haute qualité peut se vendre de 5 à 15 $ la tonne. Pour une installation produisant 200 000 tonnes de gypse par an, cela génère jusqu'à 3 millions de dollars de revenus annuels, pouvant compenser 20–30 % de l'OPEX total du système. Des stratégies avancées de récupération d'eau, telles que l'utilisation de systèmes d'osmose inverse pour la réutilisation des eaux usées FGD, peuvent encore réduire les coûts d'exploitation en minimisant les prélèvements d'eau brute et les redevances de rejet.
| Catégorie de coût | Référence (calcaire humide) | Impact sur le ROI |
|---|---|---|
| CAPEX | 100–300 $/kW | Investissement initial principal ; amorti sur 20 ans. |
| Réactif (OPEX) | 10–20 $/t de calcaire | Coût variable ; optimisé via le contrôle du dosage. |
| Énergie (OPEX) | 1–3 % de la production de l'installation | Charge parasite significative ; minimisée par des variateurs de fréquence (VFD) sur les pompes. |
| Revenus des sous-produits | 5–15 $/t de gypse | Compense directement l'OPEX ; dépend du marché local. |
| Évitement des pénalités | Jusqu'à 37 500 $/jour | Principal levier de justification du système. |
Questions fréquemment posées
Quelle est l'efficacité typique d'élimination du SO₂ d'un laveur FGD ?
Les systèmes FGD modernes au calcaire humide atteignent généralement une efficacité d'élimination de 95–98 %. Les systèmes à l'eau de mer se situent entre 90 et 95 %, tandis que les laveurs à base de magnésium ou les laveurs humides avancés peuvent dépasser 98 % (source : EPA et Mitsubishi Power). L'efficacité dépend fortement du rapport L/G et du pH de la bouillie.
Quelle quantité d'eau un laveur FGD consomme-t-il ?
Un système FGD au calcaire humide consomme environ 0,1 à 0,3 m³/MWh. Cette eau est perdue principalement par évaporation dans l'absorbeur (refroidissement des gaz) et sous forme d'humidité dans le sous-produit gypse. Le FGD à l'eau de mer n'a pas de consommation nette d'eau douce, car il utilise l'eau de mer ambiante.
Quels sont les principaux sous-produits des laveurs FGD, et peuvent-ils être réutilisés ?
Le sous-produit le plus courant est le gypse de synthèse (CaSO₄·2H₂O), largement utilisé dans la fabrication de plaques de plâtre et comme amendement des sols en agriculture. Les systèmes à base de magnésium produisent du sulfate de magnésium, utilisable dans les engrais ou les procédés industriels.
Comment les laveurs FGD gèrent-ils les concentrations variables de SO₂ dans les gaz de combustion ?
Les systèmes sont conçus pour une teneur en soufre « cas le plus défavorable ». Pour gérer la variabilité, des boucles de régulation automatisées ajustent le débit de circulation de la bouillie (nombre de pompes en service) et le débit d'alimentation en réactif sur la base des données du système de surveillance continue des émissions (CEMS) en entrée et en sortie.
Quelles sont les différences clés entre les systèmes FGD à passage unique et les systèmes régénérables ?
Les systèmes à passage unique (comme le procédé calcaire-gypse) transforment le réactif en un sous-produit qui est soit vendu, soit mis en décharge. Les systèmes régénérables (comme le procédé Wellman-Lord) récupèrent le réactif pour réutilisation et produisent du SO₂ concentré ou du soufre élémentaire, offrant moins de déchets mais un CAPEX nettement plus élevé.
Lectures complémentaires
Consultez ces articles approfondis sur des sujets connexes de traitement des eaux usées :