L'osmose inverse pour l'industrie agroalimentaire élimine plus de 99 % des sels dissous, des bactéries et des virus grâce à des membranes de 0,0001–0,001 µm, récupère 50–85 % de l'eau d'alimentation et représente un CAPEX de 20 000 $ à plus de 1 000 000 $ avec une consommation énergétique de 2–5 kWh/m³, tout en répondant aux exigences FDA 21 CFR Part 110, EU 1935/2004 et GB 5749-2022.
Les usines agroalimentaires utilisent l'OI pour l'eau d'ingrédients, l'eau de rinçage CIP et la concentration de jus. Ce guide rassemble les paramètres d'ingénierie, les plages de capacité, les fourchettes de coûts, les exigences de conformité et les diagnostics de maintenance utilisés pour spécifier et exploiter des systèmes d'OI de qualité alimentaire.
Quels contaminants et risques réglementaires l'OI élimine-t-elle dans les usines agroalimentaires ?
La qualité de l'eau de process conditionne la sécurité des produits et les autorisations d'exploitation. En Chine, la certification QS impose des niveaux de purification définis pour l'eau de process dans de nombreuses filières alimentaires et pour toutes les filières boissons. Une non-conformité peut entraîner l'arrêt de la production et des amendes pouvant atteindre 300 000 ¥ (analyse HydropureWater, 2025).
Le chlore et les chloramines forment des trihalométhanes (THM) et des goûts parasites lorsqu'ils réagissent avec les matières organiques. Les nitrates issus du ruissellement agricole présentent des risques sanitaires et de stabilité. Le plomb et le cadmium s'accumulent dans les produits. Les micro-organismes pathogènes tels que Cryptosporidium résistent à la désinfection au chlore. Une étude de la Dairy Industry Association parue en 2023 a montré que les laiteries utilisant une eau non traitée présentaient un taux de pertes par altération supérieur de 12 % et consommaient trois fois plus de produits chimiques CIP que les usines équipées d'un traitement avancé. L'OI traite ces charges avec une élimination de Cryptosporidium supérieure à 99,9 % et un taux de récupération d'eau de 50–85 % dans le cadre des régimes FDA, UE et GB.
Le tableau ci-dessous détaille les contaminants courants et leurs risques dans l'eau de process agroalimentaire :
| Contaminant | Origine | Risque pour la sécurité alimentaire |
|---|---|---|
| Chlore/chloramines | Sous-produits de la désinfection de l'eau urbaine | Goûts parasites, réaction avec les composants alimentaires, formation de THM |
| Nitrates | Ruissellement agricole, rejets industriels | Risques sanitaires, en particulier pour les nourrissons ; peut affecter la stabilité des produits |
| Métaux lourds (plomb, cadmium, par exemple) | Pollution industrielle, corrosion des canalisations | Toxiques, s'accumulent dans les produits, risques sanitaires graves |
| Bactéries (E. coli, Salmonella, par exemple) | Contamination fécale, hygiène insuffisante | Altération des produits, toxi-infections alimentaires, rappels |
| Virus (norovirus, par exemple) | Déchets humains et animaux | Épidémies de toxi-infections alimentaires, risques sanitaires graves |
| Protozoaires (Cryptosporidium, par exemple) | Contamination de l'eau de surface | Maladie hydrique, résistant à la désinfection au chlore |
| Sels dissous (TDS) | Minéraux naturels, rejets industriels | Formation de tartre, goûts parasites, interfère avec le process |
Quels flux, taux de récupération, pressions et durées de vie des membranes retenir en conception ?
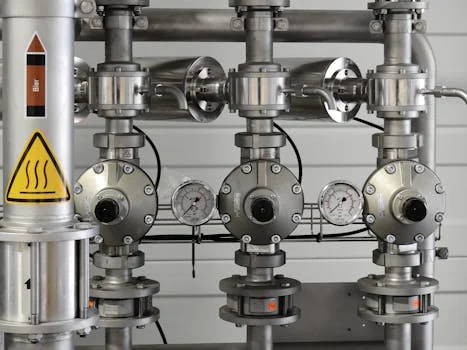
Un train d'OI en usine agroalimentaire commence par un prétraitement : filtration multicouche pour les matières en suspension et adoucissement pour la dureté. Une pompe haute pression alimente ensuite les membranes semi-perméables. Le perméat peut recevoir une désinfection UV ou une reminéralisation pour respecter les limites de goût et de contrôle microbiologique de l'usage visé.
Les plages de conception en service alimentaire sont précises : flux 15–30 L/m²/h, récupération 50–85 %, taille de pore 0,0001–0,001 µm, pression de service 10–80 bar selon la TDS d'alimentation, rejet de TDS supérieur à 98 % et durée de vie des membranes de 3–5 ans avec un CIP et un prétraitement adaptés. Un flux plus élevé augmente le débit mais accélère le colmatage. Une récupération plus élevée réduit les rejets mais accroît l'entartrage et la polarisation de concentration. Avec une maintenance appropriée et des normes d'ingénierie pour le traitement d'eau de qualité alimentaire, une durée de membrane de 3–5 ans est atteignable.
| Paramètre | Plage typique (industrie agroalimentaire) | Impact sur le process agroalimentaire |
|---|---|---|
| Flux | 15–30 L/m²/h | Détermine le volume de perméat produit ; les valeurs élevées augmentent le risque de colmatage. |
| Taux de récupération | 50–85 % | Traduit l'efficacité hydrique (moins de rejets) ; les valeurs élevées accroissent le risque d'entartrage. |
| Taille de pore de la membrane | 0,0001–0,001 µm | Essentielle pour le rejet des contaminants (sels, bactéries, virus) ; garantit la pureté de qualité alimentaire. |
| Pression de service | 10–80 bar | Principal poste de consommation énergétique ; pression plus élevée pour une TDS d'alimentation plus forte. |
| Durée de vie des membranes | 3–5 ans | Impact direct sur l'OPEX ; un CIP et un prétraitement adaptés prolongent la durée de vie. |
| Rejet de TDS | >98 % | Garantit une faible teneur en minéraux dans l'eau produit, évite les goûts parasites et l'entartrage. |
L'encrassement organique par les protéines, glucides et lipides limite le débit. L'entartrage par le carbonate de calcium, la silice ou les sulfates apparaît lorsque les concentrations dépassent la solubilité dans le module. Le biofilm forme des dépôts microbiens résistants. Les charges organiques élevées en laiterie nécessitent souvent un prétraitement renforcé, comprenant des systèmes DAF (flottation à air dissous) pour le prétraitement d'OI en usine agroalimentaire, afin de maintenir des intervalles de CIP exploitables.
| Type d'encrassement | Cause | Méthode de prévention |
|---|---|---|
| Encrassement organique | Protéines, glucides, lipides, substances humiques issus de l'eau brute ou des flux de process. | Prétraitement amélioré (DAF, ultrafiltration), nettoyages fréquents à pH bas, antitartres. |
| Entartrage | Précipitation de sels minéraux (CaCO₃, CaSO₄, SiO₂) due à la concentration. | Adoucissement (échange d'ions), dosage d'antitartre, ajustement du pH. |
| Biofilm | Développement de bactéries, champignons et autres micro-organismes formant un biofilm. | Dosage régulier de biocides (dioxyde de chlore, par exemple), stérilisation UV, nettoyage des membranes. |
| Encrassement particulaire | Matières en suspension, colloïdes, limon, argile, oxydes de fer. | Filtration multicouche, filtres à cartouche (5 µm), filtres rétrolavables. |
Comment dimensionner la capacité d'OI et choisir le type de membrane en usine agroalimentaire ?
Adaptez la capacité de perméat au profil de demande. Les microbrasseries et petites boulangeries ont généralement besoin de 1–5 m³/h pour l'eau d'ingrédients et le rinçage. Les laiteries nécessitent souvent 5–50 m³/h pour le CIP et la dilution. L'embouteillage de boissons fonctionne couramment à 20–100 m³/h. Le lavage et l'eau d'ingrédients en viande et volaille peuvent exiger 50–200 m³/h. Les grands fabricants d'ingrédients peuvent dépasser 100 m³/h sur plusieurs trains.
| Type d'usine | Profil de demande en eau | Capacité d'OI recommandée |
|---|---|---|
| Microbrasserie/petite boulangerie | Eau d'ingrédients, rinçage équipements (intermittent) | 1–5 m³/h |
| Laiterie | Rinçage CIP, dilution produit, eau de chaudière (continu) | 5–50 m³/h |
| Usine d'embouteillage | Eau d'ingrédients, rinçage bouteilles (continu, haut volume) | 20–100 m³/h |
| Transformation viande/volaille | Lavage, échaudage, eau d'ingrédients (continu, haut volume) | 50–200 m³/h |
| Grand fabricant d'ingrédients alimentaires | Eau de process, concentration, CIP (très haut volume, continu) | >100 m³/h (souvent plusieurs trains) |
Les membranes à composite à film mince (TFC) offrent un rejet élevé (supérieur à 99 %) mais exigent une déchloration complète. Les membranes en acétate de cellulose (CA) tolèrent le chlore, avec un rejet plus faible (95–98 %) et une durée de vie plus courte. Les membranes en polyamide (PA) conviennent aux alimentations à TDS élevée mais nécessitent un contrôle renforcé du biofilm. En pratique : privilégiez les TFC lorsque la TDS d'alimentation est inférieure à 1 000 ppm ; envisagez les CA en cas de chlore libre persistant ; associez les PA à un prétraitement renforcé lorsque la charge organique est élevée.
Une commande API pour le flux, la pression, la conductivité et le CIP automatisé est standard sur les grands trains. La redondance à deux trains maintient en service les lignes viande et boissons pendant le CIP. La télégestion facilite l'exploitation des réseaux d'embouteillage multi-sites. Utilisez la liste de contrôle fournisseur ci-dessous avant l'achat.
Liste de contrôle de sélection : 10 questions à poser aux fournisseurs d'OI
- Quelle est la TDS maximale que votre système peut traiter de façon fiable avec le type de membrane proposé ?
- Quel est le taux de récupération de perméat garanti et comment est-il optimisé pour notre qualité d'eau d'alimentation ?
- Quelle est la durée de vie prévue des membranes dans nos conditions de service et quelle est la garantie ?
- Le système peut-il être configuré avec une redondance à deux trains pour un fonctionnement continu ?
- Quel niveau d'automatisation (API, IHM) est inclus et quelles fonctions de journalisation des données sont disponibles pour la conformité ?
- Quelles étapes de prétraitement sont recommandées d'après notre analyse d'eau brute et pouvez-vous intégrer ces solutions ?
- Quelle est la consommation énergétique (kWh/m³) à notre débit cible et pour nos conditions d'eau d'alimentation ?
- Quelles sont les procédures CIP standard, les produits chimiques recommandés et la fréquence estimée pour notre application ?
- Votre conception est-elle conforme à FDA 21 CFR Part 110, EU 1935/2004 et GB 5749-2022 (Chine) ?
- Quelle est la disponibilité locale du service et de l'assistance, pièces détachées comprises ?
Quels CAPEX, OPEX et délais de retour sur investissement pour l'OI de qualité alimentaire ?
Les petites installations (1–5 m³/h) coûtent typiquement 20 000 $ à 50 000 $. Les installations moyennes (5–50 m³/h) se situent entre 50 000 $ et 200 000 $. Les grandes installations (50–200 m³/h ou plus) dépassent 200 000 $ et peuvent atteindre 1 000 000 $ pour les usines automatisées à plusieurs trains.
L'OPEX est dominé par l'énergie à 2–5 kWh/m³ (0,10–0,25 $/m³ à 0,05 $/kWh), le remplacement des membranes à 0,05–0,15 $/m³ sur 3–5 ans, les produits chimiques CIP et antitartres à 0,02–0,08 $/m³, la main-d'œuvre à 0,05–0,15 $/m³ et l'évacuation des rejets à 0,01–0,05 $/m³.
Une OI de 20 m³/h en laiterie peut économiser environ 80 000 $ par an en eau et en produits chimiques, avec un retour sur investissement estimé à 2,5 ans (données terrain HydropureWater, 2025). Les économies proviennent d'une réduction des prélèvements urbains, d'une diminution du volume rejeté et d'une moindre consommation de produits chimiques CIP lorsque la qualité de l'eau de rinçage est stable.
| Taille d'installation (débit perméat) | CAPEX typique (USD, 2025) | OPEX estimé (USD/m³ perméat) | Économies annuelles eau/produits chimiques (exemple) | Délai de retour estimé |
|---|---|---|---|---|
| Petite (1–5 m³/h) | 20 000 $–50 000 $ | 0,15 $–0,30 $ | 10 000 $–25 000 $ | 2,5–4 ans |
| Moyenne (5–50 m³/h) | 50 000 $–200 000 $ | 0,10 $–0,20 $ | 40 000 $–150 000 $ | 1,5–3 ans |
| Grande (50–200 m³/h) | 200 000 $–1 000 000 $ et plus | 0,08 $–0,15 $ | 150 000 $–500 000 $ et plus | 1–2,5 ans |
Un arrêt non planifié peut coûter aux grandes usines agroalimentaires entre 1 000 $ et 5 000 $ par heure. Les amendes QS en Chine peuvent atteindre 300 000 ¥. Un rappel d'eau en bouteille dans l'UE en 2022, lié à une contamination microbiologique provenant d'une eau de process non traitée, a dépassé 2 millions d'euros (rapports sectoriels, 2022). Ces chiffres illustrent le risque d'une OI sous-spécifiée et d'une maintenance insuffisante.
Quelles normes FDA, UE et GB le perméat d'OI en usine agroalimentaire doit-il respecter ?
FDA 21 CFR Part 110 exige que l'eau de process soit sûre et adaptée à l'usage prévu. Le règlement UE 1935/2004 limite le transfert de contaminants depuis les matériaux au contact des aliments, y compris l'eau. La norme chinoise GB 5749-2022 fixe des limites pour 93 contaminants de l'eau potable et sert largement de référence pour l'eau de process alimentaire. Les recommandations OMS pour l'eau de production alimentaire prévoient moins de 1 UFC/100 mL d'E. coli et moins de 10 UFC/mL de coliformes totaux.
Les cibles opérationnelles appliquées aux trains d'OI incluent : turbidité inférieure à 1 NTU après filtration multicouche, dureté inférieure à 50 ppm après adoucissement, conductivité du perméat inférieure à 10 µS/cm, TDS inférieure à 50 ppm, dénombrements microbiens inférieurs à 1 UFC/100 mL, dose UV d'au moins 30 mJ/cm² à 254 nm, et résiduel de désinfectant de 0,5–1 ppm lorsque le contrôle du réseau de distribution l'exige, via des générateurs de dioxyde de chlore pour la désinfection post-OI.
| Domaine de conformité | Exigence/paramètre spécifique | Valeur cible pour le système d'OI |
|---|---|---|
| Performance du prétraitement | Turbidité (après filtration multicouche) | < 1 NTU (essentiel pour la protection des membranes) |
| Dureté (après adoucissement) | < 50 ppm (évite l'entartrage) | |
| Qualité du perméat d'OI | Conductivité | < 10 µS/cm (indique une haute pureté, conforme UE/FDA) |
| TDS (sels dissous totaux) | < 50 ppm (convient à la plupart des exigences de qualité alimentaire) | |
| Dénombrements microbiens (coliformes totaux, E. coli, par exemple) | < 1 UFC/100 mL (post-OI, pré-désinfection, conforme OMS) | |
| Efficacité du post-traitement | Désinfection UV (254 nm) | Dose minimale de 30 mJ/cm² (pour inactivation microbiologique) |
| Désinfectant résiduel (générateurs de dioxyde de chlore pour la désinfection post-OI) | 0,5–1 ppm (pour le contrôle du réseau de distribution, le cas échéant) | |
| Suivi et documentation | Suivi continu | Enregistrement en temps réel de la pression, du débit, de la conductivité et du pH (commandé par API) |
| Documentation | Journaux quotidiens de qualité du perméat, registres CIP, dates de remplacement des membranes, étalonnages |
Les signaux d'alerte en audit incluent : absence de registres CIP (non-conformité QS immédiate en Chine), conductivité du perméat systématiquement supérieure à 20 µS/cm en usine de boissons (ne répond pas aux attentes de l'UE 1935/2004) et absence de redondance sur les trains d'eau critiques là où FDA 21 CFR Part 110 attend une sécurité de fonctionnement continue.
Comment diagnostiquer l'encrassement, l'entartrage et les défaillances de CIP en OI agroalimentaire ?
Une perte de charge à travers les membranes dépassant 10 % par rapport à la référence indique généralement un encrassement ou un entartrage. Un débit de perméat faible à pression d'alimentation normale traduit des membranes encrassées ou une TDS d'alimentation élevée. Une conductivité de perméat élevée révèle une membrane endommagée, une défaillance de joint ou un entartrage sévère. Un CIP toutes les 2 semaines traduit généralement un prétraitement insuffisant ou une charge organique élevée.
| Symptôme | Cause probable | Étapes de diagnostic | Remède |
|---|---|---|---|
| Perte de charge >10 % à travers les membranes | Encrassement organique (protéines, sucres, par exemple) ou particulaire | Vérifier le SDI (indice de densité de boues) de l'eau d'alimentation ; si >5, améliorer le prétraitement. Analyser le dépôt. | CIP avec nettoyant alcalin (pH 11–12) à basse pression et haut débit. Améliorer le prétraitement. |
| Débit de perméat faible (<10 % de la référence) | Membranes encrassées, TDS d'alimentation élevée, température d'alimentation basse. | Vérifier la température et la pression d'alimentation. Contrôler la pression différentielle des membranes. | Réaliser un CIP. Ajuster la pression de service selon la température. Optimiser le dosage d'antitartre. |
| Conductivité du perméat élevée (>10 % de la référence) | Membrane endommagée (déchirure/fuite), défaillance de joint, entartrage, pH incorrect. | Vérifier la conductivité de chaque élément de membrane. Inspecter le boîtier pour détecter les fuites. Vérifier le pH d'alimentation. | Remplacer la membrane ou les joints endommagés. Réaliser un CIP acide pour l'entartrage. Ajuster le pH d'alimentation. |
| Cycles de CIP fréquents (toutes les 2 semaines, par exemple) | Prétraitement insuffisant, charge organique/particulaire élevée, antitartre insuffisant. | Examiner la performance du prétraitement. Analyser l'eau d'alimentation (organiques, dureté). | Renforcer le prétraitement (DAF, UF, par exemple). Optimiser le dosage d'antitartre. Ajuster la fréquence de CIP. |
La fréquence de CIP est typiquement de 1 à 3 mois. Les nettoyants alcalins (NaOH, pH 11–12) ciblent protéines, lipides et sucres ; les nettoyants acides (acide citrique ou HCl, pH 2–3) ciblent le carbonate de calcium et les oxydes métalliques ; l'acide peracétique traite les biofilms sévères. Une séquence standard comprend : rinçage basse pression, trempage et recirculation alcalins, trempage et recirculation acides, puis rinçage à pH neutre du perméat, suivi d'une sanitation lorsque les règles de sécurité alimentaire l'exigent.
Quotidien : enregistrer pression, débit et conductivité du perméat. Hebdomadaire : inspecter les filtres de prétraitement et rechercher les fuites. Mensuel : mesurer le SDI d'alimentation, étalonner les capteurs et examiner les journaux CIP.
L'osmose inverse élimine-t-elle Cryptosporidium ? Oui, plus de 99,9 % d'élimination à une taille de pore de 0,0001–0,001 µm, conformément aux attentes OMS et EPA en matière d'élimination microbiologique pour l'eau potable et l'eau de process alimentaire.
Qu'est-ce que l'osmose inverse en industrie agroalimentaire ? Une séparation membranaire pilotée par la pression qui produit une eau d'ingrédients haute pureté, une eau de rinçage CIP et des jus concentrés, tout en assurant la conformité FDA, UE et GB 5749-2022.
Combien coûte une OI pour l'industrie agroalimentaire ? Petites installations (1–5 m³/h) : CAPEX 20 000 $–50 000 $ et OPEX 0,15 $–0,30 $/m³. Installations moyennes (5–50 m³/h) : CAPEX 50 000 $–200 000 $ et OPEX 0,10 $–0,20 $/m³. Le retour sur investissement est généralement de 1,5 à 3 ans.
L'eau d'OI convient-elle à toutes les applications alimentaires ? Elle convient à la plupart des usages haute pureté. L'eau embouteillée et certaines recettes de brasserie peuvent nécessiter une reminéralisation ou un ajustement minéral après OI.
À qui s'adresse ce guide / Pour qui il ne convient pas / Étape suivante
Ce guide s'adresse aux exploitants d'usines agroalimentaires, aux ingénieurs de process et aux responsables utilités qui spécifient une OI pour eau d'ingrédients, CIP ou rinçage dans la plage 1–200 m³/h. Il ne convient pas si vous avez uniquement besoin d'un polissage d'eau potable urbaine sans documentation de contact alimentaire, ou si votre besoin relève du dessalement d'eau de mer plutôt que de l'eau de process alimentaire. Étape suivante : réaliser une analyse d'eau brute (TDS, dureté, SDI, chlore, matières organiques), puis dimensionner la récupération, le prétraitement et la redondance à deux trains à l'aide des tableaux de capacité et de conformité ci-dessus.
Équipement connexe
- Systèmes d'OI industriels HydropureWater pour eau de qualité alimentaire — consulter spécifications, plages de capacité et données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit en indiquant votre débit et les paramètres de polluants.