Un filtre-presse à bande déshydrate les boues jusqu'à une siccité de 18–35 % de matières sèches, avec des capacités d'alimentation allant de 0,65 à 12 m³/h selon la largeur de bande (0,5–3,5 m). Les spécifications clés comprennent la tension de bande (4–8 kN/m), la pression hydraulique (6–12 bar) et les MES du filtrat (<200 mg/L selon les directives EPA 2024). Les modèles varient selon la conception du drainage gravitaire, la configuration des bandes (2 ou 3 bandes) et le niveau d'automatisation, avec une consommation énergétique typiquement de 0,2–0,5 kWh/m³ de boues traitées. Utilisez ce guide pour faire correspondre les spécifications à votre type de boues, à votre débit et à vos exigences de conformité.
Fonctionnement d'un filtre-presse à bande : mécanisme et composants clés
La déshydratation mécanique par filtres-presses à bande réalise la séparation primaire de l'eau par drainage gravitaire, qui élimine généralement 50 % à 70 % de l'eau libre avant que les boues n'entrent dans les zones de compression. Ce procédé en trois étapes — drainage gravitaire, compression en coin et cisaillement haute pression — est conçu pour transformer des boues liquides pompables en un gâteau gerbable et convoyable. Comprendre le rôle mécanique de chaque zone est essentiel pour évaluer les performances de l'équipement et garantir la stabilité opérationnelle à long terme.
Le procédé commence dans la zone de drainage gravitaire, où les boues conditionnées chimiquement sont réparties sur une bande poreuse en mouvement. Cette étape s'appuie sur la charge hydrostatique des boues pour faire passer l'eau à travers la maille de la bande. Dans les systèmes haute performance, les zones gravitaires indépendantes utilisent un tissage de bande plus ouvert pour accélérer le drainage, ce qui peut réduire la consommation de polymère de 10–15 %. Après le drainage gravitaire, les boues entrent dans la zone en coin. Ici, deux bandes convergent pour appliquer une augmentation progressive de la pression, stabilisant le « sandwich » de boues et le préparant à la zone haute pression sans provoquer d'« extrusion latérale » ni de colmatage de la bande.
La déshydratation finale se produit dans la zone de cisaillement haute pression. Les bandes s'enroulent autour d'une série de rouleaux de diamètres décroissants ; à mesure que le rayon des rouleaux diminue, la pression et les forces de cisaillement exercées sur les boues augmentent. La tension de bande, généralement maintenue entre 4 et 8 kN/m, est le principal levier de siccité du gâteau. Si une tension plus élevée améliore la récupération des matières sèches, elle accélère également l'usure des bandes en polyester ou en polypropylène. Les vitesses de bande optimales vont de 1 à 5 m/min ; des vitesses plus lentes augmentent le temps de séjour et la siccité, mais réduisent le débit total. Les données industrielles indiquent qu'une configuration à 3 bandes, qui sépare la zone gravitaire de la zone de pression, peut améliorer l'efficacité énergétique de 15–20 % par rapport aux conceptions intégrées à 2 bandes, en permettant d'optimiser la vitesse de bande à chaque étape.
Le choix des matériaux est tout aussi déterminant pour la durabilité. Si les bandes en polyester constituent la norme pour les applications municipales en raison de leur haute résistance à la traction, les boues industrielles corrosives nécessitent souvent des bandes en polypropylène pour leur résistance chimique. Le choix entre bacs de collecte en acier inoxydable et cuves béton intégrées a un impact significatif sur les coûts de génie civil et les délais d'installation. Les conceptions modulaires avec bacs en acier inoxydable éliminent le besoin de travaux de bétonnage complexes, offrant une emprise plus flexible pour les modernisations d'installations.
Spécifications du filtre-presse à bande : paramètres critiques et références industrielles
Les filtres-presses à bande industriels standard sont conçus pour des capacités d'alimentation de 0,65 m³/h à plus de 12 m³/h, selon la largeur de bande utile et la concentration en matières sèches de l'influent. Pour les ingénieurs, le critère de sélection principal est le taux de charge en matières sèches, qui va généralement de 100 à 600 kg/h par mètre de largeur de bande. Lorsque les besoins de débit dépassent la capacité d'une seule unité, plusieurs presses ou un filtre-presse à plateaux et cadres pour boues à haute siccité de plus grande taille peuvent être envisagés pour des exigences de siccité ultra-élevée en mode discontinu.
Les références de performance en siccité du gâteau varient selon le secteur. Les boues municipales atteignent généralement 18–25 % de matières sèches (MS), conformément aux normes EPA 2024 pour les biosolides de classe B. En revanche, les boues industrielles — notamment celles de la pâte à papier ou de la pétrochimie — peuvent atteindre 25–35 % de MS lorsqu'elles sont correctement conditionnées. La qualité du filtrat est un autre critère clé ; les presses haute efficacité maintiennent les matières en suspension totales (MES) du filtrat à <200 mg/L. Si le filtrat contient davantage de solides, cela indique soit une floculation polymère insuffisante, soit une maille de bande inadaptée.
| Paramètre | Petits modèles (0,5–1,0 m) | Modèles standard (1,5–2,0 m) | Modèles industriels (2,5–3,5 m) |
|---|---|---|---|
| Capacité d'alimentation (m³/h) | 0,65 – 2,5 | 3,0 – 7,5 | 8,0 – 12,0+ |
| Charge en matières sèches (kg/h/m) | 100 – 250 | 250 – 450 | 450 – 600 |
| Puissance moteur (kW) | 1,5 – 3,0 | 4,0 – 7,5 | 11,0 – 15,0 |
| Pression hydraulique (bar) | 6 – 8 | 8 – 12 | 12 – 16 (haute pression) |
| Consommation énergétique (kWh/m³) | 0,3 – 0,5 | 0,2 – 0,4 | 0,15 – 0,3 |
La longueur de bande et la pression hydraulique sont les leviers secondaires de performance. Les presses standard fonctionnent à 6–12 bar, mais des variantes haute pression atteignant 16 bar sont utilisées pour extraire 2–4 % d'humidité supplémentaire des boues difficiles. Toutefois, ces modèles haute pression nécessitent des châssis renforcés et des paliers haute résistance pour supporter les contraintes mécaniques accrues. La consommation énergétique reste relativement faible par rapport aux centrifugeuses, avec une moyenne typique de 0,2–0,5 kWh par mètre cube de boues traitées. L'installation de variateurs de vitesse (VSD) sur les moteurs d'entraînement principaux et les pompes d'eau de lavage peut encore réduire la surcharge énergétique de 10–15 % pendant les périodes de charge de boues fluctuante.
Comparaison des modèles de filtres-presses à bande : systèmes à 2 bandes vs. 3 bandes et conceptions de drainage gravitaire
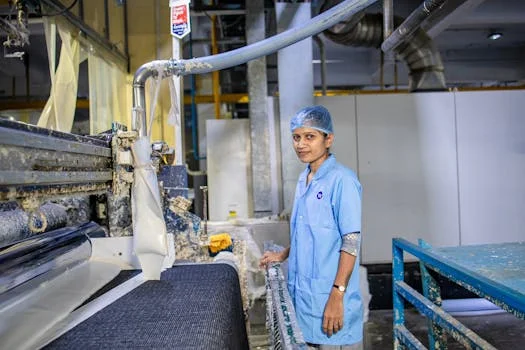
Le choix architectural entre systèmes à 2 bandes et à 3 bandes représente un arbitrage fondamental entre investissement initial et efficacité d'exploitation à long terme. Un système à 2 bandes se caractérise par une conception plus simple et un prix d'achat plus bas, généralement compris entre 50 000 $ et 150 000 $. Ces unités sont très efficaces pour les petites stations d'épuration municipales (STEP) ou les installations agroalimentaires où les volumes de boues sont maîtrisables et les exigences de siccité standard (20–25 % MS). Pour des données plus détaillées sur ces configurations, consultez notre guide complet des spécifications des machines de déshydratation des boues.
En revanche, les systèmes à 3 bandes disposent d'une zone de drainage gravitaire indépendante, avec son propre entraînement et sa propre bande. Cette configuration permet à la zone gravitaire de fonctionner à une vitesse différente de celle de la zone de pression, maximisant l'extraction d'eau avant le début de la compression. Les données issues de sites industriels à fort volume montrent que les systèmes à 3 bandes peuvent améliorer la siccité du gâteau de 3–5 % tout en réduisant la consommation de polymère jusqu'à 15 %. Bien que le coût d'investissement soit plus élevé (150 000 $ à 300 000 $), la réduction des coûts d'élimination — liée à un gâteau plus léger — offre souvent un ROI plus rapide pour les installations traitant plus de 10 tonnes de matières sèches par jour.
| Caractéristique | Système à 2 bandes | Système à 3 bandes | Modèle haute pression |
|---|---|---|---|
| Application principale | Petite/moyenne STEP | Industriel à fort volume | Boues difficiles/huileuses |
| Zone gravitaire | Intégrée | Indépendante/étendue | Intégrée avec pré-épaississeur |
| Coût d'investissement relatif | 1,0x | 1,8x – 2,2x | 2,0x – 2,5x |
| Efficacité polymère | Standard | Élevée (économie 10-15 %) | Variable |
| Emprise | Compacte | Grande | Moyenne |
Les niveaux d'automatisation distinguent également les modèles modernes. Les systèmes manuels nécessitent des interventions fréquentes de l'opérateur pour le guidage de bande et le réglage de la tension. Les systèmes semi-automatiques intègrent un dosage commandé par automate (PLC), tandis que les modèles entièrement automatiques proposent des cycles d'autonettoyage, une supervision à distance via SCADA et un guidage de bande par ultrasons. Bien que l'automatisation complète ajoute 30 000 $ à 80 000 $ au prix d'achat, elle peut réduire les besoins en main-d'œuvre sur site de 40–60 %, ce qui en fait un choix privilégié pour les exploitations industrielles 24 h/24 et 7 j/7.
Type de boues et conditionnement : adapter les spécifications à vos eaux usées
Les caractéristiques des boues, notamment les matières en suspension totales (MES) et l'activité biologique, déterminent les besoins de conditionnement chimique et le débit final d'un filtre-presse à bande. Les boues municipales, qui arrivent généralement à la presse à 1–4 % de MES, nécessitent un système de dosage automatique de polymère pour presses à bande afin de former des flocs robustes. Le polyacrylamide cationique est la référence industrielle, avec des doses allant de 3 à 8 kg de polymère par tonne de matières sèches. Un dosage précis est essentiel ; un sous-dosage provoque le « colmatage de bande » où les fines bouchent la maille, tandis qu'un surdosage entraîne un glissement de bande et une mauvaise libération du gâteau.
Les boues industrielles posent des défis plus complexes. Les boues de pâte à papier peuvent présenter une teneur élevée en fibres, facilitant la déshydratation, tandis que les boues pétrochimiques contiennent souvent des huiles nécessitant des tensioactifs spécialisés ou un ajustement du pH. Pour les boues très diluées (moins de 1 % de MES), un système DAF (flottation à air dissous) pour le pré-épaississement des boues est souvent installé en amont. Pré-épaissir les boues à 4–6 % de matières sèches peut réduire la taille de presse à bande requise de 30–50 %, diminuant significativement les coûts d'investissement et d'énergie. Les données de terrain indiquent que la température des boues joue également un rôle ; des températures supérieures à 30 °C réduisent la viscosité, améliorant les débits de drainage jusqu'à 12 % par rapport aux exploitations par temps froid.
L'environnement chimique doit également être surveillé. Une plage de pH de 6,0 à 8,0 est idéale pour la plupart des polymères commerciaux. Si le pH des eaux usées descend en dessous de 5,0 ou dépasse 9,0, les chaînes polymères peuvent ne plus relier efficacement les solides, produisant un floc fragile qui s'effondre dans la zone en coin. Dans ces cas, une neutralisation du pH ou l'utilisation de polymères spécialisés à haute charge est nécessaire pour maintenir la clarté du filtrat et les normes de siccité du gâteau.
Conformité et normes environnementales des filtres-presses à bande
La conformité réglementaire des filtres-presses à bande porte sur la filière d'élimination finale des boues et l'impact environnemental du filtrat. Selon l'EPA 40 CFR Part 503, les biosolides destinés à l'épandage agricole doivent respecter des normes spécifiques de siccité et de réduction des pathogènes. Pour les biosolides de classe B, une siccité de 18–25 % est généralement exigée afin que le matériau soit gerbable et ne lixivie pas excessivement pendant le transport. Dans l'Union européenne, la directive sur les eaux urbaines résiduaires (91/271/CEE) fixe des références similaires, exigeant souvent 20–30 % de siccité pour les résidus municipaux.
La qualité du filtrat est régie par les permis du National Pollutant Discharge Elimination System (NPDES). La plupart des permis limitent les MES du filtrat recyclé à <200 mg/L. Si la presse est utilisée dans un environnement agroalimentaire ou pharmaceutique, ces limites peuvent descendre jusqu'à 50 mg/L, nécessitant une étape de « finition » telle qu'un bioréacteur à membrane ou une filtration complémentaire. La pollution sonore est un autre facteur de conformité ; l'OSHA 29 CFR 1910.95 limite le bruit au poste de travail à 90 dBA sur un poste de 8 heures. Les presses à bande modernes sont relativement silencieuses, fonctionnant à 75–85 dBA, mais les installations intérieures peuvent néanmoins nécessiter des enceintes acoustiques pour respecter les arrêtés municipaux locaux sur le bruit.
Les normes énergétiques et de sécurité ont également évolué. La certification ISO 50001 est de plus en plus recherchée par les usines industrielles, ce qui favorise l'adoption de moteurs haute efficacité IE3 ou IE4 sur les entraînements des presses à bande. La conformité sécurité exige le respect de la norme ANSI Z245.1-2020, qui impose des câbles d'arrêt d'urgence sur toute la longueur de la presse, des capteurs de guidage de bande pour prévenir une rupture catastrophique, et des protections physiques sur tous les points de pincement rotatifs. Les équipements marqués CE exportés vers l'Europe doivent en outre se conformer à la directive Machines 2006/42/CE, garantissant un niveau standardisé de protection des opérateurs à l'échelle mondiale.
Analyse des coûts : investissement, exploitation et coût total de possession des filtres-presses à bande
Le coût total de possession (TCO) d'un filtre-presse à bande est fortement pondéré par les coûts chimiques et d'élimination à long terme plutôt que par le prix d'achat initial. Les coûts d'investissement d'un système à 2 bandes (largeur 1,5 m) tournent généralement autour de 100 000 $, tandis vis-à-vis d'un système à 3 bandes haute performance de même largeur peut atteindre 200 000 $. Toutefois, en intégrant une analyse des coûts de traitement des eaux usées, le système à 3 bandes s'avère souvent plus économique grâce à sa capacité à produire un gâteau plus sec, réduisant ainsi les redevances de mise en décharge qui peuvent dépasser 100 $ par tonne dans de nombreuses régions.
Les dépenses d'exploitation (OpEx) vont généralement de 0,50 $ à 2,00 $ par mètre cube de boues traitées. La consommation de polymère est le poste OpEx le plus important, représentant 40–60 % du budget d'exploitation total. Les coûts énergétiques sont relativement mineurs, souvent inférieurs à 0,20 $ par mètre cube. Les coûts de maintenance comprennent le remplacement des bandes toutes les 2 000 à 6 000 heures de fonctionnement, selon l'abrasivité des boues et les réglages de tension de bande. Un remplacement de bande typique pour une presse de 2,0 m coûte entre 8 000 $ et 15 000 $, main-d'œuvre et matériaux inclus.
| Catégorie de coût | Référence annuelle (USD) | Coût par m³ traité |
|---|---|---|
| Produits chimiques polymères | 15 000 $ – 45 000 $ | 0,20 $ – 1,00 $ |
| Consommation énergétique | 2 500 $ – 6 000 $ | 0,05 $ – 0,20 $ |
| Main-d'œuvre & exploitation | 8 000 $ – 18 000 $ | 0,10 $ – 0,30 $ |
| Maintenance/bandes | 5 000 $ – 12 000 $ | 0,05 $ – 0,20 $ |
| OpEx total | 30 500 $ – 81 000 $ | 0,40 $ – 1,70 $ |
Le ROI d'une installation de presse à bande est généralement atteint en 2 à 5 ans. Pour les usines industrielles confrontées à des coûts d'élimination des boues élevés, le délai de retour sur investissement peut être aussi court que 18 mois. Pour maximiser le ROI, les installations doivent se concentrer sur l'optimisation du ratio polymère/matières sèches et le maintien de concentrations d'alimentation constantes. Même une augmentation de 1 % de la siccité du gâteau peut se traduire par des dizaines de milliers de dollars d'économies annuelles pour les sites à fort volume.
Questions fréquemment posées
Quelle est la durée de vie typique d'une bande filtrante ?Dans les applications municipales standard, une bande en polyester de haute qualité dure entre 3 000 et 6 000 heures de fonctionnement. Dans les applications industrielles abrasives (p. ex. mines ou lavage de sables), la durée de vie peut chuter à 2 000 heures. Une pression d'eau de lavage adéquate (6 bar et plus) et un alignement de guidage correct sont les facteurs les plus critiques pour prolonger la vie de la bande.
Quelle siccité de gâteau pouvez-vous attendre d'un filtre-presse à bande par rapport à une centrifugeuse ?Les filtres-presses à bande atteignent généralement 18–30 % de siccité, tandis que les centrifugeuses peuvent atteindre 25–35 %. Toutefois, les presses à bande consomment nettement moins d'énergie (0,2–0,5 kWh/m³ contre 1,0–2,0 kWh/m³ pour les centrifugeuses) et présentent des coûts de maintenance plus bas, ce qui les rend plus économiques pour les boues qui n'exigent pas une siccité ultra-élevée.
Un filtre-presse à bande peut-il traiter des boues huileuses ?Oui, mais cela nécessite un conditionnement spécialisé. Les boues huileuses ont tendance à colmater la maille de la bande. L'utilisation combinée de coagulants et de polymères à haute charge, associée à un système de lavage de bande continu haute pression, permet aux presses à bande de traiter efficacement les résidus huileux des usines pétrochimiques ou agroalimentaires.
Quelle est l'exigence standard en eau de lavage ?Un filtre-presse à bande nécessite environ 50–100 litres d'eau de lavage par minute et par mètre de largeur de bande. Cette eau doit être délivrée à une pression de 5–7 bar pour dégager efficacement les pores de la maille des solides résiduels et du polymère.