Les laveurs FGD atteignent un abattement du SO₂ de 50 à 99 %, les systèmes humides offrant le meilleur rendement (90-99 %) pour des chaudières allant jusqu'à 1 300 MW. Les spécifications clés comprennent la régulation du pH (5,7-6,8), la consommation de réactif (p. ex. 1,02-1,05 tonne de calcaire par tonne de SO₂ abattu) et la vitesse des gaz (3-4,5 m/s). La conformité aux EPA NSPS et à la directive IED 2010/75/UE impose des paramètres de conception propres à chaque système, tels que les rapports liquide/gaz (5-15 L/m³) et les pertes de charge (1-3 kPa). Ce guide fournit les données d'ingénierie 2025 pour le choix des systèmes et le dépannage.
Pourquoi les spécifications des laveurs FGD sont déterminantes : le cauchemar de conformité d'un responsable d'installation
Les défaillances des systèmes FGD résultent souvent d'un décalage entre la chimie des gaz de combustion et les paramètres de conception du laveur, ce qui entraîne des manquements graves à la conformité et des pénalités financières. Prenons l'exemple hypothétique d'une centrale au charbon de 500 MW dans l'Ohio, qui a récemment échoué à son audit EPA New Source Performance Standards (NSPS). Malgré l'exploitation d'un système relativement moderne, l'installation a enregistré des émissions de SO₂ 20 % au-dessus de la limite autorisée en charge de pointe. L'enquête a révélé que le rapport liquide/gaz était passé sous le seuil de conception de 10 L/m³, et que le pH de la bouillie avait dérivé à 5,2, freinant nettement la cinétique d'absorption. Le résultat : 1,2 M$ d'amendes cumulées et l'obligation immédiate d'une modernisation de plusieurs millions de dollars.
Des spécifications FGD inadaptées n'attirent pas seulement le regard des autorités ; elles provoquent des arrêts d'exploitation concrets. Lorsque le pH n'est pas maintenu dans la plage critique de 5,7 à 6,8, le système risque soit une capture inefficace du SO₂ (à pH bas), soit un entartrage sévère au sulfate de calcium (à pH élevé). L'entartrage provoque le colmatage des buses et l'augmentation des pertes de charge dans l'absorbeur, imposant des arrêts non planifiés pour un nettoyage manuel. Pour les responsables des achats et les ingénieurs, la maîtrise des détails de consommation de réactifs et de vitesses de gaz est le seul moyen d'assurer le ROI à long terme et la stabilité opérationnelle. Ce guide fournit les spécifications fondées sur les données nécessaires pour éviter ces écueils, en commençant par une comparaison des principales technologies de laveurs disponibles en 2025.
Types de laveurs FGD : mécanismes, rendement et adéquation aux cas d'usage
Les systèmes modernes de désulfuration humide des gaz de combustion (WFGD) peuvent atteindre des rendements d'abattement du SO₂ supérieurs à 99 % pour des chaudières de 50 MW à 1 300 MW. Le mécanisme fondamental consiste en l'absorption du SO₂ dans une bouillie alcaline — généralement du calcaire — où il réagit pour former du sulfite de calcium ou du gypse. Grâce à leur rendement élevé et à leur capacité à traiter les charbons à haute teneur en soufre, les laveurs humides restent la norme industrielle pour les grandes centrales, représentant environ 85 % des installations mondiales.
Les laveurs secs et les absorbeurs par pulvérisation sèche (SDA) offrent des mécanismes alternatifs pour les unités plus petites ou les installations contraintes en espace. Les laveurs secs consistent à injecter un réactif sec (comme la chaux hydratée) directement dans le flux de gaz de combustion, où le SO₂ réagit pour former un sous-produit solide collecté par un filtre à manches en aval. Bien que leur rendement d'abattement soit généralement plus faible (moins de 80 %), ils consomment nettement moins d'eau et présentent des coûts d'investissement inférieurs. Les laveurs par pulvérisation sèche comblent l'écart, en utilisant une bouillie de réactif atomisée dans les gaz de combustion. L'eau s'évapore au fur et à mesure de la réaction, laissant un sous-produit sec. Les SDA atteignent typiquement 80-90 % de rendement, mais exigent un contrôle précis de la température ; le gaz en sortie doit être maintenu 10-15 °C au-dessus de la température de saturation adiabatique afin d'éviter la condensation et la corrosion dans le filtre à manches.
| Type de système | Mécanisme principal | Rendement SO₂ | Plage de puissance chaudière | Meilleur cas d'usage |
|---|---|---|---|---|
| Laveur humide | Absorption/réaction en phase liquide | 90–99 %+ | 50–1300 MW | Charbon à haute teneur en soufre ; grandes centrales |
| Laveur sec | Injection de réactif sec | <80 % | <300 MW | Charbon à basse teneur en soufre ; zones de stress hydrique |
| Pulvérisation sèche (SDA) | Atomisation de bouillie | 80–90 % | 100–300 MW | Soufre intermédiaire ; chaudières industrielles |
Paramètres de conception des laveurs FGD 2025 : tableau de données d'ingénierie
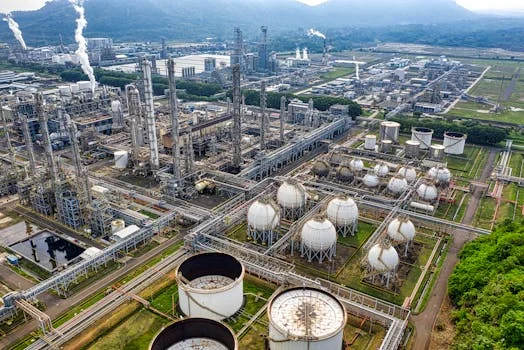
La norme d'ingénierie 2025 pour les laveurs humides au calcaire exige un rapport liquide/gaz (L/G) de 5 à 15 L/m³ afin de maintenir le rendement stœchiométrique et d'éviter les émissions de « percée ». Ces paramètres, issus des lignes directrices consolidées de l'EPA et d'acteurs industriels comme Babcock & Wilcox, constituent le référentiel définitif d'évaluation des systèmes. Les ingénieurs doivent équilibrer la vitesse des gaz — typiquement 3 à 4,5 m/s — et le temps de séjour pour assurer une neutralisation complète du SO₂ sans induire un entraînement excessif de brouillard.
| Paramètre | Laveur humide (calcaire) | Laveur sec (chaux) | Absorbeur par pulvérisation sèche | Source/norme |
|---|---|---|---|---|
| Rendement d'abattement du SO₂ | 90–99 % | 70–80 % | 80–90 % | EPA / B&W |
| Plage de pH d'exploitation | 5,7–6,8 | N/A (sec) | N/A (bouillie) | Barben Analytical |
| Consommation de réactif | 1,02–1,05 (t/t SO₂) | 1,10–1,20 (t/t SO₂) | 1,05–1,15 (t/t SO₂) | Zhongsheng Data |
| Liquide/gaz (L/G) | 5–15 L/m³ | N/A | 0,5–1,5 L/m³ | EPA Engineering |
| Vitesse des gaz | 3,0–4,5 m/s | 1,5–2,5 m/s | 2,0–3,5 m/s | B&W Specifications |
| Perte de charge | 1,0–3,0 kPa | 0,5–1,5 kPa | 1,5–2,5 kPa | EPA Fact Sheet |
| Température des gaz d'entrée | 150–370°C | 120–200°C | 130–180°C | FETC Guidelines |
| Sous-produit | Gypse (CaSO₄·2H₂O) | Sulfite de calcium/cendres | Sulfite de calcium/cendres | EPA Subtitle D |
Les seuils critiques doivent être surveillés en temps réel. Par exemple, si le pH de la bouillie descend sous 5,0, le rendement d'abattement du SO₂ d'un laveur humide s'effondre presque immédiatement. À l'inverse, un fonctionnement au-dessus d'un pH de 7,0 augmente nettement le risque d'entartrage carbonaté, qui peut aveugler les dévésiculeurs et faire monter la perte de charge au-delà de la capacité de compensation du ventilateur.
Choix du réactif : coût, rendement et considérations sur les sous-produits
Le calcaire demeure le réactif le plus économique pour les systèmes FGD de grande capacité, avec des taux de consommation généralement compris entre 1,02 et 1,05 tonne par tonne de SO₂ abattu. Bien que le calcaire soit bon marché (en moyenne 15-25 $ la tonne), il exige une infrastructure de broyage et de manutention plus robuste que la chaux. Pour les installations dont le capital pour un broyage sur site est limité, la chaux hydratée (80-120 $ la tonne) offre une réactivité plus élevée et une manutention plus simple, au prix toutefois d'un coût d'exploitation nettement supérieur. Un dosage chimique piloté par API pour l'optimisation des réactifs FGD est indispensable lorsque l'on utilise des réactifs coûteux comme la chaux enrichie au magnésium, afin d'éviter le gaspillage.
| Réactif | Coût moyen (USD/t) | Rendement | Valeur du sous-produit |
|---|---|---|---|
| Calcaire (CaCO₃) | $15–$25 | 90–99 % | Élevée (gypse pour plaques de plâtre) |
| Chaux hydratée (Ca(OH)₂) | $80–$120 | 95–99 % | Faible (mise en décharge uniquement) |
| Chaux enrichie au Mg | $100–$150 | 98–99 % | Faible (réduit l'entartrage) |
| Carbonate de sodium | $200–$300 | 95–98 % | Nulle (déchet soluble) |
Le choix du réactif conditionne également le devenir du sous-produit. Les laveurs humides au calcaire peuvent produire un gypse de haute pureté (pureté >95 %), commodité commercialisable pour les industries des plaques de plâtre et de l'agriculture. Cela peut compenser une partie de l'OPEX. En revanche, les systèmes secs et par pulvérisation sèche produisent un mélange de sulfite de calcium et de cendres volantes, qui nécessite généralement une élimination en décharge EPA Subtitle D. Pour une gestion efficace de ces solides, des solutions de déshydratation des boues pour la gestion du gypse FGD sont souvent intégrées aux opérations aval de l'installation.
Référentiels de conformité : EPA NSPS, IED UE et normes de la Banque mondiale
Les limites mondiales d'émission de SO₂ ont convergé vers un seuil de 200 mg/Nm³ pour les nouvelles grandes installations de combustion, tant au titre de la directive IED 2010/75/UE que des lignes directrices EHS de la Banque mondiale. Aux États-Unis, l'EPA NSPS (40 CFR Part 60) impose des limites de SO₂ aussi basses que 1,2 lb/MMBtu pour les nouvelles unités au charbon, exigeant souvent un rendement d'abattement minimal de 90 % quelle que soit la teneur en soufre du charbon. La conformité ne concerne pas seulement le laveur ; elle implique aussi la gestion des stratégies de traitement des eaux usées pour les purges de laveurs FGD afin de respecter les limites de rejet locales pour les chlorures et les métaux lourds.
| Réglementation | Limite SO₂ (nouvelles installations) | Exigence d'abattement | Priorité |
|---|---|---|---|
| EPA NSPS (USA) | 1,2 lb/MMBtu | 90–95 % | Soufre entrant vs. soufre sortant |
| IED UE 2010/75/UE | 200 mg/Nm³ | MTD (meilleures techniques disponibles) | Surveillance continue |
| EHS Banque mondiale | 200 mg/Nm³ | 90 %+ pour >500 MW | Financement de projets internationaux |
| Chine GB 13223 | 35–100 mg/Nm³ | Émissions ultra-faibles | Qualité de l'air urbain |
Analyse des coûts des laveurs FGD : CAPEX, OPEX et référentiels de ROI
Les dépenses d'investissement (CAPEX) des systèmes FGD humides en 2025 vont de 100 à 300 $ par kilowatt, selon la teneur en soufre du combustible et la redondance exigée. Pour une centrale type de 500 MW, cela représente un investissement de 50 à 150 M$. Les laveurs secs offrent un point d'entrée plus bas à 50-150 $/kW, mais s'accompagnent d'un OPEX plus élevé à long terme en raison du coût des réactifs à la chaux. Les charges d'exploitation (OPEX) vont typiquement de 0,50 à 2,00 $ par MWh pour les systèmes humides, couvrant les réactifs, l'électricité des pompes et ventilateurs, et la maintenance.
Le ROI d'un système FGD se calcule souvent par les pénalités réglementaires évitées et le potentiel de vente des sous-produits. Un laveur humide au calcaire peut s'amortir en 3 à 7 ans si le gypse peut être vendu aux fabricants de plaques de plâtre. Toutefois, des « coûts cachés » peuvent éroder ces gains. Par exemple, l'accumulation de chlorure de calcium dans la bouillie en recirculation peut accélérer la corrosion, imposant l'emploi d'alliages coûteux comme l'acier inoxydable duplex 2205. De plus, un choix chimique inadapté pour le traitement de l'eau des laveurs FGD et la prévention de l'entartrage peut entraîner des taux de purge excessifs, augmentant les coûts de traitement des eaux usées de 0,10-0,30 $/MWh.
Problèmes courants des laveurs FGD et guide de dépannage
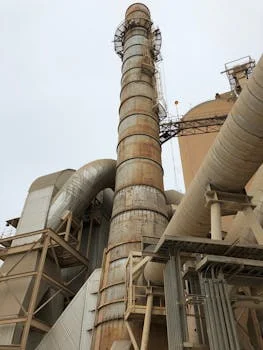
L'entartrage au sulfate de calcium survient le plus souvent lorsque le pH de la bouillie de l'absorbeur dépasse 6,8, entraînant une hausse rapide de la perte de charge et le colmatage des buses. Maintenir le pH entre 5,7 et 6,8 est la mesure préventive la plus efficace. Si un entartrage est détecté, les opérateurs doivent vérifier l'exactitude des sondes de pH et s'assurer que la granulométrie du calcaire respecte la spécification de 90 % passant un tamis de 44 μm (325 mesh). Pour le biofouling ou l'accumulation organique dans le système, les systèmes de laveurs FGD Zhongsheng Environmental avec lavage humide chaux/calcaire peuvent être appuyés par des traitements oxydants ciblés.
| Problème | Cause probable | Étape de diagnostic | Correction |
|---|---|---|---|
| Faible abattement du SO₂ | pH <5,7 ou rapport L/G bas | Vérifier l'étalonnage de la sonde pH | Augmenter le débit de réactif |
| Entartrage interne | pH >6,8 ; oxydation élevée | Inspecter les dévésiculeurs | Abaisser le pH ; ajuster le débit d'air |
| Corrosion | Teneurs en chlorures >500 ppm | Analyser le filtrat de bouillie | Augmenter le taux de purge |
| Gaspillage de réactif | Particules de calcaire trop grossières | Analyse granulométrique de la bouillie | Ajuster les réglages du broyeur à boulets |
| Moussage | Contaminants organiques | Inspection visuelle du puisard | Ajouter un antimousse ; vérifier la vitesse des gaz |
Le colmatage des dévésiculeurs est un autre problème fréquent, souvent causé par l'entraînement de particules fines. L'intégration de dépoussiéreurs à manches à haute efficacité pour le contrôle des particules FGD en amont peut réduire nettement la charge solide entrant dans le laveur, allonger l'intervalle entre nettoyages manuels et réduire le risque d'érosion du ventilateur.
Cadre de sélection des laveurs FGD : matrice de décision en 5 étapes
La sélection d'un système FGD exige une analyse multivariable de la capacité de la chaudière, de la teneur en soufre du combustible et du marché local des sous-produits de gypse. La matrice suivante fournit une approche structurée pour que les équipes d'ingénierie restreignent les choix technologiques à partir des données 2025 de ce guide.
| Étape | Variable | Logique de décision |
|---|---|---|
| 1 | Taille de chaudière | >300 MW → humide ; <100 MW → sec ; 100-300 MW → SDA |
| 2 | Soufre du combustible | >2 % de soufre → humide ; <1 % de soufre → sec ou SDA |
| 3 | Conformité | Abattement 99 % → humide ; 80-90 % → SDA |
| 4 | Sous-produit | Marché pour le gypse ? → humide ; pas de marché ? → sec/SDA |
| 5 | Disponibilité en eau | Élevée → humide ; rare → laveur sec |
Scénario type : une centrale de 500 MW brûlant un charbon à haute teneur en soufre (3 %), avec accès à une usine locale de plaques de plâtre, devrait prioriser un laveur humide au calcaire. Cette configuration offre un rendement de 95-99 %, un CAPEX maîtrisable d'environ 125 M$ et une compensation d'OPEX via la vente de gypse. À l'inverse, une chaudière industrielle de 150 MW brûlant un fioul à basse teneur en soufre dans une région en stress hydrique serait mieux servie par un système d'injection de chaux sèche, minimisant la consommation d'eau et le risque en capital.
Foire aux questions
Quelle est la différence entre un laveur humide et le FGD ?
Le FGD (Flue Gas Desulfurization, désulfuration des gaz de combustion) est le procédé spécifique d'élimination du dioxyde de soufre des gaz de combustion. Un laveur humide est l'équipement utilisé pour réaliser ce procédé en mettant le gaz en contact avec un liquide alcalin. Si tous les systèmes FGD humides sont des laveurs, tous les laveurs ne sont pas destinés au FGD ; certains sont conçus pour l'abattement des particules, le contrôle des gaz acides (HCl/HF) ou le traitement des COV.
Comment calcule-t-on le débit en CFM d'un laveur ?
Le débit requis en pieds cubes par minute (CFM) se calcule à partir de l'apport thermique de la chaudière et de la masse volumique des gaz. Formule : CFM = (apport thermique en MMBtu/h × 10 000) / (60 × masse volumique des gaz en lb/ft³). Pour une chaudière de 500 MW (environ 5 000 MMBtu/h), le débit est d'environ 833 000 CFM dans les conditions normales.
Combien coûte un système FGD ?
Le CAPEX va de 50 à 300 $ par kW. Les systèmes humides sont les plus coûteux (100-300 $/kW) en raison de la complexité de la gestion des liquides et du traitement des sous-produits. Les systèmes secs sont moins chers à installer (50-150 $/kW) mais ont des coûts de réactifs plus élevés, d'où un OPEX de 0,30 à 1,50 $ par MWh.
Comment calcule-t-on la capacité d'un laveur ?
La capacité du laveur est déterminée par le débit massique de SO₂. Formule : capacité (kg/h) = (débit de gaz en m³/s × SO₂ à l'entrée en mg/m³) / (rendement d'abattement × 1 000). Un système traitant 1 000 m³/s avec 2 000 mg/m³ de SO₂ à 95 % d'abattement doit pouvoir capter 1 900 kg de SO₂ par heure.
Quelles sont les dernières spécifications des laveurs FGD pour 2025 ?
Les spécifications 2025 mettent l'accent sur les émissions ultra-faibles (sous 35 mg/Nm³ dans certaines régions), les rapports liquide/gaz de 5-15 L/m³ et l'intégration de jumeaux numériques pour l'optimisation en temps réel du pH et des réactifs. La conformité aux MTD UE (meilleures techniques disponibles) et à l'EPA NSPS demeure le principal moteur de conception.
Équipements associés
- Systèmes de laveurs FGD Zhongsheng Environmental avec lavage humide chaux/calcaire — consultez les spécifications, la plage de capacité et les données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit en indiquant votre débit et vos paramètres de polluants.