Pourquoi les systèmes d’osmose inverse pour eaux saumâtres sont essentiels dans l’agroalimentaire
Les activités de transformation alimentaire, notamment celles situées dans les régions côtières ou arides où l’eau saumâtre (TDS de 1 000–10 000 mg/L) constitue la principale source d’approvisionnement, sont soumises à des exigences strictes en matière de qualité et de conformité. Pour respecter des normes réglementaires telles que la FDA 21 CFR Part 129 pour l’eau embouteillée ou la norme européenne 98/83/CE relative à l’eau potable, les transformateurs doivent garantir que leur approvisionnement en eau respecte en permanence une limite microbienne inférieure à 1 unité formant colonie (UFC) par 100 mL et un taux de solides dissous totaux (TDS) inférieur à 500 mg/L. L’eau municipale standard se situe souvent dans ces paramètres, mais les sources saumâtres, courantes dans des régions comme la Californie, le Moyen-Orient et l’Australie, nécessitent un traitement avancé. Les systèmes d’osmose inverse pour eaux saumâtres sont conçus pour relever ces défis et fonctionnent généralement à des pressions comprises entre 200 et 400 psi, soit une pression nettement supérieure aux 50–100 psi nécessaires pour l’osmose inverse de l’eau du robinet. Par exemple, un fabricant de fromage en Arabie saoudite, confronté à une eau d’alimentation présentant un TDS de 3 500 mg/L, a installé un système d’osmose inverse pour eaux saumâtres de 10 000 GPD. Ce système a permis d’obtenir un TDS de seulement 15 mg/L dans le perméat, avec pour résultat une réduction de 98 % du transfert de sels et une diminution de 40 % des coûts globaux liés à l’eau. Toutefois, les transformateurs doivent rester particulièrement vigilants face aux problèmes courants tels que l’encrassement des membranes par des matières organiques comme le lactose dans les applications laitières, l’entartrage dû au sulfate de calcium et la croissance persistante de biofilms dans les conduites critiques de CIP (nettoyage en place), qui peuvent tous compromettre la qualité de l’eau et l’efficacité du système.
Spécifications des systèmes d’osmose inverse pour eaux saumâtres destinés à l’agroalimentaire
Le choix du système d’osmose inverse pour eaux saumâtres adapté à la transformation alimentaire nécessite une compréhension approfondie de paramètres techniques spécifiques, afin de garantir à la fois la qualité de l’eau et la fiabilité opérationnelle. Au cœur de tout système d’osmose inverse se trouvent les membranes et, pour les applications de qualité alimentaire, les membranes composites à couche mince (TFC) sont largement privilégiées. Les membranes TFC offrent des taux de rétention des sels supérieurs, atteignant généralement 99,5 %, soit un niveau nettement supérieur aux 97 % proposés par les anciennes membranes en acétate de cellulose. Leur structure intrinsèque assure une meilleure résistance à l’encrassement organique, un facteur essentiel dans les environnements de transformation alimentaire où les sucres, les protéines et les matières grasses peuvent facilement s’accumuler. La pression de fonctionnement des systèmes d’osmose inverse pour eaux saumâtres se situe généralement entre 200 et 400 psi, soit un niveau nettement inférieur aux 800–1 200 psi requis pour le dessalement de l’eau de mer, ce qui contribue à une consommation énergétique de 0,5–1,5 kWh/m³. Les taux de récupération des systèmes d’osmose inverse pour eaux saumâtres se situent généralement entre 75 et 90 %. Toutefois, dans la transformation alimentaire, il est souvent optimal de viser un taux de récupération de 80–85 %. Si des taux de récupération plus élevés permettent de produire davantage d’eau purifiée par unité d’eau d’alimentation, ils augmentent également la concentration de solides dissous dans le flux de rejet, ce qui accroît le risque d’entartrage et réduit la durée de vie des membranes. Un prétraitement efficace est essentiel pour protéger ces membranes de grande valeur. Il comprend généralement des filtres multimédias dotés de pores de 10–20 µm pour éliminer les matières en suspension, suivis d’un dosage précis d’antitartre (par exemple, 2–5 ppm de polyphosphate) afin d’inhiber la précipitation de minéraux tels que le sulfate de calcium, particulièrement présent dans la transformation du fromage et du lactosérum. Le post-traitement est tout aussi crucial pour respecter les normes microbiologiques. La désinfection par rayonnement ultraviolet (UV), avec une dose d’au moins 40 mJ/cm², ou l’application de dioxyde de chlore à une concentration de 0,8 mg/L sont des méthodes courantes pour garantir que l’eau perméat est exempte de micro-organismes viables, des protocoles de validation rigoureux étant mis en place pour confirmer leur efficacité.
| Paramètre | Plage/Spécification typique | Considérations pour la transformation alimentaire |
|---|---|---|
| TDS de l’eau d’alimentation | 1,000–10,000 mg/L | Nécessite un prétraitement robuste et des membranes à haut taux de rétention. |
| Pression de fonctionnement | 200–400 psi | Pression supérieure à celle de l’OI sur eau du robinet ; nécessite un équipement correctement dimensionné. |
| Consommation énergétique | 0.5–1.5 kWh/m³ | Une conception optimisée du système et des dispositifs de récupération d’énergie peuvent réduire les coûts d’exploitation. |
| Rétention des sels | ≥99.5% (membranes TFC) | Essentielle pour respecter les limites strictes de TDS relatives à la qualité des produits et à la conformité réglementaire. |
| Taux de récupération | 75–90% (objectif 80–85%) | Il convient d’équilibrer les économies d’eau avec le risque d’entartrage et la durée de vie des membranes. |
| Type de membrane | Composite à couche mince (TFC) | Privilégié pour son taux de rétention supérieur et sa résistance à l’encrassement organique. |
| Prétraitement | Filtration multimédia (10–20 µm), dosage d’antitartre (2–5 ppm) | Essentiel pour prévenir l’encrassement et l’entartrage causés par les contaminants de l’eau d’alimentation. |
| Post-traitement | Désinfection UV (40 mJ/cm²), dioxyde de chlore (0.8 mg/L) | Garantit la sécurité microbiologique et la conformité aux limites de <1 UFC/100 mL. |
| Compatibilité CIP | Acide citrique (pH 2), NaOH (pH 12), dioxyde de chlore | Les matériaux et les protocoles doivent être compatibles avec les agents de nettoyage de qualité alimentaire. |
Pour les transformateurs à la recherche de solutions avancées, Zhongsheng Environmental propose les systèmes d’OI de qualité alimentaire de Zhongsheng fabriqués avec des matériaux conformes aux exigences de la FDA, conçus pour répondre à ces normes exigeantes.
Ventilation des coûts : systèmes d’OI sur eau saumâtre pour la transformation alimentaire
L’investissement financier dans un système d’OI sur eau saumâtre destiné à la transformation alimentaire comprend à la fois les dépenses d’investissement initiales (CAPEX) et les dépenses d’exploitation récurrentes (OPEX). Le CAPEX des systèmes d’une capacité comprise entre 500 et 20,000 gallons par jour (GPD) peut varier de 15,000 à 250,000 $. Il est essentiel de noter que les systèmes de qualité alimentaire coûtent généralement 20–30% plus cher que les unités industrielles standard, en raison de la nécessité d’utiliser une construction en acier inoxydable 316L, des raccords sanitaires et des surfaces polies afin de prévenir la prolifération microbienne et de faciliter le nettoyage. L’OPEX, souvent exprimé pour 1,000 gallons, peut varier de 0.50 à 2.00 $. Ce coût comprend la consommation énergétique, qui varie selon l’efficacité du système et les tarifs locaux de l’électricité (0.08–0.20 $/kWh), le remplacement des membranes (estimé à 0.10–0.30 $/1,000 gal), ainsi que le coût des produits chimiques et consommables CIP (0.05–0.15 $/1,000 gal). Le retour sur investissement (ROI) dépend de plusieurs facteurs. Les économies d’eau importantes, souvent comprises entre 30–50% par rapport à l’achat d’eau municipale, constituent un facteur déterminant. La réduction des TDS des eaux usées peut diminuer considérablement les surtaxes imposées par les autorités locales, notamment dans les régions appliquant des limites strictes de rejet. L’amélioration de la qualité des produits, telle que la réduction de la teneur en sel des produits de boulangerie ou l’utilisation d’une eau constante pour les ingrédients des boissons, contribue également aux bénéfices économiques. Au-delà des coûts directs du système, les transformateurs alimentaires doivent également prendre en compte les dépenses indirectes. Celles-ci comprennent les essais de validation FDA, qui peuvent coûter entre 5,000 et 15,000 $, afin de garantir que le système respecte toutes les exigences réglementaires. La constitution d’un stock de pièces de rechange, notamment de 2–3 éléments de membrane de réserve, est essentielle pour réduire les temps d’arrêt. La formation des opérateurs aux exigences spécifiques des protocoles CIP de qualité alimentaire et à la maintenance du système constitue également un investissement indispensable.
| Composant du coût | Fourchette typique | Spécificités de l’industrie agroalimentaire |
|---|---|---|
| CAPEX | $15,000 – $250,000 (500–20,000 GPD) | 20–30 % plus élevé pour une conception sanitaire, l’acier inoxydable 316L et des raccords hygiéniques. |
| OPEX par 1,000 gallons | $0.50 – $2.00 | Comprend l’énergie, le remplacement des membranes, les produits chimiques et la maintenance. |
| Coût de l’énergie | $0.08 – $0.20/kWh | Dépend des tarifs locaux et de l’efficacité du système. |
| Remplacement des membranes | $0.10 – $0.30/1,000 gal | La fréquence varie selon la qualité de l’eau d’alimentation et les heures de fonctionnement. |
| Produits chimiques et consommables CIP | $0.05 – $0.15/1,000 gal | Comprend les acides, les alcalins, les désinfectants et les cartouches filtrantes. |
| Coûts cachés | ||
| Validation et essais FDA | $5,000 – $15,000 | Essentiels pour l’homologation réglementaire et la sécurité des produits. |
| Stock de pièces de rechange | (par ex., 2-3 membranes) | Réduit les temps d’arrêt lors de défaillances imprévues des composants. |
| Formation des opérateurs | Cruciale pour assurer une exploitation correcte, la maintenance et le respect des protocoles CIP. | |
| Facteurs déterminants du ROI | ||
| Économies d’eau | 30–50 % | Réduction de la dépendance à l’eau municipale coûteuse. |
| Réduction de la surtaxe sur les eaux usées | Importante | Redevances réduites grâce à la diminution des rejets de TDS. |
| Amélioration de la qualité des produits | Mesurable | Eau de formulation constante et réduction des contaminants. |
Pour une gestion précise des produits chimiques, envisagez le dosage d’antitartre contrôlé par API pour les systèmes d’Osmose Inverse.
Liste de contrôle de conformité pour les systèmes d’Osmose Inverse sur eau saumâtre de qualité alimentaire
Garantir la conformité des systèmes d’Osmose Inverse sur eau saumâtre aux exigences réglementaires strictes de l’industrie agroalimentaire est un processus multidimensionnel. Les responsables de la conformité doivent examiner méticuleusement la conception, l’exploitation et la documentation du système au regard de diverses normes. Aux États-Unis, la norme FDA 21 CFR Part 110 (Bonnes pratiques de fabrication actuelles, ou cGMP) impose des principes de conception sanitaire pour toutes les surfaces en contact avec les aliments, notamment l’utilisation de matériaux tels que l’acier inoxydable 316L et de raccords hygiéniques facilitant un nettoyage approfondi et empêchant la prolifération microbienne. La validation de la réduction microbienne, souvent réalisée au moyen d’essais de provocation avec des organismes substituts tels que E. coli, constitue un élément essentiel de la conformité aux BPF. Les réglementations de l’Union européenne, telles que la directive européenne 98/83/CE relative à la qualité des eaux destinées à la consommation humaine, fixent des limites strictes pour 48 contaminants spécifiques, notamment des teneurs maximales en métaux lourds comme le plomb (<10 µg/L) et les pesticides (<0.1 µg/L), qui sont tous efficacement éliminés par l’Osmose Inverse. En Amérique du Nord, la certification NSF/ANSI 61 est souvent exigée afin de garantir que tous les matériaux en contact avec l’eau potable sont sûrs et ne libèrent pas de substances nocives. Au-delà des normes fédérales et internationales, les réglementations locales doivent également être prises en compte. Par exemple, la norme SASO 1433 d’Arabie saoudite applicable à l’eau embouteillée stipule un TDS maximal de 500 mg/L et des limites microbiologiques de <1 UFC/100 mL, ce qui exige une configuration précise des systèmes d’Osmose Inverse pour satisfaire à ces exigences régionales. La tenue d’une documentation complète constitue un pilier de la conformité. Elle comprend les relevés détaillés de chaque cycle CIP, les enregistrements des tests d’intégrité des membranes (tels que les tests de décroissance de pression) réalisés régulièrement pour détecter les fuites ou les dommages, ainsi qu’un programme rigoureux d’échantillonnage microbiologique définissant les fréquences pour l’eau perméat (quotidienne) et les circuits CIP (hebdomadaire). Cette approche méticuleuse garantit le respect continu des normes de sécurité et de qualité.
Pour une désinfection fiable après traitement, les générateurs de ClO₂ sur site pour la désinfection après osmose inverse offrent une solution très efficace.
Résolution des problèmes courants des systèmes d’osmose inverse dans l’industrie agroalimentaire
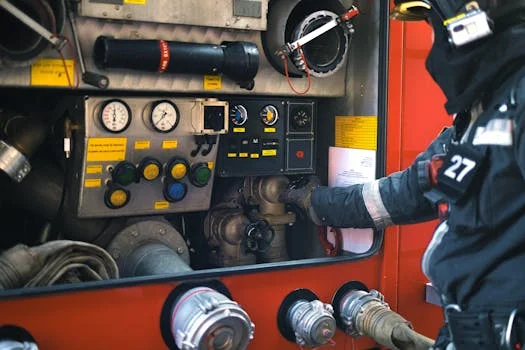
Les difficultés d’exploitation des systèmes d’osmose inverse dans l’industrie agroalimentaire résultent souvent des caractéristiques particulières de l’eau d’alimentation et des exigences strictes en matière d’hygiène du secteur. Un symptôme courant est la diminution du débit de perméat, pouvant atteindre 20 % sur une période de 30 jours. Celle-ci peut être attribuée soit à un encrassement organique, particulièrement fréquent dans la transformation des produits laitiers ou du sucre en raison de la présence de lactose ou de saccharose, soit à un entartrage minéral, tel que le sulfate de calcium. La solution recommandée consiste à appliquer un protocole de nettoyage en place (CIP) adapté : en cas d’entartrage, un trempage dans une solution d’acide citrique à 2 % (pH 2) pendant 30 à 60 minutes est efficace, tandis qu’un encrassement organique peut être traité avec une solution d’hydroxyde de sodium (NaOH) à 0,1 % (pH 12) pendant la même durée. Un autre problème critique est l’augmentation de la teneur en TDS du perméat, au-delà de la valeur cible de 50 mg/L. Cela indique souvent une détérioration des membranes, potentiellement due à une exposition à des désinfectants tels que le chlore libre, ou des fuites au niveau des joints du système, notamment les joints toriques. Le diagnostic de ces problèmes nécessite la réalisation d’un test de chute de pression pour évaluer l’intégrité des membranes, ou de tests au colorant pour localiser les fuites des joints toriques, suivie du remplacement des membranes ou des joints endommagés. La formation de biofilm dans les conduites de CIP constitue une préoccupation persistante qui compromet l’assainissement. Elle peut être due à des températures d’assainissement insuffisantes (inférieures à 85 °C) ou à une conception inadéquate de la tuyauterie comportant des bras morts. La solution consiste à installer des raccords sanitaires, tels que des connexions tri-clamp, afin d’éliminer les crevasses, et à mettre en œuvre un programme d’assainissement utilisant du dioxyde de chlore à 200 ppm avec un temps de contact de 30 minutes. La prévention proactive est essentielle : la surveillance quotidienne des TDS du perméat, les cycles hebdomadaires de CIP et les autopsies trimestrielles des membranes pour évaluer les tendances d’encrassement et d’entartrage sont des pratiques indispensables. L’interprétation des résultats des autopsies peut orienter les futures stratégies de prétraitement et de CIP, prolongeant ainsi la durée de vie des membranes et garantissant une qualité d’eau constante.
Foire aux questions
Quelle est la meilleure membrane pour l’osmose inverse d’une eau saumâtre destinée à la transformation alimentaire ?
Les membranes composites à film mince (TFC) sont généralement privilégiées pour leur taux élevé de réjection des sels (99,5 %) et leur meilleure résistance à l’encrassement organique, fréquent dans la transformation alimentaire. Toutefois, dans certaines applications où une forte tolérance au chlore constitue une priorité, comme dans la transformation de la volaille, les membranes en acétate de cellulose peuvent encore être envisagées, bien que leur utilisation soit moins courante pour l’eau saumâtre en raison de taux de réjection plus faibles.
À quelle fréquence faut-il remplacer les membranes d’osmose inverse dans l’industrie agroalimentaire ?
La fréquence de remplacement des membranes varie généralement de 3 à 5 ans, en fonction principalement de la qualité de l’eau d’alimentation, de l’efficacité du prétraitement et de la régularité des cycles de NEP. Les transformateurs laitiers, confrontés à une charge organique importante, peuvent devoir remplacer les membranes tous les 2 à 3 ans. Le suivi du débit de perméat normalisé constitue un indicateur fiable de l’état des membranes et permet de déterminer le moment optimal pour leur remplacement.
Les systèmes d’osmose inverse pour eau saumâtre peuvent-ils éliminer des agents pathogènes comme E. coli ?
Oui, les systèmes d’osmose inverse sont très efficaces pour éliminer les agents pathogènes et atteignent généralement un taux d’élimination de 99,9 %. Toutefois, pour respecter les limites microbiologiques strictes exigées par les réglementations de la FDA et de l’UE (<1 UFC/100 mL), une désinfection post-traitement au moyen de méthodes telles que l’irradiation UV ou le dioxyde de chlore est obligatoire. Des essais de validation sont essentiels pour confirmer l’efficacité combinée du système d’osmose inverse et du post-traitement.
Quel est le retour sur investissement typique d’un système d’osmose inverse pour l’industrie agroalimentaire ?
Le retour sur investissement typique d’un système d’osmose inverse pour l’industrie agroalimentaire est estimé entre 18 et 36 mois. Il s’explique principalement par des économies d’eau substantielles (30–50 % par rapport aux sources municipales) et par la réduction significative des redevances d’assainissement, car un rejet présentant une plus faible teneur en TDS entraîne souvent des frais d’égout moins élevés. L’amélioration de la régularité et de la qualité des produits contribue également au bénéfice financier global.
Comment prévenir la formation d’un biofilm dans mon système d’osmose inverse ?
La prévention du biofilm nécessite une approche multidimensionnelle. L’utilisation de raccords sanitaires, tels que les raccords tri-clamp, élimine les tronçons morts potentiels où le biofilm peut se former. Le maintien constant de températures de NEP supérieures à 85 °C pendant les cycles de nettoyage est essentiel pour assurer une désinfection efficace. Une désinfection régulière avec des agents tels que le dioxyde de chlore à 200 ppm, avec un temps de contact de 30 minutes, est indispensable pour éliminer toute formation naissante de biofilm et maintenir un système hygiénique.
Pour aller plus loin
Découvrez ces articles approfondis consacrés à des sujets connexes du traitement des eaux usées :