Les systèmes MBR (bioréacteur à membrane) de traitement des eaux usées à Taïwan produisent un effluent de qualité quasi équivalente à celle requise pour la réutilisation (<1 mg/L de MES, <5 mg/L de DBO), avec une emprise au sol réduite de 60 % par rapport aux systèmes conventionnels à boues activées. En 2025, les coûts d’investissement vont de 1,2 million de NT$ pour une unité de 10 m³/j à 8,5 millions de NT$ pour 500 m³/j, avec une économie d’énergie de 20 à 30 % par rapport aux systèmes traditionnels (selon les données de Xylem Taiwan). Les principales applications concernent les usines de semi-conducteurs, de pétrochimie et de transformation alimentaire, où les membranes d’ultrafiltration des MBR (0,1 à 0,4 μm) permettent de respecter les limites strictes de la Taiwan EPA en matière de DCO (<100 mg/L) et d’azote ammoniacal (<10 mg/L).
\n\nPourquoi les industries taïwanaises adoptent les systèmes MBR en 2025
\n\nLes limites de rejet fixées par la Taiwan EPA pour 2025 imposent aux installations industrielles de maintenir la DCO en dessous de 100 mg/L, l’azote ammoniacal sous 10 mg/L et les MES sous 30 mg/L, ce qui accélère la transition nationale vers une filtration à haut rendement. Pour le responsable d’une usine de semi-conducteurs à Hsinchu ou un entrepreneur EPC à Kaohsiung, la principale difficulté vient souvent du manque de terrain disponible. Les clarificateurs et filtres à sable traditionnels occupent une emprise considérable que les usines urbaines modernes ne peuvent tout simplement pas se permettre. Une étude de cas menée dans une usine de semi-conducteurs basée à Hsinchu a démontré que le passage du procédé conventionnel à boues activées (CAS) à un bioréacteur à membrane (MBR) réduisait l’emprise de traitement de 70 % tout en respectant systématiquement les limites de DCO les plus strictes (selon les données de UNISOL MYTEX).
\n\nLa pression économique liée à la pénurie d’eau à Taïwan fait également de la technologie MBR le choix logique. La qualité de l’effluent des MBR respecte généralement les normes strictes d’alimentation des systèmes d’osmose inverse (OI), ce qui permet d’atteindre des taux de recyclage de l’eau de 70 à 80 % pour les tours de refroidissement ou l’eau de process non potable. En 2024, l’usine LCY de Kaohsiung, fonctionnant à 1 000 m³/j, a démontré que les systèmes MBR nationaux pouvaient assurer une exploitation à long terme tout en facilitant la réutilisation industrielle de l’eau. L’efficacité énergétique s’est considérablement améliorée ; les solutions MBR de Xylem Taiwan ont démontré une réduction de 20 % de la consommation d’énergie par rapport aux anciens systèmes biologiques, grâce à l’optimisation de l’aération au moyen de surpresseurs à haut rendement et d’une logique de contrôle intelligente.
\n\nPour les ingénieurs qui évaluent les normes taïwanaises de traitement des eaux usées industrielles et les options d’équipements, le MBR offre une solution « à l’épreuve du temps ». Alors que l’EPA s’oriente vers des limites encore plus strictes concernant l’azote et le phosphore dans les bassins versants sensibles, les fortes concentrations de matières en suspension dans la liqueur mixte (MLSS) possibles dans les cuves MBR (8 000 à 12 000 mg/L) offrent la résilience biologique nécessaire pour gérer les chocs toxiques et les variations de charges organiques courantes dans les secteurs pétrochimique et pharmaceutique.
Fonctionnement des systèmes MBR : paramètres de procédé spécifiques à Taïwan
Les bioréacteurs à membrane à Taïwan utilisent généralement des membranes d’ultrafiltration en PVDF (fluorure de polyvinylidène) ou en PTFE (polytétrafluoroéthylène), avec des tailles de pores comprises entre 0,1 et 0,4 μm, afin d’atteindre un fonctionnement à haut flux. Le procédé commence par l’entrée de l’effluent dans un bassin anoxique pour la dénitrification, suivie d’un bassin MBR aérobie où la dégradation biologique et la filtration physique se produisent simultanément. Contrairement au procédé CAS, qui repose sur la gravité dans un clarificateur, le MBR utilise une pression de vide pour aspirer l’eau traitée à travers les fibres membranaires, en retenant tous les solides et la plupart des agents pathogènes.
Les paramètres d’ingénierie des projets à Taïwan doivent tenir compte du climat local et des fortes concentrations en matières organiques. Les temps de rétention hydraulique (HRT) typiques varient de 4 à 8 heures, tandis que les temps de rétention des boues (SRT) sont maintenus entre 15 et 30 jours. Ce SRT long permet la croissance des bactéries nitrifiantes, essentielle pour respecter la limite d’azote ammoniacal de <10 mg/L. Pour prévenir le colmatage des membranes, les membranes à plaques planes en PVDF de la série DF pour MBR immergé utilisent un balayage à l’air à des débits de 0,2–0,5 Nm³/m²/h. Cette aération continue crée des turbulences qui « nettoient » physiquement la surface de la membrane, prolongeant l’intervalle entre les nettoyages chimiques (CIP).
Le climat subtropical de Taïwan, avec des températures moyennes des eaux usées comprises entre 25 °C et 35 °C, influence considérablement la cinétique biologique et la perméabilité des membranes. Des températures plus élevées réduisent généralement la viscosité du fluide, ce qui augmente le flux, mais elles nécessitent également une gestion précise de l’oxygène dissous (OD) afin de prévenir le foisonnement des boues. La production de boues dans ces systèmes est nettement inférieure à celle du procédé CAS, généralement de 0,2–0,4 kg de MES par kg de DBO éliminée, ce qui réduit le coût de déshydratation et d’élimination des boues — une dépense majeure dans les zones industrielles de Taïwan.
| Paramètre | Spécification MBR (norme taïwanaise) | Objectif de qualité de l’effluent |
|---|---|---|
| Matériau de la membrane | PVDF (renforcé) ou PTFE | MES < 1 mg/L |
| Taille des pores | 0,1 – 0,4 μm (ultrafiltration) | Turbidité < 0,5 NTU |
| Concentration en MLSS | 8 000 – 12 000 mg/L | DBO < 5 mg/L |
| Débit de récurage par aération | 0.2 – 0.5 Nm³/m²/h | DCO < 30 mg/L |
| Flux de conception | 15 – 25 LMH (L/m²/h) | Azote ammoniacal < 5 mg/L |
Pour les projets industriels de grande capacité, le système MBR en PVDF de Zhongsheng pour les projets à Taïwan intègre ces paramètres dans une unité compacte montée sur skid, ce qui simplifie l’installation pour les entreprises EPC travaillant dans des délais serrés.
Comparaison des coûts à Taïwan en 2025 : MBR vs. MBBR vs. boues activées conventionnelles
À Taïwan, les coûts d’investissement des systèmes MBR en 2025 vont de 1,2 à 8,5 millions de dollars taïwanais (NT$), selon la capacité journalière, soit un investissement initial supérieur de 40 à 60 % à celui des systèmes conventionnels à boues activées. Toutefois, les responsables des achats doivent mettre ces coûts en balance avec les avantages liés à l’emprise au sol et à la qualité de l’effluent. Pour une même capacité, un système à boues activées conventionnelles peut ne coûter que 0,5 à 4 millions de dollars taïwanais (NT$), mais il nécessite une superficie trois fois plus importante et ne peut produire une eau de qualité adaptée à la réutilisation sans étapes supplémentaires de filtration sur sable et d’ultrafiltration.
Les coûts d’exploitation et de maintenance (O&M) d’un système MBR s’élèvent généralement à 0,8–1,5 NT$ par mètre cube d’eau traitée. Ils sont supérieurs à ceux d’un système MBBR (bioréacteur à lit mobile) ou à boues activées conventionnelles en raison de l’énergie nécessaire au récurage des membranes et du coût ultérieur de leur remplacement. Les modules membranaires, généralement fabriqués en PVDF, doivent être remplacés tous les 5 à 8 ans, pour un coût de 200 à 400 NT$ par mètre carré. Malgré ces coûts, la capacité du MBR à produire une eau compatible avec l’osmose inverse permet aux usines de réduire leurs factures d’eau, qui s’élèvent à Taïwan de 15 à 30 NT$/m³, compensant ainsi efficacement les coûts d’exploitation et de maintenance plus élevés sur une période de 3 à 5 ans.
Une comparaison détaillée entre MBR, MBBR et boues activées conventionnelles pour les projets à Taïwan montre que le MBR constitue le meilleur choix pour les industries des semi-conducteurs et pharmaceutique, où les limites de rejet ne sont pas négociables. Le MBBR reste un excellent candidat pour les usines agroalimentaires soumises à des limites modérées, tandis que les boues activées conventionnelles sont largement réservées aux projets municipaux de grande envergure, où les terrains sont facilement disponibles et les normes de rejet moins strictes.
| Caractéristique | MBR (bioréacteur à membrane) | MBBR (réacteur à biofilm à lit mobile) | CAS (boues conventionnelles) |
|---|---|---|---|
| Coût d’investissement (500 CMD) | NT$ 6.5M – 8.5M | NT$ 4.5M – 6.0M | NT$ 2.5M – 4.0M |
| Coût d’exploitation et de maintenance (par m³) | NT$ 0.8 – 1.5 | NT$ 0.5 – 1.2 | NT$ 0.3 – 0.8 |
| Emprise au sol (m²/m³) | 0.5 – 1.0 | 1.0 – 2.0 | 2.0 – 4.0 |
| Qualité de l’effluent | Qualité pour réutilisation (<1 NTU) | Secondaire (<15 NTU) | Secondaire (<20 NTU) |
| Consommation énergétique (kWh/m³) | 0.6 – 1.2 | 0.4 – 0.8 | 0.3 – 0.6 |
Normes de conformité taïwanaises applicables aux MBR : respect des limites de rejet de l’EPA et des autorités locales
Les limites de rejet de l’EPA de Taïwan applicables en 2025 aux eaux usées industrielles imposent une DCO <100 mg/L et des MES <30 mg/L, des normes que les systèmes MBR dépassent régulièrement grâce à une concentration quasi nulle de matières en suspension. Dans certaines régions, comme la ville de Taipei, la réglementation locale est encore plus stricte et exige souvent une DCO inférieure à 80 mg/L pour les nouveaux développements industriels. Les systèmes MBR sont particulièrement adaptés à ces environnements, car la barrière physique de la membrane garantit que, même en cas de perturbation biologique, l’effluent reste exempt de matières en suspension.
Pour les installations visant la récupération de l’eau, l’effluent doit être conforme aux normes CNS 12548 de Taïwan relatives à la réutilisation industrielle. Cela exige généralement un indice de densité des sédiments (SDI) inférieur à 3 et une turbidité inférieure à 1 NTU afin de protéger les membranes d’osmose inverse (RO) en aval contre l’encrassement. La technologie MBR constitue le prétraitement idéal pour la RO, comme l’a démontré une usine pétrochimique de Miaoli qui a respecté une limite de DCO <80 mg/L tout en récupérant 75 % de son eau de procédé grâce à un système combiné MBR et RO (source : étude de cas LCY).
À Taïwan, la procédure d’autorisation favorise également les systèmes MBR pour les projets de grande envergure. Toute station traitant plus de 1 000 CMD est soumise à une étude d’impact environnemental (EIE). Comme les systèmes MBR réduisent la production de boues et la consommation de produits chimiques, leur approbation est souvent plus fluide et plus rapide (généralement sous 3 à 6 mois) que celle des stations d’épuration traditionnelles fortement dépendantes des produits chimiques. Les ingénieurs doivent s’assurer que le fournisseur MBR fournit toute la documentation nécessaire à l’approbation par l’EPA de Taïwan, notamment les protocoles d’essai d’intégrité des membranes et les données de stabilité biologique.
Décomposition des coûts d’un système MBR pour les projets à Taïwan : données 2025
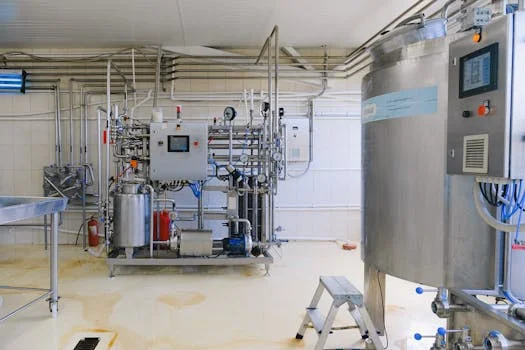
Les modules membranaires représentent environ 40 % des dépenses d’investissement totales d’un projet MBR à Taïwan, avec des cycles de remplacement tous les 5 à 8 ans. Le CAPEX restant se répartit entre les cuves en béton ou en acier inoxydable (20 %), les systèmes d’aération à haut rendement (15 %), les systèmes de contrôle automatisés (10 %) et l’installation sur site (15 %). Pour une station d’épuration standard de 100 m³/j, l’investissement total se situe généralement entre 2,5 millions et 4 millions de dollars taïwanais, selon la complexité de l’affluent (par exemple, effluent industriel à forte charge ou effluent municipal).
Les coûts d’exploitation sont principalement liés à la consommation d’énergie, qui représente 50 % du budget mensuel. Cette énergie est essentiellement utilisée par les surpresseurs d’air qui fournissent l’oxygène à la biomasse ainsi que l’air de récurage des membranes. Les provisions pour le remplacement des membranes devraient représenter 20 % du budget d’exploitation et de maintenance, les produits chimiques (pour le NEP), la main-d’œuvre et la maintenance générale constituant le reste. Pour améliorer le retour sur investissement, de nombreuses entreprises taïwanaises recourent désormais à des prêts verts à des taux d’intérêt pouvant être aussi bas que 2 à 3 %, ou demandent des subventions de l’Agence taïwanaise de protection de l’environnement, qui peuvent couvrir jusqu’à 30 % du coût d’investissement des infrastructures de réutilisation de l’eau.
| Catégorie de coûts | Pourcentage du CAPEX | Pourcentage de l’OPEX |
|---|---|---|
| Modules membranaires | 40 % | 20 % (fonds de remplacement) |
| Énergie (électricité) | -- | 50 % |
| Cuves et travaux de génie civil | 20 % | -- |
| Aération et surpresseurs | 15 % | 10 % (maintenance) |
| Produits chimiques (NEP) | -- | 10 % |
| Contrôle et main-d’œuvre | 25 % (combinés) | 10 % |
Le retour sur investissement (ROI) d’un système MBR à Taïwan est généralement atteint en 3 à 5 ans lorsque la réutilisation de l’eau est mise en œuvre. En évitant l’achat d’eau brute (15–30 NT$/m³) et en réduisant les redevances de rejet, une station de 500 CMD peut économiser plus de 2,5 millions de NT$ par an en dépenses d’exploitation.
Top 5 des fournisseurs de systèmes MBR à Taïwan : checklist 2025 pour les acheteurs
L’évaluation des fournisseurs de systèmes MBR à Taïwan nécessite une analyse pondérée de leurs capacités de fabrication locales, de la durabilité des matériaux membranaires et de la disponibilité d’une assistance technique 24 h/24 et 7 j/7. Pour les entreprises EPC, la capacité d’un fournisseur à assurer un support d’ingénierie local est souvent plus déterminante que le prix d’achat initial, car les problèmes d’encrassement des membranes nécessitent un dépannage immédiat sur site afin d’éviter l’arrêt de la station.
- LCY (Lee Chang Yung) : un choix de premier plan pour les membranes PVDF « Made in Taiwan ». Avec plus de 14 projets majeurs, dont leur propre station de Kaohsiung, l’entreprise offre un excellent support national et des skids personnalisés.
- Xylem Taiwan : reconnu pour ses systèmes MBR à haut rendement déployés à l’échelle mondiale. L’accent est mis sur les économies d’énergie (20 % en moyenne), et ses solutions sont fréquemment spécifiées dans les projets de semi-conducteurs et pharmaceutiques.
- UNISOL MYTEX : spécialiste de l’industrie des semi-conducteurs. L’entreprise excelle dans le respect de limites strictes de DCO et d’azote ammoniacal grâce à des conceptions membranaires à haut flux.
- CTCI & Sinotech : bien qu’étant principalement des entreprises EPC, ces sociétés s’associent à des marques mondiales de membranes pour fournir des solutions MBR clé en main aux collectivités et aux grandes zones industrielles.
| Critère d’évaluation | Pondération | Cadre de sélection |
|---|---|---|
| Support/service local | 30 % | Le fournisseur dispose-t-il d’une équipe technique basée à Taïwan ? |
| Durée de vie des membranes | 25 % | La garantie est-elle de 5 ans ou plus ? (PVDF contre PTFE) |
| Historique de conformité | 20 % | Les limites 2025 de l’EPA taïwanaise ont-elles été respectées dans des stations similaires ? |
| Efficacité énergétique | 15 % | Quelle est la consommation en kWh/m³ de l’ensemble du système ? |
| Coût total du cycle de vie | 10 % | Le ROI sur 10 ans justifie-t-il les dépenses d’investissement (CAPEX )? |
Questions fréquemment posées
Quelle solution est la mieux adaptée à l’industrie des semi-conducteurs à Taïwan : MBR ou MBBR ?
Le MBR est privilégié grâce à son effluent contenant moins de 1 mg/L de TSS et à son emprise au sol réduite de 60 %, des caractéristiques essentielles pour les stations d’épuration urbaines de Hsinchu ou de Tainan. Bien que le MBBR soit moins coûteux, il nécessite un traitement complémentaire important pour atteindre les normes de réutilisation exigées par les usines de semi-conducteurs.
Quel est le coût habituel d’un système MBR à Taïwan pour une station de 100 m³/jour ?
En 2025, le coût d’investissement se situe généralement entre 2,5 millions et 4 millions de dollars taïwanais, installation, membranes et systèmes de contrôle compris. Les coûts d’exploitation se situent généralement entre 0,8 et 1,5 dollar taïwanais par mètre cube.
Comment le climat de Taïwan influence-t-il les performances du MBR ?
Les températures élevées des eaux usées à Taïwan (25–35 °C) augmentent la perméabilité des membranes, mais nécessitent une gestion rigoureuse de l’aération (0,2–0,5 Nm³/m²/h) afin de maintenir l’efficacité du transfert d’oxygène et d’éviter le foisonnement des boues biologiques.
Quelles sont les principales entreprises de traitement des eaux proposant des systèmes MBR à Taïwan ?
Les principaux fournisseurs comprennent LCY, Xylem Taiwan et UNISOL MYTEX, ainsi que de grands bureaux d’études et entreprises EPC tels que CTCI et Sinotech, qui prennent en charge l’intégration industrielle à grande échelle.
Quelle est la différence entre un MBR et un MBBR dans une station d’épuration (STP) ?
Le MBR utilise une filtration physique sur membrane pour produire un effluent de qualité proche de celle requise pour la réutilisation (DCO <50 mg/L), tandis que le MBBR utilise des supports plastiques de biofilm pour le traitement secondaire. Le MBR constitue la solution standard pour les stations nécessitant le recyclage de l’eau ou soumises à des limites strictes de rejet.