Comparaison des coûts entre épaississeur de boues et centrifugeuse
Une comparaison des coûts entre épaississeur de boues et centrifugeuse relève d'une décision capacité-prix et objectif de siccité, et non d'un choix de marque. L'équipement gravitaire de cette comparaison se situe entre 500 et 1 200 $ par m³/jour et produit 2 à 6 % de matières sèches. La centrifugeuse coûte entre 2 000 et 5 000 $ par m³/jour, produit 10 à 25 % de matières sèches et consomme 1,5 à 3,0 kWh par tonne de matières sèches.
Les coûts d'élimination des boues non traitées se situent en moyenne entre 50 et 150 $ par tonne humide (EPA 2023), avec des tarifs de mise en décharge en hausse de 12 % par an aux États-Unis et dans l'UE. L'épaississement est la réduction de volume qui détermine la taille du digesteur, du sécheur et du transport. Selon les données de l'EPA 2024, un épaississement bien dimensionné peut réduire les coûts d'élimination de 30 à 50 % et les besoins de traitement aval jusqu'à 60 %.
Chaque hausse de 1 % de la concentration de matières sèches des boues réduit les coûts de traitement aval de 4 à 8 %. Ce gain s'applique à la digestion anaérobie, à la stabilisation à la chaux et au séchage thermique. Une station d'épuration municipale de 1 MGD (million de gallons par jour) au Texas a diminué ses coûts annuels d'élimination de 280 000 $ après avoir abandonné l'épaississement gravitaire au profit d'une centrifugeuse à grande vitesse (données EPA Region 6). Le passage de 2 % à 12 % de matières sèches avant transport a éliminé 80 % du poids d'eau envoyé en décharge.
Les factures de transport que nous vérifions sur de courtes distances favorisent encore la bande gravitaire 2 à 6 % par rapport à une centrifugeuse.
Au-delà des coûts directs, les risques de conformité au titre de l'EPA 40 CFR Part 503 et de la directive européenne sur les eaux urbaines résiduaires 91/271/CEE imposent des limites strictes sur le volume des boues et la réduction des agents pathogènes. Des boues mal épaissies ne satisfont souvent pas aux exigences des biosolides de classe B, ce qui limite les options d'élimination et peut entraîner des amendes. Selon les directives EPA 2024, les infractions de conformité peuvent entraîner des sanctions civiles pouvant atteindre 37 500 $ par jour.
Les orientations antérieures retenaient 37 500 $ par jour. Le 40 CFR 19.4 fixe 68 445 $ par jour pour le 33 U.S.C. 1319(d) lorsque l'amende est infligée à compter du 8 janvier 2025. Ce taux couvre les infractions postérieures au 2 novembre 2015, et l'eCFR l'affichait toujours au 22 septembre 2026. La directive (UE) 2024/3019 remplace la directive 91/271/CEE le 1ᵉʳ août 2027, après transposition par les États membres au plus tard le 31 juillet 2027 (résumé EUR-Lex).
Le détail du mécanisme d'un épaississeur de boues gravitaire ou mécanique figure sur une page distincte, avec le flowsheet et les limites de sélection. La page coûts reste centrée sur la comparaison avec la centrifugeuse, sa puissance et son retour sur investissement.
Les acheteurs qui chiffrent le même service en Thaïlande devraient consulter l'article Réglementation du traitement des eaux usées en Thaïlande : normes et conformité 2026 en regard des objectifs de siccité présentés ici. Les limites nationales d'effluent ne remplacent pas le calcul des coûts de transport.
Fonctionnement de l'épaississement des boues : mécanismes, paramètres opératoires et limites
L'épaississement des boues est une opération de séparation de phases qui fait passer la concentration de matières sèches de 0,5 à 3 % à une plage de 4 à 25 % selon le mécanisme mécanique ou gravitaire retenu. L'objectif est d'éliminer « l'eau libre », non liée chimiquement ni physiquement aux particules de boue. Trois mécanismes réalisent ce travail : la décantation gravitaire, la force mécanique (centrifugation ou pression) et la flottation.
L'épaississement gravitaire repose sur la différence de densité entre les solides et le liquide environnant. Le procédé comporte trois phases de décantation distinctes : la décantation discrète, la décantation en régime freiné et la compression. Le dimensionnement de ces ouvrages fait souvent appel à la loi de Stokes pour la décantation discrète, afin de calculer la vitesse terminale des particules :
v = (g(ρ_s - ρ_l)d²) / (18μ)
Où v est la vitesse de décantation, g l'accélération gravitationnelle, ρ_s et ρ_l les densités respectives du solide et du liquide, d le diamètre de la particule et μ la viscosité du fluide. Bien que fiable, l'épaississeur gravitaire est limité par la « zone de compression » où les solides deviennent si concentrés qu'ils portent leur propre poids, ce qui ralentit l'épaississement.
Les méthodes mécaniques franchissent ces limites en apportant une énergie extérieure. Les centrifugeuses utilisent des forces G (typiquement 3 000 à 5 000 G) pour accélérer la séparation de phases, tandis que les filtres-presses exercent une pression hydraulique (100 à 200 psi) pour forcer l'eau à travers une membrane semi-perméable. La flottation à air dissous (FAD) adopte l'approche inverse : des microbulles (30 à 50 μm) se fixent aux solides, réduisant leur densité effective et provoquant leur flottation. La flottation est particulièrement efficace pour les boues biologiques huileuses ou légères qui résistent à la décantation.
| Mécanisme | Force principale | Affluent type | Limite principale |
|---|---|---|---|
| Gravité | Poussée/densité | Boues primaires | Peu adapté aux solides huileux/légers |
| FAD | Fixation de microbulles | Boues huileuses/boues activées | Consommation énergétique élevée |
| Centrifugation | Force centrifuge (G) | Boues mixtes/biologiques | Maintenance élevée/usure abrasive |
| Filtration | Pression hydraulique | Inorganique/industriel | Procédé batch/main-d'œuvre importante |
L'EPA américaine (EPA 832-F-00-053, septembre 2000) indique que la digestion aérobie classique est mal adaptée au-delà de 2 % de matières sèches totales, car l'apport d'oxygène devient difficile. Les exploitants cherchent en général à maximiser la siccité du gâteau tout en maintenant environ 95 % de capture des solides.
Les méthodes courantes d'épaississement se distinguent ensuite par la main-d'œuvre, et non par la loi de Stokes. Une centrifugeuse mobilise environ 4 à 8 heures-personne par jour, essais de laboratoire inclus. Les lignes mixtes primaires et de boues activées que nous mettons en service se situent dans la partie basse de la plage de siccité du gâteau tant que la dose de polymère et la vitesse de vis sans fin ne sont pas réglées.
Comparaison technique point par point
Les performances techniques de l'épaississement des boues varient sensiblement selon les méthodes : les centrifugeuses atteignent jusqu'à 98 % d'abattement des MES, tandis que les systèmes gravitaires culminent en général à 90 % (fiches techniques EPA). Le choix entre ces technologies exige un examen granulaire de 12 paramètres techniques pour s'assurer de l'adéquation de l'équipement à la rhéologie spécifique de l'effluent de la station. L'EPA 832-F-00-053 (septembre 2000) recommande aux exploitants de maintenir environ 95 % de capture des solides, ce qui se situe dans la bande de 95 à 98 % d'abattement des MES du tableau.
| Paramètre | Épaississeur gravitaire | Système FAD | Centrifugeuse | Filtre à bande | Tambour rotatif | Filtre-presse |
|---|---|---|---|---|---|---|
| Siccité en sortie (%) | 2 à 6 % | 3 à 5 % | 10 à 25 % | 4 à 8 % | 4 à 9 % | 25 à 45 % |
| Abattement MES (%) | 85 à 90 % | 90 à 95 % | 95 à 98 % | 90 à 95 % | 92 à 97 % | 98 à 99 % |
| Emprise au sol (m²/100 m³/j) | 5 à 10 | 3 à 6 | 2 à 5 | 4 à 8 | 2 à 4 | 6 à 12 |
| Énergie (kWh/tonne MS) | 0,1 à 0,3 | 2,0 à 4,0 | 1,5 à 3,0 | 0,5 à 1,5 | 0,3 à 0,8 | 1,0 à 2,5 |
| Consommation de polymère (kg/tonne) | 0 à 2 | 1 à 3 | 4 à 8 | 3 à 6 | 2 à 5 | 2 à 6 |
| CAPEX ($/m³/jour) | 500 à 1 200 | 1 500 à 3 000 | 2 000 à 5 000 | 1 200 à 2 500 | 800 à 1 800 | 2 500 à 6 000 |
| OPEX ($/tonne MS) | 0,05 à 0,15 | 0,15 à 0,30 | 0,20 à 0,40 | 0,15 à 0,25 | 0,10 à 0,20 | 0,30 à 0,60 |
| Maintenance | Hebdomadaire | Bihebdomadaire | Quotidienne/stricte | Quotidienne/lavage | Hebdomadaire | Quotidienne/manuelle |
| Boues adaptées | Primaires | Huiles et graisses | Boues activées/mixtes | Municipal | Biologique | Industriel |
| Niveau de conformité | Classe B | Classe B/A* | Classe A* | Classe B | Classe B | Classe A* |
| Niveau sonore (dB) | <60 | 70 à 80 | 80 à 95 | 70 à 75 | 65 à 70 | 65 à 75 |
| Risque vibratoire | Négligeable | Faible | Élevé | Modéré | Faible | Faible |
Pour les applications à forte teneur en matières grasses (FOG), un système FAD pour épaississement haute performance des boues est souvent privilégié. Les systèmes FAD exigent un ajustement précis du pH — typiquement entre 6,5 et 7,5 — pour assurer une fixation optimale bulle-solide, et surpassent les systèmes gravitaires dans le traitement des effluents industriels de volailles ou de laiterie. À l'inverse, lorsque l'objectif est une déshydratation maximale pour la conformité en décharge, un filtre-presse haute siccité pour la déshydratation des boues après épaississement offre la plus forte concentration de matières sèches, au prix d'une main-d'œuvre importante pour l'extraction du gâteau.
Sur les effluents laitiers huileux, les installations que nous mettons en service maintiennent la FAD à un pH de 6,5 à 7,5 plutôt que de forcer la gravité.
Détail des coûts : investissement, exploitation et coûts cachés selon la méthode
Les coûts d'investissement des équipements mécaniques d'épaississement peuvent être 4 à 10 fois supérieurs à ceux des systèmes gravitaires, mais les économies d'exploitation permettent souvent d'atteindre un retour sur investissement inférieur à 5 ans grâce à la réduction des volumes à éliminer. Lors de l'évaluation des coûts, l'ingénieur doit tenir compte de l'énergie, des réactifs, de la main-d'œuvre et des coûts « cachés » liés à la conformité et aux arrêts.
Les centrifugeuses sont énergivores : elles consomment 1,5 à 3,0 kWh par tonne de matières sèches, tandis qu'une comparaison détaillée des bassins de décantation pour l'épaississement des boues montre que les systèmes gravitaires consomment moins de 0,3 kWh/tonne. En revanche, les coûts en réactifs (polymères) pour les centrifugeuses peuvent atteindre le double de ceux des systèmes FAD. Le choix du polymère est également un facteur de coût caché : certaines décharges refusent désormais les boues dont la concentration en polymère dépasse 0,5 % en raison de problèmes de lixiviats, ce qui oblige à retenir des floculants biodégradables plus coûteux.
Une étude de cas de 2024 portant sur une usine textile de 500 m³/jour au Bangladesh illustre ces arbitrages. Le site est passé d'un filtre à bande traditionnel à un système FAD spécialisé. En optimisant le ratio air/solides, il a réduit la consommation de polymère de 40 % et les coûts de main-d'œuvre de 25 %, soit une économie annuelle de 42 000 $ (données projet HydropureWater). Pour estimer le retour sur investissement potentiel de votre installation, utilisez la formule suivante :
Période de retour (années) = (CAPEX du nouveau système − valeur de reprise de l'ancien) / (économies annuelles d'élimination + économies annuelles d'OPEX)
Pour une station de 1 MGD qui remplace des épaississeurs gravitaires vieillissants par des centrifugeuses modernes, la période de retour est généralement de 3,2 ans, portée principalement par la réduction de 70 % du volume de boues transportées hors site. Les dossiers de retour que nous examinons ne tournent à environ 3,2 ans que lorsque la réduction de 70 % du transport apparaît sur le ticket de pesée.
Les OPEX de criblage du tableau sont de 0,20 à 0,40 $ par tonne MS pour une centrifugeuse et de 0,05 à 0,15 $ par tonne MS pour la gravité. Traitez ces centimes comme une ligne de procédé étroite, et non comme un budget d'exploitation complet. Selon l'EPA américaine (EPA 832-F-00-053, septembre 2000), les coûts d'exploitation et de maintenance documentés d'une centrifugeuse, hors service de la dette, allaient de 65 à 209 $ par tonne sèche. Le polymère pour les boues primaires brutes coûtait environ 12 $ par tonne sèche sur la même fiche, contre environ 80 $ par tonne sèche pour les résidus qui se déshydratent mal.
Exploitez un calculateur d'économies pour l'augmentation de la siccité à l'aide d'un épaississeur de boues afin de doubler la concentration de matières sèches avant de valider la puissance de la centrifugeuse. Selon l'EPA américaine (EPA 832-F-00-053, septembre 2000), passer de 3 % à 6 % de matières sèches totales divise le volume par deux. Chaque doublement supplémentaire divise par deux le volume humide restant.
Cadre de décision : comment choisir la méthode d'épaississement adaptée à votre station
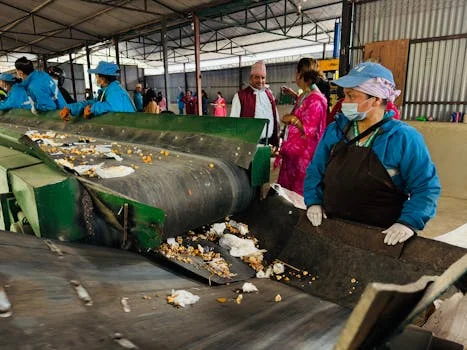
Le choix d'une méthode d'épaississement exige une analyse multi-variables de la rhéologie des boues, de la variabilité du débit et des exigences réglementaires telles que l'EPA 40 CFR Part 503. Suivez ce cadre en six étapes pour déterminer l'équipement optimal pour votre application.
- Caractériser les boues : s'agit-il de boues primaires, de boues activées ou de boues huileuses chargées en matières grasses ? Adaptez la gravité, la FAD ou la centrifugeuse à cette boue.
- Fixer l'objectif de siccité : viser 2 à 6 % avant digestion, 10 à 25 % sur centrifugeuse, ou 25 à 45 % sur filtre-presse. Un gâteau voisin de 20 % de matières sèches passe en général le paint-filter test (EPA, septembre 2000).
- Chiffrer le CAPEX sur une même base : la gravité coûte 500 à 1 200 $ par m³/jour, une centrifugeuse 2 000 à 5 000 $ par m³/jour. Comparez des périmètres installés, et non un skid nu opposé à un bâtiment.
- Ajouter énergie, polymère, main-d'œuvre et bruit : le bruit d'une centrifugeuse indiqué dans le tableau est de 80 à 95 dB. Comparez l'OPEX du tableau de 0,20 à 0,40 $ par tonne MS à la fourchette EPA de 65 à 209 $ par tonne sèche.
- Vérifier la taille de la station : en dessous de 4 MGD, chiffrer un lit de séchage avant une centrifugeuse, sauf si une réduction de 70 % du transport laisse encore un retour sur investissement de 3,2 ans.
- Calculer le retour sur investissement : diviser le CAPEX net par les économies d'élimination et les économies d'OPEX, et conserver un plan de transport en liquide si une seule machine est installée.
Les sites que nous visitons et qui se situent sous 4 MGD disposent généralement encore de terrain pour un lit de séchage, et nous chiffrons ce lit avant une centrifugeuse.
Cette comparaison s'adresse aux ingénieurs de station et aux estimateurs EPC qui choisissent entre gravité, FAD, centrifugeuse, filtre à bande, tambour ou filtre-presse. Passez votre chemin si l'affluent est déjà un gâteau stable au-dessus de 20 % de matières sèches. Pour un layout à filtre-presse après épaississement, consultez le filtre-presse à plaques et cadres pour la déshydratation des boues et demandez une comparaison chiffrée côte à côte avec vos siccités, vos heures de fonctionnement et vos tarifs de transport.
Questions fréquentes
Que montre une analyse CAPEX/OPEX des méthodes d'épaississement des boues ?
Une analyse CAPEX/OPEX des méthodes d'épaississement des boues donne un CAPEX gravitaire de 500 à 1 200 $ par m³/jour et un CAPEX centrifugeuse de 2 000 à 5 000 $ par m³/jour. L'OPEX de criblage est de 0,05 à 0,15 $ par tonne MS pour la gravité et de 0,20 à 0,40 $ par tonne MS pour une centrifugeuse. L'EPA américaine chiffrait l'O&M complet d'une centrifugeuse, dette exclue, entre 65 et 209 $ par tonne sèche en septembre 2000.
Quelle est une période de retour réaliste pour un épaississeur de boues industriel ?
Sur l'exemple chiffré de 1 MGD, une période de retour réaliste pour un épaississeur de boues industriel est de 3,2 ans lorsque le volume transporté chute de 70 %. Le retour est égal au nouveau CAPEX moins la valeur de reprise, divisé par les économies annuelles d'élimination plus les économies annuelles d'OPEX. Un équipement mécanique peut coûter 4 à 10 fois un bassin gravitaire : le retour reste donc sous 5 ans seulement lorsque les tarifs de transport sont élevés.
Quand la centrifugeuse bat-elle la gravité sur le coût de transport ?
La centrifugeuse bat la gravité sur le coût de transport lorsque la siccité en sortie doit passer de 2 à 6 % à 10 à 25 % et que le transporteur facture à la tonne humide. Le passage d'un flux de 1 MGD de 2 % à 12 % de matières sèches a éliminé environ 80 % du poids d'eau dans le cas texan, réduisant l'élimination de 280 000 $ par an. La consommation d'énergie passe à 1,5 à 3,0 kWh par tonne de matières sèches, contre moins de 0,3 kWh/tonne pour la gravité.
L'épaississement seul suffit-il aux règles de classe B ou au paint-filter test en décharge ?
L'épaississement seul ne démontre pas la conformité aux biosolides de classe B au titre du 40 CFR Part 503, car la réduction des agents pathogènes est une étape distincte. Le tableau comparatif marque certaines machines en classe B ou classe A avec un astérisque, et cette mention n'est pas une homologation. Pour l'élimination en décharge, l'EPA américaine note qu'un gâteau voisin de 20 % de matières sèches passe en général le paint-filter test portant sur les liquides libres.