Pourquoi les unités d'osmose inverse industrielles restent décisives en 2025
La meilleure unité d'osmose inverse pour le dessalement industriel est une installation à haut taux de conversion, dimensionnée en fonction de l'eau brute, de la qualité de perméat visée et des règles de rejet de la saumure. Les projections UN Water 2023 annoncent un déficit mondial en eau douce de 40 % d'ici 2030, ce qui pousse les fabs de semi-conducteurs et les centrales électriques côtières à faire du dessalement une infrastructure de base. Là où les nappes phréatiques et les réseaux municipaux sont peu fiables ou coûteux, l'OI fournit un flux stable, indépendamment des variations de l'eau d'alimentation.
Les autorités resserrent le contrôle des rejets. Les anciennes références sectorielles citaient souvent des limites EPA de TDS industrielles inférieures à 500 mg/L ; la révision EPA de mai 2024 des ELG pour le secteur steam electric (40 CFR Part 423, en vigueur depuis le 8 juillet 2024) impose désormais les MTD « zéro rejet liquide » pour les eaux de lavage de la désulfuration des fumées (FGD), les eaux de transport des cendres de fond et les lixiviats de résidus de combustion dans les installations concernées. Les autres secteurs restent soumis à des ELG catégoriels et à des permis NPDES. La directive européenne 2010/75/UE relative aux émissions industrielles impose des permis fondés sur les MTD aux grandes installations traitant des volumes importants d'eau de procédé. Une étude de cas IWA de 2023 a documenté une centrale saoudienne ayant économisé 2,3 millions de dollars par an en passant du dessalement thermique à une osmose inverse haute efficacité, principalement grâce à la baisse simultanée de la consommation énergétique et de l'usage de réactifs.
Les exigences de procédé sont tout aussi strictes. Les fabs de semi-conducteurs exigent une eau ultra-pure avec une TDS inférieure à 1 mg/L ; l'eau d'appoint de chaudière pour la production électrique doit être exempte de minéraux entartrants ; les systèmes pharmaceutiques doivent respecter la conductivité USP <645> ; et les lignes agroalimentaires visent un perméat à 0,5–5 mg/L de TDS pour la régularité du produit. Pour les installations de ces secteurs, l'intégration des unités d'osmose inverse industrielle HydropureWater pour les applications pharmaceutiques, semi-conducteurs et production électrique permet de porter le taux de conversion jusqu'à 95 % et de réduire le volume d'effluents rejeté.
Principes de l'osmose inverse : fondements et paramètres de fonctionnement
L'osmose inverse est régie par l'équation de van 't Hoff, où la pression osmotique Δπ vaut iCRT : la concentration molaire des solutés multipliée par la température absolue. Le système applique une pression hydraulique supérieure à cette pression osmotique pour forcer l'eau à travers une membrane semi-perméable en polyamide, tout en rejetant les ions dissous. L'eau de mer à 35 000 mg/L de TDS et plus fixe la limite haute de la pression que les pompes doivent vaincre, et la courbe flux-pression de la membrane définit la fenêtre opératoire réelle.
Le flux membranaire est le premier chiffre utilisé par l'ingénieur pour dimensionner l'installation. Les sites industriels visent typiquement 12 à 20 LMH sur eau de mer et 20 à 30 LMH sur eau saumâtre. Au-delà de ces valeurs, la polarisation de concentration et le colmatage augmentent ; bien en dessous, la surface membranaire et le coût d'investissement gonflent. L'indice de densité des boues de l'eau d'alimentation (ISD15) doit rester inférieur à 3,0 pour limiter l'encrassement colloïdal.
Le prétraitement décide de la durée de vie des membranes. Les éléments industriels en polyamide ont une tolérance nulle au chlore libre et exigent une turbidité inférieure à 0,1 NTU à l'entrée. Le post-traitement est tout aussi important : les lignes directrices de l'OMS recommandent de reminéraliser le perméat entre 60 et 120 mg/L exprimé en CaCO3 pour éviter la corrosion des conduites dans les réseaux d'eau potable. Le tableau ci-dessous résume l'enveloppe de fonctionnement pour chaque grande catégorie d'eau d'alimentation.
| Paramètre | Eau de mer (SWRO) | Eau saumâtre (BWRO) | Eaux usées industrielles (WWRO) |
|---|---|---|---|
| TDS de l'eau d'alimentation (mg/L) | 30 000 – 45 000 | 1 000 – 10 000 | 500 – 20 000 |
| Pression de service (bar) | 55 – 80 | 10 – 30 | 15 – 40 |
| Taux de conversion typique (%) | 35 – 50 % | 75 – 95 % | 50 – 85 % |
| Consommation énergétique (kWh/m³) | 2,5 – 4,5 | 0,5 – 1,5 | 1,0 – 2,5 |
| Flux membranaire (LMH) | 12 – 18 | 20 – 30 | 15 – 25 |
Types d'unités d'OI : eau de mer, eau saumâtre, eaux usées industrielles
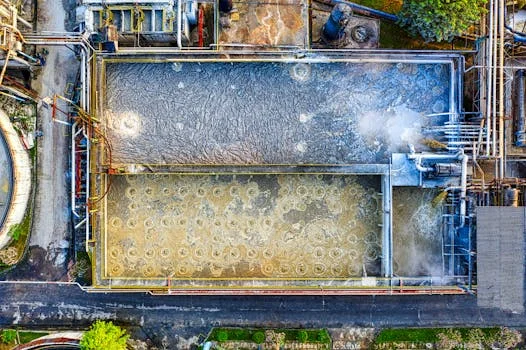
Les unités d'osmose inverse sur eau de mer (SWRO) sont conçues pour des pressions osmotiques supérieures à 50 bar, tandis que les unités sur eau saumâtre (BWRO) fonctionnent généralement en dessous de 30 bar en raison d'une TDS d'alimentation bien plus faible. Le SWRO constitue la solution de référence pour les centrales côtières et les installations municipales, associée à des pompes haute pression et à des dispositifs de récupération d'énergie (ERD) qui restituent une partie des kWh consommés. Le BWRO est le choix par défaut pour les sites industriels intérieurs et agroalimentaires qui tirent leur eau de la nappe, où un taux de conversion élevé et un OPEX bas priment sur la garantie absolue contre la sécheresse.
L'osmose inverse sur eaux usées industrielles (WWRO) est la configuration la plus exigeante. La variabilité de la TDS et la forte charge organique exigent un prétraitement robuste, et la plupart des installations que nous dimensionnons pour des effluents textiles ou pharmaceutiques se placent dans la partie basse de la plage de conversion afin de maîtriser la fréquence des nettoyages. Coupler le train d'OI avec les unités de flottation à air dissous (FAD) pour le prétraitement haute efficacité des eaux usées industrielles avant dessalement par OI élimine les graisses et huiles qui colmateraient les membranes de façon irréversible. Pour les effluents à DBO élevée, les systèmes MBR intégrés pour le prétraitement avancé des eaux usées industrielles à forte DBO avant dessalement par OI ramènent l'ISD15 de l'eau d'alimentation sous la limite fixée pour l'OI.
Le compromis entre les trois configurations se joue essentiellement entre CAPEX, OPEX et impact environnemental. Le SWRO coûte plus cher à l'achat et à l'usage, mais il garantit une ressource insensible à la sécheresse. Le BWRO offre le retour sur investissement le plus rapide dès qu'un aquifère est fiable. Le WWRO ouvre la voie à des configurations quasi ZLD (zéro rejet liquide) et à des crédits de réutilisation, au prix d'une maintenance et d'un dosage de réactifs plus lourds.
| Type d'unité | Application principale | Durée de vie des membranes | Complexité du prétraitement |
|---|---|---|---|
| SWRO | Centrales côtières, mines | 3 à 5 ans | Moyenne (filtration + antitartif) |
| BWRO | Industries intérieures, agroalimentaire | 5 à 7 ans | Faible à moyenne (adoucissement + charbon) |
| WWRO | Textile, pharma, chimie | 2 à 4 ans | Élevée (FAD, MBR, ultrafiltration) |
Spécifications d'ingénierie : paramètres clés pour le choix d'une unité d'OI industrielle
Les membranes d'OI industrielles utilisent un composite à film mince en polyamide, avec un diamètre de pore nominal de 0,0001 µm et un taux de rejet du sel supérieur à 99,5 % sur eau de mer. Les chiffres du dossier technique qui comptent vraiment sont la consommation énergétique spécifique (CES) et la résistance à l'encrassement, et non le seul débit nominal. Les unités modernes de 2025 intègrent 37 à 40 m² de surface active par élément de 8 pouces, ce qui permet de conserver des skid et des conteneurs compacts.
La flexibilité opérationnelle compte sur site. Les variateurs de fréquence (VFD) sur les pompes haute pression permettent à l'unité d'absorber les variations de température de l'eau d'alimentation ; à 15 °C, l'eau est environ 15 à 20 % plus visqueuse qu'à 25 °C, ce qui fait chuter la production de perméat en hiver avec une pompe à vitesse fixe, sauf à pouvoir monter en pression. Une tolérance au nettoyage en place (NEP) de pH 2 à 11 est la plage pratique qui permet de détartrer et d'éliminer les biofilms organiques sans endommager la membrane.
| Spécification | Standard industriel (2025) | Impact sur les performances |
|---|---|---|
| Taux de rejet du sel | > 99,5 % (SWRO), > 98,5 % (BWRO) | Détermine la TDS et la pureté finales du perméat. |
| Température maximale de service | 45 °C (113 °F) | Une température plus élevée augmente le flux mais risque de tasser la membrane. |
| ISD₁₅ de l'eau d'alimentation | < 3,0 | Corrélé directement à la fréquence de nettoyage des membranes. |
| Efficacité de récupération d'énergie | Jusqu'à 98 % (échangeurs de pression) | Réduit l'OPEX total de 30 à 50 % en SWRO. |
| Configuration des éléments | 8040 (diamètre 8 pouces, longueur 40 pouces) | Standard pour l'extensibilité industrielle et le remplacement. |
La récupération d'énergie a transformé la courbe d'OPEX. Les échangeurs de pression isobares sur les trains eau de mer atteignent aujourd'hui environ 2,5 kWh/m³, référence citée dans les rapports OMS 2024 sur le dessalement. Sur les charges saumâtres, les membranes basse pression fonctionnant entre 10 et 15 bar maintiennent le CES sous 1,0 kWh/m³.
Décomposition des coûts : CAPEX, OPEX et retour sur investissement
Le CAPEX d'une OI industrielle se situe généralement entre 0,50 et 2,50 $ par m³/jour de capacité installée, selon la salinité de l'eau d'alimentation et l'ampleur du prétraitement. Une unité SWRO standard de 1 000 m³/jour revient à environ 1,2 million de dollars : 50 à 60 % pour le skid d'OI lui-même, 15 à 20 % pour le prétraitement (filtres multicouches, FAD ou les deux), et le reste pour le génie civil et l'installation. Les unités BWRO se positionnent 30 à 40 % en dessous du SWRO grâce à des pressions plus basses et à une métallurgie plus simple.
L'OPEX est dominé par l'électricité, qui représente 40 à 60 % du coût au mètre cube. Le remplacement des membranes constitue le deuxième poste, à hauteur de 10 à 15 % de l'OPEX, pour un cycle de remplacement de 3 à 5 ans. Les exploitants qui comprennent comment un système de dosage de PAC optimise le prétraitement de l'OI et réduit l'encrassement membranaire prolongent la durée de vie des éléments et allongent l'intervalle entre les coûteux cycles de NEP.
| Poste de coût | SWRO ($/m³) | BWRO ($/m³) | WWRO ($/m³) |
|---|---|---|---|
| Énergie (électricité) | 0,30 – 0,60 | 0,05 – 0,15 | 0,15 – 0,30 |
| Remplacement des membranes | 0,08 – 0,12 | 0,03 – 0,06 | 0,10 – 0,20 |
| Réactifs (antitartifs / NEP) | 0,05 – 0,10 | 0,02 – 0,05 | 0,08 – 0,15 |
| Main-d'œuvre et maintenance | 0,10 – 0,20 | 0,05 – 0,10 | 0,15 – 0,25 |
| OPEX total | 0,53 – 1,02 | 0,15 – 0,36 | 0,48 – 0,90 |
Le retour sur investissement correspond à l'écart entre le prix de l'eau achetée (ou les amendes évitées) et le coût du perméat d'OI. Dans les zones industrielles où l'eau municipale dépasse 1,50 $/m³, une unité BWRO produisant de l'eau à moins de 0,40 $/m³ peut être amortie en moins de 24 mois. Les installations qui exploitent une FAD pour améliorer le rendement de l'OI en éliminant graisses et MES réduisent les arrêts non planifiés, qui constituent généralement le plus gros coût caché d'une chaîne de traitement.
Conformité et normes : exigences mondiales et régionales
Les anciennes références sectorielles citaient souvent des limites EPA 2024 de rejet industriel de TDS inférieures à 500 mg/L. La révision EPA de mai 2024 des ELG pour le secteur steam electric (40 CFR Part 423, en vigueur depuis le 8 juillet 2024) impose désormais les MTD « zéro rejet liquide » pour les eaux de lavage FGD, les eaux de transport des cendres de fond et les lixiviats de résidus de combustion dans les installations concernées, ce qui pousse l'OI à intervenir à la fois sur le traitement de l'eau d'appoint et sur la réutilisation des effluents sur de nombreux sites électriques. Les autres secteurs industriels restent soumis à des ELG catégoriels et aux limites NPDES du site. La conformité dépasse la qualité du perméat : la saumure doit elle aussi être gérée de façon responsable. Dans les régions en stress hydrique comme la Californie et le Moyen-Orient, les règles ZLD (zéro rejet liquide) poussent les exploitants à ajouter des évaporateurs ou des cristalliseurs après le train d'OI pour qu'aucun effluent ne quitte le site sous forme liquide.
Les normes sectorielles sont exigeantes. L'industrie pharmaceutique applique l'USP <643> sur le COT et l'USP <645> sur la conductivité. Les semi-conducteurs se réfèrent au SEMI F63-0701 pour l'eau ultra-pure, qui vise une conductivité proche de la limite théorique de 0,055 µS/cm de l'eau pure. Les installations agroalimentaires doivent satisfaire au FDA 21 CFR Part 110, en s'appuyant sur les lignes directrices OMS pour l'eau potable, qui jugent une TDS supérieure à environ 600 mg/L peu palatable ; le perméat d'OI se situe normalement bien en dessous.
L'évacuation de la saumure relève du régime des permis NPDES de l'EPA aux États-Unis et de la directive européenne 91/271/CEE sur les eaux urbaines résiduaires, qui limitent la température, le pH et la salinité du concentrat. Les installations industrielles doivent disposer d'un plan de gestion de la saumure conforme aux permis locaux : injection en puits profond, bassins d'évaporation ou émissaires en diffuseurs dimensionnés pour protéger la vie marine.
Cadre de décision en sept étapes : comment choisir la bonne unité d'OI pour votre secteur
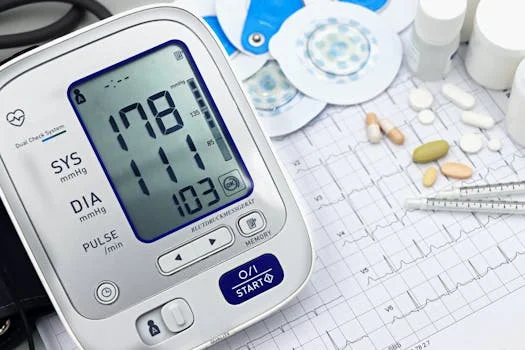
Le choix d'une unité d'OI industrielle passe par une revue d'ingénierie en sept étapes, ancrée sur les limites d'ISD de l'eau d'alimentation, la consommation énergétique spécifique et les références de flux membranaire. L'objectif est de verrouiller une installation qui atteint l'objectif de production actuel tout en restant robuste face aux variations de l'eau brute et au durcissement des règles de rejet.
- Étape 1 : caractériser l'eau d'alimentation : réaliser une analyse complète : TDS, turbidité, ISD15, COT et ions entartrants (silice, baryum, strontium). Ces chiffres conditionnent la pression osmotique et le risque d'entartrage.
- Étape 2 : définir les exigences sur le perméat : fixer la TDS, la conductivité et les limites microbiologiques attendues au regard de la norme sectorielle applicable (USP, SEMI, FDA).
- Étape 3 : déterminer la capacité de l'installation : calculer les débits journaliers moyen et de pointe. Ajouter une marge de redondance de 10 à 20 % pour la maintenance et les extensions futures.
- Étape 4 : sélectionner les modules de prétraitement : adapter le prétraitement aux données de l'étape 1. Utiliser les unités de flottation à air dissous (FAD) pour le prétraitement haute efficacité des eaux usées industrielles avant OI lorsque la teneur en graisses et huiles dépasse 5 mg/L.
- Étape 5 : évaluer la récupération d'énergie : pour une TDS d'alimentation supérieure à 10 000 mg/L, modéliser le retour sur investissement d'échangeurs de pression ou de turbines Pelton.
- Étape 6 : examiner la conformité et la gestion de la saumure : vérifier que le flux de saumure peut être rejeté sous les permis locaux, ou prévoir un module ZLD au budget.
- Étape 7 : essai pilote : pour la réutilisation d'eaux usées, conduire un pilote de 3 à 6 mois afin de valider la stabilité du flux et la fréquence de NEP avant de figer le design à pleine échelle.
Sur les eaux d'alimentation difficiles, l'intégration de systèmes MBR intégrés pour le prétraitement avancé des eaux usées industrielles à forte DBO avant OI fait généralement la différence entre un jeu de membranes qui atteint sa durée de vie de conception et un autre qui se colmate en quelques mois. Extraire la matière organique à l'étape biologique est ce qui protège le train d'OI du biofouling, première cause de défaillance prématurée sur les sites industriels.
À qui s'adresse ce guide et suite à donner
Ce guide s'adresse aux ingénieurs de site, aux contractants EPC et aux responsables achats qui sélectionnent un train d'osmose inverse pour service industriel dans la plage 500 à 10 000 m³/jour. Il suppose que le lecteur doit défendre les chiffres de CAPEX et d'OPEX auprès de la finance et satisfaire un permis environnemental. Si votre périmètre se limite à une petite unité commerciale point-of-use sous 50 m³/jour, une fiche technique plus légère d'OI saumâtre sera mieux adaptée.
Envoyez votre analyse d'eau d'alimentation et vos spécifications de perméat pour obtenir un devis d'OI dimensionnée avec recommandations de prétraitement, dispositif de récupération d'énergie et gestion de la saumure.
Questions fréquentes
Quel est le plus gros problème du dessalement ?
L'encrassement et l'entartrage des membranes constituent le premier problème opérationnel, réduisant souvent le flux de 20 à 30 % et augmentant la consommation énergétique de 15 à 25 %. On les maîtrise par un prétraitement rigoureux (par exemple FAD pour l'élimination des solides) et un dosage d'antitartif conforme à l'ASTM D4194-03.
Quelle OI choisir pour un usage commercial ?
L'OI sur eau saumâtre (BWRO) est généralement le bon choix pour les sites commerciaux comme les hôtels ou les petites usines agroalimentaires, traitant une TDS de 1 000 à 5 000 mg/L à un coût bien inférieur au SWRO. Un package BWRO de 50 m³/jour coûte typiquement entre 80 000 et 120 000 dollars, tandis que le SWRO est surdimensionné pour cette plage de salinité.
Combien coûte le dessalement industriel ?
Le CAPEX du dessalement industriel varie de 0,50 à 2,50 $ par m³/jour de capacité installée. Une unité SWRO de 1 000 m³/jour se situe autour de 1,2 M$ de CAPEX et 0,50 à 1,00 $/m³ d'OPEX ; une unité BWRO équivalente se positionne près de 0,8 M$ de CAPEX et 0,20 à 0,40 $/m³ d'OPEX.
Quelle est l'unité d'osmose inverse la mieux notée ?
Les configurations associant des membranes à haut rejet à des dispositifs isobares de récupération d'énergie dominent le marché en matière de rendement. Cette combinaison permet d'atteindre une consommation énergétique spécifique inférieure à 2,5 kWh/m³ sur eau de mer.
Les unités d'osmose inverse peuvent-elles traiter des eaux usées industrielles ?
Oui, avec un prétraitement adapté. Une étude de cas IWA de 2023 sur une usine textile a montré qu'une configuration MBR + OI réduisait l'encrassement membranaire de 40 % par rapport à un train filtre à sable + OI classique, rendant la réutilisation des eaux usées rentable.