Pourquoi les plaintes pour odeurs signalent une corrosion en cours
Le sulfure d'hydrogène est le principal composé odorant et l'agent de corrosion dominant dans les réseaux d'assainissement : il est détectable à de très faibles concentrations et il est toxique (EPA Design Manual, 1985, chapitre 1). La même chimie des sulfures qui produit les nuisances olfactives attaque les réservoirs en acier, le béton et les conduites métalliques utilisés dans les étapes classiques de traitement primaire, secondaire et tertiaire (Khamis, Reyad et Abd-El-Khalek, 2025, npj Materials Degradation, 9:95, introduction). La NACE estime le coût mondial de la corrosion à environ 2 500 milliards de dollars, soit près de 3,5 % du PIB mondial (Koch et al., 2016, cité dans Khamis et al., 2025). Les retards cumulés de réparation à l'échelle d'un pays illustrent la même tendance dans les infrastructures d'eau et d'assainissement : l'Australie chiffre à 125 milliards de dollars australiens sur 20 ans la remise en état des conduites d'eau et d'assainissement, et la Nouvelle-Zélande à 25 milliards de dollars australiens (Melchers et Tan, 2022 ; Bender et al., 2022, cités dans Khamis et al., 2025).
Pour une installation industrielle, une plainte récurrente pour odeurs provenant d'un poste de relèvement, d'un prétraitement ou d'une conduite de refoulement constitue une donnée sur la corrosion, et non un sujet de communication. La même activité de biofilm qui libère du H₂S dans l'air consomme en parallèle la paroi des conduites. L'odeur est ce que l'exploitant remarque ; la corrosion est ce que le budget finit par payer.
Comment le sulfure d'hydrogène se forme et attaque les infrastructures
Les bactéries sulfato-réductrices génèrent du sulfure en conditions anaérobies dans les conduites de refoulement, les postes de relèvement et les ouvrages de traitement (EPA Design Manual, 1985, chapitre 2 ; Khamis et al., 2025, section Corrosion). Le pH de l'eau usée détermine la proportion de H₂S dissous par rapport à l'ion HS⁻, ce qui contrôle à la fois le dégagement d'odeurs et la vitesse du flux de corrosion vers la paroi (EPA Design Manual, 1985, section 2.2, figures 2-2 et 2-3). En dessous de pH 7, le H₂S dissous domine et se dégage facilement ; au-dessus de pH 8, l'ion HS⁻ prédomine et reste en solution, déplaçant l'attaque depuis l'air ambiant vers la paroi de la conduite.
Sept types de corrosion reconnus touchent les systèmes d'eaux usées : uniforme, galvanique, par piqûration, caverneuse, intergranulaire, fissuration par corrosion sous contrainte et corrosion influencée par les microorganismes (MIC) (Khamis et al., 2025, section Corrosion). La MIC se distingue mécaniquement des formes inorganiques, car elle requiert trois composantes — un électrolyte, un métal et des microorganismes — et progresse lorsque les microbes sécrètent des substances polymériques extracellulaires qui forment des biofilms à la surface du métal, déclenchant une attaque localisée (Khamis et al., 2025, citant Ram, Zaman et Dhir, 2019). Les eaux usées industrielles apportent acides, bases, composés organiques et métaux lourds qui accélèrent les sept types de corrosion dès leur entrée dans un réseau de collecte municipal ou industriel (Khamis et al., 2025, introduction ; Srivastava et al., 2020, cités dans cet article).
Diagnostic de l'état des canalisations : méthodes directes et indirectes
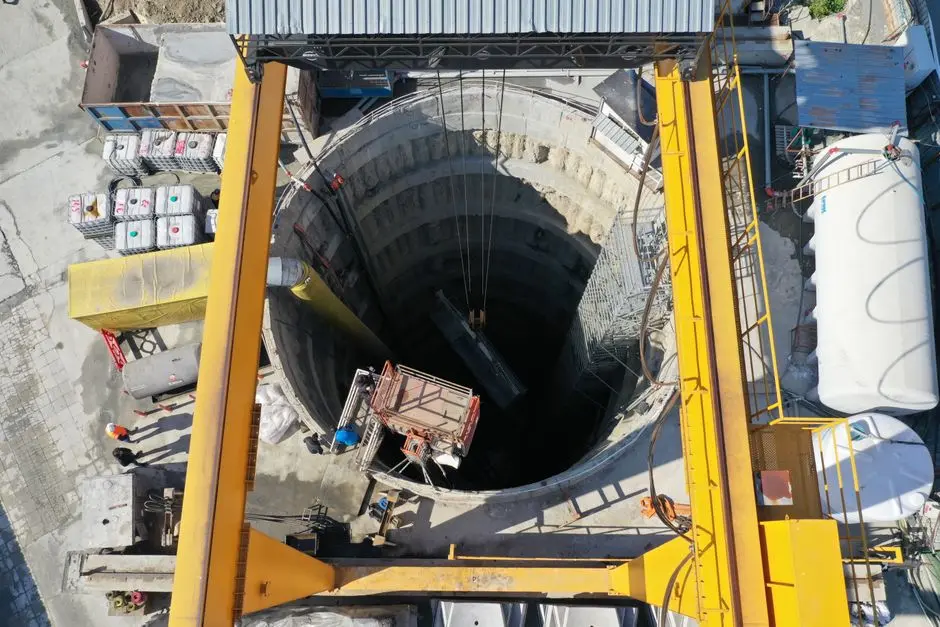
Le diagnostic classique d'une canalisation repose sur l'inspection directe (visuelle, ultrasons, retrait de coupons) et sur des méthodes électriques liées à la continuité de la protection cathodique. Pour les conduites enterrées d'eau et d'eaux usées électriquement discontinues, les techniques classiques de mesure électrique ne peuvent pas être appliquées sur tout le tracé : il faut recourir à des méthodes indirectes telles que les courants de Foucault en champ lointain, les relevés de potentiel à intervalle rapproché sur des segments isolés, et l'émission acoustique (NACE International, étude de cas sur le diagnostic indirect de conduites enterrées électriquement discontinues, 2018). Cette configuration est fréquente sur les anciens sites industriels où les tronçons ont été assemblés par des raccords non conducteurs, ou lorsque des colliers de réparation rompent la continuité électrique.
Un programme de surveillance doit caractériser la sévérité (vitesse de corrosion, croissance de la profondeur des piqûres) et localiser les points chauds où le flux de sulfure vers la paroi est maximal — généralement les longs parcours plats, les conduites de refoulement à faible vitesse, et l'aval des stations de pompage (EPA Design Manual, 1985, sections 2.6–2.7). La fréquence de diagnostic doit être fondée sur le risque : les conduites de refoulement à forte teneur en sulfure et les prétraitements de station exigent des inspections plus rapprochées que les collecteurs gravitaires bien ventilés. Définissez le périmètre de diagnostic par étape de traitement — les stades préliminaire, primaire, secondaire et tertiaire présentent chacun des profils d'exposition à la corrosion et aux odeurs différents (Khamis et al., 2025, section Corrosion en réseau municipal d'eaux usées ; EPA Design Manual, 1985, chapitre 6).
| Configuration de la canalisation | Méthode de diagnostic privilégiée | Cas d'usage typique |
|---|---|---|
| Conduite enterrée électriquement continue avec protection cathodique active | Relevé de potentiel à intervalle rapproché, retrait de coupons, ultrasons UT | Conduite de refoulement en acier récente avec joints soudés et système à courant imposé |
| Conduite enterrée électriquement discontinue | Indirect : courants de Foucault en champ lointain, émission acoustique, relevés de potentiel sur segments isolés | Ancienne conduite avec raccords non conducteurs, colliers de réparation ou joints diélectriques |
| Collecteur gravitaire accessible | Inspection visuelle + coupon en accès humain, profil pH/sulfures aux regards | Réseau gravitaire bien ventilé, à faible risque sulfure |
| Conduite de refoulement à forte teneur en sulfure, non visitable | Sondes d'insertion, coupons de flux de sulfure, modèle hydraulique + prédiction des sulfures | Long parcours plat à l'aval d'une station de pompage |
Faire correspondre le type de corrosion à la stratégie de lutte
La corrosion uniforme sur surfaces métalliques répond aux changements de matériau et aux revêtements de protection. Lors d'essais en eau usée synthétique, l'acier inoxydable n'a montré aucune corrosion localisée, tandis que l'acier au carbone 1018 présentait une légère attaque localisée (Sandoval-Jabalera et al., 2006, cité dans Khamis et al., 2025). La piqûration induite par MIC exige un contrôle du biofilm, et non une simple oxydation chimique : le dosage de nitrate peut inhiber les bactéries sulfato-réductrices en leur fournissant un accepteur d'électrons plus favorable, comme documenté dans l'EPA Design Manual pour la conduite de refoulement de Bluff Cove à Los Angeles (EPA Design Manual, 1985, figure 3-27) et dans des essais sur colonnes de charbon actif (tableau 4-3).
La piqûration localisée dans des atmosphères humides contenant du H₂S est documentée sur des aciers inoxydables lean duplex à des concentrations plus élevées de H₂S, ce qui montre les limites des alliages résistants à la corrosion et la nécessité de maîtriser la concentration en H₂S plutôt que de s'appuyer uniquement sur un changement d'alliage (Larché et al., 2021, cité dans Khamis et al., 2025). La corrosion caverneuse sous garnitures, boulons et dépôts requiert des modifications de conception — choix des joints, suppression des zones stagnantes — plutôt qu'un simple dosage chimique (Khamis et al., 2025, section Corrosion). La corrosion galvanique entre métaux dissemblables en contact exige une isolation via des unions diélectriques ou une revue de compatibilité des matériaux, et non un traitement chimique (Khamis et al., 2025, section Corrosion).
Solutions industrielles pour l'eau : équipements et technologies de lutte chimiques
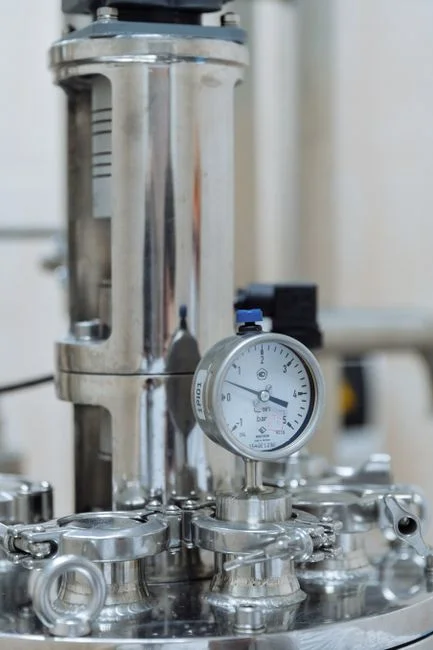
L'oxydation chimique est l'approche la plus éprouvée pour la maîtrise des sulfures : le chlore, le peroxyde d'hydrogène et le permanganate de potassium sont documentés dans l'EPA Design Manual avec des configurations de dosage et des études de cas (EPA Design Manual, 1985, sections 3.3 et 4.3). Le peroxyde d'hydrogène est largement utilisé pour la maîtrise des sulfures dans les conduites de refoulement et en prétraitement de station, avec des cas documentés à Palm Beach County, FL et Baltimore, MD (EPA Design Manual, 1985, section 3.4 et tableau 4-1). L'ajout de nitrate de sodium inhibe biologiquement la génération de sulfures et est documenté sur la conduite de refoulement de Bluff Cove à Los Angeles (EPA Design Manual, 1985, figure 3-27). La ventilation forcée et les systèmes d'injection d'air (tubes en U, injection directe d'air/oxygène) maintiennent des conditions aérobies dans les conduites de refoulement pour empêcher la formation de sulfures ; les installations documentées comprennent Jefferson Parish, LA ; Port Arthur, TX ; Sacramento, CA ; et Westville, NJ (EPA Design Manual, 1985, section 3.2, tableaux 3-2 à 3-5 et 3-23).
Pour les sites où le chlore résiduel est indésirable — boucles de refroidissement, réutilisation d'eau de procédé, effluents agroalimentaires ou pharmaceutiques — la production sur site de dioxyde de chlore apporte une capacité d'oxydation à la fois pour la désinfection et pour la maîtrise des sulfures, avec des configurations documentées de 50 g/h à 20 000 g/h. Un générateur de dioxyde de chlore sur site dimensionné sur la charge de sulfures mesurée évite les contraintes de transport, de stockage et de neutralisation liées aux livraisons d'oxydants en vrac. Un dosage fiable à l'échelle industrielle exige un skid de dosage chimique automatisé piloté par API capable de maintenir les consignes d'oxydant, de correcteur de pH et de biocide spécifique malgré les variations de débit. Pour situer la boucle de commande dans son ensemble, le guide d'ingénierie 2026 du dosage automatisé pour les eaux usées détaille l'architecture de régulation, et les sites rejetant vers un milieu naturel peuvent croiser la chimie retenue avec le guide 2026 de conformité des rejets pétrochimiques avant tout approvisionnement.
| Technologie de lutte | Mécanisme principal | Problème ciblé | Référence documentée |
|---|---|---|---|
| Injection d'air / oxygène (tube en U, directe) | Maintien de conditions aérobies, inhibition de l'activité des BSR | Longues conduites de refoulement, faibles pentes, aval des stations de pompage | EPA Design Manual 1985, tableaux 3-2 à 3-5, 3-23 (Jefferson Parish LA, Port Arthur TX, Sacramento CA, Westville NJ) |
| Dose de peroxyde d'hydrogène (H₂O₂) | Oxydation directe du sulfure dissous | Maîtrise des sulfures en conduite de refoulement, pics d'odeurs en prétraitement | EPA Design Manual 1985, section 3.4, tableau 4-1 (Palm Beach County FL, Baltimore MD) |
| Ajout de nitrate de sodium | Apport d'un accepteur d'électrons alternatif, inhibition des BSR | Piqûration par MIC, conduites de refoulement dominées par les biofilms | EPA Design Manual 1985, figure 3-27 (Bluff Cove, Los Angeles CA) ; tableau 4-3 |
| Chlore / hypochlorite | Oxydation du sulfure en sulfate | Prétraitement de station, laveurs de gaz | EPA Design Manual 1985, tableaux 3-13, 3-14, 3-15 (Sacramento CA, Tampa FL) |
| Production de dioxyde de chlore sur site | Oxydation sélective, moins de sous-produits halogénés que le Cl₂ | Boucles de refroidissement, eaux de procédé, sites évitant le chlore résiduel | Configurations fabricant de 50 g/h à 20 000 g/h |
| Changement de matériau + revêtement de protection | Réduction de la sensibilité à l'attaque uniforme / par piqûration | Remplacement de composants en acier au carbone 1018 | Sandoval-Jabalera et al. 2006, cité dans Khamis et al. 2025 |
Questions fréquentes
Quelle enveloppe budgétaire prévoir pour un projet industriel de maîtrise des odeurs et de la corrosion en 2026 ?
L'EPA Design Manual (1985) documente des fourchettes de coût pour différentes technologies de lutte — injection d'air, chloration, peroxyde d'hydrogène, laveurs de gaz, ozone, incinérateurs thermiques ou catalytiques — dans les tableaux 3-7, 3-12, 3-16, 3-19, 4-6, 4-10, 4-12, 4-13 et 4-15 ; ces valeurs sont toutefois historiques et doivent être actualisées. Demandez des devis détaillés fournisseur liés à l'étape de traitement identifiée par votre diagnostic (charge en sulfures de la conduite de refoulement, pic de H₂S au prétraitement, sévérité de la MIC) et au rendement d'abattement requis, en réindexant sur les prix actuels des produits chimiques et de l'acier inoxydable.
Comment choisir un prestataire pour le diagnostic des canalisations et les équipements de lutte contre la corrosion ?
Faites correspondre la capacité documentée du prestataire au problème diagnostiqué, plutôt qu'au catalogue d'équipements. Pour les conduites enterrées électriquement discontinues, exigez des preuves d'expérience en diagnostic indirect — courants de Foucault en champ lointain, émission acoustique, ou relevés de potentiel sur segments isolés — comme décrit dans l'étude de cas NACE (2018). Pour la lutte chimique, exigez des références sur des sites aux temps de séjour hydrauliques, charges en sulfures et contraintes de toxicité d'effluent comparables, et vérifiez que le skid de dosage s'intègre à votre automate et à votre instrumentation existants.
À quelle fréquence répéter le diagnostic de l'état des canalisations une fois la référence établie ?
La fréquence doit être fondée sur le risque et non sur un calendrier. Les conduites de refoulement à forte teneur en sulfure, les prétraitements de station et les tronçons à l'aval des stations de pompage présentent le flux de corrosion le plus élevé et exigent des inspections plus rapprochées que les collecteurs gravitaires bien ventilés (EPA Design Manual, 1985, sections 2.6–2.7). Le premier intervalle de re-diagnostic doit être fixé à partir de la vitesse de corrosion mesurée et de la croissance de la profondeur des piqûres de la référence, puis ajusté à mesure que les mesures de lutte font effet.
Quel est le principal risque de conformité si l'on ne traite pas odeurs et corrosion ?
Deux couches de risque s'ajoutent au coût d'intégrité des actifs. D'une part, le H₂S atmosphérique au prétraitement et dans les réseaux de collecte constitue un risque d'exposition toxique documenté pour les opérateurs et les riverains (EPA Design Manual, 1985, section 2.8). D'autre part, les mécanismes de corrosion décrits dans la revue npj Materials Degradation (Khamis et al., 2025) — uniforme, par piqûration, MIC, caverneuse,