Pourquoi le matériel d'aération est le goulot d'étranglement des STEP de sucrerie-distillerie en Inde
Au plus fort de la campagne de broyage au Maharashtra, l'effluent brut envahit le bassin tampon et le bassin d'aération situé en aval ne parvient pas à maintenir l'oxygène dissous au-dessus de 1 mg/L : la DBO et la DCO dépassent alors les valeurs autorisées, ce qui déclenche des notifications des SPCB (State Pollution Control Boards). La cause est rarement la biologie et presque toujours le choix d'équipement dans l'étape aérobie.
L'effluent brut d'une sucrerie indienne présente une DBO dix à trente fois supérieure à celle d'une eau usée domestique, concentrée sur environ quatre mois, selon le guide de conception Sugar Factory Wastewater Treatment (studiomatrx.org). Les réacteurs anaérobies — le plus souvent un UASB ou une lagune anaérobie — éliminent 70 à 85 % de la DCO. C'est la logique qui fait d'un traitement anaérobie en tête de filière le standard des STEP de sucrerie dans la même référence. Cette étape fait le gros du travail, mais elle n'est pas le goulot d'étranglement.
L'étape de polissage aérobie en aval détermine si la station respecte les limites de rejet. La biomasse anaérobie se développe lentement et reste sensible aux variations de pH et de température, comme le souligne le texte de conception de studiomatrx.org. Toute perturbation du réacteur anaérobie se répercute donc dans le bassin d'aération, où le rendement standard de transfert d'oxygène de l'aérateur et sa capacité à redémarrer proprement à chaque campagne conditionnent la conformité. Lorsqu'une distillerie est rattachée au même complexe, les vinasses constituent un sous-produit qui exige sa propre logique de traitement ; elles ne peuvent pas être simplement mélangées au flux de la sucrerie sans réévaluation du dimensionnement de l'aération. Les eaux usées de distillerie sont fortement acides, présentent une DCO élevée, une teneur élevée en polyphénols et une grande variabilité, selon Melamane, Strong et Burgess dans le South African Journal of Enology and Viticulture (2016-12-13). La conséquence pratique est que le bassin tampon et la correction de pH en amont ne sont pas des prérequis optionnels : toute performance annoncée par un fournisseur d'aérateurs reste conditionnée à la stabilité de la biologie en amont.
Caractérisation de l'effluent : ce que le bassin d'aération doit réellement traiter
Tout choix d'aérateur dans une station de traitement des effluents de sucrerie-distillerie part des mêmes paramètres amont : la charge de DCO et de DBO arrivant au bassin aérobie, la température, le pH et l'amplitude de leurs variations au cours de la campagne de broyage. Le guide de conception de studiomatrx.org présente l'effluent brut de sucrerie sous forme de chiffres indicatifs de planification couvrant la DBO, la DCO, les MES et le pH, avec la réserve explicite que les valeurs réelles varient selon la qualité de la canne, l'exploitation et la séparation des flux. Considérer ces chiffres comme des garanties reste l'erreur de dimensionnement la plus fréquente dans la ceinture sucrière indienne.
La montée en charge liée à la campagne impose une décision de dimensionnement précise : le bassin tampon est volontairement surdimensionné pour amortir les pics de campagne, selon le même guide. Ce bassin tampon surdimensionné ne réduit pas la demande en oxygène ; il en atténue seulement le pic. Le bassin d'aération doit être dimensionné pour la charge moyenne issue du flux tamponné, et non pour le débit brut de pointe arrivant à l'entrée.
Le contrôle de la température n'est pas négociable. Le texte de conception de studiomatrx.org indique que les flux chauds doivent passer par un dispositif de refroidissement pour descendre sous environ 38 °C, sous peine de « cuire » les micro-organismes. Au-delà de ce seuil, l'activité microbienne du bassin d'aération est freinée et l'oxygène transféré est en grande partie gaspillé. Au Maharashtra et en Uttar Pradesh, où les températures ambiantes en saison de broyage sont déjà élevées, ce paramètre limite la taille de la biologie qui peut survivre dans le bassin.
Pour une distillerie rattachée, les vinasses ne peuvent pas être mélangées au flux de la sucrerie sans réévaluation du dimensionnement de l'aération : la forte acidité, la DCO élevée et la forte teneur en polyphénols documentées par Melamane et al. (2016-12-13) sollicitent davantage le bassin tampon et le système de correction de pH, et l'aérateur doit être spécifié en tenant compte de cette variation de charge.
| Paramètre | Effluent brut de sucrerie (typique, combiné) | Eaux usées domestiques (comparaison) | Implication pour le bassin d'aération |
|---|---|---|---|
| Charge organique | DBO environ 10 à 30× supérieure aux eaux usées domestiques (studiomatrx.org) | Référence | Le SOTE de l'aérateur et le dimensionnement du surpresseur doivent être vérifiés au pic, non en moyenne |
| Température | Chaude ; à refroidir sous ~38 °C (studiomatrx.org) | Proche de l'ambiante | Dispositif de refroidissement en amont du bassin d'aération obligatoire |
| Variabilité | Très variable, concentrée sur la campagne (studiomatrx.org) | Relativement stable | Bassin tampon à surdimensionner comme amortisseur de chocs |
| Contribution de la distillerie (si rattachée) | Fortement acide, DCO élevée, polyphénols élevés, très variable (Melamane et al., 2016-12-13) | Sans objet | Correction de pH et redimensionnement de l'aérateur avant toute réévaluation |
| Séparation des flux | Eaux de refroidissement propres séparées des flux de process (studiomatrx.org) | Flux unique mélangé | Réduit le volume que le bassin d'aération doit traiter |
La séparation des flux est identifiée dans le même texte comme la décision de dimensionnement la plus rentable : tenir à l'écart le flux important et propre d'eaux de refroidissement du petit flux sale de process réduit le volume à traiter par le bassin d'aération, et chaque mètre cube d'eau de refroidissement séparé est un mètre cube que l'aérateur n'a pas à oxygéner. Pour un responsable de site indien qui évalue le CAPEX d'une aération, c'est l'oxygène le moins cher gagné.
Calculer la demande en oxygène d'un bassin d'aération de sucrerie-distillerie
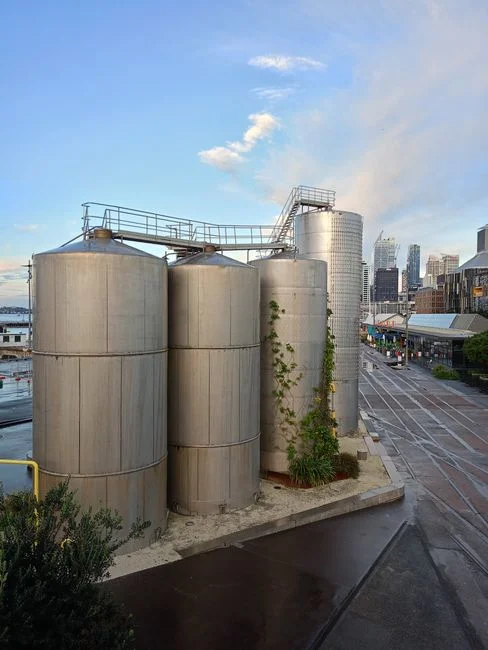
Le dimensionnement d'une installation industrielle part de la charge : convertir le débit saisonnier de pointe et la DCO en kilogrammes de DBO par jour que la biologie doit digérer, ce que le guide de conception de studiomatrx.org identifie explicitement comme le point de départ pour dimensionner une station sucrière industrielle. Cet exercice produit une valeur en kg O₂/jour, donnée d'entrée unique que tout fournisseur d'aérateurs demandera lors de la cotation.
L'oxygène requis au diffuseur dépasse l'oxygène théorique équivalent DBO, à cause des pertes liées au rendement standard de transfert d'oxygène. Il faut demander aux fournisseurs d'indiquer le débit standard de transfert d'oxygène (SOTR) et le rendement standard d'aération (SAE) à la profondeur réelle d'immersion du diffuseur, et non dans les conditions standard en eau claire. Un diffuseur à fines bulles annoncé à 6 m de profondeur n'est pas la même machine s'il se trouve à 4 m parce que le bassin est moins profond que prévu, situation fréquente en rénovation de bassins d'aération de sucreries en Inde.
Les eaux usées de distillerie étant très variables, selon Melamane, Strong et Burgess (2016-12-13), le dimensionnement de l'aération doit être vérifié à la fois à la charge moyenne et à la charge de pointe en saison de broyage, le bassin tampon étant crédité de l'amortissement du pic. La vérification à la charge de pointe est souvent négligée, alors qu'elle détermine le respect de la limite de rejet fin mars, lorsque la campagne bat son plein. Pour les stations saisonnières, le texte de conception de studiomatrx.org recommande spécifiquement des technologies tolérantes telles que les lagunes aérées et le MBBR par rapport à des options à maintenance plus lourde, car la station doit redémarrer proprement à chaque campagne. C'est une décision qui doit être prise sur des critères de fiabilité opérationnelle et non de coût d'investissement initial.
Pour estimer la charge sur le bassin, la logique est directe : prendre la DCO de pointe en saison de broyage en mg/L, la multiplier par le débit de pointe en m³/jour, diviser par 1 000 pour obtenir les kg DCO/jour, multiplier par le facteur stœchiométrique DBO/O₂ (typiquement autour de 0,5 à 0,7 pour un effluent sucrier), et appliquer la charge résiduelle de DCO laissée par l'abattement anaérobie de 70 à 85 % cité dans le même guide de conception. L'acheteur doit demander ce chiffre par écrit au fournisseur d'aérateurs, accompagné du SOTR sur lequel il s'appuie. Les méthodes détaillées de réduction de la DBO derrière ce chiffre sont présentées dans ce guide de traitement de la DBO.
Comparaison des types d'aérateurs : diffuseurs, mécaniques, jets et MBBR en conditions indiennes
Le tableau ci-dessous compare les familles d'aérateurs au niveau de l'équipement dans un contexte sucrier-distillerie indien, construit directement à partir des notes d'équipement du guide de conception de studiomatrx.org et des caractéristiques du flux de distillerie de Melamane et al. (2016-12-13).
| Famille d'aérateurs | Pertinence pour STEP sucrières saisonnières | Comportement avec vinasses de distillerie (acides, riches en polyphénols) | Profil de maintenance dans la ceinture sucrière indienne |
|---|---|---|---|
| Aération à grosses bulles | Tolère les charges fibreuses et particulaires traversant le bassin tampon ; tolère l'arrêt hors saison (studiomatrx.org) | Robuste face à l'encrassement par les matières en suspension ; SOTE par kW inférieur aux fines bulles | Remplacement simple de membrane ou de buse ; bonne disponibilité des pièces au Maharashtra, en UP et au Karnataka |
| Diffuseurs à fines bulles | SOTE par puissance de surpresseur plus élevé, mais la préférence du texte de conception pour les technologies tolérantes sur les stations saisonnières suppose un arbitrage avec les tarifs électriques et la fiabilité au redémarrage | Risque d'encrassement plus élevé par les polyphénols et résidus de sucre ; inspection des membranes plus fréquente | Manipulation plus soignée requise ; remplacement des membranes plus fréquent qu'en grosses bulles |
| Aérateurs mécaniques de surface | Simples à entretenir, pas de local surpresseur ; transfert d'oxygène sensible à la géométrie du bassin | Exposition aux aérosols acides : protection du réducteur et des paliers à soigner | Maintenance des réducteurs et paliers largement disponible ; vérifier la baisse du transfert d'oxygène due à l'humidité de la mousson |
| Aérateurs à jet | Cités comme option de polissage aérobie ; adaptés aux flux moussants et aux emprises réduites | Le bon brassage aide à gérer les vinasses moussantes et riches en polyphénols | Buses et étanchéité de pompe demandant une maintenance qualifiée ; pièces détachées moins courantes |
| Aération MBBR sur supports | Cité comme technologie tolérante, explicitement préférée pour les stations saisonnières (studiomatrx.org) | Le biofilm sur supports absorbe mieux les chocs de charge qu'une boue activée ; la variabilité des vinasses est tamponnée | Inspection des crépines de supports ; moins d'entretien courant qu'un diffuseur |
Le choix doit pondérer quatre facteurs propres au contexte indien plutôt que des comparaisons génériques de stations municipales. Premièrement, le SOTE en conditions réelles à la profondeur d'immersion effective. Deuxièmement, la plage de fonctionnement hors campagne, car le surpresseur ou le réducteur qui donne de bons résultats à pleine charge de broyage peut caler ou gaspiller de l'énergie lorsque la station tourne au ralenti entre janvier et octobre. Troisièmement, la sensibilité à l'encrassement par les résidus de sucre et les polyphénols documentés dans les eaux usées de distillerie (Melamane et al., 2016-12-13). Quatrièmement, la facilité de remplacement des membranes, paliers ou supports dans un environnement de maintenance indien : une membrane à fines bulles dont la livraison prend trois semaines est en pratique une autre machine que la même membrane dans une station municipale d'une grande métropole. Les stations qui passent d'une aération à diffuseurs à une étape de polissage sur biofilm spécifient souvent un bioréacteur à membranes (MBR) pour la clarification finale, en conservant au bassin d'aération son seul rôle d'abattement de la DBO et en repoussant le polissage MES en aval.
Surpresseur, tuyauterie et régulation de l'oxygène dissous pour le fonctionnement saisonnier
L'erreur classique lors des rénovations d'aération en sucrerie indienne consiste à surdimensionner le surpresseur pour la charge de pointe de la campagne de broyage, puis à laisser ce même surpresseur tourner à plein régime hors saison, ce qui arrache l'oxygène dissous d'un bassin sous-alimenté et gaspille de l'énergie. Le guide de conception de studiomatrx.org décrit le pic de broyage de quatre à cinq mois face à une quasi-inactivité hors saison comme l'enveloppe de fonctionnement autour de laquelle l'ensemble de la station est conçu.
Le choix du surpresseur doit tenir compte de cette enveloppe, typiquement avec une commande VFD permettant une plage de fonctionnement étendue plutôt qu'un cyclage marche/arrêt, car ce cyclage sollicite les paliers et les membranes et empêche la biologie d'atteindre un point de consigne d'oxygène dissous stable. Le point de consigne d'oxygène dissous dans un bassin de polissage aérobie à forte charge est visé au-dessus de 1,5 à 2 mg/L pour maintenir la biologie active ; en dessous, la DBO résiduelle issue de l'étape anaérobie n'est pas oxydée de manière stable et la station dépasse la limite de rejet en DBO même si le surpresseur tourne.
Comme le même texte de conception souligne que la biomasse anaérobie se développe lentement et reste sensible aux variations de pH et de température, l'étape aérobie apporte la marge de conformité de la station : la régulation de l'oxygène dissous est d'abord un outil de conformité, et secondairement un levier d'optimisation énergétique. La sonde d'oxygène dissous, le variateur de fréquence et la boucle de régulation protègent la limite de rejet ; l'aérateur, lui, transfère l'oxygène. La tuyauterie et la disposition des diffuseurs doivent permettre d'isoler des sections pour maintenance sans vidanger tout le bassin d'aération, point critique lorsque la prochaine campagne de broyage n'est qu'à quelques mois.
Questions fréquentes
Pour un flux de distillerie dans une sucrerie indienne, faut-il privilégier les diffuseurs à fines bulles ou à grosses bulles ?
Pour les flux de distillerie qui véhiculent des polyphénols et présentent une forte variabilité (Melamane et al., 2016-12-13), l'aération à grosses bulles est généralement plus tolérante vis-à-vis de l'encrassement et du redémarrage saisonnier, tandis que les fines bulles offrent un SOTE par kW plus élevé au prix d'inspections de membrane plus fréquentes. L'acheteur doit demander par écrit le SOTR à l'immersion réelle et une plage de fonctionnement pour les deux options avant de comparer les CAPEX.
Quelle valeur de SOTE ou de SAE exiger par écrit d'un fournisseur d'aérateurs ?
L'acheteur doit exiger un SOTR et un SAE cotés à la profondeur d'immersion réelle du diffuseur dans son bassin, et non en conditions standard en eau claire, et obtenir la correction en conditions réelles appliquée par le fournisseur. Sans ces deux valeurs écrites, la comparaison entre fines bulles, grosses bulles et aération mécanique de surface n'est pas une véritable comparaison. L'acheteur doit également demander une plage de fonctionnement garantie et un intervalle écrit de nettoyage d'encrassement pour l'effluent considéré.
Questions fréquentes
Quel type d'aérateur convient le mieux aux eaux usées de distillerie sucrière à forte DCO en Inde ?
Pour les effluents de distillerie sucrière à forte DCO, qui dépassent souvent 50 000 à 100 000 mg/L avant traitement primaire, les aérateurs de surface à grande vitesse ou les systèmes d'aération à jet sont généralement privilégiés. Ces systèmes apportent la turbulence nécessaire pour traiter les charges organiques élevées et évitent les problèmes de colmatage souvent associés aux diffuseurs à fines bulles dans les vinasses de distillerie à forte charge et chargées en matières en suspension.
Quel SOTE exiger d'un fournisseur d'aérateurs pour la STEP d'une sucrerie ?
Il convient d'exiger un rendement standard de transfert d'oxygène (SOTE) d'au moins 25 à 35 % pour les systèmes d'aération à fines bulles en conditions d'eau claire. Face à un effluent de distillerie sucrière, cette valeur doit cependant être corrigée par le facteur alpha (α), généralement compris entre 0,6 et 0,8 en raison de la présence de tensioactifs et de sels dissous, ce qui réduit significativement le transfert d'oxygène réel sur site par rapport au SOTE annoncé par le fabricant.
Comment dimensionner un bassin d'aération pour une sucrerie saisonnière avec distillerie rattachée ?
Le dimensionnement doit se baser sur la charge volumique de pointe pendant la saison de broyage de 150 à 180 jours, en visant typiquement un rapport substrat/micro-organismes (F/M) de 0,05 à 0,15 kg DBO/kg MLSS/jour pour les procédés d'aération prolongée. Compte tenu du caractère saisonnier, le volume du bassin doit être calculé pour accueillir le temps de séjour hydraulique (TSH) maximal de 24 à 48 heures requis pour les eaux usées de distillerie à forte charge, afin de garantir une biodégradation suffisante avant rejet.
Le MBBR ou l'aération à fines bulles est-il plus rentable pour les STEP sucrières en Inde ?
La technologie MBBR (Moving Bed Biofilm Reactor) est généralement plus rentable pour les sucreries indiennes confrontées à des charges saisonnières fluctuantes, car elle permet une concentration de biomasse plus élevée (jusqu'à 3 000 à 5 000 mg/L) dans une emprise réduite. Si l'aération à fines bulles offre une meilleure efficacité énergétique en régime permanent, les systèmes MBBR sont plus résilients face aux chocs de charge et aux variations de composition chimique caractéristiques des opérations de distillerie, ce qui se traduit par des coûts d'exploitation et de maintenance plus faibles sur la durée.
Que vérifier chez un fournisseur de matériel d'aération avant achat pour une STEP de distillerie ?
Vérifiez que le fournisseur propose un matériel construit dans des matériaux résistants à la corrosion, tels que l'inox 316 ou un acier à revêtement époxy spécial, pour supporter la nature acide et agressive des vinasses. Confirmez également que le fournisseur peut fournir des garanties de performance basées sur des essais de transfert d'oxygène réalisés par un tiers (normes ASCE) et qu'il dispose d'un réseau de service local en Inde capable d'intervenir rapidement pendant la campagne de broyage critique, en fonctionnement continu 24 h/24 et 7 j/7.