Pourquoi les usines chimiques de La Porte sont réglementées trois fois en même temps
Les usines de produits alcalins et de chlore (SIC 2812) et de chimie organique industrielle (SIC 2869) situées près de La Porte, au Texas, respectent les limites de prétraitement au réseau d'assainissement en exploitant une chaîne par étapes — bassin d'égalisation, ajustement du pH, flottation à air dissous pour les huiles et graisses et les MES, traitement biologique pour la DCO et la DBO, décantation secondaire et déchloration ou désinfection UV — étalonnée sur les normes 40 CFR Parties 414 et 419, les autorisations TPDES de la TCEQ et les limites locales du programme municipal de prétraitement industriel de la ville de La Porte pour le pH, le TRC, les sulfures, le chrome hexavalent et les COV.
Le dispositif réglementaire comporte trois couches, et la plus restrictive — et non la norme catégorielle fédérale — fixe généralement la taille des équipements. La première couche est la règle catégorielle fédérale : 40 CFR Part 414 régit la fabrication de produits chimiques inorganiques (effluents de chloralcali), tandis que 40 CFR Part 419 couvre le raffinage du pétrole et concerne souvent les usines de chimie organique co-implantées le long du Houston Ship Channel, car les réseaux d'eaux usées partagés et les collecteurs d'eaux pluviales mélangent fréquemment les flux de procédé. La deuxième couche est l'autorisation TPDES (Texas Pollutant Discharge Elimination System), délivrée par la TCEQ (Texas Commission on Environmental Quality), qui sert d'autorisation-cadre pour tout rejet vers les eaux de surface et renvoie aux limites catégorielles fédérales. La troisième couche est le programme local de prétraitement industriel géré par la STEP de la ville de La Porte, qui fixe des plafonds spécifiques au site pour le pH, le chlore résiduel total (TRC), les sulfures, les huiles et graisses et les métaux, généralement plus sévères que les valeurs catégorielles.
La réglementation EPA NPDWR (National Primary Drinking Water Regulations) cite les « rejets d'usines chimiques » et les « rejets d'usines chimiques industrielles » comme voies d'exposition nommées pour le chlorure de vinyle, le benzène, le tétrachlorure de carbone, le chloroforme, le 1,2-dichloroéthane, le 1,1,1-trichloroéthane et le trichloroéthylène — contaminants qui accompagnent les eaux de procédé de chloralcali et de chimie organique chlorée (EPA NPDWR, S4). Les technologies combinées de chloralcali — cellules à diaphragme, à mercure et à membrane — représentent plus de 90 % de la production américaine de chlore, ce qui signifie que la quasi-totalité des usines de la zone de La Porte exploitent l'un de ces trois types de cellules (vLex, S2). Lorsque la TCEQ a renouvelé les autorisations TPDES dans la zone du ship-channel de La Porte et Baytown entre 2025 et 2026, le renforcement des plafonds de TRC et de mercure est venu de la couche locale de la STEP, et non d'un amendement de la Part 414 — d'où la règle pour l'ingénieur : toujours dimensionner le prétraitement sur la limite locale, et non sur le plancher fédéral.
Chimie des effluents d'une usine de chloralcali ou de chimie organique
La purge d'électrolyse de saumure issue d'une cellule à diaphragme ou à membrane quitte la salle d'électrolyse à pH 12-14, avec des solides dissous totaux compris entre 150 000 et 300 000 mg/L en NaCl, un chlore libre résiduel de 5 à 50 mg/L et — dans les installations anciennes — des traces de mercure à 0,05-2 mg/L qui sont entraînées avec la purge. Les flux latéraux de purge de tours de refroidissement et de chaudières ajoutent des inhibiteurs de corrosion à base de chromates, du zinc issu des tuyauteries galvanisées et une température élevée (38-49 °C) à laquelle le biotraitement en aval doit s'acclimater. La réglementation EPA NPDWR cite explicitement les sources de chromates et de zinc comme « rejets de raffineries de métaux », « corrosion de tuyauteries galvanisées » et « rejets d'usines sidérurgiques et métallurgiques » (EPA NPDWR, S4).
Les eaux usées de procédé de chimie organique chlorée se comportent très différemment. La production de dichlorure d'éthylène et de chlorure de vinyle monomère (EDC/VCM) génère des huiles émulsifiées, des goudrons chlorés et des condensats d'épurateurs de gaz chargés en chlorure de méthylène et en perchloroéthylène rejetés au réseau. La DCO typique de ces condensats se situe entre 2 000 et 10 000 mg/L, avec une DBO représentant environ 40-60 % de la DCO une fois que la fraction facilement biodégradable domine. Les couches d'huiles et graisses flottantes affichent régulièrement 500-2 000 mg/L avant toute FAD — bien au-dessus du maximum journalier de 100-200 mg/L appliqué dans la zone de La Porte. Les COV chlorés se dégazent de manière agressive dans les bassins d'égalisation non couverts, ce qui explique que la plupart des programmes des STEP de La Porte imposent une couverture et un captage des vapeurs sur les bassins traitant les flux SIC 2869.
Le contact des eaux pluviales avec les zones de procédé constitue le troisième vecteur de contamination. Le ruissellement de première pluie des zones de production EDC/VCM, des toits des salles d'électrolyse et des cuvettes de stockage de saumure véhicule la même famille de COV — chlorure de vinyle, benzène, 1,2-dichloroéthane — que celle attribuée par la NPDWR aux rejets d'usines chimiques (S4). Les directives du Houston-Galveston Area Council relatives au permis général eaux pluviales classent ces zones comme « industrielles à risque élevé » et exigent leur séparation du ruissellement propre de toiture avant que le côté contaminé n'arrive au prétraitement. Concevoir un prétraitement unique pour les eaux de procédé et les eaux pluviales contaminées est la solution pratique : elle permet à la même FAD et à la même chaîne biologique d'absorber les charges de pointe sans redimensionnement.
La chaîne d'opérations unitaires de prétraitement réellement exploitée à La Porte
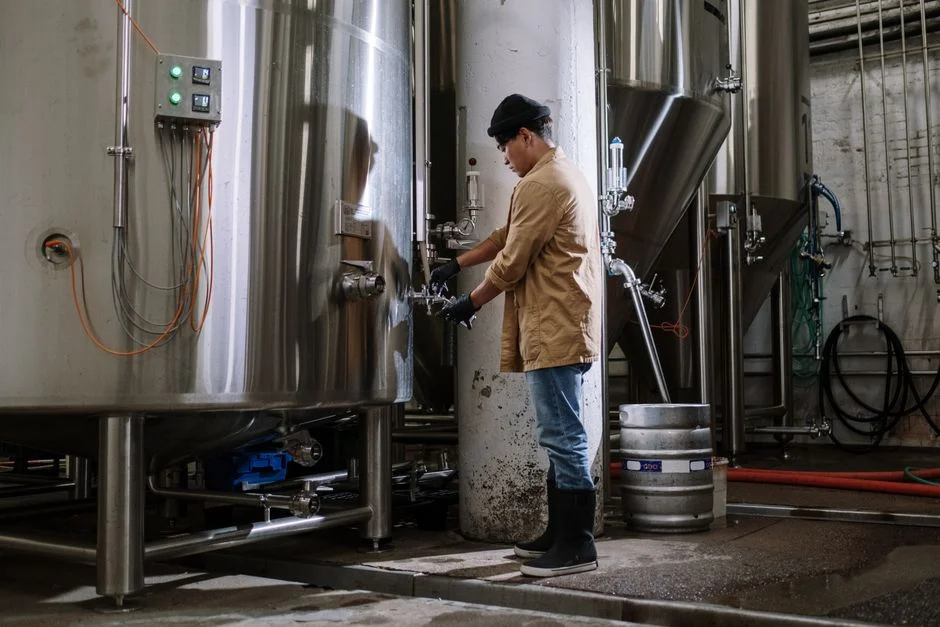
Six opérations unitaires, dans cet ordre, composent la chaîne fonctionnelle de la plupart des installations SIC 2812 et SIC 2869 le long du corridor La Porte–Pasadena–Baytown. Chaque étape possède une cible défendable qui correspond à une limite fédérale ou locale précise.
Étape 1 — Égalisation. 24 à 48 heures de temps de séjour hydraulique avec agitation mécanique, bassin généralement couvert et ventilé vers un épurateur pour le captage des COV. Le bassin d'égalisation absorbe les variations de pH entre les vidanges de réacteurs discontinus et la purge relativement stable de saumure de la salle d'électrolyse, et il permet à l'opérateur d'homogénéiser l'alimentation envoyée au skid d'ajustement de pH en aval. Un dégrilleur rotatif pour prétraitement d'usine chimique est placé en amont du bassin d'égalisation pour retenir les chiffons, les entraînements de granulés plastiques et les morceaux de goudron EDC/VCM qui colmateraient autrement les agitateurs et les buses de la FAD.
Étape 2 — Ajustement du pH. Une injection d'acide (généralement sulfurique à 93 % ou 98 %) ou de CO2 commandée par automate abaisse l'effluent de chloralcali de pH 12-14 vers la fenêtre 6-9 imposée par la STEP. Un skid d'ajustement de pH commandé par automate avec sondes redondantes et capacité de trim est la norme ; sans trim, un dépassement de pH précipite des hydroxydes métalliques au mauvais endroit et colmate la FAD. La réaction de neutralisation libère aussi le CO2 dissous et l'hypochlorite résiduel, que l'étape de déchloration en fin de chaîne devra gérer.
Étape 3 — Flottation à air dissous. Une FAD industrielle avec taux de recirculation de 30-50 % et saturation à 4-6 bar élimine les huiles libres, les huiles et graisses et les goudrons chlorés flottants jusqu'à moins de 50 mg/L — bien en deçà du maximum journalier de 100-200 mg/L typique des limites locales de la zone de La Porte. Le temps de séjour hydraulique dans la zone de flottation est de 20 à 40 minutes ; le rapport air/solides se situe entre 0,02 et 0,05 pour les alimentations d'usine chimique, plus lourdes que les charges d'huiles et graisses typiques de l'agroalimentaire. Pour les usines hésitant entre FAD et décanteur lamellaire à ce stade, la comparaison décanteur lamellaire vs FAD vs décanteur classique détaille les arbitrages ; la FAD l'emporte sur les effluents chargés en huiles, le lamellaire l'emporte lorsque les huiles et graisses sont déjà sous 100 mg/L après les bacs de déshuilage en amont.
Étape 4 — Traitement biologique. Soit une boue activée classique, soit un BRM visant une réduction DBO/DCO supérieure à 90 %. Un bioréacteur à membranes pour effluent d'usine chimique délivre moins de 25 mg/L de DBO et moins de 50 mg/L de DCO dans le perméat, avec des concentrations en biomasse de 8 000 à 12 000 mg/L de MLSS — environ trois fois un bassin d'aération classique. Le BRM est le bon choix lorsque l'emprise au sol est contrainte, lorsque l'opérateur a besoin d'une barrière MES ferme avant la déchloration, ou lorsque la limite locale de DCO moyenne mensuelle de la STEP est inférieure à 250 mg/L. Pour les problématiques d'azote ammoniacal issues des flux latéraux de tours de refroidissement de chloralcali, le guide traitement de l'azote ammoniacal pour eaux usées chimiques couvre le dimensionnement de la nitrification/dénitrification dans la même enveloppe.
Étape 5 — Décantation ou séparation membranaire. Pour les installations à boues activées classiques, un décanteur lamellaire pour eaux usées chimiques à vitesse hydraulique de 5-8 m/h polit l'effluent biologique à moins de 30 mg/L de MES. Pour les installations à BRM, la membrane plane à seuil de coupure de 0,1 μm remplace entièrement le décanteur, délivre moins de 5 mg/L de MES côté perméat et élimine le mode de défaillance de la boucle de recirculation des boues. Un guide de sélection FAD vs décanteur pour usines chimiques couvre la décision de clarificateur secondaire pour les schémas non-BRM.
Étape 6 — Polissage et désinfection. Filtration sur sable ou multicouche, puis déchloration au bisulfite de sodium (NaHSO3) ou au dioxyde de soufre (SO2) si le chlore gazeux ou l'hypochlorite est le désinfectant, ou UV lorsque les limites de TRC sont sévères. Le dosage de dioxyde de soufre se situe généralement entre 1,5 et 3,0 mg/L par 1,0 mg/L de TRC, avec un temps de contact de 30 secondes. L'objectif de coliformes totaux est de 5 % ou moins d'échantillons positifs par mois selon la EPA NPDWR (S4).
| Étape | Équipement | Cible en entrée | Cible en sortie | Justification |
|---|---|---|---|---|
| 1. Prétraitement | Dégrilleur rotatif, dessableur | Flux brut mélangé | Solides <6 mm, sables <50 mL/L | Protéger les pompes et buses de FAD en aval |
| 2. Égalisation | Bassin d'égalisation couvert avec agitateur mécanique | pH 4-14, huiles et graisses 500-2 000 mg/L | pH homogénéisé 9-12, huiles et graisses <500 mg/L | Stabiliser l'alimentation vers le skid pH et la FAD |
| 3. Ajustement pH | Skid de dosage chimique automatisé (H2SO4 ou CO2) | pH 9-12 | pH 6,5-8,5 | Respecter la limite locale STEP de 6-9 |
| 4. FAD | Flottation à air dissous, recirculation 30-50 % | Huiles et graisses 200-2 000 mg/L, MES 200-800 mg/L | Huiles et graisses <50 mg/L, MES <80 mg/L | Respecter la limite locale huiles et graisses 100-200 mg/L |
| 5. Biologique | Boue activée ou BRM | DCO 1 000-5 000 mg/L | DCO <100 mg/L, DBO <25 mg/L | Respecter la limite TPDES DCO 250-400 mg/L |
| 6. Décantation / Membrane | Décanteur lamellaire ou membrane plane BRM (0,1 μm) | MES 50-200 mg/L | MES <30 mg/L (décanteur), <5 mg/L (BRM) | Respecter la limite locale MES <100 mg/L |
| 7. Polissage et désinfection | Filtre multicouche, déchloration (NaHSO3/SO2) ou UV | TRC 1-5 mg/L, MES 5-30 mg/L | TRC <0,1 mg/L, coliformes ≤5 % positifs | Respecter la limite locale TRC <1,0 mg/L et la règle coliformes NPDWR |
Valeurs limites que la STEP de La Porte appliquera
Les limites locales dans la zone du ship-channel de La Porte sont plus sévères que le plancher catégoriel fédéral pour chaque paramètre pertinent pour un rejet de chloralcali ou de chimie organique. Le tableau ci-dessous indique les valeurs sur lesquelles l'ingénieur doit dimensionner son installation.
| Paramètre | Limite locale STEP La Porte (typique) | Valeur par défaut 40 CFR Part 414/419 | EPA NPDWR (le cas échéant) | Atteignable avec BRM + FAD + déchloration |
|---|---|---|---|---|
| pH | 6,0-9,0 (journalier) | 6,0-9,0 | — | 6,5-8,5 |
| Chlore résiduel total | <0,1-1,0 mg/L (instantané) | Non réglementé | — | <0,1 mg/L |
| Huiles et graisses | 100-200 mg/L (max journalier) | — | — | <25 mg/L |
| DCO | 250-400 mg/L (moyenne mensuelle) | — | — | <100 mg/L |
| DBO | 30-50 mg/L (moyenne mensuelle) | — | — | <25 mg/L |
| MES | <100 mg/L (max journalier) | — | — | <30 mg/L (décanteur), <5 mg/L (BRM) |
| Mercure (salles d'électrolyse anciennes) | 0,001 mg/L (max journalier) | 0,001-0,002 mg/L | 0,002 mg/L (MCL) | <0,0005 mg/L (précipitation au sulfure + échange d'ions) |
| Chrome hexavalent | 0,1-0,5 mg/L | 0,5 mg/L | 0,1 mg/L (MCL) | <0,05 mg/L (réduction + précipitation) |
| Chlorure de vinyle | — | — | 0,002 mg/L (MCL, S4) | Dégazage ou CAG |
| Benzène | — | — | 0,005 mg/L (MCL, S4) | Dégazage ou CAG |
| 1,2-Dichloroéthane | — | — | 0,005 mg/L (MCL, S4) | Dégazage ou CAG |
| PFOA | — | — | 4 ng/L (ppt) (S4) | CAG + polissage par échange d'ions |
| PFOS | — | — | 4 ng/L (ppt) (S4) | CAG + polissage par échange d'ions |
| HFPO-DA (GenX) | — | — | 10 ng/L (ppt) (S4) | CAG + polissage par échange d'ions |
Trois points ressortent. Premièrement, la limite locale de La Porte sur le TRC est le plafond opérationnel, et non la valeur catégorielle par défaut — et la déchloration doit la tenir. Deuxièmement, le mercure issu des anciennes cellules à diaphragme est la limite la plus difficile à atteindre et nécessite généralement une précipitation au sulfure suivie d'un polissage par échange d'ions pour passer sous 0,001 mg/L. Troisièmement, les PFAS à 4 ppt pour PFOA et PFOS et 10 ppt pour HFPO-DA sont désormais des valeurs fédéralement opposables pour toute source classée « rejets d'installations de fabrication de produits chimiques industriels » (EPA NPDWR, S4) ; la boue activée seule n'élimine pas les PFAS, et un polissage par charbon actif en grain ou échange d'ions devient en 2026-2027 un retrofit sur la plupart des usines du ship-channel de La Porte.
Ce qui a changé en 2025-2026 : PFAS, TRI et contrôle de l'EPA
Le règlement final EPA NPDWR sur les PFAS, publié en avril 2024, a fixé des MCL de 4 ppt pour le PFOA et 4 ppt pour le PFOS, avec un indice de danger de 1 pour le mélange de quatre PFAS (HFPO-DA, PFBS, PFHxS, PFNA), et a explicitement nommé les « rejets d'installations de fabrication de produits chimiques industriels » comme voie d'exposition (EPA NPDWR, S4). Le cycle 2026 du Toxics Release Inventory a durci les seuils de déclaration des PFAS ; les installations de chloralcali qui utilisent des additifs membranaires fluoropolymères, des joints à base de PTFE ou certains stocks d'AFFF dépassent désormais les seuils de déclaration de minimis et doivent déposer les formulaires A et R. Les travaux 2024 de l'EPA sur les normes de rejet multi-sectorielles PFAS au titre de 40 CFR Part 471 et la réglementation adjacente signalent que les limites catégorielles de prétraitement elles-mêmes se durcissent entre 2026 et 2027 — ce qui signifie que le tableau de limites locales ci-dessus gagnera probablement des lignes PFAS avant 2028.
Au niveau de l'État, la TCEQ a renouvelé des autorisations TPDES dans la zone du ship-channel de La Porte–Baytown entre 2025 et 2026 avec des limites de TRC poussées sous 0,1 mg/L au point d'échantillonnage de maximum instantané et des plafonds de mercure alignés sur la valeur locale STEP de 0,001 mg/L plutôt que sur l'ancienne valeur catégorielle fédérale de 0,002 mg/L. Conséquence pratique pour l'ingénieur de procédé : la capacité de déchloration, la capacité de polissage du mercure et les contacteurs CAG compatibles PFAS doivent figurer au plan d'investissement 2026, et non être différés. Les obligations de retrait progressif des AFFF pour toute installation qui maintient des systèmes de protection incendie avec des stocks à base de PFAS constituent également un vecteur de contrôle que le Houston-Galveston Area Council a signalé dans ses mises à jour de prétraitement industriel 2025.
Questions fréquentes
Quelles normes catégorielles fédérales s'appliquent à une usine de chloralcali près de La Porte, au Texas ?
40 CFR Part 414 régit la fabrication de produits chimiques inorganiques (SIC 2812), ce qui couvre les cellules de chloralcali à diaphragme, à mercure et à membrane ; 40 CFR Part 419 s'applique au raffinage du pétrole et concerne souvent les usines de chimie organique (SIC 2869) co-implantées sur le Houston Ship Channel. Les autorisations TPDES de la TCEQ renvoient aux deux, mais le programme municipal de prétraitement industriel de la ville de La Porte impose des limites spécifiques au site plus sévères sur le pH, le TRC, les sulfures, les huiles et graisses et les métaux.
Quelle est la limite de chlore résiduel total qu'une usine de La Porte doit respecter avant rejet au réseau ?
Les limites locales des STEP de la zone de La Porte plafonnent généralement le TRC à moins de 1,0 mg/L en maximum journalier et à moins de 0,1 mg/L en maximum instantané au point d'échantillonnage ; 40 CFR Part 414 ne fixe pas de valeur catégorielle pour le TRC. La méthode fiable pour descendre sous 0,1 mg/L est une déchloration au bisulfite de sodium (NaHSO3) ou au dioxyde de soufre (SO2) à 1,5-3,0 mg/L par 1,0 mg/L de TRC avec un temps de contact de 30 secondes, complétée par un trim ORP en ligne.
Comment les limites PFAS sont-elles contrôlées dans les usines chimiques rejetant vers une STEP ?
La réglementation EPA NPDWR PFAS de 2024 fixe des MCL de 4 ppt pour le PFOA et le PFOS, 10 ppt pour le HFPO-DA (GenX) et un indice de danger de 1 pour le mélange de quatre PFAS (HFPO-DA, PFBS, PFHxS, PFNA), en citant nommément les « rejets d'installations de fabrication de produits chimiques industriels » comme voie d'exposition (EPA NPDWR, S4). Le cycle TRI 2026 de l'EPA a abaissé les seuils de déclaration qui captent l'usage de fluoropolymères dans les installations de chloralcali, et la réglementation 40 CFR Part 471 devrait ajouter des limites catégorielles de prétraitement des PFAS entre 2026 et 2027.
Pourquoi les usines de La Porte préfèrent-elles le BRM à la boue activée classique pour l'effluent d'usine chimique ?
Le BRM délivre moins de 25 mg/L de DBO, moins de 100 mg/L de DCO et moins de 5 mg/L de MES en une seule étape à 8 000-12 000 mg/L de MLSS, offrant une marge de sécurité confortable sous les limites TPDES moyennes mensuelles de DCO de la TCEQ de 250-400 mg/L. La membrane plane à 0,1 μm sert aussi de barrière MES ferme avant la déchloration et le polissage PFAS, et son encombrement réduit convient aux sites contraints du ship-channel.