Pourquoi l’installation et la mise en service d’un MEE constituent une discipline d’ingénierie distincte
L’installation et la mise en service d’un évaporateur à multiple effet (MEE) est un protocole d’ingénierie par phases qui transforme un évaporateur fabriqué en un actif prêt pour le ZLD (zéro rejet liquide) : préparation du site et du génie civil, alignement mécanique des calandres et des faisceaux tubulaires, installation de la tuyauterie et de l’instrumentation, essai d’intégrité du vide (taux de fuite cible inférieur à 0.5 mbar/h sur le dernier effet), mise en eau, équilibre vapeur, et essai de réception de performance de 72 heures à la charge d’évaporation de conception. La réception exige typiquement une économie de vapeur dans ±5 % de la conception (p. ex. 2.8–3.2 kg de vapeur par kg de vapeur vive pour une unité à 4 effets) et une conductivité du condensat inférieure à 50 µS/cm pour un service de récupération d’eau.
Un MEE est une cuve, un échangeur de chaleur et un système de vide empilés en une cascade de pression — et c’est ce qui le rend implacable. La vapeur de l’effet N-1 fait bouillir l’alimentation de l’effet N à une pression progressivement plus basse, la vapeur vive entrant dans le premier effet (selon Distington S2 et la simulation sucrerie MDPI S4). Une seule fuite de vide sur le dernier effet, un écart de pression vapeur de 20 kPa sur le premier, ou un purgeur de condensat mal aligné, fait chuter l’économie de 30–40 % et sort la qualité du concentré des spécifications. Le périmètre de mise en service couvre les usines ZLD de la chimie, de la pharmacie, du textile et de l’agroalimentaire (selon Distington S2), chacune avec son propre profil d’entraînement et d’encrassement.
Les débits de référence de la simulation MDPI S4 sont des ancres de point de conception réalistes qu’un ingénieur projet peut opposer à un contractant EPC : débit d’entrée 125 kg/s, concentration 15 % en entrée → 70 % en sortie, pression du dernier effet 16 kPa, ambiance 30 °C, vapeur du premier effet à 200 kPa. L’alimentation avant consomme 43.45 kg/s de vapeur extraite à 185.5 kPa pour ce service ; l’alimentation arrière consomme 30.62 kg/s à 151.3 kPa et gagne 3.2 % d’efficacité de cogénération. Ancrez vos chiffres de réception à ces valeurs publiées et votre contractant ne pourra pas déplacer les poteaux.
Phase 1 — Essai de réception usine avant expédition (FAT)
Les problèmes les moins chers à corriger sont ceux détectés en atelier. Un FAT structuré protège l’acheteur de signer des caisses qui contiennent de la reprise.
- Éprouver hydrostatiquement chaque calandre d’effet et chaque faisceau tubulaire à 1.5× la pression de conception pendant 30 minutes ; enregistrer la décroissance de pression et inspecter visuellement toutes les soudures et les joints tube-plaque tubulaire.
- Confirmer l’orientation de chaque piquage par rapport au plan d’implantation général — un décalage de piquage est la première source de reprise sur site.
- Vérifier l’étalonnage des transmetteurs de pression, RTD, contacts de niveau et cellules de conductivité ; le fournisseur doit livrer des certificats traçables NIST.
- Exécuter un contrôle mécanique à froid : faire tourner les pompes d’alimentation et de condensat, actionner le groupe de pompes à vide, impulsions des soufflantes, et vérifier chaque point d’E/S PLC et SCADA (selon le périmètre d’automatisation WTE Infra S5).
- Émettre un rapport FAT signé avec une liste de réserves clôturée ; tout item ouvert devient un point d’arrêt dans le SAT sur site.
| Item FAT | Critère d’acceptation | Document requis |
|---|---|---|
| Essai hydrostatique de calandre | 1.5× pression de conception, maintien 30 min, zéro suintement visible | Courbe pression vs temps |
| Essai hydrostatique du faisceau tubulaire | 1.5× pression de conception, maintien 30 min | Courbe pression vs temps |
| Orientation des piquages | Conforme au plan GA, ±5 mm | Calque GA signé |
| Étalonnage des instruments | Certificats traçables NIST dans le manuel O&M | Certificats d’étalonnage |
| Rotation mécanique à froid | Tous les équipements rotatifs libres, bon sens de rotation | Liste de contrôle de rotation |
| E/S PLC/SCADA | 100 % des points vérifiés point à point | Fiche de contrôle E/S |
Phase 2 — Préparation civile, fondations et structure
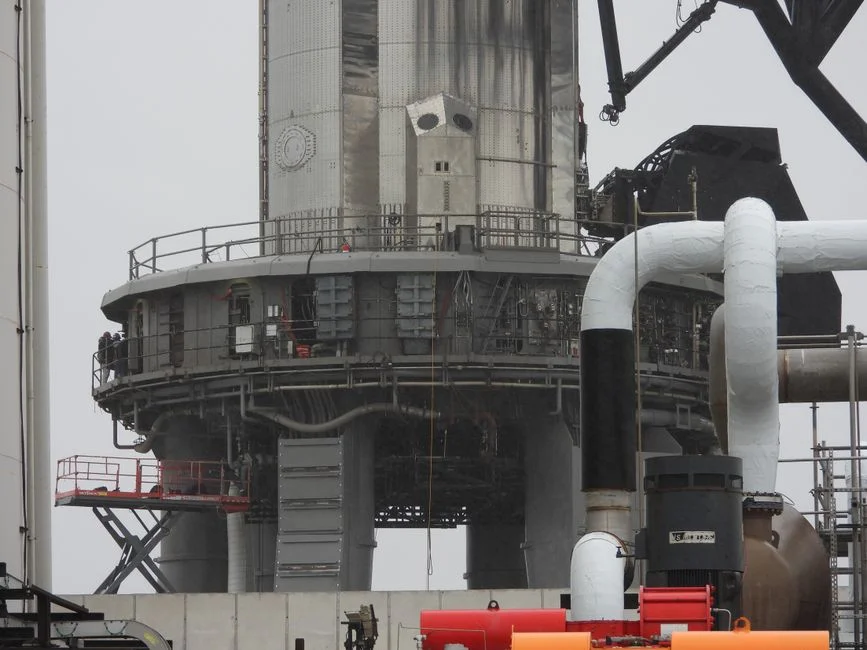
Un génie civil inachevé à l’arrivée du camion est le premier tueur de planning sur les projets MEE. Intégrez la liste de préparation dans le bon de commande, pas dans l’improvisation de l’équipe de chantier.
Le béton de fondation doit durcir au minimum 14 jours avant la pose du skid ; vérifier le gabarit des tiges d’ancrage par rapport au plan GA du fournisseur, à une tolérance typique de ±5 mm. Confirmer le support structurel pour la levée unitaire la plus lourde — la calandre du premier effet d’un MEE à 4 effets peut dépasser 25 tonnes une fois entièrement équipée. Maintenir au moins 1.2 m de dégagement sur les quatre côtés du skid pour l’extraction du faisceau tubulaire et le nettoyage de la plaque tubulaire, car un faisceau qui ne peut pas être retiré est un faisceau qui ne peut pas être maintenu. Prévoir un éclairage de tâche, un drainage de sol et un sectionneur électrique dédié à moins de 5 m du tableau MCC afin que les électriciens de mise en service puissent consigner en sécurité.
Phase 3 — Installation mécanique, alignement et tuyauterie
L’installation mécanique est le lieu où les tolérances de fabrication rencontrent la réalité du site. Traitez l’évaporateur comme un instrument de précision, pas comme une cuve.
Poser le skid sur des semelles coulées et contrôler le niveau sur la plaque tubulaire à 1 mm/m près avant le coulage final du coulis — un premier effet incliné biaise toute la cascade. Acheminer les lignes vapeur, vapeur d’effet, condensat, alimentation, concentré et vide avec une pente minimale de 1:200 vers le ballon de flash de condensat afin d’éviter le coup de bélier et l’engorgement des lignes de vapeur. Installer des soufflets flexibles sur les grandes lignes vapeur et vapeur d’effet ; la première montée en température allongera la calandre du premier effet de 10–25 mm et une tuyauterie rigide fissurera le piquage. Éprouver toute la tuyauterie à 1.25× la pression de conception à l’azote ou à l’eau déminéralisée — jamais à l’air comprimé côté vide, car une défaillance côté air sous vide est un incident de sécurité. Câbler l’instrumentation pour la pression différentielle de chaque effet, la température côté calandre, la conductivité d’alimentation et de concentré, et la température de l’espace vapeur, et intégrer les points d’injection chimique avec un système de dosage chimique automatique dimensionné pour le service anti-tartre et antimousse. L’implantation de tuyauterie doit respecter la même rigueur d’ingénierie que tout protocole d’installation et de mise en service d’un système AOP, car les deux reposent sur un contrôle précis du débit et de la pression à chaque raccordement.
Phase 4 — Intégrité du vide et essai d’étanchéité
L’intégrité du vide est l’étape de mise en service MEE la plus critique. Un dernier effet fuyard coûte 30–40 % d’économie de vapeur vive et il n’existe pas de correctif d’exploitation — seulement un correctif mécanique.
Tirer le dernier effet au vide de conception, typiquement 16 kPa absolus selon le cas de référence MDPI S4, avec le groupe de pompes à vide dédié. Maintenir le vide 24 heures et enregistrer la courbe de remontée de pression. Le critère de réussite est un taux de fuite ≤0.5 mbar/h sur un système étanche, relâché à ≤1.0 mbar/h sur les systèmes de volume interne supérieur à 100 m³. Si le seuil est dépassé, isoler chaque bride avec un détecteur d’hélium ou réaliser un essai à la bulle de savon sur les sections en pression positive en amont. Les sources de fuite les plus fréquentes sont les joints tube-plaque du condenseur, les raccordements d’eau de joint des pompes à vide, les joints de voyants de niveau et le joint de jambe barométrique. Ne pas passer à la mise en vapeur tant que l’essai de vide n’est pas réussi — chaque heure gagnée ici se rembourse au décuple en coût de vapeur vive une fois l’usine en marche. Sauter cette étape est l’une des erreurs les plus coûteuses qu’une équipe de mise en service puisse commettre et se voit immédiatement dans la logique du détail OPEX 2026 du coût d’exploitation d’une station d’épuration municipale, qui s’applique autant à l’OPEX ZLD industriel.
Phase 5 — Mise en eau et mise en vapeur
La mise en eau est le premier essai réel mais sûr — pas d’alimentation réelle, pas de risque d’encrassement réel, et un accès complet pour régler la cascade avant que l’effluent n’entre dans le système.
Remplir chaque effet d’eau déminéralisée au niveau d’exploitation normal et vérifier les boucles de régulation de niveau et les déclenchements de haut niveau. Admettre la vapeur vive lentement dans le premier effet, en rampe d’au plus 1 °C/min pour éviter le choc thermique aux tubes et plaques tubulaires — une rampe plus rapide fissurera une plaque tubulaire sur un faisceau froid. Établir la cascade de pression un effet à la fois : premier effet à 200 kPa, deuxième à environ 80 kPa, troisième à environ 30 kPa, et dernier effet à 16 kPa, selon la référence d’alimentation avant MDPI S4. Contrôler le débit et la température de condensat à chaque effet ; une surchauffe de condensat supérieure à 5 °C indique une fuite de vapeur vive côté produit, ce qui est une rupture de tube et un arrêt franc. Faire tourner 4–6 heures à l’eau, puis enregistrer l’économie de vapeur, la conductivité du condensat (doit rester sous 10 µS/cm sur eau déminéralisée) et la stabilité du vide. Toute dérive ici est un problème de régulation ou d’instrument, pas un problème de procédé, et il est bon marché de le corriger maintenant.
Phase 6 — Essai de réception de performance sur alimentation réelle
L’essai de performance de 72 heures est le pivot contractuel. Les chiffres ci-dessous sont ceux qu’un fournisseur ne peut pas contester si l’essai est mené au débit d’alimentation de conception et aux concentrations entrée/sortie de conception.
| Paramètre | Cible de conception (4 effets) | Fenêtre de réussite | Référence |
|---|---|---|---|
| Économie de vapeur (kg vapeur / kg vapeur vive) | 3.0 | 2.8–3.2 (±5 %) | Typique industrie 4 effets |
| Économie de vapeur, 5 effets | 3.75 | 3.5–4.0 (±5 %) | Typique industrie 5 effets |
| Conductivité du condensat | < 30 µS/cm | < 50 µS/cm | Spécification ZLD de récupération d’eau |
| Vapeur spécifique, alimentation avant | 43.45 kg/s @ 125 kg/s d’alimentation | ±5 % | Simulation MDPI S4 |
| Vapeur spécifique, alimentation arrière | 30.62 kg/s @ 125 kg/s d’alimentation | ±5 % | Simulation MDPI S4 |
| Pression du dernier effet | 16 kPa | 14–18 kPa | Référence MDPI S4 |
| Durée de l’essai | 72 h en continu | Aucune interruption > 30 min | Standard industrie |
Enregistrer le taux d’évaporation par effet, le profil de température et le profil de pression toutes les 30 minutes. Suivre 72 heures continues. Un MEE en alimentation arrière n’est livré que si le fournisseur atteint le chiffre de vapeur spécifique plus bas (30.62 kg/s) ; sinon l’essai échoue sur l’économie de vapeur même si le taux d’évaporation est correct.
Phase 7 — Défaillances courantes du premier mois et comment les prévenir
La plupart des problèmes MEE du premier mois sont prévisibles. Les cinq ci-dessous représentent la majorité des appels en garantie et chacun a une cause racine connue et une prévention connue.
| Symptôme | Cause racine probable | Prévention / correction |
|---|---|---|
| Entraînement dans le condensat (conductivité en hausse) | Colmatage du dévésiculeur ou dépassement du préchauffeur d’alimentation | Régler le préchauffeur d’alimentation à ±3 °C de la consigne ; inspecter le pad dévésiculeur |
| Perte de vide sur le dernier effet | Pompe à vide sous-dimensionnée ou eau de refroidissement > 32 °C | Requalifier la pompe sur la courbe constructeur ; ajuster l’approche de la tour de refroidissement |
| Encrassement des tubes du premier effet | Dépôt de dureté ou de silice côté alimentation | Installer une conductivité en ligne et une boucle CIP ; placer un filtre-presse à plateaux en amont pour l’élimination des solides |
| Moussage dans les effets intermédiaires | Charge en tensioactifs ou en organiques dans l’alimentation | Intégrer l’injection d’antimousse via un système de dosage chimique automatique |
| Baisse de l’économie de vapeur | Défaillance de purgeur de condensat ou accumulation d’incondensables | Tester les purgeurs chaque semaine ; purger les incondensables toutes les 4 h le premier mois |
Phase 8 — Documentation de transfert et formation des opérateurs
Un transfert propre est ce qui empêche l’usine de retomber dans les problèmes de mise en service deux mois après le départ de l’équipe EPC. Traitez le dossier documentaire comme une livrable sur le même chemin critique que l’équipement.
Livrer les plans GA tels que construits, les P&ID, les schémas de câblage, les fiches de boucles d’instruments, les sauvegardes PLC et SCADA, et les certificats matières. Compiler le dossier de mise en service avec les rapports d’essais hydrostatiques, les journaux d’essai de vide, le rapport d’essai de performance de 72 heures avec KPI, et la liste de réserves clôturée. Former les opérateurs à la séquence de démarrage, à la fenêtre d’exploitation normale, à l’arrêt d’urgence, au dépannage de base et à la procédure CIP — chacun sur un simulateur ou un pupitre réel, pas sur un diaporama. Établir une période de garantie de 30 jours avec un support d’ingénierie d’astreinte et une revue de performance trimestrielle la première année. Transmettre la liste de pièces de rechange recommandées : piquages, joints de voyants, kits de joints de pompe à vide, et un jeu de pads dévésiculeurs. La même discipline s’applique dans tout protocole d’installation et de mise en service de zone humide construite — la qualité du transfert fixe la trajectoire du coût d’exploitation pour la décennie suivante.
Foire aux questions
Combien de temps durent l’installation et la mise en service d’un MEE sur site ?
Typiquement 4–8 semaines pour une unité à 3–5 effets, principalement dictées par la préparation civile. Une fondation propre et des râteliers de tuyauterie préposés ramènent ce délai vers le bas ; des tiges d’ancrage en retard ou une alimentation MCC manquante le poussent vers le haut.
Quelle est l’économie de vapeur typique d’un MEE à 4 effets ?
2.8–3.2 kg de vapeur par kg de vapeur vive à l’alimentation et à la concentration de conception. Une unité à 5 effets tourne à 3.5–4.0. Un écart au-delà de ±5 % du point de conception déclenche une investigation au titre de la clause de réception de performance.
Quel taux de fuite de vide est acceptable ?
≤0.5 mbar/h sur le dernier effet après un maintien de 24 heures pour un système étanche, et ≤1.0 mbar/h pour les systèmes de volume interne supérieur à 100 m³. Tout dépassement de ces seuils bloque la mise en vapeur.
Un MEE existant peut-il être passé d’alimentation avant à alimentation arrière ?
Techniquement oui, mais cela exige une nouvelle tuyauterie pour deux pressions de vapeur extraite et une logique de régulation révisée. L’économie justifie rarement une mise à niveau ; l’alimentation arrière est généralement un choix de conception fait à l’achat.
Quand un ATFD doit-il suivre le MEE ?
Lorsque le TDS du concentré final dépasse les limites de saturation du MEE et que la bouillie devient pompable mais non bouillable. Un sécheur à film mince agité (ATFD) polit les solides jusqu’à une forme acceptable en décharge ou valorisable, et il se place en aval du MEE dans toute chaîne ZLD.