L'usine réceptrice d'East Providence : NPDES, programme de prétraitement, et pourquoi cela compte
L'usine de stockage pétrolier en vrac que vous exploitez dans la métropole de Providence ou la zone East Bay rejette vers une POTW dominante unique : l'East Providence Water Pollution Control Facility, une usine IFAS/BNR de 8.9 mgd exploitée sous le permis NPDES RI0100048 (MAJOR, dernière mise à jour dans ICIS 2023-09) et le permis de programme de prétraitement RIR100821, tous deux portés dans l'EPA Facility Registry System sous l'installation 110000735722 (source : EPA FRS, requête exécutée 2026-08). Veolia North America est l'exploitant contractuel ; la ligne de contact des travaux publics est 401-433-6363 (source : City of East Providence, eastprovidenceri.gov). L'usine se situe sur HUC 01090004 / NARRAGANSETT, le bassin récepteur du plus grand estuaire environnementalement sensible de Nouvelle-Angleterre. La modernisation IFAS/BNR 2013 a été cadrée spécifiquement pour respecter les limites d'azote d'État sur l'effluent et permettre un resserrement futur à mesure que la pression TMDL de Narragansett Bay s'intensifie (selon le dossier de livraison AECOM, watercollaborativedelivery.org).
Cette conception serrée sur l'azote est ce qui rend les permis IU locaux plus durs que sur une POTW non azotée. Parce que chaque livre d'ammoniac ou de TKN que la WPCF accepte doit être nitrifiée/dénitrifiée dans une enveloppe à biofilm, les charges d'entrée sur huiles et graisses, BTEX et TPH sont resserrées pour protéger la santé de la biomasse et la performance du clarificateur aval. Le benzène et le TPH — pas le HEM — sont généralement les paramètres qui figent l'allocation de débit quotidien d'un terminal pétrolier dans cette zone de service. Un ingénieur spécifiant des équipements pour un permis 2026 doit supposer que l'enveloppe MAHL est conservative et concevoir la chaîne avec une marge de réserve.
Du Clean Water Act à votre permis : comment naît une limite locale
Chaque chiffre d'un permis de rejet d'East Providence remonte à une chaîne fédérale-à-locale en quatre étapes : le Clean Water Act de 1972 (33 U.S.C. § 1251 et seq.) autorise l'EPA à fixer des règles nationales de prétraitement ; les General Pretreatment Regulations de l'EPA au 40 CFR Part 403 exigent de chaque POTW dotée d'un programme de prétraitement qu'elle dérive des Technically-Based Local Limits (TBLL) pour les usagers industriels significatifs ; le TBLL est calculé selon la méthode Maximum Allowable Headworks Loading (MAHL) de l'EPA, puis converti en Maximum Allowable Industrial Loading (MAIL) par IU, et enfin alloué par débit pour produire les plafonds quotidien max et moyenne mensuelle du permis (selon l'évaluation TBLL St. Joseph, MO 2020 par Black & Veatch, rapport final adopté 2020-12). Le déclencheur IU est une installation qui rejette des eaux usées de procédé vers une POTW ou contribue ≥25,000 gpd de déchets non domestiques — la plupart des usines en vrac sont SIU non catégorielles, les raffineries et opérations de mélange de carburants peuvent être catégorielles (source : hydropurewater.com, revue de prétraitement 2026).
Quatre données d'entrée MAHL pilotent chaque chiffre qu'un ingénieur de terminal verra sur le permis (selon St. Joseph, 2020 TBLL) : les limites de permis NPDES aval de la POTW réceptrice, les normes de qualité d'eau d'État pour le cours d'eau récepteur, les critères d'élimination des biosolides Part 503 pour métaux et organiques, et les facteurs de protection travailleurs/écosystème tels que les seuils NIOSH et les données de toxicité. Une fois le MAIL fixé, il est divisé par le débit alloué de l'IU pour produire le maximum quotidien et la moyenne mensuelle que le permis imprime. La méthode MAHL est le cheval de bataille des usines de stockage pétrolier en vrac en 2026 parce qu'elle force la POTW à démontrer — au dossier — que la charge d'entrée de tous les IU combinés ne violera pas l'enveloppe azote et métaux aval. Si vous auditez un permis et ne trouvez pas le document TBLL de support, les chiffres du permis ne sont pas défendables et le programme de la POTW est hors conformité avec le 40 CFR § 403.5.
Pour référence, le dossier NPDES le plus récent listé FRS de l'East Providence WPCF est daté 2023-09-06, et le programme de prétraitement est non-major (source : EPA FRS, 2026-08). Un ingénieur de terminal doit demander la lettre TBLL ou d'allocation d'entrée la plus récente au coordinateur de prétraitement de la ville avant de figer le dimensionnement des équipements.
À quoi ressemblent réellement les chiffres de permis 2026 pour une usine en vrac d'East Providence
Les plafonds 2026 typiques des usines de stockage pétrolier en vrac aux États-Unis se situent dans la plage 100–200 mg/L HEM de maximum quotidien et environ 250 mg/L MES, avec BTEX et TPH dimensionnés selon l'allocation MAHL locale (selon la revue de prétraitement hydropurewater.com 2026, citant le TBLL St. Joseph, MO 2020). Les POTW plus strictes des bassins de réutilisation d'eau poussent le HEM de maximum quotidien vers 50 mg/L, et une POTW tributaire de Narragansett Bay serrée sur l'azote peut tomber dans cette bande. Le HEM — Hexane Extractable Material, mesuré par EPA Method 1664A avec extraction au n-hexane et reporté comme le substitut O&G utilisé au fédéral au titre du 40 CFR § 401.16 — est le paramètre que la plupart des permis citent comme « huiles et graisses » (source : hydropurewater.com, 2026).
Le benzène et le TPH, pas le O&G, sont les paramètres de tête pour la négociation de permis parce que leur allocation MAHL contraint souvent le débit quotidien plus que le HEM. Les échantillons composites HEM mensuels doivent être proportionnels au débit sur 24 heures lorsque le permis le spécifie, et les prélèvements instantanés ne sont pas un substitut. Les ingénieurs qui conçoivent un DAF (flottation à air dissous) pour « respecter 150 mg/L HEM » sans vérifier le plafond benzène découvriront au premier audit que la contrainte d'exploitation est le chiffre BTEX, pas le chiffre huile.
| Paramètre | Plafond 2026 typique (max quotidien) | Méthode analytique | Type d'échantillon | Pourquoi cela compte |
|---|---|---|---|---|
| HEM (O&G) | 100–200 mg/L ; 50 mg/L aux POTW plus strictes | EPA Method 1664A (n-hexane) | Composite proportionnel au débit 24 h | Substitut O&G fédéral au titre du 40 CFR § 401.16 |
| MES | ~250 mg/L | SM 2540D | Composite proportionnel au débit 24 h | Protection de la charge d'entrée |
| Benzène | Alloué MAHL, souvent le paramètre liant | EPA Method 602 / 624 / 8260 | Instantané ou composite 24 h | Cancérogène ; plafond MAHL le plus bas |
| TPH | Alloué MAHL | EPA Method 8015 (GRO/DRO) | Instantané ou composite 24 h | Pilote souvent l'allocation de débit |
| pH | 6.0–9.0 (typique) | SM 4500-H+ | Instantané, continu préféré | Protège l'étape biologique à la WPCF |
La chaîne de prétraitement à quatre étages et pourquoi l'ordre n'est pas négociable
Une chaîne de prétraitement d'usine de stockage pétrolier en vrac a quatre étages, et l'ordre n'est pas négociable. L'étage 1 est la ségrégation à la source : collecteurs ségrégués pour les aires de manutention de produit, vannes de vidange couvertes et verrouillées sur les coalesseurs, et égouts huile/eau dédiés sur les îlots de chargement camion et barge. Les rétrofits de terrain montrent que cette seule étape coupe le volume d'influent vers la chaîne de traitement de 40–70% (données de terrain Zhongsheng, 2025–2026) et convertit la plus grande part du débit restant d'un « problème de conception » en un « choix de conception ». L'étage 2 est la séparation primaire huile/eau : un séparateur gravitaire API, un intercepteur à plaques ondulées CPI, ou un coalesseur plaques/multimédia traite la fraction d'huile libre (gouttelettes ≥60–150 µm). L'étage 3 est le polissage de l'huile émulsionnée, où un système DAF (flottation à air dissous) série ZSQ flotte les gouttelettes d'huile jusqu'à environ 10–25 µm à l'aide de microbulles générées à 60–90 psig. L'étage 4 est le polissage biologique ou par adsorption, appliqué seulement lorsque la limite locale exige des réductions d'ammoniac, de sulfure ou d'hydrocarbures dissous qu'une chaîne physique ne peut pas délivrer.
Les flux de déchets principaux qu'une usine en vrac doit alimenter dans cette chaîne sont l'eau de fond de bac, les vidanges API/coalesseur, le goutte-à-goutte de chargement camion et rail, les eaux usées d'aire de lavage véhicules, l'eau d'essai hydrostatique, et les eaux pluviales qui contactent les aires de manutention de produit. Chaque flux porte une distribution de taille de gouttelettes différente : l'eau de fond de bac est de l'huile libre plus des boues ; l'eau d'aire de lavage est émulsionnée (les tensioactifs des détergents poussent les tailles de gouttelettes sous 50 µm) ; le goutte-à-goutte des bras de chargement est surtout de l'huile libre. C'est pourquoi une approche à technologie unique échoue. Un CPI seul ne peut pas casser les émulsions, et un DAF seul est submergé par une charge de choc d'huile libre pendant une vidange de coalesseur (données de terrain Zhongsheng, 2026). La voie robuste pour une usine de la zone East Providence en 2026 est CPI ou API en primaire, puis DAF comme polisseur d'huile émulsionnée, dimensionné avec une marge de sécurité de 20–30% sur les charges hydraulique et air/solides. Les ingénieurs qui construisent cela pour la première fois trouveront le guide DAF ou clarificateur pour eaux usées pétrolières à Baltimore utile pour le contexte de choix technologique, et la référence normes de réutilisation des eaux grises 2026 pour l'étape de polissage si la réutilisation d'eau est sur la table.
| Étage | Fonction | Équipement | Bande de performance | Mode de défaillance si mal appliqué |
|---|---|---|---|---|
| 1. Ségrégation à la source | Couper le volume, tenir les hydrocarbures hors des eaux pluviales propres | Collecteurs ségrégués, vannes de vidange couvertes, bacs de goutte | Réduction de débit 40–70% (rétrofits de terrain) | Les eaux pluviales propres déclenchent le MSGP ; surcharge hydraulique de la chaîne |
| 2. Séparation O/W primaire | Retirer l'huile libre ≥60–150 µm | API 421, CPI, coalesseur plaques ou multimédia | Huile libre à <50 mg/L en aval du CPI | Le CPI ne peut pas casser les émulsions ; les plaques de coalesseur s'encrassent |
| 3. Polissage de l'huile émulsionnée | Flotter les gouttelettes 10–25 µm | DAF à 60–90 psig, ASR 0.02–0.05 | HEM à <50 mg/L avec chimie | Une charge de choc d'huile libre fait s'effondrer l'ASR ; couverture de bulles |
| 4. Biologique / adsorption | Ammoniac, sulfure, hydrocarbures dissous | MBBR, boues activées ou GAC | À <20 mg/L dans les boucles de réutilisation | Coût inutile si la limite locale ne l'exige pas |
Choisir le séparateur primaire : API, CPI ou coalesseur
Les trois technologies primaires huile/eau ne sont pas interchangeables. Un séparateur gravitaire API (selon API Publication 421) gère les grandes oscillations de débit et est le bon choix pour un terminal maritime ou un quai de déchargement de barges, où le temps de séjour peut être fixé à ≥30 minutes au débit de pointe. Un intercepteur à plaques ondulées CPI gère les terminaux petits à moyens à débit stable et est le rétrofit le plus courant dans des voûtes béton existantes ; l'écartement des plaques est typiquement 1–2 inches avec une ondulation proche de 45°. Un coalesseur plaques ou multimédia gère les sites à faible débit avec des besoins stricts <50 mg/L, mais au prix d'un O&M plus élevé et d'un remplacement de média de 1–3 ans.
Les concepteurs doivent se reporter à la courbe de taille de gouttelettes confirmée du fabricant plutôt qu'à un plafond générique de nombre de Reynolds ou de Froude — ces limites dépendent de la géométrie des plaques et ne peuvent pas être généralisées d'un fournisseur à l'autre. La charge superficielle est l'autre paramètre clé : charge superficielle coalesseur 5–10 gpm/ft² ; charge superficielle CPI 2–5 gpm/ft². Les charges de choc pendant une vidange de coalesseur ou une descente de bac picotent 3–5× la moyenne quotidienne, si bien que le débit instantané de pointe, non la moyenne quotidienne, est le chiffre de conception (données de terrain Zhongsheng, 2026). Un ingénieur qui dimensionne le primaire sur la moyenne quotidienne achète un événement de trop-plein.
Exemple de dimensionnement DAF pour une usine en vrac d'East Providence de 60 m³/jour
Trois chiffres pilotent une conception DAF défendable : le débit instantané de pointe (gpm ou m³/h, pas la moyenne quotidienne — les charges de choc pendant une vidange de coalesseur ou une descente de bac peuvent picoter 3–5× la moyenne quotidienne), la charge quotidienne O&G (calculée à partir du turnover des bacs, du volume d'aire de lavage et des débits de goutte), et le O&G résiduel cible (pris du plafond de permis local ou, idéalement, fixé 20–30% en dessous). Pour un terminal du Rhode Island représentatif de 60 m³/jour (≈15,850 gpd) avec deux îlots de chargement, une vidange de coalesseur et une petite aire de lavage, le pic instantané de conception est d'environ 8–12 m³/h, bien sous le seuil SIU de 25,000 gpd mais assez pour exiger un DAF correctement dimensionné.
Le rapport air/solides (ASR) est la masse d'air dissous libérée par unité de charge solides plus huile ; une marge de sécurité de 20–30% sur l'ASR est la pratique standard pour absorber les charges de choc. La charge hydraulique superficielle est typiquement 2–5 gpm/ft² en service pétrolier et fixe l'emprise de l'unité ; la sous-dimensionner est la cause la plus fréquente d'entraînement dans les rétrofits de terrain. La chimie ferme l'écart : un ajustement du pH à 6.5–7.5 devant le DAF et une dose de désémulsifiant ou coagulant de 50–200 mg/L via un système de dosage chimique automatique Zhongsheng est ce qui déverrouille le HEM résiduel <50 mg/L qu'une POTW stricte exigera. Lorsque la chaîne doit passer d'un permis HEM 50 mg/L à <20 mg/L dans une boucle de réutilisation d'eau, l'étape de polissage passe du biologique (MBBR ou boues activées) à l'adsorption (charbon actif granulaire) — le calcul biologique figure dans le guide 2026 de rétrofit et modernisation des filtres-presses pour la gestion des solides en aval du DAF, et un exemple MBBR chiffré se trouve dans le guide de dimensionnement MBBR pour condensat huileux.
| Donnée de conception | Valeur / plage | Base |
|---|---|---|
| Débit quotidien | 60 m³/jour (≈15,850 gpd) | Turnover des bacs + aire de lavage + goutte |
| Débit instantané de pointe | 8–12 m³/h (3–5× moyenne quotidienne) | Charge de choc pendant vidange de coalesseur / descente de bac |
| O&G d'influent | 500–2,000 mg/L (libre + émulsionné) | Mix fond de bac + aire de lavage |
| HEM résiduel cible | 50 mg/L (20–30% sous le plafond 100 mg/L) | Permis local + marge de sécurité |
| ASR | 0.02–0.05 (marge 20–30% au-dessus du calculé) | Norme de conception DAF |
| Charge hydraulique superficielle | 2–5 gpm/ft² | Service pétrolier |
| pH à l'entrée DAF | 6.5–7.5 | Fenêtre de coagulation optimale |
| Dose désémulsifiant/coagulant | 50–200 mg/L | Système de dosage chimique automatique |
| Pression de saturation | 60–90 psig | Spécification DAF série ZSQ |
Cadence d'autosurveillance, BMP et survie à un audit de prétraitement EPA 2026
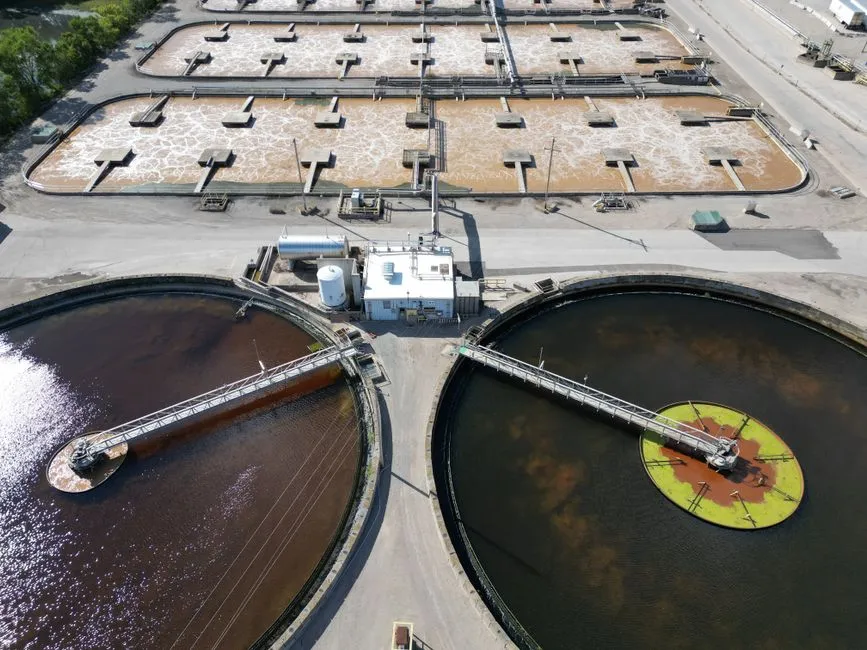
La cadence minimale d'autosurveillance que la plupart des POTW attendent d'une usine de stockage pétrolier en vrac en 2026 : inspection visuelle quotidienne d'huile libre au déversoir de sortie (consignée sur une feuille papier ou numérique, datée et paraphée), prélèvement MES hebdomadaire, composite HEM mensuel par EPA Method 1664A, et un composite proportionnel au débit sur 24 heures pour BTEX/TPH lorsque la limite locale est non nulle. Les piquages d'échantillonnage doivent être accessibles, le débitmètre étalonné annuellement, et la chaîne de traçabilité défendable — la plupart des constats de Significant Noncompliance proviennent de déficiences de procédure d'échantillonnage, non de la performance de traitement sous-jacente (données de terrain Zhongsheng, 2025).
Les Best Management Practices sont l'assurance de conformité la moins chère qu'un terminal puisse acheter. Les coordinateurs de prétraitement POTW cherchent un confinement de déversement autour de tous les bacs de stockage aériens, des bacs de goutte sous les bras de chargement camion, des vannes de vidange couvertes et verrouillées sur les coalesseurs, des collecteurs d'égout ségrégués qui tiennent les aires de manutention de produit hors du système d'eaux pluviales propres, et un étiquetage visible de tous les points d'échantillonnage. Un Spill Prevention and Countermeasure Plan (SPCC, 40 CFR Part 112) écrit, lié au plan d'égout, élimine environ la moitié des constats d'audit courants (données de terrain Zhongsheng, 2025). La matrice de conséquences est linéaire et évitable : un rapport mensuel en retard déclenche un Notice of Violation ; deux en douze mois escaladent vers le SNC ; le SNC déclenche une audience Show Cause et une action potentielle sur le permis. Rapportez le 15 de chaque mois sans exception, et tenez un dossier pré-audit aligné sur les catégories de liste de contrôle d'audit du EPA National Pretreatment Program. Le coût d'investissement 2026 d'un DAF correctement dimensionné et d'un skid de dosage chimique pour un terminal de 60 m³/jour se récupère typiquement en 12–24 mois via les surcharges évitées, l'évacuation réduite et la protection du standing de permis.
Questions fréquemment posées
Quels chiffres de prétraitement l'East Providence WPCF fixe-t-elle pour une usine de stockage pétrolier en vrac en 2026 ?
Les plafonds 2026 typiques des usines de stockage pétrolier en vrac se situent dans la plage 100–200 mg/L HEM de maximum quotidien (Method 1664A) et environ 250 mg/L MES, avec BTEX et TPH dimensionnés selon l'allocation MAHL locale (selon le TBLL St. Joseph, MO 2020 par Black & Veatch). Les POTW plus strictes des bassins de réutilisation d'eau poussent le HEM de maximum quotidien vers 50 mg/L. L'East Providence WPCF fonctionne sous NPDES RI0100048 avec le programme de prétraitement RIR100821 ; contactez Veolia au 401-433-6363 pour confirmer les plafonds en vigueur avant de dimensionner les équipements (source : EPA FRS, 2026-08).
Un système DAF seul peut-il respecter une limite HEM de 100 mg/L dans une usine de stockage pétrolier en vrac ?
Non, dans la plupart des cas. L'huile libre des vidanges de coalesseur et des descentes de bac recouvre les microbulles DAF et fait s'effondrer le rapport air/solides ; un système DAF (flottation à air dissous) série ZSQ fonctionnant seul échoue sous les charges de choc (données de terrain Zhongsheng, 2026). La pratique standard est un étage primaire CPI ou API devant le DAF, plus un système de dosage chimique automatique Zhongsheng à pH 6.5–7.5 et 50–200 mg/L de désémulsifiant pour casser les émulsions et stabiliser le HEM résiduel sous 50 mg/L.
Qu'est-ce qui déclenche un Significant Noncompliance (SNC) au titre du EPA National Pretreatment Program ?
Le National Pretreatment Program de l'EPA déclenche le SNC par l'une de trois règles : violation d'une limite numérique de ≥1.5× pour un jour unique, violation d'une limite numérique pendant plus de 5% des jours de mesure sur une période de six mois, ou défaut de fournir les rapports requis dans les 30 jours de l'échéance. Un SNC peut mener à une action d'application, des surcharges administratives, un statut zéro rejet imposé, ou une résiliation de permis. Deux rapports mensuels en retard dans une fenêtre glissante de 12 mois sont le déclencheur SNC le plus fréquent pour les usines de stockage pétrolier en vrac.
Qu'est-ce que le HEM et pourquoi est-il le paramètre de la plupart des permis de rejet de la zone East Providence ?
HEM désigne Hexane Extractable Material, mesuré par EPA Method 1664A avec extraction au n-hexane. Le HEM est le substitut utilisé au fédéral pour graisses, huiles et lubrifiants au titre du 40 CFR § 401.16 et est le paramètre que la plupart des permis POTW américains citent comme « O&G » (selon le TBLL St. Joseph, MO 2020 par Black & Veatch). Pour les usines de stockage pétrolier en vrac il corrèle bien avec la fraction huiles et graisses que la séparation physique (CPI/API/DAF) retire réellement, ce qui explique pourquoi les régulateurs le préfèrent au TPH pour la surveillance de conformité de routine.