La pile de limites à trois couches que toute raffinerie de Bakersfield doit franchir
Les usines pétrolières près de Bakersfield, Californie, respectent les limites de prétraitement de rejet au réseau en faisant tourner une filière à cinq étages — séparateur API, flottation à air dissous, égalisation, finition biologique (MBBR ou MBR), et multimédia/surveillance en ligne — conçue pour franchir le plus strict des normes catégorielles 40 CFR Part 419 ou des Technically Based Local Limits (TBLL) locaux, typiquement 50–100 mg/L d'huiles et graisses, 1–10 mg/L de sulfures, 0.5–5 mg/L de phénols, et ~250 mg/L de MES, le tout sous un permis Significant Industrial User et l'interdiction de pass-through/interférence 40 CFR Part 403.5(a).
« Limite de prétraitement » n'est pas un chiffre unique sur une seule page — c'est le plus strict de trois barres réglementaires indépendantes empilées les unes sur les autres, et la pile est le dossier que l'autorité de contrôle va lire. Le plancher est fixé par les normes catégorielles fédérales : 40 CFR Part 419 établit des limites d'effluent basées sur la technologie pour les eaux usées de procédé de raffinerie et est appliqué comme un filet de sécurité national, pas un cadran de réglage local. Au-dessus de ce plancher se trouve l'interdiction générale au titre de 40 CFR Part 403.5(a) : un rejet qui provoque un pass-through (40 CFR 403.3(p)) ou une interférence (40 CFR 403.3(k)) à la POTW réceptrice est illégal que l'on ait ou non émis un mécanisme de contrôle local, et que l'usine ait ou non été formellement classée. Au-dessus des deux se trouve le TBLL local, dérivé de la méthode EPA Maximum Allowable Headworks Loading (MAHL), qui intègre le permis NPDES de la POTW elle-même, les normes de qualité de l'eau de l'État, les critères de biosolides Part 503, et les facteurs de protection NIOSH/éco, puis est converti en Maximum Allowable Industrial Loading (MAIL) pour chaque SIU.
Pour une raffinerie de la zone Bakersfield, l'autorité locale compétente est la City of Bakersfield Industrial Wastewater Ordinance administrée par l'autorité de contrôle de la City's Wastewater Treatment Plant (la City of Bakersfield publie ses exigences de prétraitement commercial-industriel à bakersfieldcity.us/commercial), les usines adjacentes du Kern County étant dirigées vers de plus petits systèmes municipaux opérant sous une tutelle parallèle du Water Board de l'État. Dans le bassin Kern River / Buena Vista / Tulare Lake, la POTW réceptrice est elle-même sous stress hydrique, si bien que ses TBLL sont couramment plus stricts que la Part 419 pour les sulfures, les phénols et les huiles et graisses — ces paramètres protègent le biobassin et le programme de biosolides de la POTW autant que le cours d'eau récepteur. Les raffineries sur l'eau source Kern River partent aussi d'une base TDS élevée, ce qui relève le plafond local TDS/sulfate/chlorure dans le permis et change l'eau de conception de toute boucle de réutilisation en aval de la filière.
| Couche | Citation | Ce qu'elle fixe | Là où elle mord le plus à Bakersfield |
|---|---|---|---|
| 1. Catégorielle fédérale | 40 CFR Part 419 | Limites d'effluent basées sur la technologie pour les eaux usées de procédé de raffinerie | Plancher national sur huiles et graisses, MES, DCO, pH |
| 2. Interdiction générale | 40 CFR 403.5(a) ; 403.3(p), (k) | Pas de pass-through, pas d'interférence — s'applique avec ou sans permis | Événements d'à-coups, poussées de caustique usé, incidents de dessaleur |
| 3. TBLL / MAIL local | 40 CFR 403.5(c) ; ordonnance locale | Limites numériques spécifiques au site dérivées via MAHL | Sulfures, phénols, H&G ; plus stricts dans les sous-bassins de réutilisation d'eau |
Ce qu'un permis POTW Bakersfield 2026 limite réellement
Les permis SIU typiques 2026 délivrés dans la zone Bakersfield / Kern County portent des plafonds de maximum journalier de 50–100 mg/L d'huiles et graisses (HEM par EPA Method 1664A selon 40 CFR § 401.16), ~250 mg/L de MES (se resserrant à 200 mg/L dans les sous-bassins plus stricts), 1–10 mg/L de sulfures totaux, 0.5–5 mg/L de phénols, et une fenêtre de pH 6–9, avec une surveillance trimestrielle BTEX, TPH et chrome hexavalent superposée — les chiffres de sulfures et de phénols sont ceux qui font réellement bouger la base de conception.
Les ingénieurs qui lisent un permis 2026 pour une raffinerie de la zone Bakersfield devraient s'attendre à ce que le plafond HEM se situe au bout serré de la fourchette nationale. La pression de réutilisation de la Central Valley pousse le TBLL local vers 50 mg/L HEM en maximum journalier dans les sous-bassins plus stricts, tandis que les POTW du Kern County plus permissives s'ancrent encore à 100 mg/L. Les MES suivent la même compression : 250 mg/L est la bande par défaut, 200 mg/L apparaissant là où le permis NPDES de la POTW réceptrice s'est resserré. Les sulfures, dissous et totaux, sont le déclencheur d'interférence de tête au biobassin récepteur parce que H₂S à bas mg/L est toxique pour les nitrifiants et corrode le béton ; 1–10 mg/L est la bande de permis typique, et la plupart des permis du Kern County seront au bout bas une fois le MAHL recalculé. Les phénols, à 0.5–5 mg/L, portent les plaintes d'odeur et de corrosivité et sont le paramètre derrière le gros des lettres d'application locales.
BTEX et TPH sont généralement des paramètres de surveillance trimestrielle plutôt que des limites de maximum journalier, mais les ingénieurs devraient traiter le benzène et le TPH comme les paramètres de tête pour la négociation de permis — le MAHL que chacun génère contraint souvent le débit journalier plus que les H&G. Le chrome hexavalent issu des purges de tours de refroidissement et de la contamination de procédé historique apparaît comme un panel métaux trimestriel ; la réduction en Cr(III) suivie d'une précipitation est la filière de contrôle standard, et un hit chrome hexavalent atterrit presque toujours en SNC. Le pH est 6–9 sur toute la ligne, et une lecture de pH hors bande est traitée comme un événement d'à-coup le jour même sous tout langage de permis de la zone Bakersfield.
| Paramètre | Méthode / citation | Plafond de permis Kern County 2026 typique | Commentaire |
|---|---|---|---|
| Huiles et graisses (HEM) | EPA Method 1664A ; 40 CFR § 401.16 | 50–100 mg/L max journalier | Les sous-bassins de réutilisation d'eau poussent vers 50 mg/L |
| MES | SM 2540D | ~250 mg/L (200 mg/L dans les sous-bassins plus stricts) | Porte le dimensionnement du filtre multimédia |
| Sulfures (dissous et totaux) | Bleu de méthylène / chromatographie ionique | 1–10 mg/L | Déclencheur d'interférence de tête au biobassin |
| Phénols | EPA 420.1 / 625 | 0.5–5 mg/L | Source de la plupart des lettres d'application |
| BTEX / TPH | EPA 624 / 8015 | Surveillance trimestrielle ; plafond MAHL spécifique au site | Le benzène et le TPH contraignent souvent le débit journalier |
| Chrome hexavalent | EPA 218.6 / SM 3500-Cr | Panel métaux trimestriel ; réduction + précipitation | Un hit s'escalade presque toujours en SNC |
| pH | Sonde / SM 4500-H | 6–9 standard | Hors bande = événement d'à-coup le jour même |
La filière de prétraitement à cinq étages que font tourner les raffineries de Bakersfield
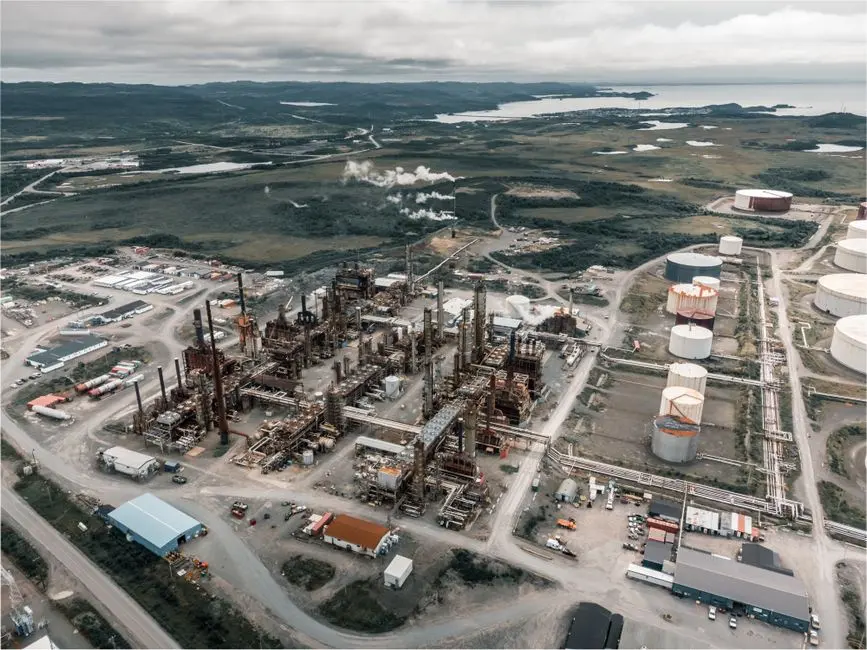
Une raffinerie typique de la zone Bakersfield fait tourner une filière de prétraitement à cinq étages dans cet ordre : séparateur API ou CPI pour l'huile libre, DAF (flottation à air dissous) ou IGF pour l'huile émulsionnée et les MES colloïdales, égalisation et ajustement du pH, finition biologique (MBBR ou MBR), et un étage de finition avec surveillance en ligne — chaque étage mappé à un risque 40 CFR Part 403 spécifique afin que la base de conception soit auditable. Pour les rénovations à emprise serrée dans le bassin, l'option MBR (bioréacteur à membrane) est de plus en plus le défaut parce que le système MBR livre des MES sous 5 mg/L et une turbidité sous 1 NTU dans environ 60% de l'emprise qu'un bassin CAS équivalent nécessiterait.
L'étage 1 est un séparateur API ou un intercepteur à plaques ondulées (CPI). L'huile libre est retirée par gravité parce que c'est l'opération la moins chère et la plus indulgente, et parce que tout l'aval — pompes, membranes, capteurs — souffre si l'huile libre n'est pas retirée d'abord. Un séparateur API bien exploité laisse typiquement 100–200 mg/L d'huiles et graisses dans la phase aqueuse ; un CPI atteint une bande similaire dans une emprise beaucoup plus petite. Cet étage fixe le plancher de charge d'huile émulsionnée sur l'étage 2 et est aussi l'étage qui encaisse le premier coup pendant une vidange de coalesceur ou un incident de dessaleur.
L'étage 2 est la flottation à air dissous (DAF) ou la flottation à gaz induit (IGF). Des microbulles retirent l'huile émulsionnée, le FOG et les MES colloïdales que l'unité API ne peut pas capter, et ramènent les huiles et graisses à environ 15–30 mg/L. Les rapports air-solides d'exploitation se situent dans la fourchette 0.02–0.06, la rétention hydraulique est de 15–30 minutes, et les taux de recyclage du saturateur tournent à 20–50% du débit aller. Un DAF d'échelle raffinerie dans ce service est typiquement spécifié dans la fourchette de capacité 4–300 m³/h, avec montage sur skid pour raccordement pendant les arrêts programmés (catalogue produits Zhongsheng, 2026). L'orientation de terrain est ferme sur ce point : un DAF seul sans étage gravitaire primaire échoue sous les à-coups de vidanges de coalesceur ou d'incidents de dessaleur parce que l'huile libre recouvre la surface des bulles et fait chuter le rapport air-solides (données de terrain Zhongsheng, 2026). La sortie de cet étage doit franchir à elle seule le plafond HEM de 50–100 mg/L, avec de la marge, avant que toute finition biologique soit chargée de nettoyer l'huile. Les ingénieurs qui évaluent l'étage de finition peuvent le comparer directement à la référence du système de flottation à air dissous série ZSQ.
L'étage 3 est l'égalisation et la neutralisation. Les oscillations de débit et de pH issues des poussées de caustique usé, des incidents de dessaleur et des transitions de cuves sont lissées dans un bassin d'égalisation dimensionné pour 8–24 heures de rétention hydraulique, et le pH est ajusté à 6–9 avant l'étage biologique. C'est le point de contrôle unique le plus important pour empêcher les événements d'interférence ; un à-coup de caustique usé à pH élevé et sulfures élevés est le cas d'école d'un rejet qui inhiberait la biomasse de la POTW et déclencherait une violation en aval. L'étage 4 est la finition biologique : un MBBR (robuste aux oscillations de charge, tolère 200–800 mg/L de DCO) ou un MBR (feuilles plates PVDF immergées <1 μm, MLSS 8,000–12,000 mg/L, effluent <5 mg/L MES et <1 NTU dans environ 60% de l'emprise du CAS). Le MBR est le défaut pour les rénovations de raffinerie contraintes en espace dans le bassin de Bakersfield, et le matériel pertinent — modules MBR à feuilles plates PVDF — sert aussi de barrière finale avant le réseau plutôt que de revendication biologique autonome. L'orientation pratique sur le dimensionnement MBR et sur les modes de défaillance qui portent les constats d'audit est couverte dans le MBR Common Problems and Solutions : 2026 Engineering Troubleshooting Guide.
L'étage 5 est la finition et la surveillance. Un filtre multimédia capte toute percée de MES, un analyseur huile-dans-eau en ligne (typiquement une sonde à fluorescence sur la ligne d'effluent finale) alarme sur une consigne de 10–20 mg/L, et des sondes pH/conductivité alimentent la salle de contrôle. Chaque étage de cette filière se mappe soit à un risque de pass-through (huile, MES, BTEX, ammoniac) soit à un risque d'interférence (sulfures, phénols, oscillations de pH, débits d'à-coups) défini dans 40 CFR Part 403, ce qui rend le mémo de base de conception auditable.
| Étage | Opération unitaire | Sortie typique | Chiffres de conception clés | Risque 40 CFR Part 403 traité |
|---|---|---|---|---|
| 1 | Séparateur API / CPI | 100–200 mg/L H&G | TRH ≥30 min à la pointe ; espacement des plaques 1–2 in | Pass-through (huile libre) |
| 2 | DAF / IGF | 15–30 mg/L H&G | ASR 0.02–0.06 ; TRH 15–30 min ; recyclage 20–50% | Pass-through (huile émulsionnée, MES) |
| 3 | Égalisation + ajustement pH | pH 6–9 ; débit lissé | TRH 8–24 h ; dosage chimique commandé par automate | Interférence (débit d'à-coup, pH) |
| 4 | MBBR ou MBR | <5 mg/L MES ; <1 NTU (MBR) | Le MBBR tolère 200–800 mg/L DCO ; MBR MLSS 8,000–12,000 mg/L | Pass-through + interférence (phénols, sulfures, ammoniac) |
| 5 | Filtre multimédia + analyseurs en ligne | Alarme à 10–20 mg/L H&G | Sonde fluorescence en ligne ; pH/conductivité | Surveillance défendable / alarme salle de contrôle |
Calendrier de conformité spécifique à Bakersfield et piste documentaire
Un audit EPA ou d'autorité de contrôle POTW 2026 lira le dossier documentaire, pas la liste d'équipement — et le dossier documentaire d'une raffinerie de la zone Bakersfield passe par cinq étapes répétables, la currency du plan de maîtrise des à-coups et la chaîne de custody de chaque échantillon composite étant les deux items qui décident si un NOV s'escalade en SNC. Le mécanisme de contrôle local dans ce bassin est la City of Bakersfield Industrial Wastewater Ordinance ou l'équivalent à la POTW Kern County réceptrice, et le chevauchement Kern County APCD est réel pour toute unité avec un évent atmosphérique sur le bassin d'égalisation ou le saturateur DAF.
L'étape 1 consiste à confirmer le statut Significant Industrial User et à obtenir le mécanisme de contrôle local. Jusqu'à ce que ce document soit en main, l'usine est encore engagée au titre de 40 CFR 403.5(a), mais sans calendrier d'échantillonnage défini ni cadence DMR — une posture à haut risque pour toute rénovation 2026. L'étape 2 est l'auto-surveillance : échantillonnage composite 24 heures pondéré au débit, typiquement mensuel pour H&G, MES, sulfures, phénols et ammoniac, et trimestriel pour métaux, BTEX et chrome hexavalent, les dépassements déclenchant une surveillance accélérée sous le langage de permis standard. L'étape 3 est le plan de maîtrise des à-coups exigé au titre de 40 CFR 403.8(b)(4) : le plan doit être écrit, à jour, et formé, couvrant les quais de chargement, les transitions de cuves et les rejets discontinus, et il doit définir ce qui compte comme un à-coup, ce que l'usine fera pour le contenir, et comment la POTW sera notifiée. Tout rejet qui pourrait provoquer une interférence doit être signalé dans les 24 heures.
L'étape 4 est le reporting de rejet accidentel. Lorsqu'un à-coup s'échappe — un trop-plein de caustique usé, un incident de dessaleur, une libération d'eau de fond de cuve — l'usine doit notifier la POTW et les autorités de déchets dangereux compétentes dans la fenêtre prescrite par l'EPA et suivre avec un rapport écrit décrivant la cause, l'action corrective et les mesures de prévention révisées. Les plans d'à-coups qui existent sur papier mais n'ont pas été suivis sont la cause racine la plus courante dans les consent decrees. L'étape 5 est le package de dossiers auditables : BMP, inventaire de produits chimiques restreints, dossiers de formation des opérateurs, chaîne de custody de chaque échantillon composite, journaux d'étalonnage des analyseurs en ligne, et le plan SPCC lié à la carte du réseau ; la conservation standard est d'au moins 3 ans. Un skid de dosage chimique commandé par automate alimentant le bassin d'égalisation et le DAF devrait journaliser chaque changement de consigne avec horodatage, et ce journal devient partie du dossier d'audit.
| Étape | Action | Citation / cadence | Item d'audit |
|---|---|---|---|
| 1 | Confirmer le statut SIU ; obtenir le mécanisme de contrôle | 40 CFR 403.5(a) ; ordonnance locale | Document de permis au dossier avec dates d'effet |
| 2 | Composites d'auto-surveillance | Mensuel H&G/MES/sulfures/phénols/NH₃ ; trimestriel métaux, BTEX, Cr(VI) | Cadence DMR, déclencheurs de surveillance accélérée |
| 3 | Plan de maîtrise des à-coups, à jour et formé | 40 CFR 403.8(b)(4) | Quais de chargement, transitions de cuves, rejets discontinus |
| 4 | Reporting de rejet accidentel | Avis 24 h ; rapport écrit cause-et-correction | Caustique usé, incident de dessaleur, événements de fond de cuve |
| 5 | Dossiers auditables | Conservation 3 ans ; SPCC lié à la carte du réseau | BMP, inventaire chimique, formation, chaîne de custody, journaux d'étalonnage |
Dimensionner une rénovation DAF + MBR 2026 pour une raffinerie de la zone Bakersfield
Trois chiffres portent une conception de rénovation 2026 défendable : le débit instantané de pointe (gpm ou m³/h, pas la moyenne journalière — les à-coups pendant une vidange de coalesceur ou un incident de dessaleur peuvent spiker 3–5× la moyenne journalière), la charge H&G journalière (lb/jour ou kg/jour, issue du turnover de cuves, du volume de quais de lavage et des débits de goutte), et le résiduel H&G cible (mg/L, fixé 20–30% sous le plafond de permis local) — et le contrôle le moins cher de toute la rénovation est la ségrégation à la source, qui réduit le volume frappant la filière de 40–70% dans les rénovations de terrain (données de terrain Zhongsheng, 2025–2026). Les ingénieurs qui évaluent des rénovations packagées clé en main peuvent shortlister contre le système MBR (bioréacteur à membrane) et le filtre de finition multimédia comme les deux dernières opérations unitaires de la filière.
Pour le dimensionnement DAF, deux paramètres de conception régissent le polisseur. Le rapport air-solides (ASR) est la masse d'air dissous relâché par unité de charge solides-plus-huile ; une marge de sécurité de 20–30% sur l'ASR est une pratique standard pour absorber les à-coups. La charge hydraulique superficielle — typiquement 2–5 gpm/ft² en service pétrolier — fixe l'emprise de l'unité, et la sous-dimensionner est la cause la plus courante d'entraînement dans les rénovations de terrain. La chimie ferme l'écart résiduel : un ajustement de pH à 6.5–7.5 en amont du DAF et une dose de désémulsifiant ou coagulant de 50–200 mg/L via un skid de dosage chimique commandé par automate est ce qui déverrouille le HEM <50 mg/L qu'une POTW Kern County stricte exigera. La sortie DAF doit alors franchir à elle seule le plafond de permis, avec de la marge, avant que toute finition biologique soit chargée de nettoyer l'huile.
Pour le dimensionnement MBR, le matériel pertinent est des modules à feuilles plates PVDF à 0.1 μm, exploités à MLSS 8,000–12,000 mg/L, la cassette étant intégrée au bassin d'aération et les systèmes de contre-lavage/CIP sur un skid unique pour simplifier à la fois la base de conception et la piste d'audit. Traitez le MBR comme la barrière finale avant le réseau et comme un dispositif de confinement de biomasse, pas comme une revendication biologique autonome — son rôle dans la défense pass-through est qu'il retient solides et biomasse à l'intérieur de la cassette, pas qu'il est la seule étape biologique. Le filtre multimédia aval capte toute percée de MES, la sonde fluorescence huile-dans-eau en ligne alarme sur une consigne de 10–20 mg/L, et les sondes pH/conductivité alimentent la salle de contrôle. La ségrégation à la source est le contrôle le moins cher disponible : des lateraux ségrégués sur les aires de manipulation de produits, des vannes de vidange couvertes, et un égouttage huile/eau dédié sur les îlots de chargement camions réduisent le volume frappant la filière de 40–70% dans les rénovations de terrain, convertissant l'essentiel du débit restant d'un problème de conception en un choix de conception. Pour un benchmark régional, les ingénieurs qui revoient une rénovation de prétraitement raffinage Midwest comparable peuvent lire le parallèle Comment les usines textiles et de teinture près de Lakewood, US respectent les limites de prétraitement (guide d'ingénierie 2026) pour une comparaison TBLL inter-bassins, et un parcours de rénovation de prétraitement de région Sud se trouve dans le Comment les usines chimiques près de Little Rock respectent les limites de prétraitement (guide 2026).
Foire aux questions
Quelle est la limite typique d'huiles et graisses pour une raffinerie qui rejette vers une POTW de Bakersfield en 2026 ?
La plupart des permis SIU 2026 de la zone Bakersfield fixent les huiles et graisses (HEM par EPA Method 1664A selon 40 CFR § 401.16) à 50–100 mg/L en maximum journalier, les sous-bassins Kern County plus stricts poussant vers 50 mg/L du fait de la pression de réutilisation d'eau sur la POTW réceptrice. Le résiduel de conception en sortie DAF devrait se situer 20–30% sous le plafond de permis pour absorber les à-coups et les déclencheurs de surveillance accélérée.
Une raffinerie a-t-elle besoin d'une unité de flottation à air dissous si elle a déjà un séparateur API ?
Oui, dans la plupart des cas. Un API ou CPI bien exploité laisse 100–200 mg/L H&G, bien au-dessus du plafond HEM de 50–100 mg/L. Le polisseur DAF ou IGF ramène la sortie à 15–30 mg/L. Un DAF seul — sans étage gravitaire primaire — échoue sous les à-coups de vidanges de coalesceur parce que l'huile libre recouvre les microbulles et fait chuter le rapport air-solides (données de terrain Zhongsheng, 2026).
Comment l'EPA définit-elle le pass-through versus l'interférence au titre de 40 CFR Part 403 ?
Le pass-through (40 CFR 403.3(p)) est un rejet qui sort de la POTW dans les waters of the U.S. et, seul ou avec d'autres sources, est une cause de violation du permis NPDES de la POTW. L'interférence (40 CFR 403.3(k)) est un rejet qui, seul ou avec d'autres sources, à la fois (1) inhibe ou perturbe la POTW, ses procédés de traitement, ou son usage/élimination des boues et (2) est une cause de violation NPDES ou de boues d'épuration. Le pivot juridique est la qualité d'effluent et les biosolides de l'usine réceptrice, pas ce que la raffinerie pense envoyer dans le réseau.
Qu'est-ce qui déclenche le Significant Noncompliance (SNC) pour une usine pétrolière ?
Au titre du National Pretreatment Program, le SNC est déclenché par l'un quelconque de : une violation de limite numérique ≥1.5× pour un jour unique, une violation de limite numérique pour plus de 5% des jours de mesure sur une période de six mois, ou le défaut de fournir les rapports exigés dans les 30 jours de l'échéance. Un SNC peut conduire à des ordres administratifs, des surtaxes, un statut zéro-rejet imposé, ou une résiliation de permis.
Quels paramètres de permis de la zone Kern County sont le plus souvent la contrainte contraignante — H&G, sulfures, ou phénols ?
Les sulfures et les phénols sont les déclencheurs d'interférence de tête au biobassin récepteur. Les sulfures à 1–10 mg/L sont toxiques pour les nitrifiants et portent la corrosion du béton ; les phénols à 0.5–5 mg/L portent les plaintes d'odeur et de corrosivité et sont le paramètre derrière la plupart des lettres d'application locales. Les H&G sont le chiffre d'en-tête du permis mais sont généralement le paramètre plus facile à franchir avec un DAF correctement dimensionné et un ajustement de chimie.
Équipement connexe
- système de flottation à air dissous série ZSQ — spécifications, plage de capacité et données techniques
- système MBR (bioréacteur à membrane) — spécifications, plage de capacité et données techniques
- modules MBR à feuilles plates PVDF — spécifications, plage de capacité et données techniques
- skid de dosage chimique commandé par automate — spécifications, plage de capacité et données techniques
- filtre de finition multimédia — spécifications, plage de capacité et données techniques