Pourquoi les eaux usées textiles sont un risque de conformité prioritaire en Malaisie
Le traitement des eaux usées textiles en Malaisie se situe à l'intersection de deux pressions accélérées : le resserrement des limites de rejet du Department of Environment (DOE) et la hausse de la demande en eau industrielle. Le secteur textile génère environ 22 % des eaux usées industrielles totales de la Malaisie — un chiffre rapporté dans la revue 2025 de l'Universiti Malaysia Pahang par Masiren et al., attribuant la part principalement aux procédés de teinture et de finition (source : S4, Masiren et al., 2025-12). Pour une teinturerie malaisienne de taille moyenne traitant 800–1 500 m³ d'effluent par jour, cette part se traduit en un permis, un programme de surveillance et une obligation de gestion des boues qui ne peuvent pas être reportés.
Le tableau international renforce l'urgence. La Banque mondiale estime que 17–20 % des eaux usées industrielles mondiales proviennent de la teinture et de la finition textiles (source : S3, Ding et al., tel que cité dans la revue bibliométrique). La Malaisie est ancrée dans cette enveloppe, et l'industrie locale croît sur le dos de la demande e-commerce, du soutien gouvernemental et d'un virage vers des textiles techniques à plus haute valeur (source : S4, Masiren et al., 2025-12).
La teinture et la finition — pas le tissage, le tricotage ou la coupe — sont les étapes à forte intensité d'eau et à forte pollution. Les colorants réactifs, dispersés et de cuve portent des ions de métaux lourds et des charges de sel qui résistent à la dégradation biologique conventionnelle. Le DOE a répondu en introduisant des réglementations de rejet de colorants progressivement plus strictes au cours de la dernière décennie (source : S4, citant Zahuri et al., 2023), et une hausse projetée de 400 % de la demande en eau industrielle malaisienne d'ici 2050 (source : S4, citant Nahar et al., 2024) signifie que les tarifs d'eau douce et les restrictions de captage se resserrent en parallèle. Pour tout propriétaire d'usine évaluant les exigences de conformité DOE 2026 pour les usines malaisiennes, l'effluent textile est désormais un sujet de conseil d'administration, pas un ticket de maintenance.
Limites de rejet DOE Malaisie 2026 que chaque usine textile doit respecter
Les Industrial Effluent Regulations 2009 (telles qu'amendées) de la Malaisie sous l'Environmental Quality Act 1974 fixent les limites de rejet selon la sensibilité du bassin, avec Standard A pour les eaux réceptrices les plus sensibles et Standard B pour le reste. Le tableau ci-dessous liste les paramètres qui entraînent le plus souvent des échecs de conformité des usines textiles, aux côtés de l'échelle de couleur ADMI que les inspecteurs DOE utilisent de plus en plus comme contrôle de premier passage sur les opérations de teinture.
| Paramètre | Unité | DOE Standard B (typique) | Notes pour les usines textiles |
|---|---|---|---|
| pH | — | 5,5 – 9,0 | Les bains de teinture réactive dérivent alcalins__NBSP;; l'homogénéisation est obligatoire |
| Température | °C | < 40 | Les rinçages chauds d'impression doivent être refroidis en homogénéisation |
| DCO | mg/L | ≤ 200 (B)__NBSP;; ≤ 100 (A) | Les bains de colorants réactifs non traités dépassent souvent 1 500 mg/L DCO |
| DBO₅ | mg/L | ≤ 50 (B)__NBSP;; ≤ 20 (A) | Les tensioactifs et les encollages d'amidon pilotent la DBO |
| MES | mg/L | ≤ 100 (B)__NBSP;; ≤ 50 (A) | Fibres et corps colorés précipités |
| Huiles et graisses | mg/L | ≤ 10 | Lubrifiants de tricotage, assouplissants |
| Couleur | ADMI / Pt-Co | ≤ 200 ADMI (application B typique) | Visible à 50 ADMI__NBSP;; les colorants réactifs sont persistants |
| Sulfure | mg/L | ≤ 0,5 | Bains de réduction de colorants soufrés |
| Chrome, total | mg/L | ≤ 1,0 | Colorants acides, mordants |
| Chrome, hexavalent | mg/L | ≤ 0,05 | Limite dure__NBSP;; étape de réduction dédiée si présent |
| Mercure (Hg) | mg/L | ≤ 0,05 | Catalyseurs de colorants historiques |
| Arsenic (As) | mg/L | ≤ 0,10 | Résidus de pigments |
| Plomb (Pb) | mg/L | ≤ 0,50 | Certains colorants à complexe métallique |
L'application en 2026 vise de plus en plus la couleur résiduelle et les solides dissous totaux, même lorsque les paramètres standard passent, en raison des plaintes communautaires visibles et du stress des stations de traitement d'eau aval. Les usines rejetant vers les réseaux d'égout municipaux doivent en outre satisfaire les limites de prétraitement d'Indah Water Konsortium (ou de l'opérateur d'assainissement local), qui sont souvent plus strictes que le DOE Standard B sur les métaux lourds et l'azote ammoniacal. Pour le contexte, la couverture en eau courante de la Malaisie a atteint 100 % urbain et 93 % rural d'ici 2020 (source : S4, Masiren et al., 2025-12) — les masses d'eau réceptrices en aval de toute usine non conforme desservent une population presque entièrement raccordée, ce qui élève le coût politique de tout incident de rejet.
Ce qu'il y a réellement dans l'effluent textile — la chimie des polluants
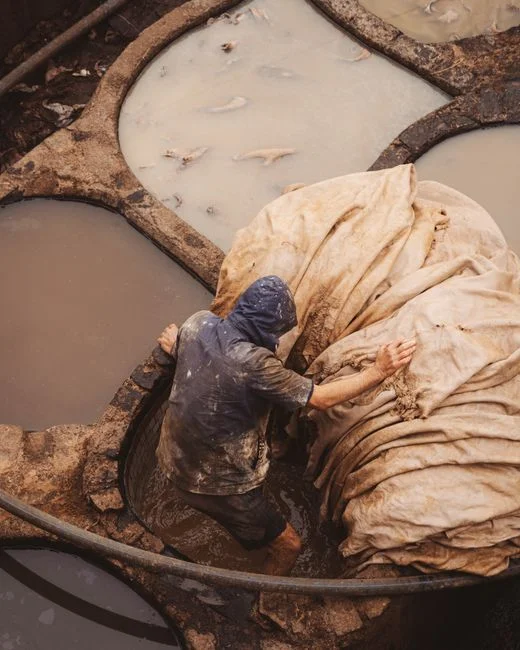
L'effluent textile est un flux chimique mixte, pas un polluant unique. La revue bibliométrique de 5 147 publications a catalogué la charge récurrente : acides et alcalis du débouillissage et du mercerisage, blanchissants oxydants, colorants (réactifs, dispersés, de cuve et directs), agents chélatants EDTA, tensioactifs et mouillants, et ions de métaux lourds dont Hg, As et Pb (source : S3, citant Paul et al.). La classe des colorants réactifs est la plus douloureuse opérationnellement parce que le chromophore forme une liaison covalente avec la fibre de cellulose pendant la teinture__NBSP;; la fraction non fixée s'hydrolyse dans le bain et quitte l'usine comme une charge dissoute fortement colorée, biologiquement récalcitrante.
L'effluent textile non traité porte typiquement 500–2 000 mg/L DCO, 100–400 mg/L DBO₅, plusieurs centaines de mg/L MES, et 50–150 g/L de solides dissous totaux issus du sel (NaCl ou Na₂SO₄) utilisé pour pousser la fixation des colorants réactifs (source : S4, Masiren et al., 2025-12). La couleur est le paramètre qui déclenche d'abord les plaintes communautaires — visible à des valeurs ADMI aussi basses que 50 et s'intensifiant en aval du rejet. La charge de sel est de plus en plus le paramètre limitant pour la réutilisation, car la récupération par osmose inverse est bornée par la pression osmotique et le coût d'élimination du concentrat. La combinaison de couleur persistante, DCO élevée et signature saline est ce qui force la chaîne de procédé au-delà d'une simple usine biologique.
La chaîne de procédé 2026 : du prétraitement DAF à la réutilisation OI
Une chaîne de procédé conforme 2026 pour une usine textile malaisienne empile six opérations unitaires en séquence. Chaque étape a un travail d'élimination défini, et les écarts entre étapes sont là où la plupart des usines sous-performantes perdent leur marge de conformité.
- Tête d'ouvrage et homogénéisation. Un dégrilleur rotatif pour tête d'ouvrage textile retire peluches, fibres et débris d'emballage avant qu'un bassin d'homogénéisation n'amortisse le pH (souvent oscillant 9–12 depuis les rinçages de colorants réactifs) et le débit de pointe des cycles de teinture batch.
- Flottation à air dissous (DAF). Un système DAF pour le prétraitement d'effluent textile fait flotter les matières en suspension, les tensioactifs émulsionnés et une fraction significative des corps colorés colloïdaux avant qu'ils n'atteignent l'étape biologique, où ils ajouteraient autrement à la charge de boues.
- Dosage chimique. Le dosage automatique de coagulant et de pH utilisant PAC ou alum et un floculant polymère abat la couleur colloïdale et les MES restantes, et corrige le pH vers la bande requise par l'étape biologique.
- Traitement biologique. Les boues activées conventionnelles ou une configuration A/O gèrent la charge DBO/DCO. Un MBR (bioréacteur à membrane) pour eaux usées textiles est l'option à plus haute performance : la revue bibliométrique rapporte une élimination de colorants au-dessus de 87 % pour le MBR, avec un âge des boues faible et un post-traitement NF requis pour atteindre des cibles de réutilisation plus strictes (source : S3, citant Brik et al.).
- Affinage et réutilisation. Un filtre à sable ou multimédia protège les membranes aval, et un système OI industriel pour la réutilisation d'eau textile délivre la récupération qui ferme la boucle. Les données NF/OI pilotes et industrielles rapportent une récupération de colorants et de sels au-dessus de 90 % pour l'OI (source : S3, citant Marcucci et al.) et une élimination de colorants au-dessus de 97 % avec la nanofiltration (source : S3, citant Alardhi et al.).
- Gestion des boues. Un filtre-presse pour la déshydratation des boues textiles abaisse les boues chimiques et biologiques à un gâteau 25–35 % sec pour élimination hors site.
| Opération unitaire | Polluant cible | Élimination / performance typique | Source |
|---|---|---|---|
| Dégrilleur rotatif | Peluches, fibres, débris | > 90 % des solides > 2 mm | Données de terrain Zhongsheng, 2026 |
| Bassin d'homogénéisation | pH, débit, variations de température | pH 6–8,5, T < 38 °C en sortie | S4, Masiren et al., 2025-12 |
| DAF | Huile émulsionnée, MES, couleur colloïdale | 60–80 % MES, 40–60 % couleur | Données de terrain Zhongsheng, 2026 |
| Biologique (A/O) | DCO soluble, DBO | 70–85 % DCO, 90–95 % DBO | Données de terrain Zhongsheng, 2026 |
| MBR | Colorant, DCO résiduelle, MES | > 87 % colorant, < 5 mg/L MES | S3, Brik et al. |
| NF / OI | Couleur, sel, organiques résiduels | > 90 % colorant+sel (OI), > 97 % colorant (NF) | S3, Marcucci et al.__NBSP;; Alardhi et al. |
La séquence compte : sauter l'homogénéisation déstabilise le DAF, omettre le DAF surcharge l'étape biologique de tensioactifs, et placer l'OI directement après l'effluent biologique colmate les membranes en quelques semaines. Chaque unité gagne son emprise.
Conventionnel vs MBR+OI : quelle configuration convient à une usine malaisienne 2026 ?
La bonne configuration est pilotée par ce que l'usine doit faire de son eau après traitement — rejet à l'égout, ou réutilisation dans la teinturerie. Les deux configurations divergent nettement sur ce point.
| Critère | BA conventionnelles + clarificateur + filtre à sable | MBR + OI |
|---|---|---|
| Qualité d'effluent | Respecte DOE Standard B__NBSP;; peine sur la couleur résiduelle | Respecte la spécification de réutilisation__NBSP;; typiquement < 5 mg/L DCO, < 50 mg/L TDS, couleur quasi nulle |
| Emprise au sol | Clarificateur plus large + zone de gestion des boues | Emprise biologique 40–60 % plus petite grâce à une MLSS élevée |
| Potentiel de réutilisation | Aucun — affinage filtre à sable uniquement | Compensation d'eau douce 60–80 % à 70 % de récupération OI |
| Moteur OPEX | Élimination des boues, polymère | Énergie OI (pompe haute pression), remplacement des membranes tous les 3–5 ans |
| Intensité CAPEX | Plus basse (baseline 1,0x) | Plus élevée (1,8–2,5x baseline) en raison des skids membranaires et du logement OI |
| Compétence opérateur | Exploitation d'eaux usées standard | Plus élevée — nettoyage membranaire, CIP, essai d'intégrité |
L'arbre de décision est simple. Si l'usine détient un permis de rejet uniquement, opère en cycles de teinture courts et fait face à des contraintes CAPEX serrées, une usine à boues activées conventionnelles avec prétraitement DAF est le bon choix — et respecte le DOE Standard B de façon fiable. Si l'usine vise le reporting ESG, a 500+ m³/jour d'effluent, opère dans un bassin en stress hydrique, ou veut s'isoler de l'escalade des tarifs d'eau industrielle, MBR + OI est la seule configuration qui convertit le flux d'eaux usées d'un coût de conformité en un actif d'eau douce. La Malaisie figure parmi les pays les plus cités pour la recherche sur les eaux usées textiles (source : S3), ce qui signifie que les bureaux d'ingénierie locaux et les groupes de recherche universitaires sont des partenaires de mise en œuvre crédibles pour l'une ou l'autre configuration. Pour les usines arbitrant volume de rejet contre ambition de réutilisation, nos spécifications d'ingénierie des eaux usées industrielles pour les usines d'Asie du Sud-Est parcourent la même logique de décision dans un autre contexte réglementaire.
Références de coût 2026 et le cas d'amortissement de la réutilisation de l'eau
Chiffres d'ordre de grandeur — pas des devis — pour une STEP textile malaisienne de 500–2 000 m³/jour en 2026. Les chiffres propres au projet varieront avec la charge d'influent, le génie civil et le permis de rejet, mais les ratios entre configurations sont stables.
| Configuration | CAPEX indicatif (USD/m³ de capacité) | OPEX indicatif (USD/m³ traité) | Compensation d'eau douce |
|---|---|---|---|
| DAF + biologique conventionnel | 180 – 350 | 0,25 – 0,40 | 0 % |
| DAF + MBR | 350 – 600 | 0,35 – 0,55 | 0 % (pas d'OI) |
| DAF + MBR + OI (réutilisation) | 600 – 1 100 | 0,45 – 0,80 | 60–80 % |
Le cas de réutilisation se ferme rapidement sur les seules économies d'eau douce. Une usine de 1 000 m³/jour tournant à 70 % de récupération OI économise environ 700 m³/jour d'eau industrielle achetée — environ 255 000 m³/an. Contre les tarifs d'eau industrielle malaisiens dans la bande 0,30–0,80 USD/m³, cela représente 75 000–200 000 USD/an d'évitement direct de coût de l'eau, avant de compter les frais de rejet, les programmes d'incitation liés à l'ESG et le coût évité des interruptions d'approvisionnement en eau douce pendant le rationnement de saison sèche. L'élimination du concentrat OI et le remplacement des membranes (typiquement tous les 3–5 ans) sont les postes OPEX compensateurs.
Le signal macro est difficile à contester : la demande en eau industrielle en Malaisie devrait croître de 400 % d'ici 2050 (source : S4, citant Nahar et al., 2024). Pour une usine textile signant un contrat d'approvisionnement en eau de 10 ans en 2026, la question n'est pas de savoir si l'eau douce deviendra plus chère et moins fiable — c'est quand. Les usines qui verrouillent 60–80 % de réutilisation aujourd'hui achètent une optionalité contre l'escalade tarifaire, le resserrement réglementaire et les exigences de divulgation ESG qui atterrissent déjà dans les chaînes d'approvisionnement des sociétés cotées. Pour les installations plus petites ou modulaires, les stations d'épuration packagées en Malaisie montrent le chemin compressé en coût pour les opérations sous 500 m³/jour.
Questions fréquentes
Quelles sont les limites d'effluent DOE Malaisie actuelles pour les eaux usées textiles en 2026 ?
Les limites DOE Standard B pour l'effluent textile incluent typiquement pH 5,5–9,0, température sous 40 °C, DCO ≤ 200 mg/L, DBO₅ ≤ 50 mg/L, MES ≤ 100 mg/L, huiles et graisses ≤ 10 mg/L, sulfure ≤ 0,5 mg/L, et couleur ≤ 200 ADMI, avec des valeurs Standard A plus strictes appliquées aux bassins sensibles et une application couleur/sel plus stricte émergeant en 2026 (selon les Industrial Effluent Regulations 2009, telles qu'amendées).
Quel procédé de traitement atteint la meilleure élimination de colorants pour les eaux usées textiles ?
L'osmose inverse et la nanofiltration délivrent la plus haute élimination de colorants, des études pilotes et industrielles rapportant au-dessus de 90 % de récupération de colorants et de sels pour l'OI et au-dessus de 97 % d'élimination de colorants pour la NF (source : S3, Marcucci et al.__NBSP;; Alardhi et al.). Le MBR seul atteint au-dessus de 87 % d'élimination de colorants mais exige typiquement un post-traitement NF pour atteindre les cibles de qualité réutilisation (source : S3, Brik et al.).
Combien coûte une station de traitement des eaux usées textiles en Malaisie ?
Le CAPEX indicatif 2026 pour une STEP textile malaisienne de 500–2 000 m³/jour se situe à 180–350 USD/m³ pour DAF plus biologique conventionnel, 350–600 USD/m³ pour DAF plus MBR, et 600–1 100 USD/m³ pour une chaîne complète DAF plus MBR plus OI de réutilisation, avec un OPEX dans la plage 0,25–0,80 USD/m³ traité selon la configuration (références de projets Zhongsheng, 2026).
Les eaux usées textiles peuvent-elles être réutilisées dans la teinturerie ?
Oui. Une chaîne DAF plus MBR plus OI peut délivrer 60–80 % de compensation d'eau douce, la récupération OI étant typiquement fixée à 65–75 % pour équilibrer la vie des membranes contre le volume de réutilisation. Une usine de 1 000 m³/jour à 70 % de récupération économise environ 255 000 m³/an d'eau industrielle achetée contre les tarifs industriels malaisiens.