Pourquoi International Paper est le cas de référence pour le traitement moderne des effluents de papeterie
International Paper est le plus grand producteur mondial de pâte à papier, avec une empreinte industrielle mondiale qui reflète la combinaison de procédés que l'on retrouve dans une usine kraft moderne et bien capitalisée. Ses déclarations environnementales publiées, associées à des décennies de travaux universitaires sur les effluents des usines kraft, en font une référence solide pour tout ingénieur cherchant à comprendre le fonctionnement quotidien d'une station de traitement des eaux usées de papeterie.
Les eaux usées de papeterie constituent le flux combiné sortant d'une usine de pâte ou de papier : elles transportent des matières en suspension (fibres, fines, charges), des matières organiques dissoutes issues de la lignine et de l'hémicellulose résiduelles, des composés colorants difficiles à dégrader, ainsi que des produits chimiques de procédé variables selon la qualité produite. Pour une usine kraft en particulier, le flux est chaud, présente un pH variable, et affiche typiquement des matières en suspension totales (MEST) à l'entrée comprises entre 1 000 et 5 000 mg/L, une demande chimique en oxygène (DCO) de 2 000 à 10 000 mg/L, une demande biochimique en oxygène (DBO₅) dans la fourchette de 1 000 à 4 000 mg/L, et une couleur mesurée en milliers d'unités Pt-Co (selon BioResources ; Doorma Journals, 2024-2025). Ces chiffres définissent l'enveloppe de dimensionnement pour tout ce qui suit.
Utiliser International Paper comme référence est utile pour deux raisons. Premièrement, ses usines couvrent l'ensemble du procédé kraft — mise en pâte, blanchiment, préparation de pâte, machine à papier et transformation — soit la même palette de procédés qu'un acheteur ou un responsable HSE d'une autre grande usine doit dimensionner. Deuxièmement, les données universitaires sur la production de boues secondaires, la performance biologique et la croissance de la réutilisation reposent sur des données d'exploitation réelles, si bien que les plages de paramètres citées dans cet article sont issues d'études évaluées par des pairs plutôt que de fiches techniques de fournisseurs (selon BioResources, 2024 ; Water Air & Soil Pollution, 2021).
Les sections suivantes détaillent le parcours de l'eau depuis l'entrée de l'usine jusqu'à l'exutoire de rejet ou au collecteur de réutilisation, en le décomposant par opération unitaire, élimination des contaminants et classe d'équipement.
La filière complète de traitement des eaux usées de papeterie en un coup d'œil
Les eaux usées brutes de papeterie sont dégrillées et clarifiées afin d'éliminer les chiffons, les fibres et le sable, puis homogénéisées pour lisser les variations de production. À partir de là, la flottation à air dissous élimine les solides colloïdaux et les huiles, un bassin à boues activées oxyde les matières organiques dissoutes, et une étape de finition tertiaire retire la couleur résiduelle, les matières en suspension et la DCO réfractaire avant que l'eau ne soit rejetée dans le milieu récepteur ou envoyée vers le collecteur de réutilisation.
Une chaîne de traitement typique d'une usine kraft suit la séquence suivante :
- Dégrillage mécanique — élimine les chiffons, plastiques et fibres grossières susceptibles d'obstruer les pompes ou d'encrasser les diffuseurs d'aération.
- Clarification primaire — décante le sable, les faisceaux de fibres et les matières solides facilement décantables, avec une élimination des MES de l'ordre de 50 à 70 % sur l'influent d'une usine papetière.
- Flottation à air dissous (DAF) — élimine les fibres colloïdales, les fines, les charges et le poix entraîné que les clarificateurs primaires ne peuvent pas capter ; c'est l'étape clé avant le traitement biologique dans la plupart des usines kraft modernes.
- Égalisation du débit — amortit les pics de charge liés au blanchiment discontinu ou aux changements de qualité ; l'influent d'une usine kraft est continu mais rarement stable.
- Traitement biologique par boues activées — une communauté de bactéries hétérotrophes oxyde les matières organiques dissoutes en CO₂, en eau et en nouvelle biomasse cellulaire ; c'est à cette étape que l'essentiel de la DCO et de la DBO est éliminé.
- Affinage tertiaire — la coagulation, la filtration sur sable/anthracite, la filtration membranaire ou le charbon actif éliminent la couleur résiduelle, les MES et la DCO réfractaire.
- Rejet ou réutilisation — l'effluent final respecte soit les limites de rejet en milieu de surface, soit il est dirigé vers un circuit de refroidissement, de douche ou d'eau de process.
Une usine kraft génère des boues secondaires représentant environ 6 % de sa capacité de production, et une usine de désencrage peut porter ce chiffre à 24 % (selon BioResources, 2024). Ces boues doivent être épaissies, déshydratées et éliminées, ce qui rend le volet solides de la chaîne aussi critique que le volet eau, tant sur le plan des coûts d'exploitation que de la conformité réglementaire.
| Étape | Cible principale | Élimination / résultat typique |
|---|---|---|
| Dégrillage mécanique | Chiffons, plastiques, fibres grossières | ~10–30 % MES ; protège les équipements en aval |
| Clarification primaire | Matières en suspension, sable | 50–70 % MES ; ~25–40 % DCO |
| Flottation à air dissous | Fibres colloïdales, charges, poix | 70–90 % des MES résiduelles ; ~30–50 % DCO |
| Égalisation | Variations de débit et de charge | Atténue les pics de DBO/DCO |
| Boues activées | Matières organiques dissoutes | 80–95 % DCO ; 90–98 % DBO |
| Affinage tertiaire | Couleur, DCO résiduelle, MES | 50–90 % couleur ; MES < 10–30 mg/L |
| Rejet / réutilisation | Qualité finale de l'eau | Enveloppe réglementaire ou réutilisation process |
Traitement primaire : dégrilleurs, clarificateurs et la place de la DAF
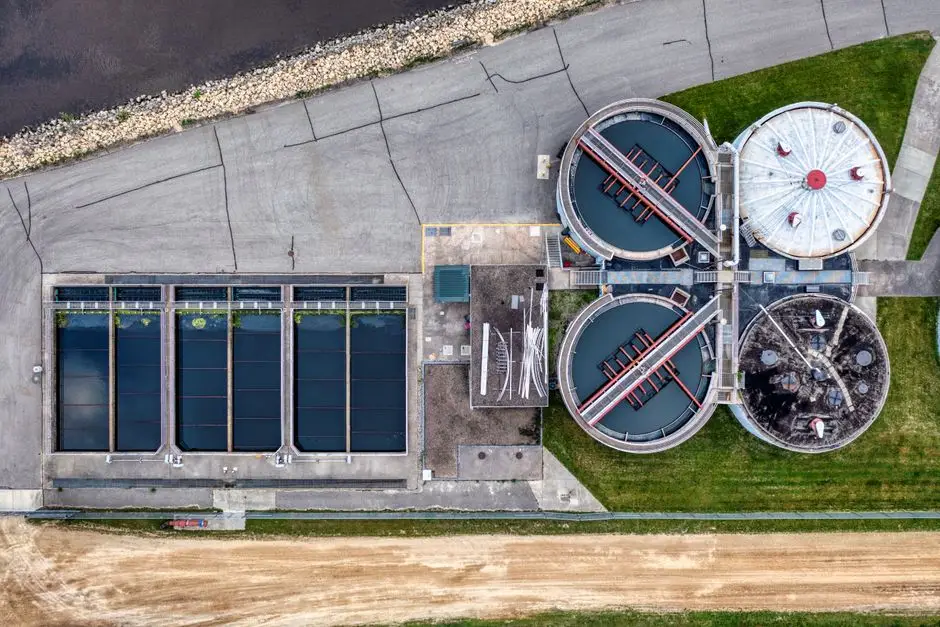
Le traitement primaire élimine les contaminants afin de réduire la charge sur les procédés en aval. Les usines font d'abord passer les eaux usées à travers des dégrilleurs mécaniques rotatifs afin d'extraire chiffons, feuillards plastiques et gros amas de fibres qui, sinon, obstrueraient les pompes et colmateraient les diffuseurs d'aération. Un dégrilleur mécanique rotatif série GX installé en tête de station est courant pour ce type d'usage papetier, avec un espacement des barreaux compris entre 3 et 10 mm selon les exigences de protection en aval.
À la sortie des dégrilleurs, l'eau s'écoule vers les clarificateurs primaires, où les matières décantables et le sable se déposent par gravité. Sur un effluent d'usine papetière, les clarificateurs primaires éliminent généralement 50 à 70 % des MES à l'entrée et 25 à 40 % de la DCO, avec des temps de rétention hydraulique de 1,5 à 3 heures. Les matières décantées sont dirigées vers la filière de traitement des boues ; le surnageant clarifié poursuit son parcours vers la flottation.
La flottation à air dissous (DAF) injecte un flux de microbulles (généralement 30–80 µm) qui s'attachent aux fibres colloïdales, aux fines, aux charges et à la poix entraînée, les faisant remonter à la surface sous forme d'un flottant qui est ensuite écumé. La DAF élimine couramment 70 à 90 % des MES résiduelles échappées au clarificateur primaire, ainsi que 30 à 50 % de DCO supplémentaire, avec des temps de rétention hydraulique de 20 à 40 minutes. Un système de flottation à air dissous ZSQ couvre la plage de débit de 4 à 300 m³/h et convient couramment au prétraitement en usine papetière. L'eau clarifiée et flottée présente désormais une teneur en matières en suspension suffisamment basse pour que l'étape biologique puisse fonctionner efficacement sans colmatage.
Traitement biologique secondaire : boues activées dans une usine kraft
Les boues activées constituent la méthode de traitement secondaire standard pour les usines kraft. Le bassin d'aération héberge une communauté mixte de bactéries hétérotrophes qui oxydent les matières organiques dissoutes en CO₂, en eau et en nouvelle biomasse, tandis qu'un clarificateur en aval sépare ces flocs biologiques de l'eau traitée.
Dans le bassin d'aération, un système à boues activées bien géré d'une usine kraft élimine 80 à 95 % de la DCO influente et 90 à 98 % de la DBO₅, avec des matières en suspension de la liqueur mixte (MLSS) fonctionnant dans une plage de 2 000 à 4 000 mg/L et un ratio nourriture/micro-organismes (F/M) d'environ 0,2 à 0,5 lb DBO/lb MLVSS·jour. Le temps de rétention hydraulique est généralement de 6 à 12 heures, et l'oxygène dissous est maintenu entre 1,5 et 2,5 mg/L. Le clarificateur secondaire renvoie une partie de la biomasse décantée sous forme de boues activées de retour (RAS) afin de stabiliser les MLSS ; le reste est évacué vers la filière de traitement des boues.
Une amélioration de plus en plus courante dans une usine kraft consiste à remplacer le clarificateur secondaire conventionnel par un bioréacteur à membrane MBR intégré. Le MBR maintient les MLSS à 8 000-12 000 mg/L, voire plus, élimine davantage de DCO sur une emprise au sol réduite, et produit un effluent sans clarificateur avec des MES généralement inférieures à 5 mg/L, réduisant ainsi la charge de finition en aval.
La biologie des boues activées est la principale source de boues secondaires. Une usine kraft typique produit des boues secondaires à hauteur d'environ 6 % de sa capacité de production, les opérations de désencrage atteignant 24 % (selon BioResources, 2024). Ce volume détermine le dimensionnement des équipements de déshydratation et le budget d'élimination.
Finition tertiaire et transition vers la réutilisation
Après le clarificateur secondaire, l'eau est biologiquement propre mais conserve encore une coloration résiduelle due aux chromophores issus de la lignine, quelques centaines de mg/L de DCO réfractaire et 10 à 30 mg/L de MES. La finition tertiaire élimine ces constituants avant le rejet ou la réutilisation.
La finition comprend généralement un processus en plusieurs étapes : coagulation/clarification pour éliminer les derniers colloïdes, filtration sur sable ou multimédia pour réduire les MES en dessous de 5-10 mg/L, et une étape au charbon actif ou membranaire pour retirer la coloration résiduelle et la DCO réfractaire. Les usines recherchant une qualité proche de la réutilisation sur une emprise au sol compacte exploitent de plus en plus un système RO industriel en aval du MBR ou des filtres à média, produisant un perméat pouvant être mélangé à l'eau des douches ou utilisé pour l'appoint chimique.
La réutilisation des eaux usées traitées a progressé d'environ 10 à 29 % par an en Europe, aux États-Unis et en Chine, et jusqu'à 41 % en Australie (source : Water Air & Soil Pollution, 2021). Lorsque le rejet final se fait en surface, une autorisation type pour une usine kraft américaine impose 30 mg/L de DBO₅, 30 mg/L de MES et 100–200 unités de couleur Pt-Co, avec des essais de toxicité chronique sur effluent global exigés.
La désinfection finale s'effectue généralement au dioxyde de chlore, car il contrôle le biofilm dans le collecteur de réutilisation et gère mieux la couleur résiduelle que le chlore libre. Un générateur de dioxyde de chlore série ZS dimensionné pour 1–5 mg/L de ClO₂ sur le débit de conception est une configuration courante.
Gérer les 6 % restants : déshydratation et élimination des boues
Les boues secondaires quittant le clarificateur à boues activées présentent une consistance d'environ 1,5 %, soit 15 kg de matières sèches par mètre cube de boues (source : BioResources, 2024). Dans une usine kraft générant 6 % de sa production sous forme de boues secondaires, cela crée un besoin de déshydratation continu et mécaniquement exigeant, souvent le deuxième poste d'OPEX après l'énergie.
Le filtre-presse à plateaux est la référence du secteur : il comprime les boues par cycle discontinu pour produire un gâteau à 30–45 % de matières sèches, adapté à la mise en décharge, à l'incinération ou à une valorisation en aval. Un filtre-presse à plateaux dimensionné selon le débit de matières sèches (kg MS/h) est la sélection habituelle ; membranes hydrauliques, plateaux en polypropylène et lavage automatique des toiles sont désormais standard. Le filtrat retourne en tête de station, tandis que le gâteau part à l'élimination ou à la valorisation.
Certaines usines kraft testent la récupération de protéines à partir des boues secondaires comme matière première pour des formulations d'adhésifs pour le bois. Cette voie de valorisation est viable car les boues activées sont riches en polysaccharides, acides nucléiques, enzymes et protéines (source : BioResources, 2024). Pour la plupart des usines, la mise en décharge reste la solution de référence, l'incinération étant utilisée lorsque les frais de dépôt sont élevés et que la valorisation énergétique est autorisée.
Les usines peuvent réduire leur consommation de polymères ou de coagulants en associant un système de dosage chimique automatisé pour la coagulation et la floculation en usine de pâte à papier au filtre-presse, ce qui réduit généralement la consommation de polymère de 15–25 % et produit un gâteau plus sec et plus homogène. Les ingénieurs doivent vérifier leurs hypothèses d'élimination par rapport à une checklist 2026 des autorisations pour station d'épuration à jour avant de finaliser une conception de déshydratation. Pour les sites en développement, les coûts et normes 2026 du traitement des eaux usées industrielles offrent une référence utile pour la répartition capex/opex.
Foire aux questions
Quel est le principal traitement biologique utilisé dans une usine de pâte à papier ?
Les boues activées constituent la norme. Ce procédé utilise une communauté mixte de bactéries hétérotrophes dans un bassin d'aération pour oxyder
Foire aux questions
Quel est le principal traitement biologique utilisé dans une usine de pâte à papier ?
Le principal traitement biologique utilisé dans les usines d'International Paper est le procédé à boues activées, généralement mis en œuvre dans de grands bassins de stabilisation aérés (BSA) ou des clarificateurs secondaires classiques. Ces systèmes s'appuient sur des bactéries aérobies pour consommer la matière organique dissoute, réduisant la demande biochimique en oxygène (DBO) de 90 % à 95 % avant rejet.
Quelle quantité de boues une usine de pâte à papier produit-elle par tonne de papier ?
En moyenne, les usines de pâte à papier génèrent entre 20 et 50 kilogrammes de matières sèches par tonne de papier fini produit. Ce volume varie selon la composition de la pâte, l'efficacité des systèmes de récupération des fibres et les additifs chimiques spécifiques utilisés dans le procédé de mise en pâte.
International Paper réutilise-t-elle ses eaux usées ?
Oui, International Paper met en œuvre des circuits d'eau internes et des technologies en boucle fermée pour recycler une part importante de l'eau de procédé. Grâce à une filtration et une clarification avancées, les usines réutilisent souvent 60 % à 80 % de leur eau de procédé traitée au sein de l'installation, pour des opérations telles que le lavage de la pâte, l'eau des douches et le refroidissement des équipements, réduisant ainsi les besoins en eau douce.
Que retire le DAF dans une usine de pâte à papier ?
La flottation à air dissous (DAF) est principalement utilisée pour éliminer les matières en suspension, les particules colloïdales et les huiles émulsifiées présentes dans les flux d'eau blanche. En injectant de l'air pressurisé dans les eaux usées, le système crée des microbulles qui se fixent aux contaminants et les font remonter à la surface, où ils sont écumés mécaniquement, atteignant jusqu'à 98 % d'efficacité d'élimination des matières en suspension totales (MES).
Pourquoi l'élimination de la couleur est-elle si difficile pour l'effluent d'une usine de pâte à papier ?
La couleur de l'effluent des usines de pâte à papier est principalement causée par des lignines et des tanins complexes de haut poids moléculaire issus de la mise en pâte du bois, qui résistent fortement à la dégradation biologique standard. Ces composés aromatiques étant chimiquement stables et restant souvent dissous dans la colonne d'eau, ils nécessitent des méthodes de traitement tertiaire poussées, telles que l'oxydation chimique, la filtration membranaire ou des coagulants spécialisés, pour obtenir une décoloration efficace.