Pourquoi les eaux usées de galvanisation mettent à l'épreuve la RO conventionnelle
Les rinçages de galvanisation à chaud et d'électrozingage présentent 2 000-15 000 mg/L de TDS à pH 1-4 (décapage acide chlorhydrique ou sulfurique) ou pH 12-14 (zinc alcalin), avec 50-2 000 mg/L de zinc, 10-500 mg/L de fer et 20-300 mg/L de MES. La RO spiralée est le choix membranaire par défaut, mais sur cette plage elle se colmate si vite que le taux de conversion est plafonné autour de 60-70 % avant que la chute de flux n'impose un nettoyage chimique toutes les 2 à 4 semaines. Quatre mécanismes de colmatage expliquent ce comportement : l'entartrage par hydroxydes métalliques (Zn(OH)2 et Fe(OH)3 précipitent dans le canal d'alimentation lorsque le pH dérive), l'entartrage au carbonate de calcium et au sulfate de calcium provenant de la dureté de l'eau d'appoint, l'aveuglement de la surface membranaire par la silice colloïdale et les flocs de fer, et le colmatage microbiologique dans les bains de zinc alcalin où la température se maintient à 35-45 °C. Selon la comparaison publiée par VSEP, la RO spiralée échoue parce qu'elle est limitée par la solubilité (CaSO4, SiO2) et l'indice de densité des limons, alors que les systèmes vibratoires ne sont limités que par la pression osmotique — c'est cette seule distinction qui fait passer le taux de conversion réalisable de 70 % à 90-95 % sur la même eau d'alimentation. Avant de spécifier une membrane, faites analyser un composite de 24 heures et répondez à une question : quelle plage d'alimentation rejetez-vous aujourd'hui, et quel taux de conversion vous faut-il pour atteindre votre cible de réutilisation ou de ZLD ?
Caractérisation de l'influent : ce que votre RO doit traiter
L'eau de rinçage de galvanisation n'est pas un flux unique — le procédé amont dicte la plage. Le rinçage de décapage chlorhydrique tourne typiquement à 3 000-12 000 mg/L de TDS avec 1 500-8 000 mg/L de chlorures ; le rinçage de décapage sulfurique à 2 000-8 000 mg/L de TDS avec 800-4 000 mg/L de sulfates ; le rinçage zinc alcalin à 2 000-15 000 mg/L de TDS à pH 12-14 avec 200-2 000 mg/L de zinc. Le tableau ci-dessous liste les paramètres qu'un ingénieur doit extraire d'un composite représentatif avant de dimensionner la RO.
| Paramètre | Plage typique | Impact sur le choix membranaire |
|---|---|---|
| TDS | 2 000-15 000 mg/L | Détermine la pression osmotique et la pression de fonctionnement |
| Conductivité | 3-20 mS/cm | Indicateur en ligne du TDS, utilisé pour le réglage du taux de conversion |
| Dureté en CaCO3 | 200-3 000 mg/L | Fixe le dosage d'anti-incrustant et le risque d'entartrage CaSO4 |
| Chlorures | 500-8 000 mg/L | Oriente la métallurgie vers 316L / Duplex ; limite l'inox 304 |
| Sulfates | 200-4 000 mg/L | Le Ksp du CaSO4 régit le taux de conversion max sans anti-incrustant |
| Zinc | 50-2 000 mg/L | Cible de rejet >99 % en un seul passage |
| Fer | 10-500 mg/L | Rejet 95-98 % sous forme Fe3+ ; Fe2+ passe à 60-80 % |
| MES | 20-300 mg/L | Doit descendre sous 30 mg/L avant toute RO |
| Huiles et graisses | 5-50 mg/L | Doit être <1 mg/L même pour la RO vibratoire (selon VSEP) |
| Température | 25-45 °C | Corrigée en flux ; >35 °C exige un ajustement climatique |
| SDI15 | Variable | Doit être <5 pour spiralée, <3 pour BW à haut rejet |
Deux paramètres décident de la technologie membranaire, et non du modèle de membrane : le SDI15 et les huiles libres. Si l'indice de densité des limons à 15 minutes dépasse 5, les éléments spiralés se colmateront en 60-90 jours, quel que soit le protocole de nettoyage. Si les huiles libres dépassent 1 mg/L, même les systèmes vibratoires perdent du flux — un étage de clarification DAF (flottation à air dissous) dans la chaîne de prétraitement RO de galvanisation est non négociable. Le rinçage de passivation chrome est un flux séparé, car le chrome hexavalent traverse les membranes RO avec un rejet de 40-60 % ; il doit être réduit en Cr(III) avec NaHSO3 ou FeSO4 à pH 2-3 et précipité en amont. Protocole d'échantillonnage : composite 24 heures pondéré au débit, conductivité corrigée en température enregistrée sur un conductimètre portable, échantillon métaux conservé à l'HNO3 jusqu'à pH <2, et un prélèvement ponctuel parallèle pour signaler les variations d'équipe à équipe.
Chaîne de prétraitement avant la RO
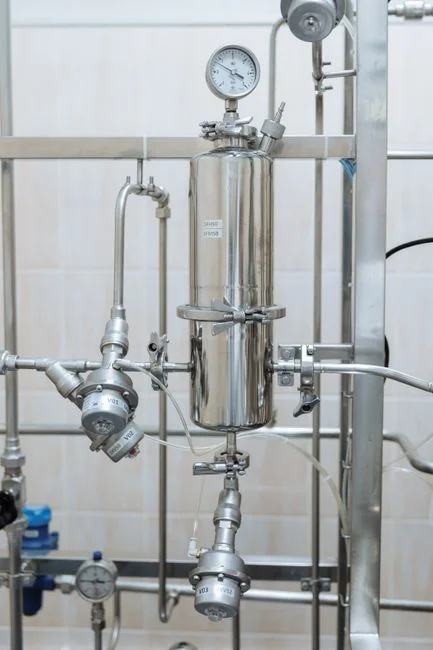
Sauter une étape est la raison la plus fréquente d'échec de la RO spiralée sur les flux de galvanisation en moins de 12-18 mois. La chaîne est séquentielle, car chaque étage résout un mode de défaillance que l'étage suivant ne peut pas tolérer.
Étape 1 — Correction du pH. Un dosage d'acide sulfurique ou chlorhydrique à 6,5-7,5 maintient le zinc et le fer en solution sous forme de sulfates/chlorures solubles et empêche la précipitation de Zn(OH)2 à la surface de la membrane. Un skid de correction de pH et de dosage d'anti-incrustant piloté par automate (PLC) dimensionné pour 2-10 mg/L d'anti-incrustant (typiquement un phosphonate ou un mélange polymère homologué pour alimentations à haut zinc et haut chlorure) constitue le minimum.
Étape 2 — Coagulation et clarification. Un clarificateur lamellaire pour la décantation des boues d'hydroxydes après correction du pH, ou une unité DAF (flottation à air dissous) lorsque des huiles émulsionnées du dégraissage d'emboutissage remontent dans la ligne de galvanisation. Cible : MES inférieures à 30 mg/L et huiles inférieures à 5 mg/L en sortie de cet étage.
Étape 3 — Filtration multimédia. Un filtre multimédia dimensionné pour délivrer un SDI15 inférieur à 5, typiquement sable + anthracite + grenat avec un rétrolavage à air toutes les 8-24 heures. La perte de charge à travers le lit constitue l'alarme de colmatage.
Étape 4 — Cartouche de garde. Cartouches polypropylène 5 μm en garde RO, avec alarme de ΔP à 0,7-1,0 bar signalant un colmatage prématuré des étapes 1-3.
Étape 5 — Réduction du chrome (le cas échéant). NaHSO3 ou FeSO4 à pH 2-3 pour convertir le Cr(VI) en Cr(III), suivi d'une précipitation/clarification à pH 8-9 pour ramener le chrome sous 0,5 mg/L avant le reste de la chaîne.
Pour un skid intégré combinant le système membranaire et ces étapes de prétraitement, le skid RO industriel Zhongsheng à 95 % de conversion et automatisation PLC constitue le point de conception de référence. La chaîne complète est ce que la fiche technique commerciale du fabricant de membranes ne montre jamais.
Choix membranaire : spiralée vs vibratoire vs DTRO
Les éléments saumâtres spiralés (polyamide classe BW30) offrent 99 % de rejet salin nominal et le CAPEX le plus bas, mais sur une alimentation de galvanisation le taux de conversion est plafonné à 60-75 % et le nettoyage chimique intervient toutes les 2 à 4 semaines. La RO vibratoire (classe VSEP) atteint 90-95 % de conversion, car la membrane vibre à haute fréquence pour maintenir la couche limite turbulente, de sorte que la chute de flux est découplée des MES, des huiles et de la dureté de l'alimentation — elle n'est limitée que par la pression osmotique, selon la note technique VSEP. Le DTRO (disque-tube) utilise une géométrie à canal ouvert qui résiste au colmatage par hydroxydes métalliques précipités, accepte un concentrat de 30 000-80 000 mg/L de TDS et fonctionne à 80-90 % de conversion — un bon choix pour l'étape de polissage du concentrat dans un système ZLD. La RO céramique est une option émergente à tolérance chimique et thermique extrême (pH 0-14, jusqu'à 90 °C), mais le CAPEX est 3 à 5 fois celui du polymère et ne se justifie que sur les rinçages de galvanisation à chaud qui sortent du bain au-dessus de 60 °C.
| Paramètre | BW spiralée | RO vibratoire | DTRO | RO céramique |
|---|---|---|---|---|
| Rejet salin nominal | 99,0-99,5 % | 98-99 % | 98-99 % | 99+ % |
| Taux de conversion sur alimentation galvanisation | 60-75 % | 85-95 % | 80-90 % | 80-90 % |
| Facteur CAPEX (vs spiralée) | 1.0x | 2.0-2.8x | 1.8-2.4x | 3.0-5.0x |
| Facteur OPEX | 1.0x | 0.7-0.9x | 0.8-1.0x | 0.9-1.1x |
| Tolérance au colmatage (SDI15) | <5 | Jusqu'à ~15 avec huiles <1 mg/L | Jusqu'à ~10 | Jusqu'à ~20 |
| Fréquence de nettoyage chimique | Toutes les 2 à 4 semaines | Toutes les 8 à 16 semaines | Toutes les 6 à 12 semaines | Mensuel à trimestriel |
| Plage d'alimentation optimale | Prétraitée, <5 000 mg/L de TDS | MES/huiles élevées, 5 000-50 000 mg/L | Polissage du concentrat, 30 000-80 000 mg/L | Haute température, chimie agressive |
Règle de décision : un SDI15 d'alimentation >5, des huiles libres >2 mg/L, ou une cible de conversion >80 % imposent de passer au-delà de la spiralée. Un TDS de concentrat supérieur à 30 000 mg/L signifie d'orienter ce flux vers un DTRO ou directement vers un évaporateur thermique. Pour un référentiel CAPEX et OPEX connexe pour la RO sur eaux usées de sidérurgie, la même logique de plage s'applique — le décapage acier et la galvanisation partagent une empreinte de colmatage.
Paramètres de fonctionnement et taux de rejet attendus
Sur une alimentation de galvanisation bien prétraitée, les éléments saumâtres spiralés fonctionnent à 12-18 LMH de flux ; la RO vibratoire atteint 20-30 LMH sur la même alimentation, car le cisaillement maintient la couche limite mince. La performance de rejet est le chiffre qu'un responsable d'usine demandera dès la première réunion : zinc >99 %, fer 95-98 % (à condition que l'alimentation soit oxydée en Fe3+ ; le Fe2+ passe à 60-80 % et constitue la cause la plus fréquente des réclamations « fer élevé dans le perméat »), chrome total 95-99 %, TDS 95-99 %, et conductivité du perméat typiquement inférieure à 50 μS/cm — largement dans les cibles de réutilisation en rinçage de qualité DI. La pression de fonctionnement se situe à 10-30 bar pour la RO saumâtre selon le TDS d'alimentation, et monte à 40-70 bar pour le polissage de concentrat à haute conversion. La relation entre taux de conversion et TDS du concentrat est celle à mémoriser : 70 % de conversion produit un concentrat à environ 2-3 fois le TDS d'alimentation, tandis que 90 % de conversion pousse le concentrat à 5-7 fois le TDS d'alimentation. La consommation énergétique est de 0,8-2,5 kWh/m³ de perméat avec un récupérateur d'énergie, contre 15-25 kWh/m³ pour l'évaporation thermique — cet écart énergétique de 10 à 30 fois constitue l'argument économique central de l'étape RO. Le choix d'anti-incrustant pour alimentations à haut chlorure doit éviter les mélanges à base de phosphate (entartrage au phosphate de calcium) et privilégier un dispersant polymère homologué pour le zinc et les chlorures élevés — voir les 12 stratégies de réduction d'OPEX applicables à l'enveloppe de fonctionnement RO pour la ligne de coût chimique.
Intégrer la RO dans une voie ZLD
Le zéro rejet liquide (ZLD) signifie que le seul liquide quittant le périmètre du site est le perméat valorisé ; tout le concentrat est cristallisé en un gâteau solide. L'architecture dominante est en deux étapes : la RO récupère 85-95 % sous forme de perméat réutilisable, et le concentrat RO alimente un évaporateur à recompression mécanique de vapeur (MVR) ou un évaporateur à multiple effet (MEE) pour la réduction finale de volume. La sortie du cristalliseur est un gâteau d'hydroxydes métalliques mixtes (Zn/Fe/Ca) apte à la récupération des métaux ou à l'enfouissement sécurisé, et le distillat retourne au bac d'alimentation RO plutôt que d'être rejeté. Une alternative en une étape — alimenter l'ensemble du flux vers un DTRO à 80-90 % de conversion et envoyer le concentrat directement à un cristalliseur — est mécaniquement plus simple, mais porte une intensité énergétique plus élevée, car davantage d'eau atteint l'étage thermique. Selon les données de terrain Zhongsheng, 2026, la RO réduit la charge de l'évaporateur de 80-90 % par rapport à l'envoi de l'eau de rinçage brute au traitement thermique, ce qui constitue l'argument économique dominant de l'étape RO dans tout dimensionnement ZLD. Le modèle de coût d'évaporateur MEE/MVR que le concentrat RO alimente est la seconde moitié de la conversation budgétaire. Pour un contexte plus large de traitement des effluents de galvanoplastie pour les rejets de métaux lourds, le ZLD est de plus en plus la norme réglementaire par défaut en Inde, en Chine, dans l'UE et au Moyen-Orient.
Enveloppe de coûts 2026 : CAPEX, OPEX et ROI
Le CAPEX installé 2026 d'un système RO de galvanisation de 5-50 m³/h se situe entre 180 k$ et 1,2 M$, la chaîne de prétraitement complète ajoutant 40-60 % en sus du skid membranaire lui-même. L'OPEX se situe dans la fourchette 0,22-0,78 $/m³ traité, réparti approximativement en énergie 35-45 %, anti-incrustant et autres réactifs 15-25 %, remplacement de membranes 15-20 %, et main-d'œuvre 10-15 %. Aux tarifs d'eau industrielle de 1,50-4,00 $/m³ dans la plupart des régions, un taux de conversion de 80 % sur une ligne de 20 m³/h économise 200 k$-550 k$ par an en charges d'eau et d'assainissement combinées. Le retour simple se situe à 18-36 mois aux tarifs actuels ; les sites soumis à une obligation ZLD voient un retour plus court, car la conformité n'est pas optionnelle et les redevances de rejet ne sont pas nulles.
| Poste de coût | Bas 2026 | Haut 2026 | Facteur déterminant |
|---|---|---|---|
| CAPEX skid RO (5-50 m³/h) | 180 k$ | 1,2 M$ | Capacité, taux de conversion, type de membrane |
| Majoration CAPEX chaîne de prétraitement | +40 % | +60 % | Correction du pH, DAF, FMM, cartouche, réduction du chrome |
| OPEX par m³ traité | 0,22 $ | 0,78 $ | TDS d'alimentation, taux de conversion, tarif énergétique |
| Économies annuelles eau + assainissement (20 m³/h, 80 % de conversion) | 200 k$ | 550 k$ | Tarif local, redevance de rejet |
| Retour simple | 18 mois | 36 mois | Les sites soumis au ZLD tendent vers le plus court |
| Sensibilité à une variation de 0,05 $/kWh d'électricité | 0,04 $/m³ | 0,08 $/m³ | Variation d'OPEX |
Chiffrez l'enveloppe de fonctionnement, pas une estimation ponctuelle. Une variation de 0,05 $/kWh d'électricité modifie l'OPEX de 0,04-0,08 $/m³ — suffisamment pour inverser le retour en moins de 24 mois. Si le site est sous obligation ZLD, la question n'est plus « la RO est-elle rentable » mais « à quelle vitesse le skid membranaire peut-il être installé ».
Questions fréquentes
Quel est le prétraitement minimum pour une RO spiralée sur eau de rinçage zinc ? Correction du pH à 6,5-7,5, coagulation et clarification ou DAF pour ramener les MES sous 30 mg/L, filtration multimédia jusqu'à SDI15 <5, et cartouche de garde 5 μm. Sauter une étape provoque typiquement l'échec de la spiralée en moins de 12-18 mois (données de terrain Zhongsheng, 2026).
Quel rejet de zinc puis-je attendre d'une RO en un passage sur rinçage de galvanisation ? Le rejet de zinc est >99 % sur tout élément saumâtre ou à haut rejet bien entretenu, à condition que le pH d'alimentation soit maintenu à 6,5-7,5 pour conserver le zinc sous forme Zn2+ soluble et empêcher la précipitation de Zn(OH)2 à la surface de la membrane.
Quel anti-incrustant convient aux alimentations zinc à haut chlorure ? Un dispersant polymère ou un mélange phosphonate homologué pour service haut zinc, haut chlorure — évitez les formulations à base de phosphate, car l'entartrage au phosphate de calcium devient le facteur limitant au-dessus de 2 000 mg/L de chlorures.
La RO seule peut-elle atteindre le zéro rejet liquide sur les eaux usées de galvanisation ? Non. La RO est bornée par la pression osmotique et la solubilité du concentrat ; les 5-15 % de volume restants doivent aller vers un évaporateur MVR ou un MEE plus cristalliseur pour boucler la boucle, comme le confirment les données de terrain Zhongsheng, 2026.
Quelle est la durée de vie typique des membranes en service galvanisation ? Les éléments spiralés durent 18-30 mois avec un prétraitement adapté ; les membranes vibratoires et DTRO durent 36-60 mois, car elles tolèrent des MES plus élevées et exigent moins de nettoyages chimiques.