Pourquoi l'efficacité énergétique des filtres-presses compte en 2026
Les coûts de l'électricité industrielle ont augmenté de 18 % d'une année sur l'autre en 2025 (AIE, 2025), poussant l'optimisation des filtres-presses en tête de liste de réduction d'OPEX pour les responsables d'usine. Les filtres-presses représentent 30–40 % de la consommation d'énergie totale des usines de déshydratation des boues (EPA, 2024), ne cédant qu'aux systèmes d'aération sur le registre énergétique. Une usine municipale allemande de 500 m³/j a documenté une réduction de coût énergétique de 42 000 €/an en passant des presses à chambres aux presses à membranes (Jingjin, 2025-09), illustrant que le choix de presse pilote directement l'OPEX.
L'efficacité énergétique croise aussi la conformité réglementaire. La directive européenne sur les émissions industrielles 2010/75/UE impose des audits énergétiques obligatoires pour les installations dépassant 500 kW d'entrée thermique, et des programmes américains similaires au niveau des États (ex. California Title 24) se resserrent. Pour les ingénieurs qui pèsent un rétrofit ou une construction neuve, la combinaison de tarifs en hausse, d'exigences d'audit et d'économies démontrables fait de l'efficacité énergétique du filtre-presse un KPI quantifiable plutôt qu'un slogan de durabilité. Les usines qui étalonnent les kWh par tonne de matières en suspension (kWh/t MES) et les suivent chaque mois surpassent de façon constante leurs pairs sur les audits de coût comme de conformité.
Leviers de consommation d'énergie dans les systèmes de filtre-presse
Les systèmes hydrauliques consomment 40–50 % de l'énergie totale du filtre-presse, et les pertes de charge dues à des garnitures usées ou à des plateaux mal alignés peuvent augmenter ce prélèvement de 8–12 % (Hawe Hydraulik, 2025). Les pompes d'alimentation représentent encore 30–40 % de l'usage énergétique ; un rétrofit avec des variateurs de fréquence (VFD) coupe la consommation de pompe de 8–12 % par rapport aux unités à vitesse fixe (Jingjin, 2025-09). Les systèmes d'automatisation — décalers de plateaux, laveurs de toiles et lubrificateurs automatiques — réduisent la variance manuelle du temps de cycle et abaissent l'usage énergétique total de 12–18 % (Jingjin, 2025-09).
L'état des toiles filtrantes est un levier souvent négligé. Des toiles colmatées ou aveuglées augmentent la résistance du filtrat, allongeant les temps de cycle de 25–35 % et élevant l'usage énergétique des pompes de 18–22 % (Jingjin, 2025-09). Le type de boues façonne encore le profil énergétique : les biosolides municipaux arrivent typiquement à 2–5 % de matières en suspension totales (MES), tandis que les boues minières et chimiques s'alimentent à 10–20 % de MES, exigeant des pressions d'alimentation plus élevées et des cycles de déshydratation plus longs. Les usines exploitant des configurations de filtre-presse à plateaux et cadres devraient établir une base de chaque sous-système indépendamment avant de supposer qu'un changement de matériel est la réponse.
| Levier énergétique | Part de l'usage total | Mécanisme de perte principal | Atténuation |
|---|---|---|---|
| Système hydraulique | 40–50% | Garnitures usées, désalignement des plateaux | Remplacement de garnitures, contrôle d'alignement tous les 500 cycles |
| Pompe d'alimentation | 30–40% | Unités à vitesse fixe surdimensionnées | Rétrofit VFD, réduction 8–12 % |
| Automatisation | 10–15% | Variabilité manuelle des cycles | Décalers de plateaux, laveurs de toiles ; réduction 12–18 % |
| État des toiles | 5–10% (indirect) | Colmatage, entartrage | Lavage haute pression, récupération d'énergie de pompe 18–22 % |
| Auxiliaires (convoyeurs, dosage) | 5–10% | Entraînements inefficaces | Modernisations à entraînement direct ou servo |
Filtres-presses à membranes vs à chambres : efficacité énergétique comparée
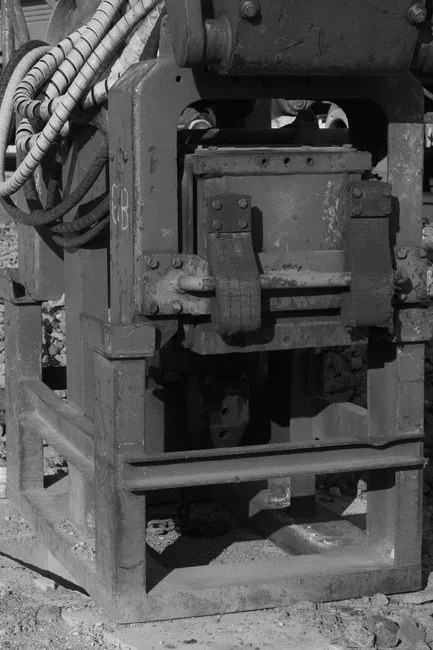
Les filtres-presses à membranes utilisent des plateaux à membrane élastomère gonflés à l'air ou à l'eau (pression de pressage typique 15–30 bar) pour comprimer le gâteau après le cycle de remplissage, atteignant <65 % d'humidité en 2–3 heures contre 4–6 heures pour les presses à chambres reculées. Cet avantage de temps de cycle se traduit par 15–25 % d'économies d'énergie sur les boues industrielles (Jingjin, 2025-09). Les presses à chambres portent un CAPEX plus bas — 120–180 $/m² contre 200–300 $/m² pour les membranes — mais leur humidité de gâteau plus élevée (typiquement 30–40 % de solides pour les boues municipales, contre 35–45 % pour les boues industrielles en unités à membranes) allonge les coûts d'évacuation ou de séchage aval (Degrémont®, 2025).
Les repères de temps de cycle divergent fortement selon l'application. Les biosolides municipaux à 2–5 % de MES se déshydratent en 3–4 heures avec une presse à chambres et 1,5–2,5 heures avec une presse à membranes. Les boues industrielles à 10–20 % de MES ont besoin de 5–6 heures (chambres) contre 2–3 heures (membranes) pour atteindre la même cible de siccité. La consommation d'énergie spécifique sur base matières sèches le reflète : l'exploitation municipale puise 28–32 kWh/t MES (chambres) et 24–28 kWh/t MES (membranes) ; l'exploitation industrielle puise 35–40 kWh/t MES (chambres) et 28–34 kWh/t MES (membranes) (Degrémont®, 2025). Pour les usines industrielles à fort tonnage, le seul écart membranaire peut justifier la prime de CAPEX en 2–3 années d'exploitation lorsqu'il est couplé aux repères de coût d'exploitation du traitement des eaux usées industrielles.
| Paramètre | Presse à chambres | Presse à membranes |
|---|---|---|
| CAPEX ($/m² de surface filtrante) | 120–180 $ | 200–300 $ |
| Temps de cycle, municipal (2–5 % MES) | 3–4 h | 1,5–2,5 h |
| Temps de cycle, industriel (10–20 % MES) | 5–6 h | 2–3 h |
| Solides du gâteau, municipal | 30–40% | 35–40% |
| Solides du gâteau, industriel | 30–35% | 35–45% |
| Énergie, municipal | 28–32 kWh/t MES | 24–28 kWh/t MES |
| Énergie, industriel | 35–40 kWh/t MES | 28–34 kWh/t MES |
| Application la plus adaptée | Faibles solides, contrainte de CAPEX | Solides élevés, piloté par l'OPEX |
Paramètres d'ingénierie qui impactent l'efficacité énergétique
Le dimensionnement de la pompe d'alimentation est le levier le plus ajustable. La pression d'alimentation optimale se situe à 3–5 bar pour les boues municipales à faibles solides et 5–7 bar pour les boues industrielles ; les pompes surdimensionnées gaspillent 10–15 % de leur entrée en chaleur et en pertes de laminage (Hawe Hydraulik, 2025). Des flux spécifiques de 1–2 m³/h par m² de surface filtrante sont typiques pour les biosolides municipaux, tombant à 0,5–1,0 m³/h par m² pour les rejets miniers. La pression hydraulique de fermeture des plateaux doit se tenir à 150–200 bar ; des fuites ou un désalignement dans le circuit de fermeture augmentent l'usage énergétique de 8–12 % (Jingjin, 2025-09).
Les cibles d'humidité du gâteau gouvernent le temps de cycle et l'énergie aval. Les boues industrielles à <65 % d'humidité (presse à membranes) coupent les charges de séchage thermique de 20–30 % contre un gâteau de chambre à 70–75 % d'humidité. Les seuils d'automatisation comptent aussi : les décalers de plateaux éliminent 15–20 % des arrêts manuels, et les routines de lavage de toiles déclenchées par la pression différentielle (ΔP > 0,8 bar à travers la toile) empêchent un colmatage qui allongerait autrement les cycles. Les ingénieurs devraient calculer l'énergie spécifique avec (Puissance de pompe × temps de cycle) / (volume de boues × concentration en solides) pour exprimer la performance en kWh/t MES et comparer aux repères ci-dessus. Pour les usines visant des économies supplémentaires, coupler la presse à des systèmes de dosage chimique automatisé pour le conditionnement des boues réduit le surdosage de polymère — un autre coût énergétique caché dans la chaîne de déshydratation.
Cadre de sélection pas à pas d'un filtre-presse pour l'efficacité énergétique
Étape 1 — Caractérisez les boues. Mesurez les MES, la distribution granulométrique (PSD) et la demande chimique en oxygène (DCO). Les biosolides municipaux à 2–5 % de MES diffèrent fondamentalement d'une sous-verse d'épaississeur minier à 10–20 % de MES ou de boues d'usine chimique à forte teneur organique. Étape 2 — Fixez la cible de solides du gâteau. La mise en décharge exige généralement 30–40 % de solides ; l'incinération a besoin de 40–45 % pour soutenir une combustion autogène. Étape 3 — Faites correspondre le type de presse au scénario à l'aide du tableau d'énergie ci-dessus. Pour des flux mixtes, envisagez une ligne hybride avec des unités à membranes réservées aux flux à plus hauts solides. Étape 4 — Évaluez l'automatisation. Si les coûts de main-d'œuvre dépassent 25 $/heure ou si la tolérance d'arrêt est inférieure à 2 heures par poste, les décalers de plateaux et laveurs de toiles s'amortissent en moins de 18 mois (Jingjin, 2025-09).
Étape 5 — Calculez le ROI. Utilisez la formule : ROI (années) = différence de CAPEX / économies d'énergie annuelles. Exemple : CAPEX presse à membranes = 250 000 $, CAPEX presse à chambres = 180 000 $, écart de CAPEX = 70 000 $, économies d'énergie annuelles = 35 000 $, ROI = 2,0 ans. Ajoutez les économies d'OPEX liées à la réduction de polymère (3 000–8 000 $/an) et de main-d'œuvre (12 000–20 000 $/an) pour une estimation de retour plus conservatrice. Pour les usines déjà en presses à chambres, le rétrofit de plateaux à membranes sur des cadres existants peut délivrer 60–70 % des économies d'énergie à 40–50 % du CAPEX d'une presse complète. Intégrer des systèmes de suivi à distance de la déshydratation des boues dans le périmètre de sélection ajoute encore 3–5 % de réduction d'énergie en permettant une maintenance prédictive sur les toiles et l'hydraulique.
| Scénario | Presse recommandée | CAPEX ($/m²) | Énergie (kWh/t MES) | ROI typique |
|---|---|---|---|---|
| Municipal, mise en décharge | Chambres | 120–180 $ | 28–32 | Référence |
| Municipal, incinération | Membranes | 200–300 $ | 24–28 | 2,5–3 ans |
| Industriel (10–20 % MES), séchage | Membranes | 200–300 $ | 28–34 | 2,0–2,5 ans |
| Industriel, chimique/fort organique | Membranes + dosage | 220–320 $ | 26–30 | 1,8–2,3 ans |
| Rétrofit (cadre de chambres existant) | Échange de plateaux à membranes | 80–140 $ (écart) | 26–30 | 1,5–2,0 ans |
Questions fréquentes
Quelle est la consommation d'énergie d'un filtre-presse par tonne de matières sèches ? Les presses à chambres reculées puisent 25–35 kWh/t MES et les presses à membranes 20–30 kWh/t MES, les biosolides municipaux se situant en bas de fourchette et les boues industrielles à hauts solides en haut (Degrémont®, 2025).
Combien d'énergie l'automatisation peut-elle économiser dans un système de filtre-presse ? Les décalers de plateaux automatisés et les laveurs de toiles réduisent l'usage énergétique total de 12–18 % en éliminant les arrêts manuels et en empêchant le colmatage des toiles qui allonge les temps de cycle (Jingjin, 2025-09).
Quelle est l'humidité de gâteau optimale pour l'efficacité énergétique ? Visez <65 % d'humidité pour les boues industrielles sur une presse à membranes, et 30–40 % de solides pour les boues municipales sur une presse à chambres. Chaque réduction de 5 % d'humidité du gâteau raccourcit le temps de presse d'environ 10–15 % et abaisse l'énergie spécifique de 8–12 %.
Comment le type de boues affecte-t-il la consommation d'énergie du filtre-presse ? Les boues municipales à 2–5 % de MES puisent 28–32 kWh/t MES (chambres) ou 24–28 kWh/t MES (membranes) ; les boues industrielles à 10–20 % de MES puisent 35–40 kWh/t MES (chambres) ou 28–34 kWh/t MES (membranes) (Degrémont®, 2025).
Quel est le ROI d'une modernisation d'une presse à chambres vers une presse à membranes ? Le retour se situe typiquement entre 2 et 3 ans pour les boues industrielles, sur la base de 15–25 % d'économies d'énergie et d'une réduction d'OPEX annuelle de 30 000–50 000 $ (Jingjin, 2025-09). Pour les régions à tarifs énergétiques élevés, le retour peut se comprimer sous 18 mois.