Pourquoi les eaux usées de boissons gazeuses relèvent d'une centrifugeuse
Une conception de décanteuse centrifuge pour eaux usées de boissons gazeuses traite un effluent riche en sucre et sirop (DBO typiquement 1,500–6,000 mg/L, MES 500–4,000 mg/L) en accélérant 1,500–4,000g dans un bol horizontal tournant à 2,500–4,000 tr/min. Pour les usines d'embouteillage 2026, une décanteuse 3 phases avec rapport L/D de 3:1 à 4:1 et une dose de polymère de 0.5–8 kg par tonne de matières sèches est la spécification standard, le CAPEX allant de $25K–$220K selon la capacité.
Le tableau d'influent est dominé par le saccharose, le fructose et les organiques de colorant caramel qui arrivent par à-coups. L'étude anaérobie en batch du Malaysian Journal of Science 2007 (26(1):23-34) sur un effluent combiné de boissons gazeuses a rapporté une alimentation composite de DCO 2,500–9,000 mg/L, DBO 1,500–6,000 mg/L, MES 500–4,000 mg/L, pH 3.5–6.5 et température 25–40°C — un flux acide, chaud et dense en glucides. Une unité DAF (flottation à air dissous) seule peut extraire les flottants mais laisse une boue biologique sucrée qui gonfle dans le clarificateur ; un filtre-presse à chambres reculées gère le volume mais se colmate en quelques semaines lorsque le sucre résiduel polymérise sur la toile. Le déchargement à vis à haute G de la décanteuse gère le gradient de densité et le résidu de carbonatation abrasif et gréseux qu'un DAF comme un filtre-presse tolèrent mal.
Dans une usine typique d'embouteillage ou de concentré CSD, trois flux se mélangent avant que la centrifugeuse ne les voie : le trop-plein de laveuse de bouteilles (chaud, caustique, ~500–1,200 mg/L MES), le rinçage CIP (pH élevé, DCO basse) et le déversement de salle de sirop (pics jusqu'à 25,000 mg/L DCO lorsqu'une vanne de batch lâche). L'égalisation en aval de la salle de sirop est ce qui rend le service de la centrifugeuse stable. Sans elle, la boucle de couple du bol chasse les pics de sirop et les MES du centrât montent au-dessus de 1,000 mg/L en quelques minutes.
Train de prétraitement : dégrillage, correction de pH et DAF
Le train de prétraitement de la centrifugeuse est court mais non négociable : dégrilleur rotatif à barreaux, correction de pH, DAF (flottation à air dissous) et bassin d'égalisation. Un dégrilleur rotatif à barreaux de 2–5 mm pour la protection des ouvrages de tête intercepte capsules, fragments d'étiquettes et verre cassé avant qu'ils n'atteignent les pales de vis — un éclat de 5 mm qui contourne le dégrillage écaillera le bord d'attaque de la vis en moins de 200 heures.
La correction de pH à 6.5–7.5 à la soude (NaOH) ou à la chaux hydratée précède le conditionnement au polymère. Les flux riches en sucre hors de cette bande consomment 3–4× plus de floculant parce que les fragments de sucre anioniques concurrencent les matières en suspension pour les sites de polymère cationique. Les données du Malaysian Journal 2007 situent le pH brut des boissons gazeuses à 3.5–6.5, si bien que la plupart des usines dosent 50–120 mg/L d'équivalent NaOH par litre d'alimentation.
Le DAF suit pour huiles/graisses et sucre flottant : rétention hydraulique de 4–15 minutes, charge superficielle de 0.3–0.5 m³/m² et un recycle de saturateur 6–8 bar de 20–30 % du débit aller. Une unité de prétraitement DAF (flottation à air dissous) pour eaux usées de boissons gazeuses correctement dimensionnée abaisse l'huile libre sous 50 mg/L et les MES flottantes de 60–80 % avant que l'alimentation n'entre dans le bassin d'égalisation. Sauter le DAF sur un flux à 200–800 mg/L d'huile libre issu de la dégradation d'adhésif d'étiquettes pousse cette charge d'huile dans la décanteuse, où elle enduit la paroi du bol et abaisse la force G de 15–25 %.
Le bassin d'égalisation dimensionné pour 8–24 heures de séjour aplatit les pics de DBO des batches de sirop et donne à la ligne de préparation de polymère un composite stable à doser. Sans EQ, le régulateur de couple de la centrifugeuse ne peut pas tenir la siccité du gâteau, et les MES du centrât oscillent entre 300 et 1,200 mg/L sur un seul poste.
Paramètres de conception de la décanteuse centrifuge pour l'effluent de boissons gazeuses
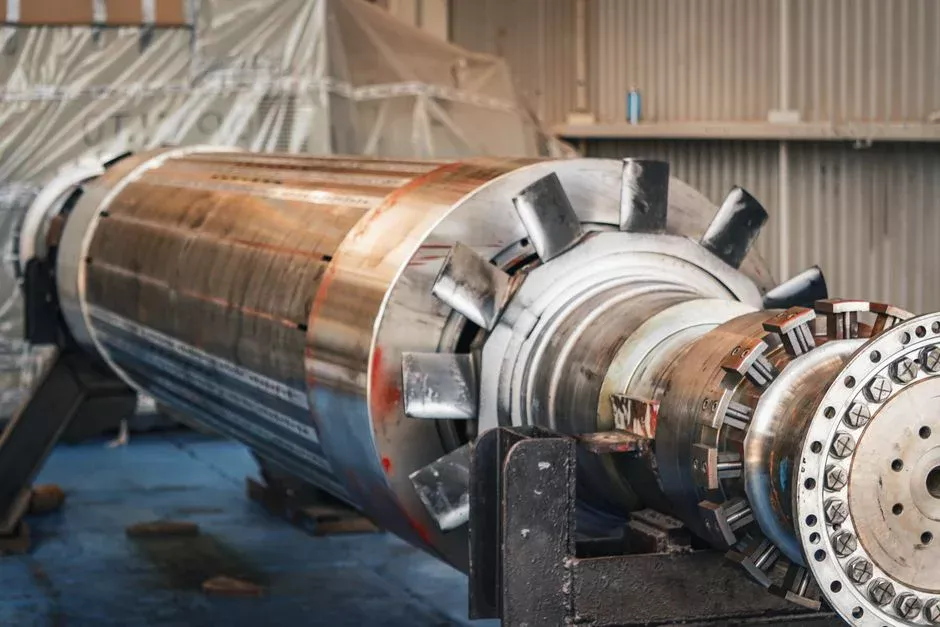
Les boues biologiques liées au sucre exigent le haut de l'enveloppe de paramètres standard d'une décanteuse. La fenêtre de conception pour une usine d'embouteillage 2026 se situe à 1,500–4,000g, vitesse de bol 2,500–4,000 tr/min, rapport L/D 3:1 à 4:1, angle de plage 6–12°, vitesse différentielle 5–40 tr/min, et capacité hydraulique de 3–8 m³/h par 100 kg MS/h d'alimentation. Le tableau ci-dessous est la fiche de spécification qu'un ingénieur projet peut coller dans une revue de P&ID.
| Paramètre | Plage de conception (biosolides boissons gazeuses) | Note d'ingénierie |
|---|---|---|
| Vitesse de bol | 2,500–4,000 tr/min | Moitié haute pour boues liées au sirop |
| Force G | 1,500–4,000g | Une G plus élevée coupe l'humidité du gâteau de 3–5 points |
| Rapport L/D du bol | 3:1 à 4:1 | L/D plus long pour boues biologiques ; 4:1 pour siccité >26 % MS |
| Angle de plage (2 phases) | 6–10° | Plage peu profonde = gâteau plus sec, débit solides plus bas |
| Angle de plage (3 phases) | 8–12° | Plage plus raide améliore la séparation de la phase huile |
| Vitesse différentielle de vis | 5–40 tr/min | Les boues biologiques exigent 25–40 tr/min ; tenir le couple <60–80 % de la plaque signalétique |
| Capacité hydraulique | 3–8 m³/h par 100 kg MS/h | Utiliser 5 m³/h comme milieu pour le dimensionnement |
| Puissance d'entraînement principal | 22–75 kW (unités 5–50 m³/h) | VFD ABB/Siemens recommandé pour le contrôle de couple |
| Matériaux (parties mouillées) | Duplex 2205 SS ou supérieur | Résiste à la piqûre chlorure du report CIP |
| Protection d'usure de vis | Pointes de pale carbure de tungstène ou SiC | Durée de vie 3–5× vs acier doux rechargé sur grit abrasif |
Le L/D plus long est un compromis délibéré : un bol 4:1 à 3,200 tr/min livre un gâteau 25–30 % MS sur boues biologiques de boissons gazeuses là où un bol stock 2.5:1 plafonne à 20–22 % MS. L'étape de polissage MBR (bioréacteur à membrane) ou RO aval devient moins chère parce que les MES du centrât passent d'environ 700 mg/L à moins de 400 mg/L. Le chlorure de report CIP est le tueur silencieux des pales de vis dans ce service — une vis duplex 2205 inox avec pointes carbure de tungstène est la spécification minimale pour une ligne de sirop ; le 904L n'est justifié que lorsque le chlorure dépasse 500 mg/L dans l'alimentation.
Décanteuse 2 phases vs 3 phases : laquelle convient à une usine de boissons
Le choix de configuration se ramène à la teneur en huile libre. Une décanteuse 2 phases (solides + eau clarifiée) est le défaut pour les flux CIP et de rinçage à huile libre négligeable, et le CAPEX se situe dans la bande $25K–$120K. Une décanteuse 3 phases (solides + phase huile + phase eau) est requise lorsque l'effluent de laveuse de bouteilles porte 200–800 mg/L d'huile libre issue de la dégradation d'adhésif d'étiquettes et du report de lubrifiant.
| Critère | Décanteuse 2 phases | Décanteuse 3 phases |
|---|---|---|
| Phases séparées | Solides + eau clarifiée | Solides + huile + eau |
| Tolérance à l'huile libre | <50 mg/L alimentation | 200–800 mg/L alimentation |
| Fourchette CAPEX (2026) | $25K–$120K | $80K–$220K |
| Prime CAPEX vs 2 phases | Référence | +25–45 % |
| Prime OPEX | Référence | +10–20 % (plus de puissance, plus de pièces d'usure) |
| Élimine l'équipement aval | Non | Oui — remplace le séparateur huile-eau (~$15K–$40K) |
| Impact net d'emprise | Compact | Usine globale plus petite lorsque le OWS est éliminé |
| Applications 2026 typiques | CIP, déversement de sirop, flux de rinçage | Trop-plein de laveuse avec huile, lignes de concentré CSD |
Les points de référence concurrentiels dans le cahier des charges de l'acheteur incluent la décanteuse agroalimentaire Kosun D Series et la famille de produits ZK 2 phases/3 phases, qui publient toutes deux des notations de force G 1,500–4,000g et des options de vis 2205 SS. La prime 3 phases s'amortit vite sur toute ligne portant plus d'environ 150 mg/L d'huile libre, parce que le séparateur huile-eau aval, la fosse à boues et le génie civil associé sortent du layout.
Dosage de polymère et cibles de siccité du gâteau
Le polymère est le plus gros coût d'exploitation variable d'une décanteuse. Le polyacrylamide cationique (CPAM) à 50–80 % de densité de charge est le floculant standard pour les boues biologiques de boissons gazeuses, avec une concentration de préparation de 0.1–0.3 % et un temps de maturation de 30–60 minutes avant dosage. La dose s'échelonne avec les MES d'alimentation, non avec le débit.
| MES d'alimentation (mg/L) | Dose de polymère (kg/t MS) | Siccité attendue (2 phases) | Siccité attendue (3 phases) |
|---|---|---|---|
| 1,000–2,000 | 0.5–1.5 | 22–25 % MS | 25–28 % MS |
| 2,000–4,000 | 2–4 | 20–23 % MS | 23–26 % MS |
| >4,000 | 4–8 | 18–22 % MS | 22–25 % MS |
La qualité cible du centrât est <500 mg/L MES pour alimenter un MBR (bioréacteur à membrane) ou un RO aval sans charge excessive de rétrolavage. Un centrât constamment au-dessus de 800 mg/L MES signifie que la dose de polymère est sous-réglée ou que la préparation ne mature pas ; un centrât sous 200 mg/L signifie généralement un surdosage et que l'opérateur paie 30–50 % de trop de floculant par rapport au besoin du procédé. Un skid de dosage de polymère pour la centrifugeuse avec régulation cadencée au débit et retour de potentiel zêta en ligne tiendra le centrât dans la bande 300–500 mg/L automatiquement. La cible de siccité est 22–28 % MS sur une unité 2 phases et 25–30 % MS sur une unité 3 phases en boues biologiques — hors de ces plages, le coût d'évacuation ou le rendement d'incinération pénalisera l'usine.
CAPEX, OPEX et retour 2026
Les bandes de CAPEX 2026 sont dictées par la capacité et se sont durcies d'environ 4–7 % par rapport aux devis 2024 sur l'inox et l'électronique d'entraînement. Une unité pilote 5 m³/h atterrit à $25K–$45K ; une unité de production 20 m³/h à $80K–$130K ; une unité de ligne complète 50 m³/h à $180K–$220K. Ces chiffres excluent le génie civil, le skid polymère et la tuyauterie d'interconnexion, qui ajoutent typiquement 30–55 % à une installation clé en main.
L'OPEX par mètre cube d'alimentation se décompose ainsi : $0.04–$0.12 en polymère (le poste dominant à 50–60 % de l'OPEX), $0.015–$0.035 en énergie à 40–65 kWh/h installés pour une unité 20–30 m³/h, et $0.01–$0.03 en pièces d'usure (remplacement des pales de vis toutes les 8,000–14,000 heures, roulements à 30,000–50,000 heures). Les économies de recyclage d'eau de $1.5–$3.5 par mètre cube dans les régions à tarification de rareté — Moyen-Orient, plaine de Chine du Nord, sud de l'Espagne — poussent le retour simple à 14–22 mois pour une ligne d'embouteillage typique de 30 m³/h.
Un filtre-presse à plateaux comme comparateur de coût affiche 30–40 % de moins en CAPEX pour le même débit de matières sèches, mais 2–3× plus d'OPEX du fait du remplacement de toiles toutes les 1,500–3,000 cycles et de 3–6 m³/h d'eau de lavage par cycle. Pour les usines sous 10 m³/h et en service intermittent, le filtre-presse l'emporte souvent ; au-dessus de 15 m³/h en continu, la décanteuse l'emporte sur le cycle de vie à 5 ans. Le point de croisement est détaillé dans notre comparaison filtre-presse vs centrifugeuse.
Conformité et cibles de rejet pour l'effluent de boissons
Les règles de rejet pour l'effluent de boissons sont plus strictes que pour les eaux usées industrielles générales parce que le sucre résiduel alimente la DBO du milieu récepteur. Les plafonds post-traitement secondaire que la centrifugeuse doit soutenir — non atteindre seule — sont : limites de secteur alimentaire de type Chine GB 19821 à DCO ≤100 mg/L, DBO ≤30 mg/L, MES ≤70 mg/L ; paramètres industrie alimentaire de la directive européenne 91/271/CEE à DCO ≤125 mg/L, DBO ≤25 mg/L ; lignes directrices EPA américaines d'embouteillage sous 40 CFR Part 407 à DBO5 ≤20 mg/L max journalier pour rejet direct. La centrifugeuse ne livre le flux qu'au seuil du clarificateur secondaire ; un étage de polissage MBR (bioréacteur à membrane) après la décanteuse est la voie standard pour atteindre l'un de ces plafonds.
Lorsque les règles de rejet le permettent, renvoyer le flux de centrât vers la boucle CIP (recyclage en boucle fermée) abaisse le coût d'exploitation de 35–50 % sur une ligne d'embouteillage parce qu'il déplace à la fois la facture de polymère et la facture d'eau comptée. L'étude du Malaysian Journal 2007 a aussi documenté qu'un traitement anaérobie des eaux usées de boissons gazeuses à 35°C atteint 75–85 % d'élimination de DCO, voie que les usines empruntent lorsque les redevances de raccordement au réseau dépassent environ $1.20 par m³.
Choisir le bon OEM en 2026
La décision d'approvisionnement se ramène à cinq non-négociables : matériau de construction (duplex 2205 inox ou supérieur sur toutes les surfaces en contact sirop), vis entièrement inox (pas d'acier doux rechargé), VFD ABB ou Siemens sur les entraînements principal et arrière, contrôle automatique de couple avec retour de couple de vis, et disponibilité d'un pilote sur site. Les fournisseurs qui échouent à l'un de ces cinq coûteront à l'usine 6–12 mois de mise en service douloureuse et 15–25 % d'OPEX en plus sur un horizon de 10 ans.
Les conceptions concurrentielles à étalonner dans le cahier des charges acheteur 2026 incluent la décanteuse agroalimentaire Kosun D Series, la famille de produits ZK Separation 2 phases/3 phases, et les décanteuses biosolides Centrisys/CNP — qui publient toutes des notations 1,500–4,000g et des options de vis SS complète. Exigez un pilote sur site de 7–14 jours avec optimisation du polymère avant le bon de commande ; le coût de pilote de $8K–$15K économise typiquement 1–3 mois de mise en service et identifie la bonne densité de charge CPAM avant que la commande ne soit verrouillée. Le guide de dosage de polymère pour l'industrie alimentaire et la référence service de décanteuse 3 phases sur flux huileux couvrent la logique de préparation et de sélection de phase huile plus en profondeur.
Questions fréquentes
Quelle force G une décanteuse centrifuge doit-elle fournir pour les eaux usées de boissons gazeuses ?
Une décanteuse 3 phases pour biosolides de boissons gazeuses liés au sucre tourne à 1,500–4,000g à 2,500–4,000 tr/min, la moitié haute de cette plage étant utilisée lorsque les MES d'alimentation dépassent 4,000 mg/L ou qu'une siccité au-dessus de 26 % MS est requise.
Combien de polymère une décanteuse centrifuge consomme-t-elle sur les biosolides de boissons ?
La dose de CPAM à 50–80 % de densité de charge s'établit à 0.5–1.5 kg/t MS à 1,000–2,000 mg/L MES d'alimentation, 2–4 kg/t MS à 2,000–4,000 mg/L, et 4–8 kg/t MS au-dessus de 4,000 mg/L — soit $0.04–$0.12 par m³ d'alimentation en coût de polymère 2026.
Quel CAPEX une usine d'embouteillage de 20 m³/h doit-elle budgéter pour une décanteuse centrifuge en 2026 ?
Une décanteuse d'unité de production 20 m³/h avec vis duplex 2205 et VFD atterrit à $80K–$130K équipement seul, ou $110K–$190K clé en main avec skid polymère, raccordement DAF et tuyauterie d'interconnexion pour une ligne d'usine typique de 30 m³/h.
Quelles limites de rejet s'appliquent aux eaux usées d'embouteillage de boissons en Chine, dans l'UE et aux États-Unis ?
Les plafonds secteur alimentaire Chine GB 19821 sont DCO ≤100 mg/L, DBO ≤30 mg/L, MES ≤70 mg/L ; les paramètres industrie alimentaire UE 91/271/CEE sont DCO ≤125 mg/L, DBO ≤25 mg/L ; le 40 CFR Part 407 américain fixe DBO5 ≤20 mg/L max journalier pour rejet direct — tous exigeant un polissage MBR ou RO après la centrifugeuse.
Quand une usine de boissons doit-elle choisir une décanteuse 3 phases plutôt qu'une unité 2 phases ?
Une décanteuse 3 phases se justifie lorsque l'alimentation de laveuse de bouteilles ou de ligne de concentré porte plus de 150–200 mg/L d'huile libre, parce qu'elle remplace un séparateur huile-eau aval et que la prime CAPEX de 25–45 % s'amortit en moins de 18 mois sur le génie civil et la maintenance OWS éliminés.