Pourquoi les eaux usées de sucrerie sont plus difficiles qu'un effluent municipal
Une sucrerie de 2 500–10 000 TCD génère quatre flux de déchets qu'aucune STEP municipale packagée n'est dimensionnée à traiter, et l'effluent combiné tourne typiquement à DCO 2 500–6 000 mg/L, DBO 1 500–4 500 mg/L, MES jusqu'à 4 000 mg/L, pH 4–6 et 55–70 °C (caractérisation d'effluent industrie sucrière CPCB). En comparaison, les eaux usées municipales se situent à DCO 250–500 mg/L, DBO 100–300 mg/L et 15–25 °C — le flux de sucrerie est environ 10 fois plus fort en organiques et 3 à 4 fois plus chaud, ce qui effondre la cinétique biologique et dégaze l'oxygène dissous avant même que l'eau n'atteigne un bassin d'aération.
Les quatre flux se comportent différemment et doivent être caractérisés séparément avant tout choix d'équipement. La purge de tour de refroidissement porte des TDS élevés (1 500–3 000 mg/L) mais une DCO basse (sous 200 mg/L) et constitue le plus grand flux volumétrique. Le saignement de condenseur est de faible volume, tiède (45–55 °C) et modérément contaminé. L'eau de lavage des sols et d'imbibition est la charge DCO/DBO principale — 3 000–6 000 mg/L DCO — et entraîne des fibres de bagasse en suspension dans le drain. Le lixiviat de bagasse et le condensat d'évaporateur sont acides (pH 3,5–5) et riches en DBO (2 000–4 500 mg/L) plus acides gras volatils. Mélanger les quatre sans pré-ségrégation sature les cuves d'égalisation et pousse l'étage biologique aval hors de sa fenêtre de conception.
Une étude de laboratoire de 2015 (Springer, Int. J. Environ. Sci. Technol.) a rapporté 91 % d'élimination de DCO d'un effluent de sucrerie par finition secondaire à Spirulina — mais seulement après 108 heures de traitement, à température et lumière étroitement contrôlées. Ce résultat est utile comme plafond de performance biologique ; ce n'est pas une base pour dimensionner une usine à pleine échelle. Les trains biologiques réalistes à pleine échelle visent 85–92 % d'élimination globale de DCO sur les étages anaérobie + aérobie combinés, et ce chiffre ne tient que si le prétraitement, le refroidissement et la correction de pH sont faits correctement en amont.
Ce qu'un fabricant de station de traitement des eaux usées de sucrerie doit livrer
Un fabricant crédible de station de traitement des eaux usées de sucrerie doit remettre un package d'ingénierie, pas un catalogue de skids STEP génériques. La liste minimale de livrables est : rapport de caractérisation d'influent et d'effluent avec profils de débit quotidiens et saisonniers, P&ID, liste d'équipements avec marques et numéros de modèle, plans GA et de fondations civiles, périmètre PLC avec liste d'E/S, manuel d'O&M avec taux de consommation chimique, et une garantie de procédé liée à une clause de dommages-intérêts liquidés.
Trois gestes de conception sont non négociables sur chaque projet de sucrerie. Premièrement, le flux combiné doit être refroidi sous 40 °C avant tout réacteur biologique — les anaérobies mésophiles perdent leur activité au-dessus de 45 °C, et les bactéries aérobies au-dessus de 40 °C montrent de fortes pénalités d'uptake d'oxygène et de nitrification. Un refroidissement à plaques ou à calandre sur la cuve d'égalisation recycle la chaleur vers l'eau d'imbibition, un levier de récupération de saccharose de 3–5 % auquel les équipes finance répondent. Deuxièmement, une correction de pH à 6,5–7,5 par dosage de NaOH ou de chaux protège les méthanogènes du choc acide. Troisièmement, l'égalisation de débit pour la pointe de 4–8 heures pendant le broyage de canne absorbe la charge en slug des cycles de lavage batch et maintient le temps de séjour hydraulique du UASB à ±15 % de la conception.
L'enveloppe de conformité contre CPCB GSR 35(E) 2024 est DCO ≤ 250 mg/L, DBO ≤ 30 mg/L, MES ≤ 100 mg/L, huiles et graisses ≤ 10 mg/L pour l'épandage ; de nombreux boards d'État durcissent cela à 100 mg/L de DCO pour le rejet vers les eaux de surface intérieures, et l'alimentation ZLD a typiquement besoin de ≤ 50 mg/L de DCO pour protéger les membranes RO. Les sucreries qui exportent des packages d'équipement au Vietnam doivent s'ancrer sur QCVN 40-MT:2015/BTNMT (DCO 80–100 mg/L, DBO 30–50 mg/L selon le récepteur), les projets égyptiens sur la Law 4/1994 Ministerial Decree 44/2000 (DCO 1 100 mg/L max pour rejet industriel vers l'égout municipal, 60 mg/L vers les eaux de surface), et les projets brésiliens sur CONAMA 430/2011 (DBO ≤ 120 mg/L ou 60 % d'efficacité d'élimination, le plus strict des deux).
Options de train de traitement et où chaque technologie s'insère
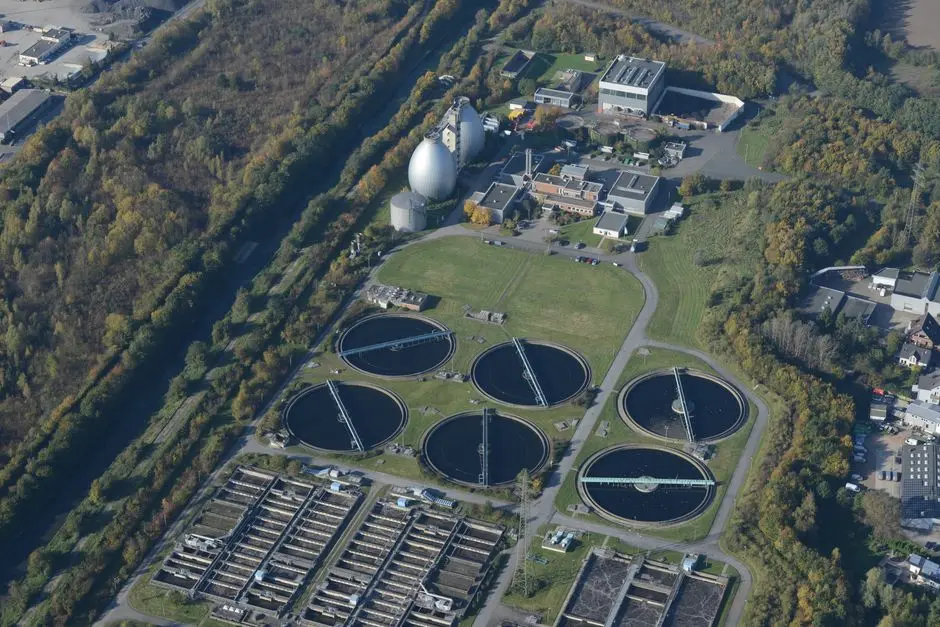
Un train de traitement 2026 pour une sucrerie de 2 500–10 000 TCD est une séquence à quatre étages, et l'appel d'offres doit spécifier chaque étage par paramètre — pas par nom de marque. Le premier étage est le prétraitement : un dégrilleur mécanique rotatif à ouverture 6–10 mm pour retirer la fibre de bagasse (des charges de fibre de 200–600 mg/L sont courantes), un dessableur dimensionné pour 0,3 m/s de vitesse horizontale, et un système de prétraitement DAF (flottation à air dissous) pour huiles, graisses et MES colloïdales. Le DAF dans ce service retire typiquement 70–90 % des MES et 50–80 % des huiles et graisses, abaissant la charge MES de l'étage anaérobie de 4 000 mg/L à 400–800 mg/L.
Le deuxième étage est la digestion anaérobie dans un réacteur UASB ou EGSB exploité à 35–40 °C, temps de séjour hydraulique 12–24 heures, et charge organique 8–15 kg DCO/m³/jour. Pour une sucrerie de 1 000 m³/jour, cela se traduit par un réacteur de 500–800 m³ produisant 2 000–3 500 m³/jour de biogaz à 60–70 % de CH₄ — directement utilisable dans la chaudière de la sucrerie pour la génération de vapeur. Le troisième étage est la finition aérobie, presque toujours un MBR (bioréacteur à membrane) à TSH 8–12 heures suivi d'une membrane PVDF immergée à 0,1 μm de pore nominal. Le MBR abaisse de façon fiable la DCO d'effluent à 80–150 mg/L et les MES sous 10 mg/L, ce qui rend la membrane RO de l'étage suivant économiquement viable. Un clarificateur lamellaire inséré entre les étages anaérobie et MBR vaut la peine d'être spécifié sur toute sucrerie avec MES au-dessus de 2 000 mg/L après DAF — il réduit le taux de colmatage MBR d'environ 30 %.
Le quatrième étage se scinde en deux voies selon les règles de rejet. Pour les sucreries en épandage ou rejet vers les eaux de surface, un filtre à sable plus un polisseur au charbon actif amène l'effluent MBR dans la spécification de réutilisation (incrément TDS sous 100 mg/L, DCO sous 50 mg/L) pour l'appoint de chaudière ou de tour de refroidissement. Pour les sites ZLD — Maharashtra, Uttar Pradesh, Karnataka en Inde, plus la plupart des projets vietnamiens et égyptiens — la voie envoie le concentrat RO vers un évaporateur à recompression mécanique de vapeur (MVR) ou un évaporateur à multiple effet (MEE), puis vers un cristalliseur pour la récupération de sel. Les sucreries ne broient que 150–200 jours par an, aussi chaque cuve et canalisation du train doit être spécifiée pour la conservation en période d'arrêt : soutirage des boues sous 48 heures du dernier poste de broyage, conservation chimique des membranes dans 1 % de bisulfite de sodium, et protocole de réensemencement anaérobie pour la saison suivante.
| Étage | Équipement | Paramètre de conception | Performance typique |
|---|---|---|---|
| 1 — Prétraitement | Dégrilleur + dessableur + DAF | Grille 6–10 mm ; DAF 25–40 m³/m²/h hydraulique | 70–90 % d'élimination MES ; 50–80 % d'élimination huiles et graisses |
| 2 — Anaérobie | UASB ou EGSB | 35–40 °C ; TSH 12–24 h ; OLR 8–15 kg DCO/m³/j | 60–80 % d'élimination DCO ; 2 000–3 500 m³ biogaz/jour (usine 1 000 m³/j) |
| 3 — Aérobie / MBR | Boues activées + membrane PVDF 0,1 μm | TSH 8–12 h ; MLSS 8 000–12 000 mg/L | DCO effluent 80–150 mg/L ; MES sous 10 mg/L |
| 4 — Finition / ZLD | Filtre sable + CA, ou RO + MEE/cristalliseur | Conversion RO 65–75 % ; vapeur MEE 0,25–0,35 kg/kg d'eau | Eau de qualité réutilisation ; zéro rejet liquide |
Matrice de sélection technologique : DAF vs anaérobie vs MBR vs ZLD
Les équipes achats ont besoin d'un outil de décision en un coup d'œil pour apparier la charge d'influent à la bonne pile technologique, et la matrice ci-dessous mappe chaque étage contre les paramètres qui pilotent réellement le capex et l'opex. Aucune de ces unités ne tient seule sur un chantier de sucrerie — le DAF n'est que prétraitement, le UASB traite le gros des organiques, le MBR polit, et le MEE ne s'allume que sur le flux de rejet RO. La combinaison DAF + UASB + MBR est le défaut pour les sucreries conformes au rejet ; ajouter RO + MEE pour les sites ZLD.
| Technologie | Plage DCO d'influent (mg/L) | DCO d'effluent (mg/L) | Emprise | Énergie (kWh/m³) | CAPEX indicatif (USD par m³/jour) |
|---|---|---|---|---|---|
| DAF seulement | 500–6 000 | 400–1 500 (pas de réduction DBO) | Petite (skid) | 0,05–0,10 | 40–80 |
| UASB / EGSB | 2 000–6 000 | 400–1 200 (60–80 % d'élimination) | Moyenne (réacteur haut) | 0,05–0,15 (parasite) ; net négatif avec biogaz | 120–220 |
| MBR (post-anaérobie) | 100–800 | sous 100 | Compacte (60 % plus petite que CAS) | 0,40–0,80 | 180–320 |
| ZLD / MEE (rejet RO) | Concentrat 5 000–15 000 | Zéro rejet liquide | Grande (évaporateur + cristalliseur) | 50–80 (thermique) | 250–450 par m³/jour de capacité MEE |
Un clarificateur lamellaire inséré avant le MBR sert à la fois de filet de sécurité MES et d'épaississeur de boues, réduisant la fréquence de nettoyage des membranes MBR de 25–35 % sur les flux à MES élevées. Pour les sucreries à broyage saisonnier (150–200 jours/an), le lamellaire donne aussi aux opérateurs un lieu pour déverser les à-coups de lavage sans choquer les membranes.
Référentiels de coût 2026 : CAPEX, OPEX et prime ZLD
Le CAPEX clé en main 2026 d'un train de traitement de sucrerie en Inde et en Asie du Sud-Est se situe à 350–500 USD par m³/jour pour une configuration de base DAF + UASB + MBR ; l'ajout d'un clarificateur lamellaire et d'une finition UF pousse cela à 600–900 USD par m³/jour. Ces chiffres incluent le civil, le mécanique, l'électrique, l'instrumentation et la mise en service mais excluent le terrain et les raccordements de canalisations dans la sucrerie. Une sucrerie de 2 500 TCD produisant environ 600–800 m³/jour d'effluent aboutit donc à 210 000–720 000 USD pour le train biologique seul.
L'OPEX d'un train biologique stable tourne à 0,18–0,35 USD par m³ traité, dominé par l'aération (45–55 % de l'opex) et la gestion des boues (15–20 %) ; le dosage chimique, le nettoyage des membranes et la main-d'œuvre font le solde. La modernisation ZLD ajoute 250–450 USD par m³/jour de capacité MEE et relève l'opex de 0,40–0,80 USD par m³ parce que l'évaporateur à multiple effet consomme 50–80 kWh d'énergie thermique par mètre cube de saumure. Le plus grand levier financier d'un projet de sucrerie est le retour sur investissement du digesteur anaérobie : la valorisation du biogaz à 6–8 kWh par kg de DCO éliminée peut compenser 30–50 % de l'opex total de l'usine, et la plupart des contrats EPC indiens exigent désormais une garantie d'alimentation chaudière sur la ligne biogaz.
Le coût des pièces de rechange est le poste que les équipes achats sous-estiment. Les buses DAF et pompes de recycle ont typiquement besoin d'une révision à 6 000–8 000 heures, les cycles de remplacement des membranes MBR 5–7 ans en service sucrerie (plus courts si le prétraitement est sous-dimensionné), et les faisceaux de tubes MEE s'entartrent à 18–24 mois sans adoucissement d'alimentation adéquat. Le guide OPEX du clarificateur lamellaire et le référentiel plus large des tendances 2026 de réutilisation industrielle de l'eau contiennent tous deux des données de coût qui doivent figurer dans chaque appel d'offres de sucrerie.
| Configuration | CAPEX (USD par m³/jour) | OPEX (USD par m³) | Principal levier OPEX |
|---|---|---|---|
| DAF + UASB + MBR (base) | 350–500 | 0,18–0,35 | Aération 45–55% |
| DAF + UASB + MBR + lamellaire + UF | 600–900 | 0,25–0,45 | Nettoyage membranaire 20–30% |
| Base + RO + MEE (ZLD) | 850–1 200 | 0,60–1,10 | Énergie thermique 55–65% |
Comment shortlister un fabricant de station de traitement des eaux usées de sucrerie
Un filtre à cinq points sépare les soumissionnaires sérieux des revendeurs de catalogue. Premièrement, le fournisseur doit montrer au moins trois usines de référence en service sucrerie ou distillerie avec des fiches de données d'exploitation — paramètres d'influent et d'effluent, production mensuelle de biogaz et historique de vie des membranes. Deuxièmement, la conception anaérobie et ZLD doit être interne, non sous-traitée à un tiers qui disparaît après la mise en service. Troisièmement, le fournisseur doit s'engager sur un pilote ou un essai en jarre à l'influent réel 55–70 °C de la sucrerie, pas sur des eaux usées synthétiques à 30 °C en laboratoire. Quatrièmement, une logistique documentée de pièces de rechange avec un SLA de réponse 48–72 heures pour les articles critiques (buses DAF, modules membranaires MBR, faisceaux de tubes MEE) et des pièces stockées dans le pays. Cinquièmement, des certificats de conformité contre CPCB, EPA, QCVN, ou la norme que la sucrerie doit respecter — le certificat doit nommer un numéro d'arrêté de consentement spécifique, pas une allégation ISO 9001 générique.
Trois signaux d'alerte disqualifient vite un fournisseur : toute proposition qui n'offre qu'un SBR ou que des boues activées conventionnelles pour un flux à DCO 4 000+ mg/L (elle échouera dès la première semaine de broyage), tout fournisseur qui ne peut pas produire un bilan thermique montrant comment le flux passe sous 40 °C, et tout périmètre qui exclut la déshydratation des boues — les boues biologiques de sucrerie se stabilisent à 1,5–2,5 % de solides et deviennent un casse-tête opérationnel en un mois s'il n'y a pas d'unité de déshydratation. Un filtre-presse à plateaux et cadres réduit le volume de boues de 80–85 % à un gâteau 20–25 % qui peut être co-brûlé dans la chaudière à bagasse.
Une étape pratique avant de signer tout bon de commande : exiger un essai en jarre et un pilote de 7 jours sur site à l'influent réel. Le coût est de 2 000–5 000 USD et l'essai prévient la cause la plus fréquente de dépassements budgétaires — un équipement dimensionné d'après un rapport de caractérisation de bureau qui ne reflétait pas les vraies oscillations de saison de broyage. Associez le pilote à un essai de dosage chimique utilisant un système automatique de dosage chimique dimensionné pour la correction de pH, le coagulant et l'antimousse — la précision de dosage détermine directement si le UASB granule correctement dans les 60 premiers jours.
Questions fréquemment posées
Quelle est la DCO typique des eaux usées de sucrerie ? L'effluent combiné d'une sucrerie en service tourne à 2 500–6 000 mg/L de DCO et 1 500–4 500 mg/L de DBO. Le flux de purge de tour de refroidissement seul est beaucoup plus faible (DCO 100–200 mg/L), et le flux d'imbibition et de lavage des sols est le plus fort (DCO 4 000–6 000 mg/L). Concevoir sur le chiffre combiné est correct, mais l'appel d'offres doit exiger des débitmètres séparés sur chaque flux pendant les 90 premiers jours d'exploitation.
Un MBR seul peut-il traiter les eaux usées de sucrerie ? Non. Un MBR coté pour une DCO d'influent jusqu'à 800 mg/L échouera sur un flux brut de sucrerie au-dessus de 2 500 mg/L parce que le flux membranaire s'effondre sous la charge de solides et d'organiques. Le MBR est le bon choix pour l'étape de finition post-anaérobie, pas le traitement primaire. Un MBR autonome n'est viable que sur le condensat d'évaporateur ou la finition de purge de tour de refroidissement.
Quelle limite de DCO d'effluent s'applique aux sucreries indiennes ? CPCB GSR 35(E) 2024 fixe 250 mg/L de DCO comme enveloppe externe pour l'épandage et 100 mg/L pour le rejet vers les eaux de surface intérieures dans la plupart des boards d'État ; l'alimentation ZLD vise 50 mg/L de DCO pour protéger la membrane RO du colmatage organique. Les unités au Maharashtra, Uttar Pradesh et Karnataka fonctionnent déjà sous des arrêtés de consentement qui imposent de facto le ZLD sur les constructions neuves et les expansions majeures.
Le ZLD est-il obligatoire pour les sucreries ? Le ZLD est obligatoire dans de nombreux États indiens pour les expansions sucrières adjacentes à une distillerie et pour toute sucrerie dans une zone de pollution critique. Il est volontaire mais opérationnellement recommandé au Brésil (régions en stress hydrique comme l'État de São Paulo), au Vietnam (l'application QCVN se durcit sur les clusters riz-sucre) et en Égypte (Law 4/1994 plus la feuille de route ZLD 2025 du cabinet pour les clusters industriels).
Combien de biogaz une station d'eaux usées de sucrerie génère-t-elle ? Un réacteur UASB traitant 1 000 m³/jour d'effluent à 4 000 mg/L de DCO génère 2 000–3 500 m³/jour de biogaz à 60–70 % de méthane, soit environ 12 000–22 000 kWh/jour d'énergie thermique. L'injecter dans la chaudière à bagasse de la sucrerie compense 30–50 % de l'opex de la station d'eaux usées et réduit la consommation de diesel auxiliaire pendant la saison de broyage.