Pourquoi les eaux usées de transformation du thé sont particulièrement exigeantes
L'effluent d'une usine de thé n'est pas un flux générique de l'industrie agroalimentaire. Le rejet combiné des opérations de lavage, de fermentation, de roulage, d'extraction et de nettoyage génère généralement 5–30 m³ d'eaux usées par tonne de feuilles transformées, et la chimie est hostile aux boues activées conventionnelles. La DCO d'entrée se situe entre 3 000 et 8 000 mg/L, avec des pics documentés à 12 000 mg/L pendant la fermentation ; le rapport DBO/DCO se trouve dans une plage modérément biodégradable de 0,45–0,55 ; les polyphénols totaux mesurent 800–2 500 mg/L en équivalent acide gallique ; le pH oscille entre 4,0 et 6,5 selon que la transformation de thé noir, vert ou oolong domine le planning ; et les matières en suspension atteignent 1 500–4 000 mg/L, issues des fines particules de feuilles de thé et des résidus de pectine (données de terrain Zhongsheng, 2026).
| Paramètre | Plage typique | Pic / pointe |
|---|---|---|
| DCO (mg/L) | 3 000–8 000 | jusqu'à 12 000 (fermentation) |
| Rapport DBO/DCO | 0,45–0,55 | — |
| Polyphénols totaux (mg/L EAG) | 800–2 500 | >3 000 pendant le flétrissage |
| pH | 4,0–6,5 | 3,8 pendant la fermentation |
| Matières en suspension (mg/L) | 1 500–4 000 | 5 000+ si la ligne d'extraction se décharge |
| Débit spécifique | 5–30 m³/t de feuilles | — |
Les polyphénols et les tanins constituent le problème central. Ces composés inhibent les bactéries nitrifiantes et ralentissent la cinétique hétérotrophe dans les systèmes à culture en suspension, et ils expliquent pourquoi transposer tel quel une conception municipale de boues activées dans une usine de thé produit un foisonnement chronique, un moussage et un effluent qui ne respecte pas les normes CPCB de l'industrie du thé. La saison de cueillette ajoute une seconde contrainte : des pointes de débit de 3–5 fois pendant 4–8 semaines lors des première et deuxième récoltes (flush) en Assam, à Darjeeling et dans les hauts plateaux kényans. L'homogénéisation n'est pas optionnelle pour toute filière biologique qui vise à conserver son rendement d'élimination nominal pendant une pointe de récolte.
Comment le MBBR traite l'effluent de thé : la logique de procédé
Le bioréacteur à biofilm à lit mobile a été développé dans les années 1980 par le Pr Hallvard Ødegaard à l'Université norvégienne de sciences et de technologie (NTNU) et est depuis devenu un pilier du traitement des eaux usées industrielles à forte charge organique et inhibitrice (d'après NTNU / AUC Group, 2024-10). Le réacteur est rempli à 30–40 % en volume de supports de biofilm en HDPE — généralement des éléments de 10–25 mm offrant 500–700 m²/m³ de surface spécifique et une masse volumique de 0,94–0,97 g/cm³ qui les maintient en suspension dans la liqueur mixte. L'aération à grosses bulles d'une grille posée au fond maintient les supports en mouvement, transfère l'oxygène et cisaille le biofilm en excès sans endommager la couche active.
Pour les eaux usées de thé, l'architecture du biofilm est le facteur décisif. Les consortia dégradant les polyphénols croissent lentement et sont lessivés des boues activées conventionnelles aux âges hydrauliques et des boues typiques des conceptions municipales ; dans un MBBR, ils restent attachés à la surface des supports et s'acclimatent en 2–4 semaines. Le biofilm tamponne également les chocs de pH entre 4,0 et 8,5, ce qui correspond à l'amplitude réellement observée dans une usine de thé entre la fermentation du thé noir et l'étape de neutralisation. Les paramètres de conception standards pour l'effluent de thé sont : TRH de 8–14 heures, OD de 2–4 mg/L, rapport F/M de 0,15–0,25 kg DBO/kg MLVSS·j, et température ambiante de 20–35 °C. En dessous de 15 °C — une préoccupation réelle en hiver dans les Nilgiris et dans les usines du nord de la Chine de novembre à février — le rendement d'élimination de la DCO chute de 5–10 points de pourcentage ; un réacteur fermé ou un chauffage saisonnier est donc recommandé pour ces sites.
Lorsqu'une élimination plus poussée de l'ammoniac est requise, le réacteur peut être exploité en mode IFAS en ajoutant de la liqueur mixte en suspension et des boues activées de recirculation, combinant les populations de biofilm et de boues activées dans un même bassin (d'après Transcend MBBR primer, 2023-03). Pour la plupart des usines de thé, cela n'est pas nécessaire : le NTK d'entrée est généralement faible (20–60 mg/L) car la matière première est de la feuille végétale, et non une protéine animale, et la contrainte limitante est la DCO et les polyphénols, pas l'azote.
Filière de procédé recommandée pour une usine de thé
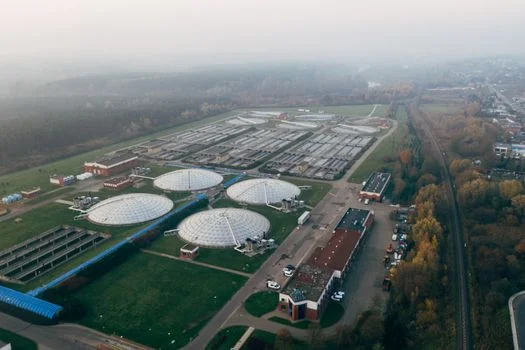
Un MBBR seul ne constitue pas une station complète. Les filières qui respectent de manière constante les normes de rejet en Inde, en Chine et en Afrique de l'Est commencent toutes par un prétraitement mécanique et une homogénéisation. Une filière de bout en bout défendable pour une usine de thé de 50–500 m³/j se présente comme suit :
- Dégrillage. Un dégrilleur rotatif à barreaux avec des ouvertures de 1–3 mm élimine les fragments de feuilles, les ficelles d'emballage et les sables avant qu'ils n'entrent dans la filière liquide. Cela protège les pompes en aval et prévient le colmatage des supports dans le bassin MBBR.
- Homogénéisation. Un bassin tampon de 12–24 heures amortit la pointe de 3–5 fois de la saison de cueillette et permet à une boucle de dosage de NaOH de stabiliser le pH dans la plage 6,5–7,5. Une installation de 100 m³/j nécessite un bassin d'homogénéisation de 50–100 m³ ; le même bassin sert de point de dosage des nutriments pour toute complémentation en azote ou phosphore exigée par les règles de rejet locales.
- Prétraitement DAF (flottation à air dissous). Un système de prétraitement DAF élimine les fines matières en suspension de thé et les polyphénols colloïdaux avant qu'ils n'atteignent la biologie. Prévoir 15–25 mg/L de polymère anionique ou cationique, 30–50 % d'élimination des MES et 20–35 % d'élimination de la DCO à cette étape — une réduction de charge significative qui protège le MBBR des chocs et diminue le besoin en aération en aval.
- Réacteur MBBR. Supports HDPE à 30–40 % de remplissage, TRH de 8–14 heures, grille d'aération à grosses bulles dimensionnée à 1,5–2,5 kg O₂ par kg de DBO éliminée, avec un coefficient de sécurité des soufflantes de 1,3.
- Séparation des solides. Soit un clarificateur secondaire pour la filière MBBR standard, soit un module d'affinage MBR (bioréacteur à membrane) à membranes PVDF immergées lorsque la réutilisation ou des limites de rejet plus strictes s'appliquent.
- Désinfection. Dioxyde de chlore (résiduel 1–2 mg/L) ou UV (≥30 mJ/cm²) avant rejet en eaux de surface, dimensionné selon les limites locales CPCB, GB 30485-2013 ou de la directive européenne sur les émissions industrielles.
Pour une analyse plus approfondie de la comparaison entre DAF et séparation eau-huile dans les effluents agroalimentaires, consultez la comparaison technique des systèmes DAF.
Paramètres de conception du MBBR pour les eaux usées de transformation du thé
Le tableau ci-dessous est dimensionné directement à partir d'une base de conception d'effluent de thé. Le volume du réacteur suppose le débit indiqué au TRH indiqué, avec 15 % de revanche et 35 % de remplissage de supports ; le volume de supports est le volume du réacteur à vide multiplié par 0,35. Les chiffres d'aération et de boues découlent de la même base.
| Paramètre | 50 m³/j | 100 m³/j | 250 m³/j | 500 m³/j |
|---|---|---|---|---|
| Volume du réacteur (m³) | 20–30 | 40–60 | 100–145 | 200–290 |
| Supports HDPE à 35 % de remplissage (m³) | 7–10 | 14–21 | 35–50 | 70–100 |
| TRH (heures) | 10–14 | 10–14 | 10–14 | 8–14 |
| Consigne d'OD (mg/L) | 2,0–4,0 | 2,0–4,0 | 2,0–4,0 | 2,0–4,0 |
| Rapport F/M (kg DBO/kg MLVSS·j) | 0,15–0,25 | 0,15–0,25 | 0,15–0,25 | 0,15–0,25 |
| Élimination de la DCO (%) | 80–88 | 82–90 | 85–92 | 85–92 |
| Élimination de la DBO (%) | 90–95 | 90–96 | 92–96 | 92–97 |
| Élimination des polyphénols (%) | 65–75 | 70–80 | 72–82 | 75–85 |
La production de boues pour l'effluent de thé s'établit à 0,3–0,5 kg MLVSS par kg de DBO éliminée — nettement inférieure aux 0,6–0,8 typiques des boues activées conventionnelles, ce qui constitue un avantage OPEX direct. Le besoin en aération se situe à 1,5–2,5 kg O₂/kg DBO éliminée, dans la partie haute de la fourchette industrielle en raison de la fraction polyphénolique récalcitrante. Une installation de 100 m³/j traitant 4 000 mg/L de DCO à 90 % d'élimination produit 50–90 kg MS/j de boues activées en excès ; la déshydratation se fait généralement avec un filtre-presse à plateaux pour les installations de plus de 100 m³/j, ou une presse à vis pour les sites plus petits.
CAPEX d'un MBBR pour les eaux usées de transformation du thé : chiffres 2026
Le CAPEX tout compris 2026 d'un système MBBR spécifique au thé — génie civil, cuves, supports HDPE, prétraitement DAF, homogénéisation, soufflantes, automatisation, installation et mise en service — s'établit à 1 400–2 600 $ par m³/j de capacité installée. C'est supérieur à la référence de 800–1 500 $/m³/j des stations MBBR d'eaux usées domestiques, car l'effluent de thé exige un DAF, une homogénéisation, un dosage de NaOH et des matériaux résistants à la corrosion que les ouvrages municipaux n'imposent pas.
| Taille de l'installation | Plage de CAPEX (USD) | $/m³/j indicatif |
|---|---|---|
| 50 m³/j | 130 000–180 000 $ | 2 600–3 600 $ |
| 100 m³/j | 180 000–260 000 $ | 1 800–2 600 $ |
| 250 m³/j | 260 000–340 000 $ | 1 040–1 360 $ |
| 500 m³/j | 340 000–450 000 $ | 680–900 $ |
Répartition typique du CAPEX : cuve MBBR et supports HDPE 30–35 %, prétraitement DAF 15–20 %, soufflantes et grille d'aération 10–15 %, clarification ou filtration 10–15 %, automatisation et instrumentation 5–10 %, génie civil et installation 15–20 % (données de projet Zhongsheng, 2026). Les systèmes en procédé continu comme le MBBR peuvent simplifier les travaux de chantier par rapport aux systèmes discontinus tels que le SBR, un avantage de coût d'installation que l'analyse des systèmes de coûts de novembre 2024 a souligné (d'après Transcend / article sectoriel sur les coûts, 2024-11). Pour 100 m³/j, les économies se situent généralement à 15–25 % par rapport à une conception SBR équivalente.
OPEX d'un MBBR pour les eaux usées de transformation du thé : ventilation 2026
L'OPEX total d'une station d'eaux usées de thé basée sur un MBBR se situe entre 0,18 et 0,55 $ par m³ traité, la fourchette basse correspondant à 500 m³/j avec une électricité de réseau bon marché et la fourchette haute à 50 m³/j avec une aération alimentée au diesel. Les chiffres globaux et la ventilation figurent ci-dessous.
| Poste d'OPEX | Part du total | Facteur / remarques |
|---|---|---|
| Électricité (soufflantes d'aération) | 35–45 % | 0,8–1,4 kWh/m³ pour l'étape MBBR ; 1,5–2,5 kWh/m³ pour l'ensemble de la station |
| Déshydratation et évacuation des boues | 20–30 % | Voir l'optimisation du coût de déshydratation des boues |
| Réactifs (correction du pH, nutriments) | 10–15 % | NaOH, urée/acide phosphorique, polymère pour DAF |
| Provision de remplacement des supports | 3–5 % | Supports HDPE, durée de vie 10–15 ans |
| Main-d'œuvre et maintenance | 10–15 % | Opérateur qualifié, nettoyage des membranes si un MBR est installé |
| OPEX total | 100 % | 0,18–0,55 $ par m³ traité |
L'intensité énergétique est le poste sur lequel un directeur financier insistera. Pour une installation de 100 m³/j aux tarifs industriels indiens (~₹8/kWh ou 0,095 $/kWh), le poste électricité seul s'établit à 0,07–0,11 $/m³, c'est pourquoi les variateurs de fréquence sur les soufflantes sont amortis en 12–18 mois. L'étude textile MBBR-MBR (d'après Reduction of Cost and Environmental Impact in Textile Wastewater, 2024) a démontré que la réduction d'OPEX liée à une meilleure qualité d'effluent — et donc à une redevance de rejet plus faible — couvre le surcoût membranaire en trois à cinq ans ; la même logique s'applique à une usine de thé rejetant dans un milieu récepteur réglementé par le CPCB.
Quand choisir le MBBR seul, le MBBR+MBR ou l'UASB+MBBR
La filière biologique adaptée dépend de la charge d'entrée, de la limite de rejet, de l'échelle de débit et de la place de la réutilisation de l'eau ou du biogaz dans le dossier économique. Trois configurations couvrent le paysage des usines de thé :
- MBBR seul (avec clarificateur secondaire) — le choix par défaut pour un débit inférieur à 300 m³/j lorsque la limite de rejet est DCO ≤ 150 mg/L et MES ≤ 50 mg/L, ce qui couvre la plupart des sites indiens CPCB de l'industrie du thé et les enveloppes chinoises GB 30485-2013 équivalentes pour des secteurs agroalimentaires similaires. CAPEX le plus bas, exploitation la plus simple, et configuration par rapport à laquelle la plupart des acheteurs devraient d'abord se comparer.
- Module d'affinage MBR ajouté au MBBR — le bon choix lorsque la réutilisation est un objectif (>70 % de récupération pour l'irrigation des jardins ou l'appoint chaudière), ou lorsque le milieu récepteur exige une DCO ≤ 50 mg/L. Un module d'affinage MBR à membranes PVDF immergées permet d'obtenir des MES < 5 mg/L et découple effectivement le temps de rétention hydraulique et l'âge des boues. Meilleure rentabilité à 100–500 m³/j. Pour une comparaison côte à côte avec les boues activées conventionnelles, la comparaison MBR et boues activées conventionnelles est la référence adaptée.
- Hybride UASB + MBBR — le choix pour les très grandes usines d'extraction de thé au-delà de 500 m³/j, avec un influent constamment à forte charge (DCO > 8 000 mg/L) et une valorisation du biogaz. Un UASB en amont élimine 60–75 % de la DCO par voie anaérobie, réduit le besoin en aération du MBBR d'environ la même fraction, et produit du méthane qui peut compenser une part significative de l'énergie de la station. La décision de construction est de savoir si les économies d'OPEX et les recettes de biogaz battent le surcoût de génie civil d'un réacteur UASB ; à 500 m³/j, c'est généralement le cas, et cela devient plus convaincant à mesure que le débit augmente. Pour l'arbitrage amont-aval, la comparaison digesteur anaérobie et aérobie couvre la logique de décision.
Règle de décision : si l'installation est >500 m³/j, si la DCO d'entrée est constamment supérieure à 8 000 mg/L et si le site peut valoriser le biogaz thermiquement, orientez-vous vers l'hybride UASB+MBBR. Si la réutilisation de l'eau ou une limite stricte de rejet en eaux de surface est la contrainte limitante, orientez-vous vers MBBR+MBR. Sinon, un MBBR avec clarificateur secondaire est le choix par défaut le plus rentable pour les usines de thé en 2026.
Questions fréquentes
Quel TRH un MBBR nécessite-t-il pour les eaux usées de transformation du thé ? 8–14 heures à 30–40 % de remplissage de supports et 2–4 mg/L d'oxygène dissous. Des TRH plus courts suffisent pour la seule élimination de la DBO ; le haut de la plage est nécessaire pour pousser l'élimination des polyphénols au-dessus de 70 %.
Le MBBR peut-il éliminer les polyphénols et les tanins de l'effluent de thé ? Oui. Un biofilm acclimaté à 20–35 °C atteint 70–80 % de réduction des polyphénols ; en dessous de 20 °C, prévoyez 60–70 % et un TRH plus long ou une étape d'affinage.
Comment le coût du MBBR se compare-t-il au SBR ou aux boues activées conventionnelles pour une usine de thé de 100 m³/j ? Le CAPEX est généralement 15–25 % inférieur à celui d'un SBR, car le volume du réacteur à écoulement continu est plus petit et le système de commande plus simple. L'OPEX se situe 10–20 % en dessous des boues activées conventionnelles (CAS), car la production de boues est plus faible (0,3–0,5 contre 0,6–0,8 kg MLVSS/kg DBO éliminée) et les consignes d'aération plus serrées.
Quelle norme de rejet l'eau usée de thé traitée par MBBR respecte-t-elle ? Les normes CPCB indiennes de l'industrie du thé, la GB 30485-2013 chinoise et la directive européenne sur les émissions industrielles sont toutes atteignables. Un MBBR standard avec clarificateur secondaire produit typiquement une DCO de 80–120 mg/L, une DBO de 20–35 mg/L et des MES de 30–60 mg/L ; l'ajout d'une étape d'affinage MBR pousse la DCO sous 50 mg/L et les MES sous 5 mg/L.
Le MBBR gère-t-il la pointe de débit saisonnière pendant la saison de cueillette du thé ? Oui, et le biofilm récupère plus vite que les boues activées — 4–8 heures pour retrouver le rendement nominal après un choc hydraulique de 3 fois, contre 24–48 heures pour le CAS. Associez le réacteur à un bassin d'homogénéisation de 12–24 heures et à une correction du pH, et la pointe est absorbée sans dépassement des normes d'effluent.