Le traitement des purges de tours de refroidissement récupère 70–95 % des eaux usées pour réutilisation ou permet d'atteindre le zéro rejet liquide (ZLD), réduisant la consommation d'eau douce de 25–30 % dans les installations industrielles. À 4 cycles de concentration, le TDS des purges s'établit entre 1 200 et 6 000 mg/L, ce qui exige un traitement avancé tel que l'osmose inverse (RO) ou des concentrateurs de saumure pour respecter les limites de rejet (p. ex. 500 mg/L de TDS de l'EPA pour les eaux de surface). Le CapEx d'un système de 100 m³/h démarre à 250 k$ pour le RO et à 1,2 M$ pour le ZLD, avec un OpEx compris entre 0,80 $ et 4,00 $/m³ traité.
Pourquoi le traitement des purges de tours de refroidissement est une priorité 2026 pour les usines industrielles
Les opérations de refroidissement industrielles représentent environ 40 % de l'ensemble de la consommation d'eau industrielle, les purges de tours de refroidissement représentant 25–30 % de la consommation d'eau d'appoint, ce qui rend leur récupération essentielle pour la conservation de l'eau (Genesis Water Technologies, 2025). Les responsables d'installations expriment une frustration croissante face à la hausse des coûts de l'eau douce et au fardeau croissant des non-conformités de rejet, ce qui les contraint à réévaluer les méthodes traditionnelles d'élimination des purges. Des cadres réglementaires plus stricts, tels que les mises à jour 2024 des Effluent Limitations Guidelines (ELG) de l'EPA visant les solides dissous totaux (TDS), les chlorures et les sulfates dans les rejets de tours de refroidissement au titre du 40 CFR Part 423, obligent les industries à investir dans des stratégies régionales de conformité pour les purges de tours de refroidissement.
Les impacts financiers et opérationnels des purges non traitées sont considérables. Par exemple, un centre de données de 10 MW en Arizona a réduit sa consommation d'eau douce de 35 % et réalisé 120 000 $ d'économies annuelles en mettant en œuvre un système de récupération des purges basé sur le RO (Genesis Water Technologies, 2025). Au-delà des coûts directs de l'eau et de l'élimination, les dépenses cachées des purges non traitées comprennent la corrosion accélérée des équipements en aval, un entartrage sévère des canalisations et d'importantes surtaxes d'assainissement pour le rejet d'eaux usées à TDS élevé. La récupération d'eau des tours de refroidissement proactive grâce à des systèmes RO de récupération des purges de tours de refroidissement permet non seulement de traiter ces enjeux, mais s'aligne également sur les mandats de durabilité des entreprises, ce qui en fait une priorité stratégique pour les usines industrielles en 2026 et au-delà.
Caractéristiques des purges de tours de refroidissement : TDS, cycles de concentration et profils de contaminants
Comprendre les caractéristiques spécifiques des purges de tours de refroidissement est fondamental pour sélectionner et concevoir un système efficace de traitement des purges de tours de refroidissement. Les solides dissous totaux (TDS) des purges s'établissent généralement entre 1 200 et 6 000 mg/L à 4 cycles de concentration, mais peuvent dépasser 10 000 mg/L dans les régions où la qualité de l'eau source est médiocre ou lorsque les stratégies de conservation de l'eau sont agressives (Genesis Water Technologies, 2025). Cette concentration élevée de TDS est le principal moteur des procédés avancés d'élimination des TDS dans les eaux usées.
Outre le TDS, les contaminants clés comprennent les chlorures (généralement 500–3 000 mg/L), les sulfates (800–4 000 mg/L), la silice (50–200 mg/L) et diverses croissances biologiques, y compris les risques potentiels de Legionella. La concentration de ces contaminants est directement proportionnelle aux cycles de concentration (COC) de la tour de refroidissement, calculés selon la formule : COC = (TDS de l'eau d'appoint) / (TDS des purges). Par exemple, une installation dont l'eau d'appoint a un TDS de 300 mg/L et des purges à 1 500 mg/L fonctionne à 5 cycles de concentration (1500 / 300 = 5). Des cycles de concentration des tours de refroidissement plus élevés réduisent la consommation globale d'eau mais intensifient la concentration des impuretés dans les purges, ce qui impose des technologies de traitement des purges plus robustes.
Les profils de contaminants varient fortement selon le secteur. Les centres de données, par exemple, présentent généralement une faible teneur organique mais un TDS très élevé en raison des pertes par évaporation. Les centrales électriques sont souvent confrontées à des teneurs élevées en silice, particulièrement problématiques pour les systèmes membranaires. Les usines chimiques, quant à elles, peuvent présenter un pH très variable, la présence de métaux lourds et des composés organiques complexes, nécessitant un prétraitement spécialisé. Ces profils sectoriels déterminent le choix des solutions de recyclage de l'eau industrielle.
| Contaminant | Plage typique (mg/L) | Impact sur le traitement | Exemple sectoriel |
|---|---|---|---|
| Solides dissous totaux (TDS) | 1,200–10,000+ | Pression osmotique pour le RO, entartrage, limites de rejet | Toutes les tours de refroidissement industrielles |
| Chlorures (Cl-) | 500–3,000 | Corrosion, limite le taux de conversion RO | Centrales électriques côtières, usines chimiques |
| Sulfates (SO42-) | 800–4,000 | Entartrage (CaSO4, BaSO4), colmatage membranaire | Mines, production d'électricité |
| Silice (SiO2) | 50–200 | Entartrage dur sur membranes et échangeurs de chaleur | Centrales électriques, géothermie |
| Dureté (Ca2+, Mg2+) | 300–1,500 | Entartrage carbonaté et sulfaté | Fabrication générale, agroalimentaire |
| Croissance biologique (bactéries, algues) | Variable (CFU/mL élevé) | Bio-colmatage des membranes, risque Legionella | Centres de données, CVC |
| Matières en suspension (MES) | 20–100 | Colmatage physique, nécessité d'un prétraitement | Aciéries, industrie lourde |
Comparaison des technologies de traitement : RO, ZLD, bassins d'évaporation et systèmes hybrides
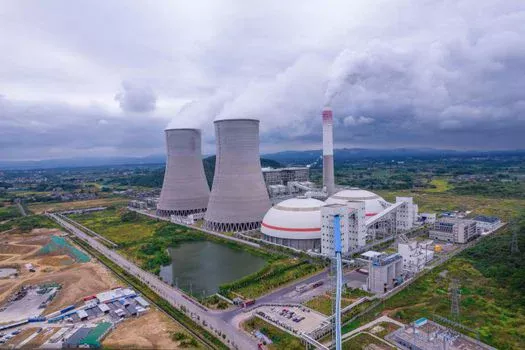
Le choix de la technologie optimale de traitement des purges de tours de refroidissement dépend de la qualité d'eau spécifique de l'installation, des objectifs de récupération et du budget. Les systèmes d'osmose inverse (RO) pour la récupération des purges de tours de refroidissement constituent un choix privilégié pour atteindre 70–90 % de récupération d'eau, avec des charges d'exploitation (OpEx) généralement comprises entre 0,80 $ et 1,20 $ par mètre cube (m³) traité, mais ils sont généralement limités aux purges dont le TDS est inférieur à 6 000 mg/L (Saltworks Technologies, 2023). Différents types de membranes, telles que le RO pour eaux saumâtres (BWRO) pour un TDS modéré et le RO à haut taux de rejet pour des alimentations plus difficiles, sont sélectionnés en fonction du profil ionique spécifique et de la qualité de perméat souhaitée.
Pour les installations visant une conservation maximale de l'eau ou confrontées à des réglementations de rejet strictes, une conception de système zéro rejet liquide devient nécessaire. Les systèmes ZLD atteignent 95–99 % de récupération d'eau, mais leur OpEx est nettement plus élevé, de 2,50 $ à 4,00 $/m³, car ils nécessitent généralement des procédés thermiques énergivores tels que l'évaporation-cristallisation pour le traitement des purges à TDS élevé ou la distillation membranaire (Pall Corporation, 2012). Au sein du ZLD, les concentrateurs de saumure atteignent généralement 90–95 % de récupération à partir du concentrat RO, tandis que les cristalliseurs traitent ensuite la saumure concentrée pour produire des solides secs, éliminant pratiquement tout déchet liquide. Les bassins d'évaporation offrent une solution à faible CapEx, généralement de 50 000 $–200 000 $, mais exigent une superficie importante (1–5 acres pour 100 m³/h de purges) et font l'objet d'un contrôle réglementaire croissant concernant les émissions atmosphériques et la contamination potentielle des nappes (IDE Tech, 2024).
Les systèmes hybrides, associant souvent RO et technologies ZLD, gagnent en popularité pour les purges à TDS élevé (>8,000 mg/L). En utilisant le RO comme étape de prétraitement, le volume envoyé vers l'unité ZLD plus énergivore (comme un concentrateur de saumure vs cristalliseur) peut être fortement réduit, ce qui permet de couper jusqu'à 40 % les coûts énergétiques du ZLD. Des technologies émergentes telles que l'osmose directe (FO) et la distillation membranaire (MD) sont également prometteuses pour les applications à haute récupération, avec des recherches en cours du Department of Energy (DOE) en 2025 sur leur viabilité commerciale et leur efficacité.
| Technologie | Récupération d'eau (%) | OpEx typique ($/m³) | CapEx (100 m³/h) | Avantages | Inconvénients | Cas d'usage |
|---|---|---|---|---|---|---|
| Osmose inverse (RO) | 70–90 | 0.80–1.20 | $250K–$800K | Haute récupération, moins d'énergie que le ZLD | Sensible au colmatage, limite de TDS <6,000 mg/L | Purges à TDS modéré, réutilisation de l'eau |
| Zéro rejet liquide (ZLD) | 95–99 | 2.50–4.00 | $1.2M–$2M | Élimine le rejet liquide, récupération maximale | Forte consommation d'énergie, exploitation complexe | Purges à TDS élevé, limites de rejet strictes |
| Bassins d'évaporation | 0 (élimination) | 0.10–0.30 | $50K–$200K | Faible CapEx, exploitation simple | Forte emprise foncière, obstacles réglementaires, aucune récupération | Zones reculées avec foncier abondant, réglementations souples |
| Hybride (RO + ZLD) | 90–98 | 1.50–3.00 | $800K–$1.5M | Énergie ZLD réduite, haute récupération pour TDS élevé | Complexité supérieure à un RO autonome | Purges à TDS très élevé, optimisation des coûts |
Spécifications techniques des systèmes de traitement des purges de tours de refroidissement
Des spécifications techniques précises sont essentielles pour concevoir et évaluer des systèmes efficaces de traitement des purges de tours de refroidissement. Pour les systèmes RO de récupération des purges de tours de refroidissement, les flux membranaires typiques s'établissent entre 15 et 25 LMH (litres par mètre carré par heure), pour une récupération d'eau de 75–85 % à des pressions de fonctionnement de 10–15 bar (Saltworks Technologies, 2023). Ces paramètres dépendent de la température de l'eau d'alimentation, de la concentration en TDS et de l'élément membranaire sélectionné.
Un prétraitement chimique efficace est indispensable pour protéger les membranes RO de l'entartrage et du colmatage. Les antiscalants, généralement des phosphonates ou des polyacrylates, sont dosés à 2–5 mg/L pour inhiber la précipitation de la dureté et de la silice (IDE Tech, 2024). Les biocides, tels que le dioxyde de chlore, sont appliqués à 0,5–1 mg/L pour maîtriser la croissance biologique et prévenir le bio-colmatage. La mise en place d'un système de dosage chimique automatique garantit une application précise et constante, optimisant les performances et minimisant la consommation de réactifs. Pour le contrôle biologique, les installations peuvent également envisager des générateurs de dioxyde de chlore sur site pour le dosage de biocide afin d'assurer un désinfectant frais et efficace.
La consommation d'énergie est un poste majeur des coûts d'exploitation. Les systèmes RO consomment généralement 0,5–1,5 kWh/m³ d'eau traitée, tandis que la conception de système zéro rejet liquide, en particulier les évaporateurs thermiques, peut exiger 15–25 kWh/m³. Les bassins d'évaporation, bien que de consommation énergétique directe négligeable, entraînent des coûts fonciers importants et des considérations environnementales. Au sein du ZLD, les concentrateurs de saumure vs cristalliseurs diffèrent par leur efficacité de récupération et leur profil énergétique : les concentrateurs de saumure atteignent 90–95 % de récupération à partir du concentrat RO, tandis que les cristalliseurs peuvent atteindre 99 % de récupération, les coûts énergétiques des systèmes ZLD thermiques s'établissant généralement entre 0,15 $ et 0,30 $/kWh, selon les tarifs locaux d'électricité (Pall Corporation, 2012). Pour protéger les membranes RO des matières en suspension et du colmatage colloïdal, des systèmes de microfiltration (MF) ou d'ultrafiltration (UF) sont couramment employés en prétraitement, assurant une durée de vie membranaire prolongée et des flux membranaires RO constants.
| Paramètre | Osmose inverse (RO) | ZLD thermique (concentrateur de saumure/cristalliseur) |
|---|---|---|
| Flux membranaire (LMH) | 15–25 (BWRO) | N/A (thermique) |
| Pression de fonctionnement (bar) | 10–15 (BWRO) | Vide (0.1–0.5 bar abs) |
| Récupération d'eau (%) | 75–85 (simple passe) | 90–99 (à partir du concentrat RO) |
| Dosage d'antiscalant (mg/L) | 2–5 | N/A (prétraitement pour RO) |
| Dosage de biocide (mg/L) | 0.5–1 (p. ex., ClO2) | N/A (prétraitement pour RO) |
| Consommation d'énergie (kWh/m³) | 0.5–1.5 | 15–25 |
| Exigence de prétraitement | MF/UF, dosage chimique | RO (pour l'alimentation), conditionnement chimique |
Décomposition des coûts : CapEx, OpEx et ROI des systèmes de traitement des purges
Comprendre l'ensemble des implications financières, y compris les dépenses d'investissement (CapEx), les charges d'exploitation (OpEx) et le retour sur investissement (ROI), est essentiel pour les équipes achats qui évaluent les solutions de traitement des purges de tours de refroidissement. Pour un système de 100 m³/h, le CapEx varie fortement : les systèmes RO coûtent généralement 250 000 $–800 000 $, tandis que les systèmes de conception de système zéro rejet liquide peuvent aller de 1,2 million $ à 2 millions $. Les bassins d'évaporation, bien qu'offrant le CapEx le plus bas à 50 000 $–200 000 $, s'accompagnent de coûts cachés substantiels liés à l'acquisition foncière et à la conformité environnementale (Saltworks Technologies, 2023).
L'OpEx varie également fortement selon la technologie. Les systèmes RO fonctionnent à 0,80 $–1,20 $/m³, couvrant l'énergie, les réactifs et le nettoyage des membranes. Les systèmes ZLD, en raison de leurs besoins énergétiques plus élevés pour les procédés thermiques, entraînent un OpEx de 2,50 $–4,00 $/m³. Les bassins d'évaporation, qui semblent peu coûteux à 0,10 $–0,30 $/m³ pour la maintenance, ne tiennent pas compte de la valeur de l'eau perdue ni des passifs environnementaux (Genesis Water Technologies, 2025).
Le calcul du ROI fournit une justification claire de l'investissement. Un système RO de 100 m³/h récupérant 80 % des purges peut faire économiser à une installation industrielle environ 150 000 $ par an sur le coût de l'eau douce (en supposant un coût conservateur de 1,50 $/m³ d'eau douce et des économies d'élimination équivalentes). Cela se traduit par une période de retour sur investissement typique de 3–5 ans. Les coûts cachés doivent également être intégrés, tels que le remplacement annuel des membranes RO (10 000 $–30 000 $), la consommation de réactifs (0,10 $–0,20 $/m³) et les besoins en main-d'œuvre accrus pour les systèmes ZLD complexes. Une étude de cas notable d'une centrale électrique au Texas a démontré une réduction de 60 % des coûts d'élimination des purges avec un système ZLD, pour un retour sur investissement remarquable de 2,5 ans, illustrant le potentiel d'économies substantielles en recyclage de l'eau industrielle (Pall Corporation, 2012).
| Technologie | CapEx (système 100 m³/h) | OpEx ($/m³ traité) | ROI/retour typique | Principaux postes de coût |
|---|---|---|---|---|
| Osmose inverse (RO) | $250K–$800K | $0.80–$1.20 | 3–5 ans | Énergie, membranes, réactifs |
| Zéro rejet liquide (ZLD) | $1.2M–$2M | $2.50–$4.00 | 5–8 ans | Énergie, maintenance, main-d'œuvre |
| Bassins d'évaporation | $50K–$200K | $0.10–$0.30 | N/A (élimination, pas de récupération) | Foncier, remplacement de géomembrane, redevances réglementaires |
| Hybride (RO + ZLD) | $800K–$1.5M | $1.50–$3.00 | 4–7 ans | Énergie, membranes, composants ZLD |
Conformité et limites de rejet : normes internationales pour les purges de tours de refroidissement
Veiller à ce qu'un système de traitement des purges de tours de refroidissement respecte les réglementations de rejet locales, nationales et internationales est primordial pour éviter les sanctions et conserver les autorisations d'exploitation. Aux États-Unis, l'Environmental Protection Agency (EPA) au titre du 40 CFR Part 423 limite généralement l'élimination des TDS dans les eaux usées à 500 mg/L pour un rejet direct en eaux de surface, avec des limites plus strictes pour certains polluants tels que les métaux lourds ou les nutriments (IDE Tech, 2024). Ces réglementations sont souvent spécifiques à l'installation, ce qui impose un examen attentif des permis National Pollutant Discharge Elimination System (NPDES).
Dans l'Union européenne, la directive relative aux émissions industrielles (2010/75/EU) impose l'application des meilleures techniques disponibles (MTD/BAT) pour la gestion du drift et des purges des tours de refroidissement, chaque État membre fixant ses propres limites locales. Par exemple, la réglementation allemande peut inclure une limite de TDS de 2 000 mg/L pour les rejets industriels. En Chine, la norme GB 8978-1996 fixe une limite de TDS de 2 000 mg/L pour les rejets industriels, des mises à jour en 2024 pouvant introduire des paramètres plus stricts pour certains secteurs ou régions. Au Moyen-Orient, notamment en Arabie saoudite, la norme SASO 2005 limite les chlorures à 500 mg/L pour les applications de réutilisation industrielle, ce qui souligne l'importance d'une eau traitée de haute qualité (Saltworks Technologies, 2023). Ces normes variées mettent en évidence le besoin de stratégies robustes de conformité des purges de tours de refroidissement.
De manière cruciale, la conception de système zéro rejet liquide élimine complètement le risque de non-conformité des rejets en ne produisant aucun déchet liquide. Cette approche est particulièrement attractive dans les régions en stress hydrique sévère ou soumises à des limites de rejet EPA pour les TDS et autres contaminants exceptionnellement strictes, offrant une solution pérenne face à l'évolution des réglementations environnementales.
| Région/pays | Limite TDS (mg/L) | Limite chlorures (mg/L) | Limite sulfates (mg/L) | Remarques |
|---|---|---|---|---|
| US (EPA 40 CFR 423) | 500 | Variable selon le permis | Variable selon le permis | Pour rejet en eaux de surface ; permis NPDES spécifiques au site |
| UE (exemple Allemagne) | 2,000 | Variable localement | Variable localement | Au titre de la directive relative aux émissions industrielles (MTD/BAT) |
| Chine (GB 8978-1996) | 2,000 | Variable selon le secteur | Variable selon le secteur | Des mises à jour en 2024 peuvent introduire des limites plus strictes |
| Arabie saoudite (SASO 2005) | 2,000 | 500 | 1,000 | Pour applications de réutilisation industrielle |
Guide étape par étape : sélectionner le bon système de traitement des purges pour votre installation
La sélection du système optimal de traitement des purges de tours de refroidissement exige une approche systématique, intégrant l'analyse de la qualité de l'eau, les objectifs opérationnels et les contraintes financières. Ce cadre de décision garantit que la technologie retenue est techniquement solide et économiquement viable.
- Étape 1 : caractériser l'eau de purge. Commencez par obtenir une analyse de laboratoire complète des purges de votre tour de refroidissement. Celle-ci comprend des paramètres critiques tels que TDS, chlorures, sulfates, silice, pH, turbidité, demande chimique en oxygène (DCO) et dureté. Un rapport de laboratoire typique doit détailler ces concentrations, permettant aux ingénieurs d'identifier les agents d'entartrage potentiels et les colmatants membranaires. Par exemple, un rapport de laboratoire type peut indiquer un TDS de 4 500 mg/L, des chlorures de 1 800 mg/L et une silice de 150 mg/L. Pour les installations présentant une charge biologique importante, envisagez des systèmes MBR (bioréacteur à membrane) pour le prétraitement biologique des purges.
- Étape 2 : déterminer les objectifs de récupération d'eau et les applications de réutilisation. Définissez votre taux de récupération d'eau souhaité. Visez-vous 70 % de récupération pour une réutilisation industrielle générale (atteignable avec le RO), ou 95 %+ de récupération pour atteindre une conception de système zéro rejet liquide ? Identifiez les applications potentielles de réutilisation de l'eau traitée, telles que l'eau d'appoint des tours de refroidissement, l'irrigation ou des applications de haute pureté comme le traitement d'eau ultrapure pour réutilisation en eau d'alimentation de chaudière. La qualité requise pour la réutilisation influera fortement sur le choix technologique.
- Étape 3 : évaluer les cibles de CapEx, d'OpEx et de ROI. Établissez votre budget d'investissement et vos coûts d'exploitation acceptables. Définissez le retour sur investissement (ROI) ou la période de payback souhaités. Par exemple, une installation peut viser un retour de 3 ans pour un système RO ou de 5 ans pour un système ZLD, en tenant compte des bénéfices à long terme de l'indépendance hydrique et de la conformité.
- Étape 4 : évaluer les exigences de conformité. Passez en revue toutes les limites de rejet locales, nationales et internationales pour le TDS, les chlorures, les sulfates et les autres paramètres pertinents. Sélectionnez une technologie qui respecte ces limites de manière fiable, avec une marge pour la variabilité opérationnelle. Si le rejet n'est pas une option, le ZLD devient le seul choix conforme.
- Étape 5 : tester en pilote la technologie sélectionnée. Avant le déploiement à pleine échelle, réalisez un essai pilote (p. ex. un essai RO de 6 mois) sur l'eau de purge réelle. Cela valide les performances, confirme les besoins de dosage chimique, affine les estimations de consommation d'énergie et confirme les hypothèses de coût en conditions réelles. Cette étape est cruciale pour dé-risquer l'investissement.
Arbre de décision :
- Si le TDS des purges > 6,000 mg/L : envisagez une conception de système zéro rejet liquide (concentrateurs de saumure, cristalliseurs ou évaporation-cristallisation pour le traitement des purges à TDS élevé) ou un système hybride RO + ZLD.
- Si le TDS des purges < 3,000 mg/L : l'osmose inverse (RO) est généralement la solution la plus rentable et la plus efficace pour le recyclage de l'eau industrielle.
- Si le foncier est abondant et que la réglementation le permet : les bassins d'évaporation peuvent être envisagés pour une élimination à faible coût, mais sans récupération d'eau.
- Si le stress hydrique est élevé ou si le rejet est interdit : les systèmes ZLD sont le choix imposé.
Questions fréquentes
Quelle est la plage typique de TDS des purges de tours de refroidissement ?
Les purges de tours de refroidissement présentent généralement une plage de solides dissous totaux (TDS) de 1 200–6 000 mg/L lorsqu'elles fonctionnent à 4 cycles de concentration. Toutefois, dans les régions où la qualité de l'eau d'appoint est médiocre ou lorsque les stratégies de conservation de l'eau sont agressives, le TDS peut dépasser 10 000 mg/L (Genesis Water Technologies, 2025).
Combien coûte un système de traitement des purges de tours de refroidissement ?
Pour un système de 100 m³/h, les dépenses d'investissement (CapEx) du traitement des purges de tours de refroidissement vont de 250 000 $ pour un système d'osmose inverse (RO) à 2 millions $ pour un système zéro rejet liquide (ZLD). Les charges d'exploitation (OpEx) varient de 0,80 $–1,20 $/m³ pour le RO à 2,50 $–4,00 $/m³ pour le ZLD (Saltworks Technologies, 2023).
Quelles sont les meilleures technologies pour les purges à TDS élevé (>6,000 mg/L) ?
Pour les purges à TDS élevé dépassant 6 000 mg/L, une conception de système zéro rejet liquide est généralement requise. Cela comprend des technologies thermiques telles que les concentrateurs de saumure ou les cristalliseurs. Les systèmes hybrides RO + ZLD sont également efficaces jusqu'à 10 000 mg/L de TDS, le prétraitement RO réduisant la charge sur les composants ZLD plus énergivores (Pall Corporation, 2012).
Les purges de tours de refroidissement peuvent-elles être réutilisées comme eau d'alimentation de chaudière ?
Oui, les purges de tours de refroidissement peuvent être traitées et réutilisées comme eau d'alimentation de chaudière, mais cela exige un traitement avancé pour ramener le TDS, la silice et la dureté à des niveaux très bas (p. ex. <1 mg/L de silice pour les chaudières haute pression). L'osmose inverse (RO) est couramment utilisée, souvent suivie d'un échange d'ions ou d'une électrodéionisation (EDI), pour atteindre l'élimination des TDS dans les eaux usées et la pureté nécessaires à l'appoint des chaudières.
Quels sont les risques de conformité liés aux purges non traitées ?
Les purges de tours de refroidissement non traitées exposent à des risques de conformité importants, notamment des amendes substantielles pour dépassement des limites de rejet de paramètres tels que le TDS, les chlorures ou les sulfates. Par exemple, les infractions au titre du 40 CFR Part 423 de l'EPA peuvent entraîner des amendes de 25 000 $ par infraction et par jour. En outre, les installations peuvent se voir appliquer de lourdes surtaxes d'assainissement par les stations d'épuration municipales pour le rejet d'eau à TDS élevé, ce qui augmente les coûts d'exploitation (IDE Tech, 2024).