D’ici 2026, les systèmes avancés de récupération des ressources dans les eaux usées de l’industrie électronique atteignent régulièrement un taux de récupération des métaux de 99,9 % et un taux de réutilisation de l’eau supérieur à 95 % grâce à des conceptions hybrides sophistiquées de rejet liquide nul (ZLD). Les fabs de semi-conducteurs et les sites de fabrication de circuits imprimés déploient de plus en plus des systèmes intégrés associant en série la flottation à air dissous (DAF), les bioréacteurs à membrane (MBR) et l’osmose inverse (OI) à haut taux de récupération, souvent complétés par des étapes spécialisées de récupération, telles que l’électroextraction des métaux ou la sorption sur polymères macroporeux (MPPS) pour la récupération des solvants. Ces installations ZLD, dont les dépenses d’investissement vont de 2,8 M$ pour les sites de petite taille à 12 M$ pour les usines produisant des plaquettes de 200 mm, génèrent un retour sur investissement substantiel, grâce à des économies annuelles typiques de 1,2 M$ sur les coûts d’élimination évités et à 800 000 $ supplémentaires issus de la récupération de métaux à forte valeur, tels que le cuivre et le gallium.
Pourquoi la récupération des ressources dans les eaux usées électroniques représente une opportunité de 2 M$ par an
Les fabs de semi-conducteurs et les usines d’assemblage électronique supportent des coûts annuels d’élimination des eaux usées compris entre 1,2 M$ et 3,5 M$, une charge aggravée par la contraction des infrastructures de gestion des déchets dangereux, passées de 30 000 installations dans les années 1980 à moins de 900 aujourd’hui (page Top 2). Cette pression financière croissante, associée au renforcement des réglementations environnementales et aux vulnérabilités de la chaîne d’approvisionnement en matériaux critiques, transforme la récupération des ressources dans les eaux usées électroniques, d’une nécessité de mise en conformité, en une opportunité économique majeure. Par exemple, la récupération de cuivre de haute pureté à partir des boues de polissage mécano-chimique (CMP) peut générer entre 500 000 $ et 800 000 $ par an avec une pureté de 99,5 %, compensant directement les dépenses d’exploitation et créant une nouvelle source de revenus (page Top 2). Au-delà des métaux, une récupération efficace des fluorures peut réduire les coûts d’élimination des boues de 30 à 50 %, en diminuant le volume de déchets dangereux nécessitant une manutention spécialisée (page Top 3).
Des taux de réutilisation de l’eau supérieurs à 95 % sont désormais atteignables grâce au rejet liquide nul hybride pour l’industrie électronique, ce qui réduit considérablement les coûts d’eau ultrapure (UPW), de 200 000 $ à 500 000 $ par an pour une fab typique de 200 mm (page Top 3). Prenons un scénario courant : une fab de plaquettes de 200 mm traitant 500 m³/jour d’eaux usées dépense actuellement 3 M$ par an pour leur élimination. La mise en œuvre d’un système robuste de récupération des ressources permet non seulement de réduire cette dépense, mais aussi de garantir un approvisionnement résilient en matériaux récupérés et de diminuer la dépendance aux ressources en eau douce, générant ainsi une opportunité annuelle de plusieurs millions de dollars. Ce changement stratégique, qui consiste à passer de la gestion des déchets à la valorisation des ressources, est essentiel pour assurer la durabilité opérationnelle et la rentabilité à long terme du secteur de la fabrication électronique.
Contaminants des eaux usées de l’électronique : que contient votre effluent et pourquoi est-ce important ?
Les procédés de fabrication électronique génèrent des flux complexes d’eaux usées contenant divers contaminants à la fois dangereux pour l’environnement et potentiellement valorisables. L’identification de ces constituants spécifiques et de leurs concentrations est fondamentale pour concevoir un système efficace de récupération des ressources. Par exemple, les procédés de planarisation chimico-mécanique (CMP) sont des sources majeures de cuivre (50–500 mg/L), de silice et d’alumine, tandis que les opérations de galvanoplastie contribuent aux rejets de nickel, d’or et de palladium. Les procédés de lithographie introduisent généralement des solvants organiques tels que l’alcool isopropylique (IPA) à des concentrations de 1–5 %, et les systèmes de refroidissement peuvent rejeter du fluorure (100–1 000 mg/L) et du bore (page du Top 3).
La récupération de ces contaminants est essentielle pour plusieurs raisons. Le cuivre est classé comme déchet dangereux répertorié par la RCRA, ce qui rend son rejet ou son élimination coûteux et fortement réglementé ; sa récupération permet d’éviter ces coûts et fournit une matière première de valeur. Le fluorure, couramment présent dans les eaux usées de décapage, est très corrosif pour les membranes d’osmose inverse (OI) conventionnelles et peut entraîner d’importantes difficultés d’exploitation s’il n’est pas géré efficacement. L’IPA, un solvant très répandu, est inflammable, coûteux à éliminer et représente une perte directe d’un produit chimique d’alimentation précieux s’il n’est pas récupéré. Les organismes de réglementation, tels que l’EPA et l’Union européenne, appliquent des limites de rejet strictes, exigeant souvent des concentrations de cuivre inférieures à 1,3 mg/L et de fluorure inférieures à 4 mg/L, ce qui rend les technologies avancées de traitement et de récupération indispensables pour assurer la conformité.
| Contaminant | Source principale du procédé | Concentration typique | Pourquoi la récupération est importante | Exemples de méthodes de récupération |
|---|---|---|---|---|
| Cuivre | CMP, galvanoplastie | 50–500 mg/L | Déchet dangereux RCRA, métal de valeur | Électroextraction, échange d’ions |
| Fluorure | Décapage, refroidissement | 100–1 000 mg/L | Corrosif pour les membranes, élimination coûteuse des boues | Précipitation au calcium, adsorption, OI à haut taux de récupération |
| Alcool isopropylique (IPA) | Lithographie, nettoyage | 1–5 % | Inflammable, coût d’élimination élevé, solvant valorisable | Sorption sur polymère macroporeux (MPPS), distillation |
| Nickel, or, palladium | Galvanoplastie | 10–200 mg/L | Métaux à forte valeur, toxiques en cas de rejet | Électro-extraction, échange d’ions |
| Silice, alumine | CMP | 500–2 000 mg/L | Colmatage des membranes, teneur élevée en MES | DAF, coagulation/floculation, UF |
Conception d’un système ZLD hybride : fonctionnement conjoint du DAF, du MBR, de l’OI et de l’électro-extraction
Les systèmes hybrides à rejet liquide nul (ZLD) atteignent un taux de récupération des ressources de 99,9 % en intégrant plusieurs technologies avancées de traitement dans un flux de procédé synergique, conçu avec précision pour répondre aux défis spécifiques des eaux usées de l’industrie électronique. Un système ZLD typique commence par un prétraitement robuste destiné à protéger les systèmes membranaires en aval et à optimiser les étapes de récupération. Le traitement initial fait souvent appel à la flottation à air dissous (DAF), notamment aux systèmes DAF de la série ZSQ pour le prétraitement des eaux usées de l’industrie électronique, qui éliminent efficacement 90–95 % des matières en suspension totales (MES) ainsi que des graisses, huiles et matières grasses (FOG). Ces systèmes fonctionnent avec des taux de flux de microbulles de 5–10 m³/m²/h, garantissant une séparation efficace des solides avant le traitement biologique.
Après le DAF, les eaux usées entrent généralement dans une étape biologique, telle qu’un système MBR intégré pour l’élimination de la DCO et des MES dans les eaux usées de l’industrie électronique. Les bioréacteurs à membrane (MBR) sont essentiels pour réduire la demande biochimique en oxygène (DBO) et la demande chimique en oxygène (DCO) à de très faibles niveaux, en atteignant régulièrement des concentrations de DCO inférieures à 50 mg/L et de MES inférieures à 10 mg/L. Les membranes MBR fonctionnent généralement avec des taux de flux de 15–25 LMH (litres par mètre carré et par heure), produisant un effluent de haute qualité adapté à une purification avancée ultérieure. Cette étape biologique est essentielle pour gérer les charges organiques qui encrasseraient autrement les membranes d’osmose inverse en aval.
L’effluent du MBR passe ensuite par un système industriel de traitement de l’eau par osmose inverse (OI) pour la réutilisation de l’eau dans les usines de fabrication de semi-conducteurs, qui constitue l’étape principale de récupération d’eau ultrapure. Les systèmes d’OI à haut taux de récupération sont conçus pour récupérer 85–95 % de l’eau, avec un taux de rétention de la silice supérieur à 99 % et un taux de rétention des fluorures supérieur à 98 % (page du Top 3). Ce concentrat de rejet d’OI, riche en solides dissous et en ressources valorisables, est ensuite dirigé vers des unités spécialisées de récupération. Pour la récupération des métaux, l’électro-extraction est très efficace, avec une récupération du cuivre à une pureté de 99,5 % et du gallium à une pureté de 99,9 %, pour des rendements de courant typiques de 80–90 % (page du Top 2). Pour les solvants organiques, les systèmes d’adsorption sur polymères macroporeux (MPPS) éliminent 99 % de l’alcool isopropylique (IPA) et d’autres solvants, avec des capacités d’adsorption de 0,3–0,5 g d’IPA/g de polymère (page du Top 3). Le concentrat final issu de ces étapes de récupération, lorsqu’une véritable absence de rejet liquide est requise, est généralement envoyé vers un cristalliseur afin d’obtenir des déchets solides et de réduire au minimum leur élimination.
| Composant du système | Fonction principale | Paramètre d’ingénierie clé | Performance typique |
|---|---|---|---|
| Flottation à air dissous (DAF) | Prétraitement : élimination des MES & H&G | Débit de flux de microbulles | 5–10 m³/m²/h ; élimination de 90–95 % des MES/H&G |
| Bioréacteur à membrane (MBR) | Traitement biologique : réduction de la DCO & de la DBO | Flux membranaire | 15–25 LMH ; DCO <50 mg/L, MES <10 mg/L |
| Osmose inverse (OI) | Récupération de l’eau & déminéralisation | Taux de récupération de l’eau, taux de rétention | 85–95 % de récupération de l’eau ; >99 % de rétention de la silice, >98 % de rétention des fluorures |
| Électro-extraction | Récupération de métaux à haute valeur (par ex., Cu, Ga) | Rendement de courant, pureté des métaux | 80–90 % de rendement de courant ; pureté de 99,5 % pour le Cu, 99,9 % pour le Ga |
| Adsorption sur polymères macroporeux (MPPS) | Récupération des solvants (par ex., IPA) | Capacité d’adsorption, efficacité d’élimination | 0,3–0,5 g d’IPA/g de polymère ; élimination de 99 % de l’IPA |
| Cristalliseur | Solidification du concentrat final (ZLD) | Récupération des solides, réduction des liquides | >99 % de récupération des solides, zéro rejet liquide |
Comparaison des technologies de récupération : électroextraction, MPPS et osmose inverse à haut taux de récupération
Le choix de la technologie optimale de récupération des ressources pour le traitement des eaux usées de l’industrie électronique dépend des contaminants présents, du niveau de pureté recherché et des considérations économiques. Bien que différentes méthodes soient disponibles, l’électroextraction, la sorption sur polymères macroporeux (MPPS) et l’osmose inverse (OI) à haut taux de récupération répondent à des besoins de récupération distincts, avec des profils de CAPEX et d’OPEX variables. L’électroextraction est la technologie la plus efficace pour récupérer des métaux lourds à forte valeur ajoutée tels que le cuivre, le nickel, l’or et le gallium, avec des puretés comprises entre 99,5 % et 99,9 % (page du Top 2). Ce procédé électrochimique nécessite généralement un CAPEX de 500 000 à 1,5 million de dollars et un OPEX de 0,10 à 0,30 dollar par kilogramme de métal récupéré (page du Top 2). Son principal avantage réside dans la production directe d’un métal commercialisable, mais il exige des concentrations métalliques relativement élevées pour être économiquement viable et peut être sensible aux ions interférents.
La sorption sur polymères macroporeux (MPPS) est spécialement conçue pour l’élimination et la récupération à haut rendement de solvants organiques tels que l’alcool isopropylique (IPA) et l’acétone, avec un taux d’élimination pouvant atteindre 99 % (page du Top 3). Les systèmes MPPS présentent généralement un CAPEX compris entre 300 000 et 800 000 dollars et un OPEX de 0,05 à 0,15 dollar par litre de solvant récupéré (page du Top 3). Parmi leurs avantages figurent une sélectivité élevée et la possibilité de récupérer les solvants en vue de leur réutilisation, mais le média sorbant a une durée de vie limitée, ce qui nécessite sa régénération ou son remplacement. Les systèmes d’OI à haut taux de récupération, bien qu’ils soient principalement destinés à la réutilisation de l’eau, contribuent également à la récupération des ressources en concentrant les solides dissous pour un traitement ultérieur. Ces systèmes atteignent un taux de récupération de l’eau de 85 à 95 %, avec un CAPEX de 1 à 3 millions de dollars et un OPEX de 0,50 à 1,50 dollar par mètre cube d’eau traitée (page du Top 3). Le principal atout de l’OI réside dans sa large applicabilité à la purification de l’eau, mais elle est sensible à l’encrassement et à l’entartrage, notamment en présence de silice et de fluorures, ce qui exige un prétraitement robuste.
Un cadre pratique pour choisir la technologie pourrait être le suivant : si vos eaux usées contiennent des concentrations de cuivre supérieures à 100 mg/L, l’électroextraction est généralement la méthode la plus économique pour récupérer directement le métal. Si les concentrations d’IPA dépassent 1 %, la MPPS offre un meilleur potentiel de récupération et de réutilisation des solvants. Si l’objectif principal est de maximiser la réutilisation de l’eau et de réduire le volume global des rejets, un système d’OI à haut taux de récupération doit être privilégié, souvent en combinaison avec d’autres technologies afin de gérer le flux de rejet concentré. Chaque technologie possède son domaine d’application, et une approche hybride permet souvent d’obtenir la meilleure récupération globale des ressources ainsi que le meilleur retour sur investissement.
| Technologie | Application idéale | Taux de récupération / pureté | CAPEX typique | OPEX typique | Avantages | Inconvénients |
|---|---|---|---|---|---|---|
| Électro-extraction | Métaux à forte valeur ajoutée (Cu, Ga, Ni) | Pureté de 99,5–99,9 % | 500 K$–1,5 M$ | 0,10–0,30 $/kg de métal | Produit métallique direct, haute pureté | Nécessite une forte concentration en métaux, sensible aux autres ions |
| Sorption sur polymère macroporeux (MPPS) | Solvants organiques (IPA, acétone) | 99 % d’élimination / récupération | 300 K$–800 K$ | 0,05–0,15 $/L de solvant | Forte sélectivité, réutilisation des solvants | Durée de vie limitée du sorbant, préfiltration nécessaire |
| Osmose inverse à haut taux de récupération | Réutilisation de l’eau, concentration des matières dissoutes | Récupération de l’eau de 85–95 % | 1 M$–3 M$ | 0,50–1,50 $/m³ d’eau | Large champ d’application, haute qualité de l’eau | Sensible à l’entartrage et à l’encrassement, génère un concentrat |
Répartition des CAPEX et OPEX en 2026 : combien coûte une station ZLD hybride ?
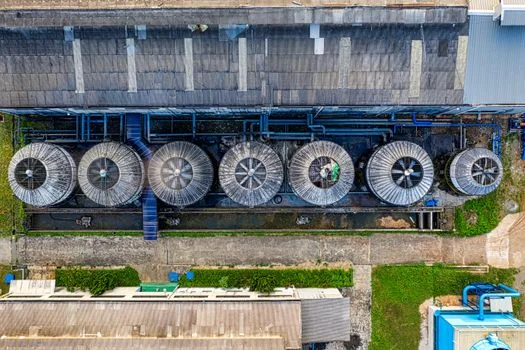
Les dépenses d’investissement totales (CAPEX) d’une station ZLD hybride complète destinée à l’industrie électronique varient généralement de 2,8 M$ pour les installations de petite taille à 12 M$ pour les grandes usines de fabrication de wafers de 200 mm (page du Top 3), ce qui reflète la nature modulaire et l’évolutivité de ces systèmes. Pour une station représentative de traitement des eaux usées électroniques d’une capacité de 500 m³/jour, la répartition des CAPEX d’une station ZLD hybride complète conçue pour la récupération de l’eau et des ressources est d’environ 4,8 M$. Ce montant comprend une unité de flottation à air dissous (DAF) de 200 K$, un système de bioréacteur à membrane (MBR) de 800 K$, un système d’osmose inverse (RO) à haut taux de récupération de 1,5 M$, une unité d’électro-extraction pour la récupération des métaux de 1 M$, un système MPPS pour la récupération des solvants de 500 K$, un cristalliseur final pour une véritable absence de rejet liquide de 300 K$, ainsi que les systèmes d’automatisation et de contrôle de 500 K$. Ces coûts comprennent les équipements, l’installation et la mise en service initiale.
Les dépenses d’exploitation (OPEX) d’un tel système sont essentielles à la planification financière à long terme. Pour une installation de 500 m³/jour, l’OPEX total s’élève en moyenne à 1,55 $/m³, soit environ 280 k$ par an. Il se répartit comme suit : 0,80 $/m³ pour l’énergie (pompage, aération, fonctionnement des membranes), 0,30 $/m³ pour les produits chimiques (coagulants, antitartres, ajustement du pH), 0,20 $/m³ pour la main-d’œuvre (exploitation, maintenance), 0,15 $/m³ pour la maintenance courante et les pièces de rechange, et 0,10 $/m³ pour l’élimination des boues résiduaires. Le retour sur investissement (ROI) de ce système est particulièrement intéressant : avec 1,2 M$ par an de coûts évités liés à l’élimination des déchets dangereux et 800 k$ supplémentaires par an provenant de la récupération de métaux à forte valeur, les économies et revenus annuels totaux atteignent 2 M$. Cela correspond à une période d’amortissement rapide de seulement 2,4 ans. Une analyse de sensibilité révèle que le ROI peut encore s’améliorer, avec une période d’amortissement ramenée à 2 ans si le taux de récupération du cuivre passe de 99,5 % à 99,9 %, ce qui souligne l’importance économique de l’optimisation de l’efficacité de la récupération des ressources.
| Catégorie de coûts | Répartition pour un système de 500 m³/jour | Remarques |
|---|---|---|
| Répartition des CAPEX | ||
| Unité DAF | 200 000 $ | Élimination initiale des matières solides et des graisses, huiles et matières grasses |
| Système MBR | 800 000 $ | Traitement biologique, réduction de la DCO et de la DBO |
| Système d’osmose inverse | 1 500 000 $ | Récupération de l’eau, déminéralisation |
| Unité d’électroextraction | 1 000 000 $ | Récupération de métaux à forte valeur (par ex. : cuivre) |
| Système MPPS | 500 000 $ | Récupération des solvants (par ex. : IPA) |
| cristalliseur | 300 000 $ | Matières solides finales pour le ZLD |
| Automatisation & contrôle-commande | 500 000 $ | Gestion intégrée du système |
| CAPEX total | 4 800 000 $ | |
| Ventilation des OPEX (par m³) | ||
| Énergie | $0.80/m³ | Pompes, aération, membranes |
| Produits chimiques | $0.30/m³ | Coagulants, antitartres, correcteurs de pH |
| Main-d’œuvre | $0.20/m³ | Exploitation, maintenance |
| Maintenance | $0.15/m³ | Pièces, prestations de service |
| Élimination des boues | $0.10/m³ | Solides résiduels issus du cristalliseur |
| OPEX totaux par m³ | $1.55/m³ | |
| Calcul du retour sur investissement (500 m³/jour) | ||
| Coûts d’élimination évités | $1,200,000/year | |
| Revenus issus de la récupération des métaux | $800,000/year | |
| Économies liées à la réutilisation de l’eau | $200,000/year | |
| Économies/revenus annuels totaux | $2,200,000/year | |
| Bénéfice net annuel (économies totales - OPEX totaux) | $1,920,000/year | $2,200,000 - $280,000 |
| Période d’amortissement | 2.5 years | $4,800,000 / $1,920,000 |
Étude de cas : récupération de 99,9 % des métaux et retour sur investissement de 2,8 M$ dans une usine de fabrication de wafers de 200 mm
Une usine taïwanaise de fabrication de wafers de 200 mm de premier plan a mis en œuvre avec succès un système ZLD hybride, obtenant une récupération exceptionnelle des ressources et un retour sur investissement rapide. Face à l’augmentation des coûts annuels d’élimination de ses eaux usées, qui atteignaient 3 M$ pour un effluent de 500 m³/jour, et à un objectif stratégique de récupération de 99,5 % du cuivre, l’usine s’est associée à Zhongsheng Environmental pour mettre au point une solution sur mesure. Le système déployé intégrait une unité DAF pour l’élimination initiale des solides, suivie d’un MBR (bioréacteur à membrane) pour le traitement biologique, ainsi que d’un système d’osmose inverse à haut taux de récupération pour la purification de l’eau. Le concentrat rejeté par l’osmose inverse était ensuite dirigé vers une unité d’électroextraction pour récupérer les métaux, tandis qu’un cristalliseur final garantissait l’absence de rejet liquide. Pour consulter les spécifications techniques détaillées relatives à la récupération des ressources dans les eaux usées d’une usine de fabrication de wafers, consultez les spécifications techniques détaillées relatives à la récupération des ressources dans les eaux usées d’une usine de fabrication de wafers.
Les résultats opérationnels ont largement dépassé les attentes initiales : la récupération du cuivre a atteint constamment 99,9 %, celle du fluorure 99,9 %, tandis que les taux de réutilisation de l’eau ont été maintenus à 95 %. La qualité de l’effluent après traitement a révélé une DCO inférieure à 30 mg/L et des MES inférieures à 5 mg/L, respectant largement les paramètres stricts de rejet et de réutilisation. Le CAPEX total de ce système avancé s’est élevé à 4,8 millions de dollars, avec un OPEX récurrent de 280 000 dollars par an. Les bénéfices financiers ont été considérables : 1,2 million de dollars par an de coûts d’élimination évités, 800 000 dollars par an de revenus issus de la récupération du cuivre et 200 000 dollars par an d’économies grâce à la réutilisation de l’eau. Ce bénéfice annuel cumulé de 2,2 millions de dollars a généré un ROI remarquable, avec une période d’amortissement de seulement 2,2 ans. Un enseignement clé de ce projet a été l’optimisation du rendement électrique de l’électro-extraction, qui est passé de 80 % à 90 % grâce à un contrôle précis du pH, entraînant une réduction de 15 % des dépenses opérationnelles de l’étape d’électro-extraction.
Foire aux questions
Quels sont les principaux avantages du ZLD dans la fabrication de composants électroniques ?
Les systèmes de rejet liquide nul (ZLD) offrent de nombreux avantages aux fabricants de composants électroniques, notamment une réduction significative des coûts d’élimination des eaux usées, la création de nouvelles sources de revenus grâce à la récupération de ressources valorisables comme le cuivre, le gallium et l’IPA, ainsi que des économies substantielles sur la consommation d’eau ultrapure (UPW) grâce à des taux élevés de réutilisation de l’eau. Le ZLD garantit également la conformité avec des réglementations environnementales de plus en plus strictes et renforce la résilience de la chaîne d’approvisionnement en internalisant l’approvisionnement en matériaux critiques. (Sources : Why Electronics Wastewater Resource Recovery is a $2M/Year Opportunity, 2026 CAPEX and OPEX Breakdown)
Comment les systèmes ZLD hybrides atteignent-ils des taux de récupération aussi élevés ?
Les systèmes ZLD hybrides atteignent des taux de récupération élevés en intégrant une série de technologies de traitement avancées et complémentaires. Ils comprennent généralement une flottation à air dissous (DAF) initiale pour l’élimination des matières solides, des bioréacteurs à membrane (MBR) pour réduire la charge organique et une osmose inverse (RO) à haut taux de récupération pour la purification et la concentration de l’eau. Des étapes spécialisées de récupération, telles que l’électro-extraction pour les métaux ou la sorption sur polymères macroporeux (MPPS) pour les solvants, extraient ensuite des ressources spécifiques des flux concentrés, avant un cristalliseur destiné à la récupération finale des solides, garantissant une récupération presque complète des ressources et de l’eau. (Source : Hybrid ZLD System Design)
Quels sont les critères essentiels pour choisir une technologie de récupération des métaux ?
Le choix de la technologie appropriée de récupération des métaux dépend du métal concerné, de sa concentration dans les eaux usées, du niveau de pureté souhaité et des facteurs économiques. L’électro-extraction est idéale pour les métaux à forte valeur ajoutée, tels que le cuivre et le gallium, à des concentrations élevées, car elle permet de produire directement un métal commercialisable. L’échange d’ions ou la précipitation chimique peuvent être envisagés pour les faibles concentrations ou les métaux de moindre valeur. Les principaux critères comprennent les dépenses d’investissement (CAPEX), les dépenses d’exploitation (OPEX), notamment les coûts énergétiques et chimiques, la pureté requise du métal récupéré et le volume de déchets concentrés générés. (Source : Comparaison des technologies de récupération)
Quel est le retour sur investissement habituel d’un système ZLD dans une usine de fabrication de semi-conducteurs ?
Le retour sur investissement (ROI) habituel d’un système ZLD hybride dans une usine de fabrication de semi-conducteurs peut être remarquablement rapide, souvent compris entre 2 et 3 ans. Cette période d’amortissement courte s’explique par des économies annuelles importantes liées à l’évitement des coûts d’élimination des déchets dangereux (par exemple, 1,2 M$ par an), par les revenus générés grâce à la récupération de métaux à forte valeur ajoutée (par exemple, 800 000 $ par an pour le cuivre) et par la réduction des dépenses d’approvisionnement en eau ultrapure (par exemple, 200 000 $ par an). Le ROI exact dépend des dépenses d’investissement (CAPEX), des dépenses d’exploitation (OPEX) et de la valeur des ressources récupérées. (Source : Répartition des CAPEX et OPEX 2026, étude de cas)