Pourquoi votre dépoussiéreur vous coûte plus cher qu'il ne devrait
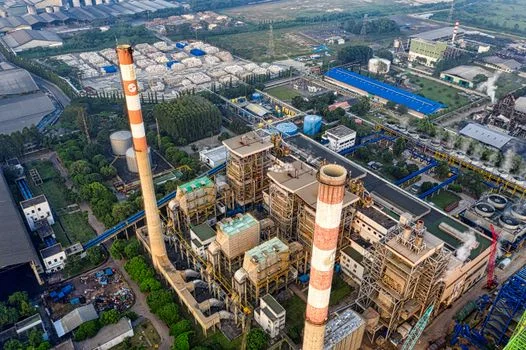
Pour les installations industrielles, le meilleur dépoussiéreur à manches allie efficacité de filtration (>99,9 % pour les particules ≥0,5 µm), conformité aux normes EPA NSPS ou à la directive européenne sur les émissions industrielles, et coût total de possession. Les dépoussiéreurs pulse-jet représentent 80 % des nouvelles installations grâce à leurs cycles de décolmatage automatisés et à un temps d'arrêt de maintenance plus faible (0,5–2 heures/mois contre 4–8 heures pour les systèmes à secouage). Spécifications clés à évaluer : vitesse interstitielle (1,5–2,5 m/s), durée de vie des manches (18–36 mois) et perte de charge (100–150 mm H‚O). Le dépoussiéreur pulse-jet série ZSDM pour fours industriels et chaudières charbon de Zhongsheng, par exemple, atteint des émissions de particules <10 mg/Nm³ tout en réduisant la consommation énergétique de 15 % grâce à une conception aéraulique optimisée.
Une cimenterie au Texas a récemment essuyé 180 000 $ d'amendes EPA parce que son dépoussiéreur existant était sous-dimensionné par rapport à la charge de poussières en entrée, qui dépassait les spécifications de conception de 40 %. Ce scénario n'est pas une exception ; c'est le symptôme d'une priorité donnée au CAPEX initial bas au détriment de la réalité technique. Lorsqu'un système de filtration d'air industriel est mal spécifié, l'installation subit trois coûts cachés principaux : le gaspillage énergétique dû à une perte de charge excessive, le remplacement prématuré des manches (en moyenne 15 000 $/an pour une unité de 50 000 CFM) et les arrêts de production pendant les cycles de nettoyage manuel ou de réparation.
Pour évaluer la valeur réelle d'un système, les équipes achats doivent adopter un cadre de coût total de possession (TCO). Celui-ci inclut le CAPEX, l'OPEX (énergie et consommables), le risque de non-conformité et les arrêts. Sur une durée de vie de 10 ans, l'OPEX d'un dépoussiéreur mal conçu dépasse généralement son prix d'achat initial de 3 à 5 fois. Les pertes de charge élevées à elles seules peuvent augmenter la consommation énergétique du ventilateur de 20 %, transformant une unité « économique » en un passif opérationnel majeur (données de terrain Zhongsheng, 2025).
Dépoussiéreurs à manches : principe de fonctionnement et cas d'usage
Les dépoussiéreurs à manches sont des systèmes de filtration sur tissu à haute efficacité, conçus pour capturer les particules (PM) par trois mécanismes physiques : interception, impaction et diffusion. Contrairement aux cyclones, qui s'appuient sur la force centrifuge pour les particules grossières, les dépoussiéreurs à manches constituent la norme industrielle pour capturer les poussières fines (<10 µm) dans des secteurs allant de la cimenterie à la fabrication pharmaceutique.
L'architecture type d'un dépoussiéreur industriel comprend un diffuseur d'entrée pour réduire la vitesse de l'air, une série de manches filtrantes suspendues verticalement, une trémie de collecte des poussières et un plénum d'air propre. Dans un cycle type, l'air chargé entre dans le caisson, les poussières sont retenues à l'extérieur (ou à l'intérieur, selon la conception) des manches, et l'air épuré est rejeté par la cheminée. Périodiquement, le système doit décoller le « gâteau de poussières » accumulé pour maintenir le débit d'air. Les systèmes pulse-jet utilisent de l'air comprimé haute pression pour cela pendant que le système reste en service, tandis que les systèmes à secouage exigent une interruption du débit d'air.
Un dimensionnement correct exige d'approfondir les paramètres de performance spécifiques. La vitesse interstitielle — la vitesse de l'air circulant entre les manches — est critique ; dépasser 2,5 m/s augmente nettement l'abrasion des filtres et réduit la durée de vie des manches jusqu'à 40 %. De même, maintenir une perte de charge entre 100 et 150 mm H‚O garantit une filtration optimale sans surcharger les ventilateurs d'extraction.
| Paramètre | Plage standard | Impact sur la performance |
|---|---|---|
| Vitesse interstitielle | 1,5 – 2,5 m/s | Des vitesses plus élevées provoquent l'abrasion des manches et le réentraînement des poussières. |
| Vitesse de caisson | 0,5 – 1,0 m/s | Contrôle la vitesse ascendante de l'air pour permettre aux poussières de tomber dans la trémie. |
| Perte de charge | 100 – 150 mm H‚O | Une perte plus élevée augmente les coûts énergétiques et l'usure du ventilateur. |
| Durée de vie des manches | 18 – 36 mois | Déterminée par le choix du média et la fréquence de décolmatage. |
| Efficacité de filtration | >99,9 % | Exigée pour la conformité aux normes EPA PM2.5. |
Bien que les dépoussiéreurs à manches soient polyvalents, ils conviennent particulièrement aux applications où les poussières sont sèches et fines. Pour les applications haute température dépassant 250 °C, une comparaison de coûts dépoussiéreur à manches vs précipitateur électrostatique peut s'imposer, car les dépoussiéreurs à manches nécessitent des médias spécialisés coûteux, comme la fibre de verre, pour résister à ces environnements.
Pulse-jet vs secouage vs air inversé : quel mécanisme de décolmatage choisir ?
Le choix du mécanisme de décolmatage est le facteur le plus déterminant pour le planning de maintenance à long terme de votre installation. Les systèmes pulse-jet s'imposent dans les usines industrielles modernes, représentant environ 80 % des nouvelles installations. Ils utilisent de courtes impulsions d'air comprimé (0,05 à 0,1 seconde) pour décolmater les manches. Cela permet un fonctionnement continu, le décolmatage s'effectuant pendant que les manches filtrent encore l'air.
Les systèmes à secouage, à l'inverse, secouent mécaniquement le collecteur de manches pour décoller les poussières. Ils sont plus simples et consomment moins d'énergie (pas d'air comprimé), mais restent généralement limités aux procédés intermittents ou batch, car le débit d'air doit être interrompu pendant le cycle de décolmatage. Ils exigent aussi davantage de maintenance, typiquement 4 à 8 heures d'intervention par mois contre 0,5 à 2 heures pour les pulse-jet. L'efficacité tend également à chuter pour les particules inférieures à 5 µm dans les conceptions à secouage, tombant souvent à 98 % contre 99,9 %+ pour les pulse-jet (selon les lignes directrices EPA AP-42).
Les systèmes à air inversé utilisent un ventilateur dédié pour souffler de l'air propre à contre-courant dans les manches. C'est une méthode de décolmatage « douce », idéale pour les médias fragiles comme la fibre de verre utilisée en haute température. Bien qu'économes en énergie, les systèmes à air inversé nécessitent un encombrement nettement plus important pour atteindre la même capacité CFM qu'une unité pulse-jet.
| Critère de décision | Pulse-jet | Secouage | Air inversé |
|---|---|---|---|
| Capacité de charge en poussières | Élevée (>10 g/m³) | Modérée | Faible à modérée |
| Temps d'arrêt de maintenance | 0,5 – 2 h/mois | 4 – 8 h/mois | 3 – 6 h/mois |
| Consommation énergétique | Élevée (air comprimé) | Faible | Modérée |
| Durée de vie des manches | 24 – 36 mois | 12 – 24 mois | 36 – 60 mois |
| CAPEX ($/CFM) | 12 $ – 20 $ | 8 $ – 15 $ | 15 $ – 25 $ |
| OPEX (relatif) | Modéré | Élevé (main-d'œuvre) | Faible |
Comparatif des médias filtrants : polyester vs PTFE vs fibre de verre selon votre type de poussières
Choisir le mauvais média filtrant est la première cause de défaillance prématurée du système. Le polyester est le « média de référence » du secteur, avec 60 % de parts de marché. Il est économique (15–30 $ par manche) et adapté aux poussières générales (bois, céréales, plastiques), mais se dégrade rapidement en présence d'humidité ou de températures dépassant 135 °C.
Pour les environnements plus exigeants, les membranes PTFE (polytétrafluoroéthylène) constituent le choix premium. Bien que le coût initial soit plus élevé (50–100 $ par manche), le PTFE offre une durée de vie de 36 mois et plus, ainsi qu'une résistance chimique quasi totale. Il est indispensable pour les poussières « collantes » ou abrasives des fours cimentiers ou de la collecte des cendres volantes. Dans certains cas, un dosage chimique automatique pour le conditionnement des poussières et l'ajustement du pH est utilisé en amont pour protéger ces filtres des flux de gaz acides.
La fibre de verre reste la référence pour les températures extrêmes (jusqu'à 280 °C), par exemple en fonderie ou en incinération. Toutefois, elle est fragile et exige l'action douce d'un système à air inversé pour éviter la rupture mécanique des fibres.
| Type de média | Limite de température (°C) | Résistance chimique | Résistance à l'abrasion | Durée de vie typique |
|---|---|---|---|---|
| Polyester | 135 °C | Faible | Bonne | 18 – 24 mois |
| Membrane PTFE | 260 °C | Excellente | Excellente | 36 – 48 mois |
| Fibre de verre | 280 °C | Moyenne | Faible | 24 – 36 mois |
| Aramide (Nomex) | 200 °C | Bonne | Excellente | 24 – 30 mois |
Conseil d'expert : Les manches polyester enduites PTFE offrent une solution intermédiaire. À 30–50 $ par manche, elles assurent un meilleur relargage des poussières que le polyester standard et peuvent allonger l'intervalle de décolmatage, réduisant les coûts d'air comprimé.
Dimensionner votre dépoussiéreur à manches : éviter le surcoût et la sous-performance
L'erreur d'achat la plus fréquente consiste à retenir le CFM « plaque signalétique » (pieds cubes par minute) sans tenir compte des variables réelles. Un sous-dimensionnement entraîne des vitesses interstitielles élevées, qui forcent les poussières dans le tissu (colmatage) au lieu de laisser un gâteau se former en surface. À l'inverse, un surdimensionnement génère un CAPEX inutile et un gaspillage de surface au sol.
Pour dimensionner correctement un dépoussiéreur à manches, suivez cette séquence technique :
- Calculer le débit d'air (CFM) : Déterminez le volume total d'air nécessaire pour capturer les poussières à la source. Par exemple, un broyeur cimentier de 10 t/h nécessite typiquement 4 000 CFM selon les vitesses de captage à la hotte.
- Déterminer la charge en poussières : Le travail du bois peut générer 0,5–2 grains/ft³, alors que les procédés lourds comme le ciment ou l'exploitation minière peuvent atteindre 5–10 grains/ft³.
- Choisir la vitesse interstitielle : Retenez 1,5 m/s de façon conservative pour les poussières très fines ou abrasives, et jusqu'à 2,5 m/s pour les poussières grossières non abrasives.
- Calculer la surface filtrante : Surface filtrante (ft²) = Débit d'air (CFM) / [Vitesse (m/s) convertie en ft/min]. Par exemple, 50 000 CFM à 2,0 m/s (~394 ft/min) nécessitent environ 2 123 ft² de surface filtrante.
- Appliquer un coefficient de sécurité : Ajoutez toujours 20–30 % de marge pour une extension future du procédé ou des pics de poussières imprévus. Dans l'exemple ci-dessus, une unité de 2 700 ft² constituerait le choix « zéro risque ».
Ne pas tenir compte des fuites de gaines (souvent 10 % du volume total) est une cause fréquente de sous-performance. Si votre procédé implique également des gaz soufrés, un laveur FGD intégré pour l'élimination combinée du SO‚ et des particules peut être requis en amont afin de prévenir la corrosion au point de rosée acide dans le caisson du dépoussiéreur.
Décomposition des coûts du dépoussiéreur à manches : CAPEX, OPEX et dépenses cachées à surveiller
Budgéter un dépoussiéreur à manches exige de regarder au-delà du prix d'achat. Un système pulse-jet de 50 000 CFM représente typiquement un CAPEX de 400 000 $ à 1 000 000 $ selon les matériaux (inox vs acier carbone) et le niveau d'automatisation. Cela inclut l'unité de base, les manches initiales, les gaines et la main-d'œuvre d'installation.
L'OPEX est là où l'impact financier réel se joue. La consommation énergétique du ventilateur principal et du système d'air comprimé de décolmatage peut aller de 0,05 $ à 0,15 $ par kWh. Pour un grand système, réduire la perte de charge de fonctionnement de 200 mm H‚O à 120 mm H‚O peut économiser environ 12 000 $ par an en électricité seulement. La main-d'œuvre de maintenance et le remplacement des manches ajoutent encore 15 000 $ à 50 000 $ par an.
| Catégorie de coût | Coût estimé (système 50k CFM) | Fréquence |
|---|---|---|
| CAPEX de l'unité de base | 400 000 $ – 800 000 $ | Unique |
| Installation et gaines | 150 000 $ – 300 000 $ | Unique |
| Énergie (ventilateur + air) | 25 000 $ – 60 000 $ | Annuel |
| Remplacement des manches | 15 000 $ – 45 000 $ | Tous les 2-3 ans |
| Surveillance de la conformité | 5 000 $ – 15 000 $ | Annuel |
Les coûts cachés sont les plus dangereux. Un arrêt de production peut coûter à une installation de 1 000 $ à 10 000 $ de l'heure. Si une panne de dépoussiéreur force l'arrêt de l'usine, le collecteur « bon marché » devient l'équipement le plus coûteux du site. Les frais d'élimination des poussières dangereuses peuvent atteindre 1 000 $ la tonne, ce qui rend les systèmes de compactage et de manutention des poussières un investissement nécessaire.
Conformité simplifiée : comment satisfaire aux normes EPA, UE et sectorielles
La conformité ne vise pas seulement à éviter les amendes ; elle conditionne votre licence sociale d'exploitation. Les New Source Performance Standards (NSPS) de l'EPA au titre du 40 CFR Part 60 exigent généralement des émissions de particules inférieures à 10 mg/Nm³ pour les sources industrielles majeures. Les dépoussiéreurs pulse-jet modernes à filtres membrane PTFE atteignent facilement ces niveaux, alors que les cyclones ou technologies à secouage plus anciennes peinent souvent à respecter le seuil de <50 mg/Nm³.
Dans l'Union européenne, la directive sur les émissions industrielles (2010/75/UE) fixe des conclusions MTD (meilleures techniques disponibles) encore plus strictes selon les secteurs. Par exemple, les usines d'incinération de déchets doivent souvent respecter des limites de poussières aussi basses que 5 mg/Nm³. Y parvenir exige un minutage pulse-jet de haute précision et des systèmes de surveillance continue des émissions (CEM) intégrés aux commandes du dépoussiéreur.
La sécurité au travail est tout aussi critique. L'OSHA (29 CFR 1910.1000) impose que les niveaux de poussières respirables restent inférieurs à 5 mg/m³. Un dépoussiéreur bien conçu réduit l'exposition des salariés de 99 % et plus, diminuant nettement le risque de responsabilités sanitaires à long terme et de sinistres d'accidents du travail. Pour garantir la conformité, les installations doivent tenir un journal de maintenance rigoureux, réaliser des tests trimestriels de détection de fuites à l'aide de poudres fluorescentes, et dimensionner le système pour une vitesse interstitielle ≤2,5 m/s afin d'éviter le « passage » des particules fines.
Foire aux questions : édition dépoussiéreur à manches
Q : À quelle fréquence faut-il remplacer les manches filtrantes ?
R : La plupart des manches industrielles durent 18 à 36 mois. Surveillez votre perte de charge ; lorsqu'elle dépasse durablement 150 mm H‚O même après les cycles de décolmatage, les manches sont probablement « colmatées » et doivent être remplacées. Les manches PTFE peuvent souvent atteindre 48 mois en conditions stables.
Q : Quelle est la différence entre un dépoussiéreur à manches et un dépoussiéreur à cartouches ?
R : Les dépoussiéreurs à manches utilisent de longues manches en tissu (jusqu'à 20 ft) et sont conçus pour les charges lourdes (>5 grains/ft³). Les dépoussiéreurs à cartouches utilisent un média plissé et sont plus compacts, mais ne conviennent qu'aux charges légères, de type « fumées » (<1 grain/ft³). Les dépoussiéreurs à manches sont plus durables pour un usage industriel lourd 24h/24 et 7j/7.
Q : Peut-on utiliser un dépoussiéreur à manches pour des poussières explosives ?
R : Oui, à condition que l'unité soit conforme à la NFPA 652. Cela exige des évents de déflagration, des vannes d'isolation d'explosion et des manches filtrantes mises à la terre pour prévenir les décharges d'électricité statique. La série ZSDM de Zhongsheng propose des options de by-pass intégré et d'évents antidéflagrants pour les applications charbon et chimie.
Q : Comment réduire les coûts énergétiques de votre dépoussiéreur à manches ?
R : Installez un variateur de fréquence (VFD) sur le ventilateur principal. En ralentissant le ventilateur lorsque les charges de poussières sont faibles, vous pouvez réduire la consommation énergétique jusqu'à 30 %. De plus, l'utilisation de réglages « décolmatage à la demande » plutôt que d'impulsions continues économise une quantité significative d'air comprimé.
Q : Quelle est la cause la plus fréquente de défaillance d'un dépoussiéreur à manches ?
R : L'humidité. Si les lignes d'air comprimé contiennent de l'eau ou si le flux gazeux passe sous le point de rosée, les poussières se transforment en « boue » sur les manches. C'est le colmatage, qui nécessite généralement un remplacement complet des manches.