Pourquoi les eaux usées des CI sont plus difficiles à traiter que les effluents PCB ou pétrochimiques
Les systèmes de traitement des eaux usées des circuits intégrés (CI) doivent traiter les fluorures (<10 mg/L), le cuivre (<1 mg/L), le TMAH (<100 mg/L) et les résidus de résine photosensible (<50 mg/L de DCO) pour respecter les limites de rejet de l'EPA et des autorités locales. Un système hybride MBR (bioréacteur à membrane) + OI + ZLD atteint un taux de récupération d'eau de 95–99 %, réduisant la demande en eau douce de 60–80 % dans les usines de semi-conducteurs. Le CAPEX va de 2 M$ pour une petite usine (50 m³/h) à 20 M$ pour une méga-usine (500 m³/h), avec un OPEX de 0,80–1,50 $/m³ traité.
Le principal défi de la gestion des eaux usées des semi-conducteurs réside dans l'extrême diversité chimique de l'influent. Contrairement aux usines de circuits imprimés (PCB), qui traitent principalement des rinçages de placage de métaux lourds et des bains d'attaque acides, ou aux usines pétrochimiques qui gèrent des hydrocarbures à forte charge, les usines de CI produisent un cocktail de bases organiques hautement toxiques et de sels inorganiques. Plus précisément, les usines de CI génèrent des fluorures à des concentrations de 50–500 mg/L, du cuivre à 10–100 mg/L et de l'hydroxyde de tétraméthylammonium (TMAH) à 50–300 mg/L. Les résidus de résine photosensible contribuent à une demande chimique en oxygène (DCO) de 1 000–5 000 mg/L, nettement plus complexe à dégrader que les hydrocarbures aliphatiques présents dans les effluents pétroliers et gaziers (données de terrain Zhongsheng, 2025).
L'élimination des fluorures dans les usines de CI nécessite un procédé de précipitation chimique en deux étapes, car la solubilité du fluorure de calcium (CaF₂) est limitée. Pour atteindre les limites de rejet de <10 mg/L, les ingénieurs doivent maintenir un pH de 7–9 et utiliser des doses de chlorure de calcium (CaCl₂) de 1,5 à 2,0 fois le besoin stœchiométrique. Un défaut de maîtrise entraîne un entraînement de boues de CaF₂, qui colmate rapidement les membranes en aval. Le TMAH pose un obstacle différent : c'est une base organique forte, d'une toxicité aiguë pour les bactéries nitrifiantes des systèmes biologiques classiques. Une élimination efficace nécessite un prétraitement par échange d'ions pour l'élimination du TMAH dans les eaux usées des CI ou une oxydation chimique avancée avant l'entrée de l'eau dans un bioréacteur à membrane (MBR).
Les résidus de résine photosensible contiennent des polymères à longue chaîne et des solvants comme le PGMEA (acétate de propylène glycol méthyl éther). Ces substances sont non seulement résistantes à la biodégradation, mais agissent aussi comme de puissants colmatants membranaires. Leur traitement nécessite des procédés d'oxydation avancée (AOP), tels que UV/H₂O₂, pour fragmenter les chaînes polymères en acides organiques plus petits et biodégradables. Sans ce prétraitement spécifique, le flux d'un système d'OI peut chuter de 40 % dès les 500 premières heures de fonctionnement.
| Type de contaminant | Effluent semi-conducteurs CI | Effluent usine PCB | Effluent pétrochimique |
|---|---|---|---|
| Fluorures (F-) | 50–500 mg/L | <20 mg/L | Traces |
| TMAH | 50–300 mg/L | Négligeable | Aucun |
| DCO (résine photosensible) | 1 000–5 000 mg/L | 500–1 500 mg/L | 2 000–10 000 mg/L (huileux) |
| Cuivre (Cu2+) | 10–100 mg/L | 50–200 mg/L | Traces |
Limites de contaminants et normes de rejet pour les usines de semi-conducteurs
Les organismes de réglementation mondiaux ont établi des références de conformité strictes, spécifiquement pour l'industrie électronique, afin de prévenir la bioaccumulation des fluorures et des bases organiques toxiques. Aux États-Unis, l'EPA 40 CFR Part 469 (sous-partie A) impose aux fabricants de semi-conducteurs une limite de fluorures de 10 mg/L sur une journée et de cuivre de 1,0 mg/L. Les matières en suspension totales (MES) sont généralement plafonnées à 20 mg/L afin de protéger les stations d'épuration municipales ou les milieux aquatiques locaux des dépôts de boues.
Les pôles de fabrication asiatiques, où la production de CI est concentrée, appliquent souvent des normes encore plus strictes en raison de la rareté de l'eau et de la densité de population. L'EPA de Taïwan, par exemple, limite les fluorures à 10 mg/L, mais a introduit un suivi spécifique du TMAH, exigeant souvent des teneurs inférieures à 100 mg/L pour le rejet dans les parcs industriels, avec de lourdes amendes quotidiennes en cas de non-conformité. En Chine, la norme GB 31573-2015 pour l'industrie électronique exige une DCO inférieure à 50 mg/L et un azote ammoniacal inférieur à 10 mg/L, ce qui constitue un défi majeur pour les usines utilisant de grands volumes d'hydroxyde d'ammonium et de TMAH dans les procédés de nettoyage.
Les ingénieurs doivent également tenir compte des « limites internes » locales, souvent fixées 20 % en dessous des exigences légales afin de constituer une marge de sécurité face aux fluctuations du système. Par exemple, les usines de Singapour visent souvent un rejet de fluorures de 5 mg/L pour garantir une conformité continue avec la réglementation du Public Utilities Board (PUB). L'audit de ces réglementations nécessite une analyse saisonnière de l'influent, car les « méga-usines » peuvent connaître des pics de contaminants lors des cycles de nettoyage des équipements, saturant des systèmes de traitement sous-dimensionnés.
| Régulateur / norme | Fluorures (mg/L) | Cuivre (mg/L) | TMAH (mg/L) | DCO (mg/L) |
|---|---|---|---|---|
| EPA 40 CFR Part 469 | 10.0 | 1.0 | N/A | N/A |
| EPA de Taïwan (parcs CI) | 10.0 | 1.0 | 100.0 | 80.0 |
| Chine GB 31573-2015 | 8.0–10.0 | 0.5 | N/A | 50.0 |
| Limites PUB de Singapour | 5.0 | 1.0 | 60.0 | 100.0 |
Procédé de traitement étape par étape des eaux usées des CI : de l'influent au ZLD
L'ingénierie d'un système d'eaux usées des CI suit une « filière de traitement » modulaire, conçue pour éliminer les contaminants dans l'ordre de leur impact sur l'intégrité des membranes en aval. Le procédé commence par un prétraitement chimique, où le CaCl₂ et le polychlorure d'aluminium (PAC) sont dosés dans des cuves de réaction pour précipiter les fluorures. Cette étape implique généralement un clarificateur à haute vitesse ou un système DAF (flottation à air dissous) pour l'élimination des MES dans les eaux usées des CI, qui atteint une efficacité de 92–97 % pour l'élimination des microflocs de CaF₂ et des matières en suspension.
Après l'élimination des solides, les eaux usées entrent dans l'étage biologique secondaire. Pour les usines de CI modernes, le bioréacteur à membrane (MBR) est la norme industrielle. En utilisant des membranes PVDF d'une porosité de 0,1 μm, le MBR maintient une concentration élevée en matières en suspension de liqueur mixte (MLSS) de 8 000–12 000 mg/L. Cette densité de biomasse élevée est essentielle pour les bactéries nitrifiantes à croissance lente, nécessaires à la dégradation du TMAH résiduel et des solvants organiques. Le temps de rétention hydraulique (TRH) des MBR pour semi-conducteurs est généralement plus long que celui des systèmes municipaux, de 12 à 24 heures, afin d'assurer une oxydation complète de la DCO.
Le traitement tertiaire fait appel à un système d'OI pour l'élimination des fluorures et du TMAH multi-étages. Les membranes d'OI agissent comme barrière finale, rejetant 99 % des sels dissous et des ions organiques résiduels. Dans une conception à haute récupération, le système d'OI fonctionne à 75–85 % de récupération. Le perméat obtenu est souvent assez pur pour être recyclé vers les tours de refroidissement ou les laveurs de gaz de l'usine, réduisant significativement les prélèvements d'eau douce.
L'étape finale est le zéro rejet liquide (ZLD). Le concentrat d'OI, qui contient des teneurs élevées en TDS (solides dissous totaux), est envoyé vers un concentrateur de saumure, puis un cristalliseur. Ce procédé thermique évapore l'eau restante, laissant un gâteau de sel sec (principalement des sels de calcium et de sodium) destiné à la mise en décharge. Les conceptions ZLD avancées intègrent la recompression mécanique de vapeur (MVR) pour recycler la chaleur latente de la vapeur, réduisant le coût énergétique de l'évaporation jusqu'à 40 % (spécifications techniques Zhongsheng, 2026).
Références CAPEX et OPEX : combien coûte un système de traitement des eaux usées des CI ?
L'établissement du budget d'un système de traitement des eaux usées des circuits intégrés exige une distinction claire entre l'investissement initial et les coûts opérationnels à long terme liés à la consommation de réactifs et à la maintenance des membranes. Le CAPEX est principalement déterminé par le débit et le degré de réutilisation d'eau requis. Une usine de petite échelle traitant 50 m³/h nécessite généralement un CAPEX de 2 à 5 M$. Les installations de taille moyenne (200 m³/h) se situent entre 5 et 15 M$, tandis que les « méga-usines » traitant 500 m³/h ou plus peuvent dépasser 20 M$, surtout lorsque des modules ZLD sont intégrés pour répondre aux obligations de conservation de l'eau.
L'OPEX de ces systèmes est plus élevé que celui des eaux usées industrielles classiques, en raison de la forte demande en réactifs pour la précipitation des fluorures et des besoins énergétiques de l'OI haute pression et de l'évaporation thermique. En moyenne, le traitement des eaux usées des CI coûte entre 0,80 et 1,50 $ par mètre cube. Les réactifs, notamment CaCl₂, PAC et correcteurs de pH, représentent 0,20–0,40 $/m³. La consommation d'énergie, dominée par l'aération du MBR et les pompes d'OI, se situe entre 0,30 et 0,60 $/m³. Pour une ventilation détaillée, les ingénieurs devraient consulter les références de coûts ZLD détaillées pour les usines de semi-conducteurs afin de tenir compte des écarts régionaux de prix de l'électricité et des réactifs.
Les coûts de maintenance sont centrés sur le remplacement des membranes. Les membranes d'OI dans les applications semi-conducteurs durent généralement 3 à 5 ans, avec des coûts de remplacement allant de 50 000 $ pour les petits systèmes à plus de 200 000 $ pour les batteries de grande échelle. Les unités ZLD ajoutent une charge opérationnelle significative, les seuls coûts d'évaporation atteignant 0,50–1,00 $ par mètre cube de concentrat traité. Toutefois, le ROI se réalise souvent par la réduction des coûts d'approvisionnement en eau douce et l'évitement des pénalités de rejet.
| Échelle du système | Débit (m³/h) | CAPEX estimé | OPEX estimé ($/m³) |
|---|---|---|---|
| Petite usine | 50 | 2 M$ – 5 M$ | 1,20 – 1,50 $ |
| Usine moyenne | 200 | 5 M$ – 15 M$ | 0,90 – 1,30 $ |
| Méga-usine | 500+ | 15 M$ – 20 M$+ | 0,80 – 1,10 $ |
MBR vs boues activées conventionnelles pour les eaux usées des CI : quelle solution est préférable ?
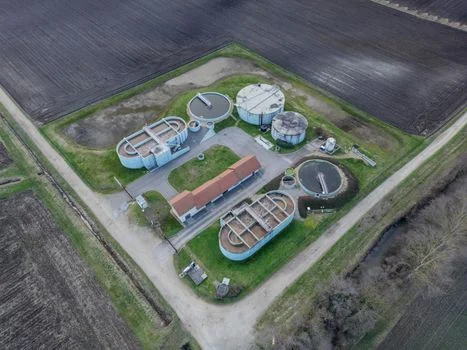
Lors du choix de la technologie de traitement biologique principale, les ingénieurs doivent peser les avantages d'un système MBR pour les eaux usées des semi-conducteurs par rapport aux boues activées conventionnelles (BAC). Le principal atout du MBR est son emprise au sol : en remplaçant les grands clarificateurs secondaires par des modules membranaires, l'emprise totale du système est réduite d'environ 60 %. Cela est déterminant pour les usines situées dans des parcs industriels à forte densité, où le foncier est coûteux.
Du point de vue des performances, les MBR offrent une qualité d'effluent supérieure. La barrière physique de la membrane garantit que les MES restent inférieures à 5 mg/L, fournissant une alimentation idéale pour les systèmes d'OI en aval. En revanche, les systèmes BAC sont sujets au « gonflement des boues » lorsqu'ils sont exposés aux charges organiques fluctuantes des eaux usées des CI, entraînant un entraînement de MES qui peut colmater les membranes d'OI en quelques jours. La concentration MLSS plus élevée des MBR permet une dégradation plus efficace du TMAH, souvent mal traité par les niveaux de biomasse plus faibles des cuves BAC.
Toutefois, les BAC restent une option viable pour les usines ayant des exigences de rejet moins strictes et un espace suffisant. Le CAPEX d'un système BAC est généralement inférieur de 30–50 % à celui d'un MBR, et la complexité opérationnelle est réduite, car il n'y a pas de membranes à nettoyer ou à remplacer. La contrepartie est un potentiel de réutilisation d'eau nettement plus faible et un risque plus élevé de non-conformité en cas de perturbation de procédé. Pour la fabrication de CI, où la fiabilité est primordiale, l'industrie s'est presque entièrement tournée vers les conceptions basées sur le MBR.
| Caractéristique | Système MBR | Boues activées conventionnelles (BAC) |
|---|---|---|
| MES de l'effluent | <1 mg/L | 10–20 mg/L |
| Concentration MLSS | 8 000–12 000 mg/L | 2 000–4 000 mg/L |
| Emprise au sol | Compacte (40 % d'un BAC) | Grande (nécessite des clarificateurs) |
| Élimination du TMAH | Élevée (98 %+) | Modérée (70–85 %) |
| CAPEX | Plus élevé ($$$) | Plus bas ($$) |
Comment choisir un système de traitement des eaux usées des CI : un cadre décisionnel
Le choix du bon système de traitement exige une évaluation systématique du profil d'effluent spécifique de l'usine et des objectifs de durabilité à long terme. La première étape consiste en un audit complet des contaminants de l'influent. Les ingénieurs devraient prélever des échantillons composites sur 24 heures pendant les cycles de production de pointe afin d'identifier les concentrations maximales de fluorures, de TMAH et de DCO. Ces données déterminent le dimensionnement des systèmes de dosage de réactifs et le volume de biomasse requis dans le MBR.
La deuxième étape consiste à adapter la filière de traitement aux « points critiques » spécifiques de l'usine. Si la conformité relative aux fluorures est le problème principal, l'accent doit être mis sur la précipitation multi-étages et les systèmes DAF (flottation à air dissous) à haute efficacité. Si l'objectif est une réutilisation d'eau de 90 %+, la conception doit prioriser l'OI à haute récupération et l'intégration ZLD. La troisième étape porte sur les contraintes d'emprise : si l'installation s'agrandit à l'intérieur d'un bâtiment existant, le MBR est souvent la seule option biologique faisable en raison de son caractère compact.
La quatrième étape exige une analyse du coût total de possession (TCO) sur 10 ans. Bien qu'un système BAC puisse présenter un CAPEX initial plus bas, les coûts d'eau douce plus élevés et les amendes potentielles pour non-conformité de rejet rendent souvent l'approche MBR + OI plus rentable sur la durée de vie du système. Enfin, avant la mise en œuvre à grande échelle, les équipes d'achat devraient demander des essais pilotes. Un pilote de 3 à 6 mois sur les eaux usées réelles de l'usine est le seul moyen de prédire avec précision les taux de colmatage des membranes et la consommation de réactifs.
Questions critiques à poser aux fournisseurs :
- Quel est le taux d'élimination des fluorures garanti à notre concentration d'influent de pointe ?
- Comment la conception du système atténue-t-elle le colmatage membranaire dû aux polymères de résine photosensible ?
- Quelle est la consommation énergétique spécifique (kWh/m³) de l'étape d'évaporation ZLD ?
- Le système biologique peut-il supporter un pic de 50 % de la concentration en TMAH sans mortalité de la biomasse ?
- Quels sont les délais et les coûts de remplacement des membranes sur un cycle de 5 ans ?
Questions fréquentes
Comment élimine-t-on les fluorures des eaux usées des semi-conducteurs ?
L'élimination des fluorures s'obtient généralement par précipitation chimique au chlorure de calcium (CaCl₂). Cela forme des solides de fluorure de calcium (CaF₂), ensuite retirés par sédimentation ou DAF (flottation à air dissous). Pour atteindre des limites inférieures à 10 mg/L, une deuxième étape à l'alun ou à des résines d'échange d'ions spécialisées est souvent nécessaire.
Quelle est la meilleure façon de traiter le TMAH dans les usines de CI ?
Le TMAH se traite le mieux par une combinaison de dégradation biologique dans un MBR et de filtration tertiaire par OI. Le TMAH étant toxique pour les micro-organismes à forte concentration, il doit être dilué ou prétraité par oxydation chimique (comme le réactif de Fenton) si les teneurs d'influent dépassent 500 mg/L.
Quels sont les coûts d'un système ZLD pour la fabrication de semi-conducteurs ?
Les systèmes ZLD pour usines de CI ajoutent généralement 30–50 % au CAPEX total. L'OPEX du ZLD est élevé, de 0,50 à 1,00 $ par mètre cube de concentrat, principalement en raison de la vapeur ou de l'électricité requise pour l'évaporation thermique et la cristallisation.
Les résidus de résine photosensible peuvent-ils être éliminés par MBR ?
Oui, mais ils sont difficiles à dégrader. Les MBR nécessitent un âge des boues (SRT) élevé et souvent une étape de prétraitement par oxydation avancée (UV/H₂O₂) pour fragmenter les polymères complexes en composés organiques plus simples que les bactéries peuvent consommer.
Quel est le taux typique de récupération d'eau d'un système d'eaux usées des CI ?
Un système standard basé sur l'OI atteint 70–80 % de récupération. Avec l'ajout d'une boucle ZLD et d'une récupération de saumure, les usines peuvent atteindre 95–99 % de récupération d'eau, fermant essentiellement la boucle de l'usage industriel de l'eau.