Principe de fonctionnement de l'épaississeur de boues : spécifications techniques 2026, flux de procédé et guide de sélection sans risque
Guide des équipements et technologies
Équipe d’ingénierie HydropureWater
Principe de fonctionnement de l'épaississeur de boues : spécifications techniques 2025, flux de procédé et guide de sélection sans risque
Les épaississeurs de boues portent la concentration en matières sèches de 1% à 4-6% (gravitaire) ou 3-5% (DAF (flottation à air dissous) avec polymère) en séparant l'eau des biosolides, ce qui réduit les coûts d'infrastructure aval jusqu'à 40% (analyse Zhongsheng Environmental, 2025). Les paramètres clés comprennent la charge en solides (24-48 lbs/day/ft² pour le DAF), la charge hydraulique (0.5-2.0 gpm/ft²) et le ratio air/solides (0.01-0.1 lbs/lbs). Le dosage de polymère (0.5-5 lbs/ton de matières sèches) est déterminant pour le DAF afin d'atteindre 90-98% de récupération des solides, tandis que les épaississeurs gravitaires s'appuient sur la fermentation pour libérer du carbone soluble destiné à l'élimination des nutriments.
Pourquoi l'épaississement des boues échoue : 3 scénarios fréquents et comment les diagnostiquer
Un épaississement des boues irrégulier entraîne une hausse des coûts d'exploitation et une baisse d'efficacité des procédés aval, comme la digestion anaérobie ou la déshydratation. Les ingénieurs rencontrent souvent des épaississeurs sous-performants malgré une conduite apparemment correcte. Les données de terrain Zhongsheng Environmental indiquent que plus de 60% des inefficacités d'épaississement proviennent de paramètres d'exploitation mal diagnostiqués.
Scénario 1 : le DAF produit des boues diluées (<3% TS) malgré le dosage de polymère.
Ce problème pointe généralement un déséquilibre du procédé de floculation et de flottation. Les causes fréquentes comprennent un ratio air/solides incorrect (<0.01 lbs/lbs), qui limite l'accrochage des bulles, ou un surdosage de polymère (>5 lbs/ton de matières sèches), qui peut déstabiliser les flocs. Une surcharge hydraulique (>2.0 gpm/ft²) réduit aussi le temps de contact et empêche une capture efficace des solides.
Scénario 2 : l'épaississeur gravitaire déborde avec des MES élevées (>500 mg/L).
Des matières en suspension (TSS) élevées dans la surverse signalent une mauvaise efficacité de décantation. Cela peut venir d'un temps de rétention insuffisant (<24 heures), qui empêche une compaction adéquate des solides. Une fermentation insuffisante (pH <6.5) freine la libération de l'eau et des gaz emprisonnés, utiles à l'épaississement. En outre, dépasser la charge en solides de >15 lbs/day/ft² (selon les lignes directrices EPA 2024) sature la capacité de l'épaississeur.
Scénario 3 : l'épaississeur à bande se colmate toutes les 48 heures.
Un colmatage fréquent de la bande entraîne une consommation excessive d'eau de lavage et des arrêts. Les causes principales comprennent un sous-dosage de polymère (<1 lb/ton de matières sèches), qui forme des flocs médiocres bouchant les pores de la bande. Une tension de bande incorrecte (doit être 0.5–1.0 psi) peut aussi nuire à la formation et au relargage du gâteau. une concentration en solides d'influent inférieure à 1% TS peut exiger un pré-épaississement avant l'épaississeur à bande pour garantir des performances optimales.
Liste de diagnostic : organigramme en 5 étapes pour le dépannage des épaississeurs
Pour diagnostiquer ces problèmes, suivez une démarche systématique :
Contrôler la qualité de l'influent : vérifier les MES d'influent et le débit par rapport aux spécifications de conception.
Surveiller le dosage chimique : confirmer la dose de polymère (lbs/ton de matières sèches) et assurer un mélange et un mûrissement corrects. Pour le DAF, contrôler la pression de saturation d'air et le ratio air/solides.
Évaluer les paramètres physiques : pour les épaississeurs gravitaires, mesurer la hauteur du lit de boues et le %TS de sous-verse. Pour le DAF, observer la consistance du lit flottant et la clarté du sous-nageant. Pour les épaississeurs à bande, inspecter la tension, la vitesse et la pression d'eau de lavage.
Analyser la qualité de l'effluent : mesurer les MES de surverse/sous-nageant et le %TS de sous-verse/gâteau.
Comparer aux références : recouper tous les paramètres d'exploitation avec les critères de conception de l'épaississeur et les références sectorielles (par ex. lignes directrices EPA).
Principes de fonctionnement des épaississeurs de boues : gravitaire, DAF et à bande expliqués
principe de fonctionnement de l'épaississeur de boues - Principes de fonctionnement des épaississeurs de boues : gravitaire, DAF et à bande expliqués
Les technologies d'épaississement des boues s'appuient sur des principes physiques et chimiques distincts pour concentrer les solides, chacune adaptée à des caractéristiques de boues différentes. Le choix de la méthode d'épaississement influe fortement sur les procédés aval et le rendement global de l'installation (Zhongsheng Environmental, 2025).
Épaississeur gravitaire
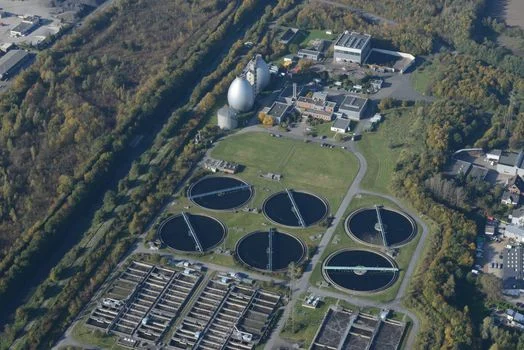
Les épaississeurs gravitaires utilisent une simple sédimentation pour concentrer les boues primaires, généralement dans des bassins circulaires équipés de racleurs lents (0.1–0.3 rpm). Les boues primaires, qui décantent bien, s'épaississent d'environ 1% à 4-6% TS. Ce procédé comporte souvent une fermentation contrôlée (pH 6.5–7.5), qui libère du carbone soluble. Ce carbone soluble est ensuite renvoyé au traitement secondaire, où il joue un rôle crucial pour renforcer les procédés d'élimination biologique des nutriments (BNR) en fournissant des sources de carbone facilement assimilables (selon le contenu extrait Top 1). Les racleurs consolidient en douceur les boues décantées, favorisant la libération d'eau et empêchant le pontage.
Épaississeur DAF
Les épaississeurs par flottation à air dissous (DAF) sont très efficaces pour concentrer les boues activées en excès (WAS), qui décantent généralement mal. Le principe consiste à saturer une fraction de l'effluent clarifié (courant de recyclage) avec de l'air sous haute pression (typiquement 60-80 psi). Cette eau pressurisée est ensuite détendue dans le bassin DAF à pression atmosphérique, ce qui forme des microbulles (30–50 μm). Ces microbulles s'accrochent aux flocs de boues conditionnés au polymère, augmentent leur flottabilité et les font remonter en surface pour former un lit de boues concentré. La dose de polymère (0.5–5 lbs/ton de matières sèches) et le ratio air/solides (0.01–0.1 lbs/lbs) sont des paramètres critiques qui déterminent la récupération des solides (90–98%). Les solides flottants, appelés WAS concentrées (CONWAS), sont écumés, tandis que le liquide restant (sous-nageant) contient typiquement <50 mg/L de MES et est renvoyé au traitement secondaire (référence EPA 2024). Le flux de procédé d'un système DAF est : WAS → dosage de polymère → injection d'eau de recyclage pressurisée → bassin DAF → CONWAS écumé → bac de stockage des boues. Zhongsheng Environmental propose des systèmes DAF série ZSQ avancés pour l'épaississement des WAS.
Épaississeur à bande
Les épaississeurs à bande, aussi appelés épaississeurs à bande gravitaire, extraient l'eau des boues principalement par drainage gravitaire et pression mécanique sur une bande poreuse en défilement continu. Les boues sont généralement conditionnées au polymère dans un puits de floculation (selon le contenu extrait Top 3) avant d'être réparties uniformément sur la bande. Au défilement, l'eau libre s'écoule par gravité à travers les pores. Une déshydratation complémentaire intervient lorsque les boues passent sur des zones en coin ou des rouleaux de pression, appliquant une pression mécanique (0.5–1.0 psi) pour comprimer le gâteau. Les épaississeurs à bande peuvent atteindre 5–8% TS avec une consommation de polymère relativement plus faible (1–3 lbs/ton de matières sèches) que le DAF pour des boues comparables. Toutefois, un lavage régulier de la bande (toutes les 8–12 heures) à l'eau haute pression est nécessaire pour éviter le colmatage et maintenir le rendement. Le flux de procédé est : WAS/boues primaires → dosage de polymère → puits de floculation → bande poreuse → zone de drainage gravitaire → zone de pression → gâteau de boues épaissies.
Type d'épaississeur
Type de boues principal
Mécanisme
TS de sortie typique (%)
Avantage clé
Épaississeur gravitaire
Boues primaires
Sédimentation, fermentation
4-6%
CapEx/OpEx faibles, libération de carbone soluble
Épaississeur DAF
Boues activées en excès (WAS)
Flottation à air dissous
3-5%
Haute récupération des solides, emprise compacte
Épaississeur à bande
Boues primaires, WAS
Drainage gravitaire, pression mécanique
5-8%
Siccité %TS élevée, polyvalent selon les types de boues
Spécifications techniques : paramètres critiques pour chaque type d'épaississeur
L'optimisation des performances d'un épaississeur de boues repose sur un contrôle précis de paramètres d'ingénierie spécifiques, afin d'assurer une récupération maximale des solides et la concentration visée pour les procédés aval. Des réglages incorrects entraînent inefficacité, surconsommation de réactifs et instabilité d'exploitation (données de terrain Zhongsheng Environmental, 2025).
Épaississeur gravitaire
Les épaississeurs gravitaires sont conçus pour un fonctionnement robuste et peu exigeant en maintenance, principalement pour les boues primaires. Les paramètres clés de conception et d'exploitation comprennent :
Charge en solides : 8–15 lbs/day/ft² pour les boues primaires. Un dépassement peut entraîner des MES élevées en surverse.
Charge hydraulique : 0.1–0.5 gpm/ft². Des débits plus bas garantissent un temps de décantation suffisant.
Temps de rétention : 24–48 heures pour une compaction et une fermentation optimales.
pH : 6.5–7.5 est idéal pour la fermentation, qui favorise la libération d'eau et la production de carbone soluble.
Un épaississeur gravitaire peut atteindre 4-6% TS avec des boues primaires, mais seulement 1-2% TS avec des WAS en raison de leur mauvaise décantabilité.
Épaississeur DAF
Les épaississeurs DAF sont très efficaces sur les WAS, à condition de bien piloter les paramètres chimiques et hydrauliques.
Charge en solides : 24–48 lbs/day/ft² avec polymère. Sans polymère, elle retombe à 10–24 lbs/day/ft².
Charge hydraulique : 0.5–2.0 gpm/ft². Des débits plus élevés sont possibles avec un conditionnement polymère efficace.
Ratio air/solides : 0.01–0.1 lbs/lbs, 0.03–0.05 lbs/lbs étant optimal pour la plupart des applications WAS. Ce ratio dicte le nombre de bulles disponibles pour la flottation.
Dose de polymère : 0.5–5 lbs/ton de matières sèches. Un dosage correct est crucial pour la floculation et 90–98% de récupération des solides (selon le PDF Top 5). Sans polymère, la récupération peut chuter à 50–90%. Zhongsheng Environmental propose un dosage de polymère piloté par API pour l'épaississement des boues afin d'assurer une application précise.
Épaississeur à bande
Les épaississeurs à bande offrent un équilibre entre rendement et concentration en solides, adaptés aux boues primaires comme aux WAS.
Charge en solides : 20–40 lbs/day/ft².
Vitesse de bande : 10–30 ft/min. La vitesse optimale équilibre temps de drainage et débit.
Dose de polymère : 1–3 lbs/ton de matières sèches. Généralement plus basse que le DAF pour une siccité %TS comparable.
Tension de bande : 0.5–1.0 psi. Une tension correcte assure une déshydratation efficace et évite d'endommager la bande.
Le matériau de bande, polyester ou polypropylène, influe sur la fréquence de colmatage et la durabilité. Les bandes polyester offrent des débits de drainage plus élevés mais peuvent se colmater plus vite avec certaines boues, tandis que le polypropylène apporte une meilleure résistance chimique.
Choix du polymère
Le choix du polymère est déterminant pour une floculation efficace. Le polyacrylamide cationique (PAM) de masse moléculaire 10–15 millions est typiquement utilisé sur les systèmes DAF traitant des WAS, car il neutralise efficacement la charge négative des particules de boues activées et favorise la formation de flocs. Pour les épaississeurs gravitaires, notamment si une assistance chimique est requise sur les boues primaires, un PAM anionique (masse moléculaire 5–10 millions) peut servir à pontage des particules et à améliorer la décantation. La densité de charge du polymère influe fortement sur l'efficacité de floculation, des densités plus élevées étant généralement nécessaires pour les particules plus fines et plus dispersées (selon le contenu extrait Top 3).
Paramètre
Épaississeur gravitaire
Épaississeur DAF
Épaississeur à bande
Charge en solides (lbs/day/ft²)
8–15 (primaire)
24–48 (avec polymère)
20–40
Charge hydraulique (gpm/ft²)
0.1–0.5
0.5–2.0
N/A (drainage gravitaire)
Dose de polymère (lbs/ton matières sèches)
0 (optionnel : 1–2 anionique)
0.5–5 (cationique)
1–3 (cationique)
TS de sortie (%)
4–6 (primaire)
3–5
5–8
Récupération des solides (%)
~80–90
90–98 (avec polymère)
~95–98
Temps de rétention (heures)
24–48
0.5–2
Minutes
Ratio air/solides (lbs/lbs)
N/A
0.01–0.1
N/A
Vitesse de bande (ft/min)
N/A
N/A
10–30
Comment choisir le bon épaississeur de boues : cadre décisionnel pour les ingénieurs
principe de fonctionnement de l'épaississeur de boues - Comment choisir le bon épaississeur de boues : cadre décisionnel pour les ingénieurs
Choisir l'épaississeur de boues optimal exige une démarche structurée qui intègre les caractéristiques des boues, la capacité de l'usine, les objectifs de traitement aval et les contraintes budgétaires. Une décision éclairée influe fortement sur l'efficacité opérationnelle et le coût global à long terme (Zhongsheng Environmental, 2025).
Étape 1 : type de boues
La nature des boues est le déterminant principal.
Boues primaires : les épaississeurs gravitaires sont très efficaces grâce à la bonne décantabilité des solides primaires. Ils offrent aussi la récupération de carbone pour l'élimination des nutriments en traitement secondaire (selon le contenu extrait Top 1). Les épaississeurs à bande traitent aussi efficacement les boues primaires.
Boues activées en excès (WAS) : les WAS décantent mal en raison de leur nature biologique et de leur forte teneur en eau. Les épaississeurs DAF sont le choix privilégié pour les WAS grâce à leur haute récupération des solides. Les épaississeurs à bande conviennent aussi aux WAS, avec une siccité finale plus élevée.
Boues mixtes : pour les usines qui produisent à la fois des boues primaires et des WAS, une stratégie courante consiste à utiliser des épaississeurs gravitaires pour les boues primaires et des DAF ou épaississeurs à bande pour les WAS, en mélangeant souvent les flux épaissis avant le traitement ultérieur.
Étape 2 : taille de l'usine
La capacité globale de la station d'épuration dicte l'échelle et la complexité du système d'épaississement.
Petites usines (<5 MGD) : les épaississeurs gravitaires ou à bande présentent souvent un investissement (CapEx) plus bas et une conduite plus simple, ce qui les rend adaptés aux petites installations.
Usines moyennes à grandes (>5 MGD) : les systèmes DAF, avec leurs taux de récupération plus élevés et leur emprise compacte, justifient souvent un CapEx plus élevé par la réduction des coûts d'infrastructure aval et de meilleures performances en grande capacité.
Type d'épaississeur
Plage de CapEx typique
OpEx typique (polymère, énergie, maint.)
Taille d'usine adaptée
Épaississeur gravitaire
$80K–$200K
Faible ($0.5–$2/ton matières sèches)
Petite à grande
Épaississeur DAF
$120K–$350K
Moyen ($3–$15/ton matières sèches)
Moyenne à grande
Épaississeur à bande
$100K–$250K
Moyen ($2–$10/ton matières sèches)
Petite à grande
Étape 3 : procédé aval
Les exigences des traitements de boues ultérieurs pèsent lourdement sur le choix de l'épaississeur.
Digestion anaérobie : les épaississeurs DAF, capables d'atteindre 95% de récupération des solides et une concentration d'alimentation stable (3-5% TS), sont idéaux pour fournir une alimentation concentrée et régulière aux digesteurs anaérobies, maximisant la production de biogaz.
Épandage agricole : les épaississeurs gravitaires, produisant des boues à 4–6% TS avec peu ou pas de polymère, conviennent si l'objectif final est un épandage direct où l'ajout de réactifs pose problème.
Étape 4 : budget polymère et ROI
La consommation de polymère est un coût d'exploitation important, surtout pour les DAF et les épaississeurs à bande.
DAF : requiert 0.5–5 lbs/ton de matières sèches, soit environ $1.20–$12/ton de matières sèches (en supposant un polymère à $2.40/lb).
Bande : requiert 1–3 lbs/ton de matières sèches, soit environ $2.40–$7.20/ton de matières sèches.
Gravitaire : typiquement 0 lbs/ton, bien qu'un polymère anionique (1–2 lbs/ton) puisse être utilisé dans certains cas.
Calculateur de ROI du dosage de polymère : réduire la dose de polymère de 5 à 3 lbs/ton de matières sèches, par exemple, peut économiser environ $4.80/ton de matières sèches. Pour une usine produisant 10 tonnes de matières sèches par jour, cela représente une économie annuelle de $17,520 (10 tons/day * $4.80/ton * 365 jours). Cela souligne l'importance d'optimiser le dosage de polymère pour l'épaississement des boues.
Arbre de décision : choisir votre épaississeur de boues
S'agit-il de boues primaires ou de WAS ?
Boues primaires : envisager un épaississeur gravitaire (OpEx bas, récupération de carbone) ou un épaississeur à bande (%TS plus élevé).
WAS : passer à l'étape suivante.
Quelle est la taille de votre usine ?
<5 MGD : envisager un épaississeur à bande (CapEx plus bas pour les WAS).
>5 MGD : envisager un DAF (haute récupération, compact) ou un épaississeur à bande.
Polymère plus élevé (justifié par la récupération/l'emprise) : épaississeur DAF.
Dépannage des épaississeurs de boues : causes, correctifs et prévention
Un dépannage efficace est indispensable pour maintenir des performances stables et limiter les coûts d'exploitation de l'épaississement des boues. Traiter rapidement les incidents courants évite des perturbations majeures du procédé global de traitement des eaux usées (données de terrain Zhongsheng Environmental, 2025).
Dépannage DAF
Les systèmes DAF sont très sensibles aux paramètres d'exploitation, et de légers écarts peuvent entraîner des problèmes importants.
Boues flottantes diluées (<3% TS) : cela indique une floculation ou une flottation insuffisante.
Cause : sous-dosage de polymère ou ratio air/solides incorrect.
Correctif : augmenter la dose de polymère (par ex. de 0.5 → 2 lbs/ton de matières sèches) après essai au jar-test, ou veiller à ce que le ratio air/solides soit dans la plage optimale (0.03–0.05 lbs/lbs). Autre option : réduire la charge hydraulique (<1.5 gpm/ft²) pour allonger le temps de contact.
Entraînement de solides dans le sous-nageant (>50 mg/L MES) : une mauvaise qualité d'effluent suggère que les solides ne se séparent pas efficacement.
Cause : ratio air/solides inadéquat, surcharge hydraulique ou floculation insuffisante.
Correctif : ajuster le ratio air/solides (cible 0.03–0.05 lbs/lbs) ou réduire la charge en solides (<30 lbs/day/ft²). Vérifier l'efficacité et la dose de polymère.
Lit de boues flottantes trop épais : bien que cela paraisse favorable, un lit excessivement épais peut nuire à la déshydratation et provoquer des débordements.
Cause : surdosage de polymère ou vitesse de racle trop lente.
Correctif : réduire la dose de polymère ou augmenter la vitesse de racle pour extraire les solides plus rapidement (selon le guide de dépannage PDF Top 5).
Dépannage de l'épaississeur gravitaire
Les épaississeurs gravitaires sont robustes mais peuvent souffrir de problèmes liés à la charge et à l'activité biologique.
MES élevées en surverse (>500 mg/L) : indique une mauvaise décantation.
Cause : surcharge hydraulique ou en solides, ou présence de solides non décantables (par ex. WAS).
Correctif : augmenter le temps de rétention (>24 heures) en réduisant le débit d'influent, ou réduire la charge en solides (<10 lbs/day/ft²). Dans les cas sévères, l'ajout de polymère anionique (1–2 lbs/ton de matières sèches) peut aider la décantation.
TS faible en sous-verse (<4%) : les boues ne se compactent pas efficacement.
Cause : temps de rétention insuffisant, fermentation médiocre ou forte teneur en eau de l'influent.
Correctif : contrôler le pH (ajuster à 6.5–7.5 pour une fermentation optimale) ou réduire la charge en solides (<10 lbs/day/ft²). Vérifier le bon fonctionnement des racleurs.
Problèmes d'odeurs : généralement dus à des conditions anaérobies et à la production de sulfures.
Cause : temps de rétention excessif, surtout avec une charge organique élevée.
Correctif : ajouter du chlorure ferrique (5–10 mg/L) pour maîtriser la formation de H₂S, ou réduire le temps de rétention (selon les lignes directrices EPA 2024 de maîtrise des odeurs).
Dépannage de l'épaississeur à bande
Les épaississeurs à bande exigent une attention mécanique et chimique pour éviter le colmatage et garantir une siccité de gâteau régulière.
Colmatage de la bande : l'obturation des pores réduit l'efficacité du drainage.
Cause : sous-dosage de polymère, type de polymère inadapté ou lavage de bande insuffisant.
Correctif : augmenter la dose de polymère (par ex. 1 → 2 lbs/ton de matières sèches) ou vérifier l'adéquation du polymère. Augmenter la pression d'eau de lavage (80–100 psi) ou la fréquence. Réduire la vitesse de bande (<20 ft/min) pour allonger le temps de drainage.
TS faible dans le gâteau (<5%) : déshydratation insuffisante.
Cause : tension de bande insuffisante, solides d'influent trop bas, ou bande usée.
Correctif : augmenter la tension de bande (e.5 → 0.8 psi). Veiller à ce que les solides d'influent soient >1% TS (un pré-épaississement peut être nécessaire). Inspecter la bande pour usure ou dommages.
Liste de prévention
Une maintenance et un suivi proactifs permettent d'éviter la plupart des incidents d'exploitation.
Quotidien : contrôles pH et TS de l'influent et de l'effluent. Inspection visuelle du lit de boues/gâteau.
Hebdomadaire : ajustements de dose de polymère selon jar-tests et performances. Calibrage de la tension de bande (pour les épaississeurs à bande).
Mensuel : nettoyage approfondi du saturateur et des buses DAF. Inspection des mécanismes de racleurs des épaississeurs gravitaires. Calibrage de tous les débitmètres et capteurs.
Questions fréquentes
principe de fonctionnement de l'épaississeur de boues - Questions fréquentes
Q : Quelle est la différence entre épaississement et déshydratation des boues ?
R : L'épaississement des boues porte la concentration en solides, typiquement de 1% à 4–8% TS, pour obtenir des boues visqueuses mais encore pompables. Son objectif premier est de réduire le volume de boues, donc de couper les coûts d'infrastructure aval. La déshydratation des boues, à l'inverse, atteint des siccités bien plus élevées (15–30% TS), produisant un gâteau non pompable. L'objectif principal de la déshydratation est de réduire la teneur en eau des boues pour abaisser les coûts d'élimination (référence contenu extrait Top 4 : « L'épaississement vise à séparer les phases ; la déshydratation réduit la teneur en eau. »).
Q : Quelle quantité de polymère faut-il pour l'épaississement DAF ?
R : La dose de polymère requise pour l'épaississement DAF va de 0.5–5 lbs/ton de matières sèches. Elle dépend fortement du type de boues, les boues activées en excès (WAS) exigeant typiquement 2–5 lbs/ton, tandis que les boues primaires peuvent nécessiter 0.5–2 lbs/ton si le DAF est utilisé. Un surdosage (>5 lbs/ton) peut produire des boues diluées et du gaspillage de polymère (selon le PDF Top 5 : « Avec polymère : 3–5% TS ; sans : 2–4% TS. »).
Q : Les épaississeurs gravitaires peuvent-ils traiter les boues activées en excès (WAS) ?
R : Non, les épaississeurs gravitaires sont généralement inefficaces sur les boues activées en excès (WAS) en raison de leur nature biologique finement dispersée et de leur mauvaise décantabilité. Les WAS exigent des méthodes d'épaississement plus agressives comme le DAF ou l'épaississement à bande pour atteindre une concentration en solides adéquate. Les épaississeurs gravitaires conviennent surtout aux boues primaires, qu'ils portent de 1% à 4–6% TS (selon le contenu extrait Top 1 : « Les WAS extraites des clarificateurs secondaires sont pompées vers le DAF. »).
Q : Quel est le ratio air/solides idéal pour le DAF ?
R : Le ratio air/solides idéal pour le DAF va de 0.01–0.1 lbs/lbs, 0.03–0.05 lbs/lbs étant optimal pour la plupart des applications WAS. Un ratio inférieur à 0.01 lbs/lbs produit généralement des boues flottantes diluées par manque d'accrochage des bulles, tandis qu'un ratio supérieur à 0.1 lbs/lbs gaspille de l'énergie sans gain de performance notable (selon le PDF Top 5 : « Ratio air/solides 0.01–0.1 lbs/lbs. »).
Q : À quelle fréquence faut-il nettoyer les épaississeurs à bande ?
R : Les épaississeurs à bande doivent être nettoyés toutes les 8–12 heures pour éviter le colmatage et maintenir un rendement de déshydratation optimal. Cela implique typiquement de l'eau haute pression (80–100 psi) via des buses de pulvérisation. Un nettoyage régulier influe directement sur les dépenses d'exploitation (OpEx) et la disponibilité du système, avec des contrôles hebdomadaires de la tension de bande (0.5–1.0 psi) pour garantir un fonctionnement correct (selon les bonnes pratiques du secteur : « La fréquence de lavage de bande influe directement sur l'OPEX. »).
Équipe d’ingénierie HydropureWater
Articles techniques destinés aux acheteurs et ingénieurs du traitement des eaux usées. Vérifiez les valeurs de dimensionnement spécifiques au site par rapport aux permis en vigueur, aux analyses d’effluent et à la proposition d’équipement finale.