Les eaux usées à haute salinité de la microélectronique — contenant des niveaux de TDS dépassant 35 000 mg/L issus des procédés CMP, gravure et rinçage — exigent un traitement spécialisé pour respecter les limites de rejet (p. ex. GB 31573-2015 en Chine : TDS ≤ 1 000 mg/L). Les systèmes avancés comme les hybrides MBR-RO atteignent 99,9 % de récupération, tandis que les solutions ZLD (zéro rejet liquide) éliminent les coûts d'élimination de saumure, réduisant l'OPEX de 30–50 % par rapport à l'évaporation conventionnelle.
Pourquoi les eaux usées à haute salinité sont un défi critique pour les usines de microélectronique
Les procédés de microélectronique dans les usines de semi-conducteurs génèrent des eaux usées avec des matières dissoutes totales (TDS) dépassant 35 000 mg/L, dépassant nettement les limites de rejet typiques. Des opérations critiques telles que la planarisation mécano-chimique (CMP), la gravure et divers étages de rinçage contribuent à cet effluent à haute salinité, certains flux atteignant des concentrations 10 fois plus élevées que la limite de 1 000 mg/L de TDS imposée par des réglementations comme GB 31573-2015 en Chine. Cela constitue un défi redoutable pour le traitement des eaux usées de semi-conducteurs, poussant les usines vers la non-conformité et des sanctions financières substantielles.
Les composantes principales de ces eaux usées à haute salinité incluent souvent des sels inorganiques comme le chlorure de sodium (NaCl), le chlorure de magnésium (MgCl₂) et le chlorure de calcium (CaCl₂). Ces composés exercent une pression osmotique extrême, particulièrement néfaste pour les systèmes de traitement biologique conventionnels. Comme l'observent les données Winsonda 2024, la haute salinité inhibe directement l'activité microbienne en détruisant les membranes cellulaires et en dénaturant les enzymes, conduisant à des échecs d'élimination de la demande biologique en oxygène (DBO) et de la demande chimique en oxygène (DCO). Cette inhibition rend les procédés de boues activées standard largement inefficaces pour les flux à TDS élevé.
Au-delà de l'inhibition biologique, les eaux usées à haute salinité posent des risques opérationnels, y compris des taux de corrosion accrus des infrastructures et une gestion complexe des boues. L'impératif de réutilisation de l'eau en microélectronique amplifie encore le besoin d'une ingénierie robuste des eaux usées à TDS élevé. Un cas notable a impliqué une usine de semi-conducteurs taïwanaise qui a essuyé 2,1 millions de dollars d'amendes en raison de violations persistantes des limites de rejet de TDS. Après la mise en œuvre d'une solution avancée de zéro rejet liquide (ZLD), l'usine a non seulement atteint 99,9 % de récupération d'eau pour réutilisation interne, mais a aussi éliminé les coûts d'élimination de saumure, démontrant le besoin critique de stratégies de traitement spécialisées dans la fabrication de semi-conducteurs.
Comment la salinité perturbe les procédés conventionnels de traitement des eaux usées
De hautes concentrations de sels dissous, particulièrement au-dessus de 20 000 mg/L de TDS, perturbent fondamentalement les procédés biologiques, chimiques et physiques de traitement des eaux usées, conduisant à des réductions substantielles des rendements d'élimination. En traitement biologique, la pression osmotique est l'inhibiteur principal, les hautes concentrations de sel externes puisant l'eau hors des cellules microbiennes, conduisant à la déshydratation et à la lyse cellulaire. Une recherche publiée sur PubMed en 2024 indique que des niveaux de TDS dépassant 20 000 mg/L peuvent réduire le rendement d'élimination de la DCO dans les systèmes de boues activées conventionnels de 40–60 %. Si certains micro-organismes adaptés au sel, tels que *Halomonas* spp., peuvent dégrader les polluants organiques en milieux salins, leur application exige souvent des conceptions de bioréacteurs et des conditions d'exploitation spécialisées.
La précipitation chimique, méthode courante d'élimination des métaux lourds et de réduction du phosphore, souffre aussi en conditions de haute salinité. Des niveaux élevés de chlorure (Cl⁻ > 5 000 mg/L) peuvent interférer avec la formation de précipités stables, conduisant à une élimination incomplète et à une consommation accrue de coagulants et de floculants. Cette interférence entraîne fréquemment une hausse du volume de boues de 30–50 %, alourdissant les coûts d'élimination et la complexité opérationnelle. Par exemple, les sels de magnésium peuvent former des hydroxydes insolubles qui coprécipitent avec les polluants cibles, mais une salinité de fond élevée peut modifier l'équilibre de solubilité, rendant le dosage chimique précis difficile.
Les technologies membranaires, si elles sont efficaces pour la séparation, sont très susceptibles à l'encrassement et à la baisse de flux lorsqu'elles traitent des eaux usées à haute salinité sans prétraitement adéquat. Les systèmes d'osmose inverse (RO), critiques pour la réutilisation de l'eau en microélectronique, subissent une baisse de flux de 25–40 % à des concentrations de TDS dépassant 30 000 mg/L si l'influent n'est pas correctement conditionné (données de terrain Zhongsheng, 2025). Cette baisse est souvent due à l'entartrage par des sels peu solubles (p. ex. sulfate de calcium, silice) et à l'encrassement organique exacerbé par l'environnement ionique dense. Un prétraitement efficace, tel que le prétraitement DAF (flottation à air dissous) pour eaux usées de microélectronique à MES élevées ou la filtration multimédia, est essentiel pour atténuer ces problèmes et protéger les membranes RO d'une défaillance prématurée.
| Méthode de traitement | Impact de la salinité (TDS > 20 000 mg/L) | Effet observé | Stratégie d'atténuation |
|---|---|---|---|
| Traitement biologique | Pression osmotique, inhibition microbienne | Réduction de 40–60 % du rendement d'élimination de la DCO (PubMed 2024) | Micro-organismes adaptés au sel (*Halomonas* spp.), bioréacteurs spécialisés |
| Précipitation chimique | Interférence des niveaux élevés de chlorure | Hausse de 30–50 % du volume de boues, élimination incomplète | Sélection optimisée de coagulants, contrôle du pH, traitement multi-étages |
| Filtration membranaire (RO) | Entartrage, encrassement organique, pression osmotique | Baisse de flux de 25–40 %, consommation d'énergie accrue | prétraitement DAF pour eaux usées de microélectronique à MES élevées, antitartres, ajustement du pH |
| Procédés d'oxydation avancée | Piégeage des radicaux par les chlorures | Rendement d'oxydation réduit, demande en réactifs plus élevée | Dosage d'oxydant accru, gestion soigneuse du pH |
Technologies de traitement des eaux usées à haute salinité de la microélectronique : comparaison directe
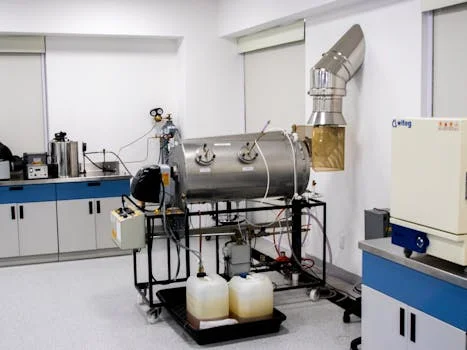
Le traitement efficace des eaux usées à haute salinité de la microélectronique s'appuie sur des technologies spécialisées, les systèmes hybrides MBR-RO démontrant jusqu'à 99,9 % d'élimination des TDS et 95 % de récupération d'eau. La sélection d'une technologie appropriée ou d'une combinaison de technologies pour les stratégies d'élimination des métaux lourds des eaux usées de semi-conducteurs et les flux à haute salinité dépend de facteurs tels que les caractéristiques d'influent, la qualité d'effluent visée, la disponibilité d'espace et les considérations économiques. Chaque technologie présente un équilibre unique de performance, de coût et de complexité opérationnelle pour le traitement des saumures industrielles.
Les systèmes hybrides MBR-RO combinent les capacités de traitement biologique des systèmes MBR (bioréacteur à membrane) pour eaux usées à haute salinité de la microélectronique avec la séparation avancée des systèmes RO haute pression pour le traitement des saumures de semi-conducteurs. Cette configuration offre une élimination supérieure des contaminants, atteignant 99,9 % d'élimination des TDS et typiquement 95 % de récupération d'eau, la rendant idéale pour la réutilisation de l'eau en microélectronique. Toutefois, ces systèmes sont énergivores, consommant 1,2–1,8 kWh/m³ en raison des exigences de haute pression des membranes RO et des besoins d'aération du MBR. Ils conviennent particulièrement aux usines à contraintes d'espace strictes, offrant une emprise compacte.
L'évaporation à multiple effet (MEE) est une technologie éprouvée pour atteindre une haute élimination des TDS (jusqu'à 99,5 %) et constitue souvent une pierre angulaire des solutions de zéro rejet liquide (ZLD). Si elle est très efficace pour concentrer la saumure et récupérer un distillat de haute qualité, les systèmes MEE s'accompagnent d'une dépense d'investissement (CAPEX) substantielle de 3–6 millions de dollars par 100 m³/h de capacité et d'une dépense d'exploitation (OPEX) élevée de 1,50–2,50 $/m³ en raison de demandes énergétiques importantes pour le chauffage. Le MEE est typiquement choisi lorsque la conformité ZLD est non négociable, particulièrement pour gérer le concentrat des systèmes RO.
L'osmose directe (FO) représente une technologie émergente qui offre une consommation d'énergie plus basse (0,5–0,8 kWh/m³) par rapport à la RO, atteignant 80–90 % de récupération d'eau. La FO utilise une solution d'entraînement pour créer un gradient de pression osmotique, éliminant le besoin de pression hydraulique côté alimentation. Son application principale dans le traitement des eaux usées à haute salinité de la microélectronique est la préconcentration avant des procédés plus énergivores comme la RO ou l'évaporation, réduisant la charge des systèmes aval et améliorant l'efficacité globale. Toutefois, les systèmes FO exigent encore la régénération de la solution d'entraînement, ce qui ajoute de la complexité.
Les procédés d'oxydation avancée (AOP) tels que l'oxydation ozone/UV sont efficaces pour dégrader les composés organiques réfractaires (réduction de DCO de 85–95 %) dans les flux à haute salinité, qui peuvent être présents dans les solutions de traitement des eaux usées TMAH pour usines de semi-conducteurs. Ces procédés génèrent des radicaux hydroxyle hautement réactifs qui oxydent les polluants de façon non sélective. Une performance optimale exige typiquement un ajustement du pH dans une plage de pH 6–8, et de hautes concentrations de chlorure peuvent parfois piéger les radicaux, nécessitant des dosages d'oxydant plus élevés. Les AOP sont souvent utilisés comme étape d'affinage ou pour l'élimination de contaminants spécifiques en amont des systèmes membranaires.
| Technologie | Élimination TDS | Récupération d'eau | Consommation d'énergie | CAPEX (100 m³/h) | OPEX (par m³) | Avantages clés | Limites clés |
|---|---|---|---|---|---|---|---|
| Hybride MBR-RO | 99.9% | 95% | 1.2–1.8 kWh/m³ | $2–$4M | $0.70–$1.20 | Haute élimination, compact, réutilisation d'eau | Énergie élevée, risque d'encrassement membranaire |
| Évaporation à multiple effet (MEE) | 99.5% | 98% | 1.5–2.5 kWh/m³ (thermique) | $3–$6M | $1.50–$2.50 | Excellent pour ZLD, robuste à TDS élevé | Énergie très élevée, grande emprise, CAPEX élevé |
| Osmose directe (FO) | 80–90% (préconc.) | 80–90% | 0.5–0.8 kWh/m³ | $1.5–$3M | $0.60–$1.00 | Énergie plus basse, moins d'encrassement, haute récupération | Gestion de la solution d'entraînement, limité à la préconcentration |
| Oxydation avancée (AOP) | N/A (réduction DCO) | N/A | 0.2–0.5 kWh/m³ | $0.5–$1.5M | $0.30–$0.60 | Haute réduction de DCO, élimination de composés réfractaires | Pas d'élimination de TDS, sensible au pH, piégeage de radicaux |
Spécifications d'ingénierie des systèmes d'eaux usées à haute salinité de la microélectronique
L'ingénierie réussie des systèmes d'eaux usées à haute salinité de la microélectronique commence par une caractérisation précise des flux d'influent, qui contiennent typiquement des niveaux de TDS allant de 35 000 à 150 000 mg/L. Au-delà des TDS, d'autres caractéristiques critiques d'influent incluent une demande chimique en oxygène (DCO) entre 500–5 000 mg/L, et des métaux lourds tels que le cuivre (Cu), le nickel (Ni) et l'arsenic (As) à des concentrations de 10–100 mg/L (selon données d'usines de semi-conducteurs, Zhongsheng 2025). Ces paramètres dictent la complexité et la configuration de la filière de traitement, influençant tout depuis la sélection du prétraitement jusqu'au choix de membrane et aux pressions d'exploitation.
Atteindre la conformité réglementaire et faciliter la réutilisation de l'eau en microélectronique exige des cibles d'effluent strictes. Par exemple, GB 31573-2015 en Chine impose une limite de rejet de TDS de ≤ 1 000 mg/L pour l'industrie de la microélectronique. Les cibles de DCO sont typiquement < 50 mg/L (cohérent avec les lignes directrices US EPA), tandis que les métaux lourds doivent souvent être réduits à < 0,1 mg/L (selon la directive UE 2010/75/UE). Respecter ces limites basses pour l'ingénierie des eaux usées à TDS élevé nécessite souvent des procédés multi-étages combinant technologies physiques, chimiques et membranaires.
Le prétraitement est une première étape critique pour protéger les systèmes membranaires aval. Pour un influent avec des matières en suspension totales (MES) dépassant 500 mg/L, le prétraitement DAF pour eaux usées de microélectronique à MES élevées est essentiel pour retirer les matières en suspension, huiles et graisses. Les étages de filtration suivants, tels que la filtration multimédia pour systèmes d'eau ultrapure, sont cruciaux pour réduire l'indice de densité des limons (SDI) en dessous de 3, ce qui est critique pour prévenir l'encrassement et prolonger la durée de vie des membranes RO. Sans prétraitement adéquat, les systèmes RO traitant des flux à haute salinité subiront une dégradation rapide de performance.
La sélection des membranes est aussi clé : les membranes en polyfluorure de vinylidène (PVDF) sont couramment choisies pour les systèmes MBR en raison de leur résistance chimique et de leur durabilité dans des matrices d'eaux usées difficiles. Pour les systèmes RO haute pression conçus pour le traitement des saumures de semi-conducteurs, les membranes polyamide sont standard, capables d'opérer à des pressions de 40 à 80 bar, et dans certains cas jusqu'à 120 bar pour des flux à TDS extrêmement élevé. Le choix du matériau membranaire et de la pression d'exploitation influe directement sur la consommation d'énergie, les taux de récupération et la stabilité opérationnelle globale du système.
| Paramètre | Caractéristiques d'influent (usine de microélectronique) | Cible d'effluent (typique) | Norme/ligne directrice pertinente |
|---|---|---|---|
| Matières dissoutes totales (TDS) | 35,000–150,000 mg/L | < 1,000 mg/L | Chine GB 31573-2015 |
| Demande chimique en oxygène (DCO) | 500–5,000 mg/L | < 50 mg/L | Lignes directrices US EPA |
| Matières en suspension totales (MES) | 100–1,000 mg/L | < 10 mg/L | Limites internes de réutilisation/rejet |
| Métaux lourds (Cu, Ni, As) | 10–100 mg/L | < 0.1 mg/L | Directive UE 2010/75/UE |
| pH | 2–12 (dépendant du procédé) | 6–9 | Réglementations locales de rejet |
| Indice de densité des limons (SDI) | N/A (exige une mesure) | < 3 (pour alimentation RO) | Spécifications du fabricant de membranes |
Zéro rejet liquide (ZLD) pour la microélectronique : décomposition des coûts et calculateur de ROI
Les systèmes de zéro rejet liquide (ZLD) pour les installations de microélectronique entraînent typiquement une dépense d'investissement (CAPEX) de 2,5–5 millions de dollars par 100 m³/h de capacité, englobant prétraitement, RO avancée, évaporation et composantes de cristalliseur. Cet investissement initial est substantiel mais est de plus en plus justifié par des réglementations environnementales strictes et les bénéfices économiques de la réutilisation de l'eau et de la réduction des coûts d'élimination. La complexité des solutions de traitement des eaux usées TMAH pour usines de semi-conducteurs et d'autres flux spécifiques à haute salinité peut influer le CAPEX, exigeant des matériaux spécialisés ou des étages de traitement supplémentaires.
La dépense d'exploitation (OPEX) d'un système ZLD de microélectronique va généralement de 0,80–1,50 $/m³ d'eaux usées traitées. Les moteurs clés de l'OPEX incluent la consommation d'énergie des pompes et évaporateurs, les coûts de réactifs pour le prétraitement et les antitartres, et le remplacement périodique des membranes et autres consommables. Si elle paraît élevée, cette OPEX doit être évaluée face aux économies de coût importantes et aux opportunités de recettes que fournit le ZLD, le distinguant des méthodes conventionnelles de traitement des saumures industrielles.
Les moteurs principaux du retour sur investissement (ROI) ZLD dans l'industrie des semi-conducteurs sont les économies substantielles liées à l'élimination de l'évacuation de saumure et la valeur générée par l'eau récupérée. Les coûts d'élimination de saumure, qui peuvent aller de 0,50–1,00 $/m³ pour le transport par camion et la mise en décharge ou l'injection en puits profond, sont complètement évités avec le ZLD. la capacité de réutiliser l'eau traitée dans l'usine peut économiser 0,30–0,70 $/m³ d'approvisionnement en eau douce et de redevances de rejet associées. Ces économies combinées compensent nettement le CAPEX et l'OPEX du système ZLD.
Par exemple, une usine de semi-conducteurs coréenne a mis en œuvre un système ZLD pour ses eaux usées à haute salinité, atteignant une réduction de 40 % de l'OPEX global lié à la gestion des eaux usées. Cette réduction provenait principalement de l'élimination du transport de saumure et de la baisse importante des achats d'eau douce. Le projet a démontré un délai de retour de 4,2 ans, illustrant la forte viabilité financière des solutions ZLD lorsqu'on considère les coûts et bénéfices de cycle de vie complets pour la conformité des usines de semi-conducteurs. Calculer le ROI implique d'équilibrer CAPEX, OPEX annuel et économies annuelles de l'élimination évitée et de la réutilisation d'eau.
| Catégorie de coût | Plage (par 100 m³/h de capacité) | Description |
|---|---|---|
| Dépense d'investissement (CAPEX) | $2.5–$5 Million | Inclut prétraitement (DAF, filtration), RO avancée, évaporateurs, cristalliseurs et équipements annexes. |
| Dépense d'exploitation (OPEX) | $0.80–$1.50/m³ | Couvre l'énergie (pompes, chauffage), les réactifs (antitartres, nettoyants), le remplacement des membranes, la main-d'œuvre et la maintenance. |
| Économies de coût d'élimination de saumure | $0.50–$1.00/m³ (évité) | Élimination des coûts associés au transport hors site de saumure, à la mise en décharge ou à l'injection en puits profond. |
| Économies de réutilisation d'eau | $0.30–$0.70/m³ (évité) | Réduction des coûts d'approvisionnement en eau douce et des redevances municipales de rejet associées en recyclant l'effluent traité. |
| Calculateur ROI ZLD simplifié : | ||
ROI (années) = CAPEX / (Économies annuelles d'élimination de saumure + Économies annuelles de réutilisation d'eau - OPEX annuel) |
||
Questions fréquentes
Le traitement efficace des eaux usées à haute salinité de la microélectronique suscite souvent des questions techniques et financières spécifiques des ingénieurs d'usine et des équipes d'achat, particulièrement concernant les limites du traitement biologique et les coûts des systèmes ZLD.
Quel est le niveau maximal de TDS pour le traitement biologique des eaux usées de microélectronique ?
Les systèmes de traitement biologique sont généralement efficaces jusqu'à environ 20 000 mg/L de TDS. Au-dessus de ce seuil, la pression osmotique devient trop élevée pour la plupart des micro-organismes conventionnels, réduisant nettement le rendement d'élimination de la DCO. Pour des niveaux de TDS plus élevés, des micro-organismes spécialisés adaptés au sel ou des systèmes membranaires avancés sont requis (PubMed 2024).
Combien coûte un système ZLD de microélectronique par m³ ?
Un système ZLD de microélectronique a typiquement une dépense d'investissement (CAPEX) allant de 2,5–5 millions de dollars pour une capacité de 100 m³/h. La dépense d'exploitation (OPEX) est estimée à 0,80–1,50 $/m³ d'eaux usées traitées, d'après les référentiels industriels 2025. Ces coûts incluent diverses composantes du prétraitement à la cristallisation finale.
Les systèmes RO peuvent-ils traiter des eaux usées de microélectronique avec TDS > 50 000 mg/L ?
Oui, les systèmes RO peuvent traiter des eaux usées de microélectronique avec des TDS dépassant 50 000 mg/L, mais cela exige des configurations spécifiques. Il faut des membranes RO haute pression capables d'opérer à 80–120 bar et un prétraitement robuste, tel que la flottation à air dissous (DAF) suivie d'une filtration multimédia, pour prévenir un encrassement et un entartrage sévères.
Quelles sont les limites de rejet des eaux usées à haute salinité dans les usines de semi-conducteurs ?
Les limites de rejet des eaux usées à haute salinité varient nettement selon la région. En Chine, la norme GB 31573-2015 pour l'industrie de la microélectronique impose TDS ≤ 1 000 mg/L. Dans l'UE, s'il n'y a pas de limite TDS directe, la directive sur les émissions industrielles (2010/75/UE) fixe des cibles de DCO typiquement inférieures à 50 mg/L. Les États-Unis n'ont pas de limite fédérale de TDS, mais des réglementations spécifiques aux États existent, telles que la limite de 2 000 mg/L de la Californie pour certains rejets.