Un système industriel de dépoussiérage élimine jusqu'à 99,9 % des particules en suspension en aspirant l'air contaminé à travers un réseau de gaines vers une unité de filtration, où les poussières sont retenues dans le média filtrant (par exemple, manches en tissu ou cartouches). Un mécanisme de décolmatage par jet pulsé décroche les poussières accumulées vers une trémie, tandis que l'air épuré est soit recirculé, soit rejeté. Les systèmes doivent respecter les limites d'émission de l'EPA (par exemple, <10 mg/Nm³ pour les filtres à manches) et sont adaptés au type de poussière, à la taille de l'installation et aux normes réglementaires. Les composants clés comprennent les ventilateurs (5–50 HP), le média filtrant (polyester ou PTFE) et les systèmes de nettoyage automatisés pour maintenir l'efficacité.
Pourquoi le dépoussiérage industriel est essentiel : conformité, santé et risques opérationnels
Une mauvaise qualité de l'air industriel entraîne un non-respect réglementaire important, met en danger la santé des travailleurs et accélère la dégradation des équipements, ce qui se traduit souvent par des pénalités financières substantielles et des arrêts d'exploitation. Par exemple, un responsable d'usine confronté à des amendes OSHA répétées en raison de silice respirable dépassant les limites d'exposition admissibles comprend l'impact direct sur le budget comme sur le moral des équipes. L'OSHA impose des limites d'exposition admissibles (PEL) pour divers contaminants atmosphériques, telles que 5 mg/m³ pour la silice respirable et 15 mg/m³ pour les poussières de nuisance, les infractions entraînant des amendes allant jusqu'à 15 625 $ par cas en 2025. Au-delà de l'OSHA, les installations doivent respecter les normes d'émission de l'EPA, les filtres à manches devant généralement maintenir des émissions inférieures à 10 mg/Nm³ (selon l'analyse des lignes directrices de l'EPA par Zhongsheng Environmental). Le non-respect de ces normes n'entraîne pas seulement des amendes, mais augmente également le risque de demandes d'indemnisation des travailleurs liées aux maladies pulmonaires professionnelles.
Sur le plan opérationnel, l'accumulation non maîtrisée de poussières réduit considérablement la durée de vie et l'efficacité des équipements. L'encrassement peut obstruer les machines, détériorer les composants électriques et user les pièces en mouvement, ce qui peut réduire la longévité des équipements de 30–50 % et augmenter les coûts de maintenance (données de terrain Zhongsheng, 2025). Les poussières combustibles, régies par les normes NFPA 68 et 69, présentent un risque d'explosion grave, exigeant des solutions robustes de filtration de l'air industriel pour prévenir les incidents catastrophiques. Un dépoussiérage efficace n'est pas seulement une contrainte réglementaire ; c'est un investissement critique dans la sécurité des travailleurs, la continuité opérationnelle et la stabilité financière à long terme.
Composants essentiels d'un système industriel de dépoussiérage : analyse d'ingénierie
Chaque système industriel de dépoussiérage intègre plusieurs composants clés, chacun conçu pour remplir une fonction spécifique dans le captage, la filtration et l'évacuation des matières particulaires. Comprendre les spécifications techniques de chaque composant est essentiel pour une conception efficace du système et l'évaluation des performances.
- Ventilateur : Cœur du système, le ventilateur génère le débit d'air (CFM) et la pression statique (in. w.g.) nécessaires pour aspirer l'air chargé de poussières à travers le réseau de gaines et l'unité de filtration. Les ventilateurs industriels vont généralement de 5 à 50 HP, capables de déplacer 500 à 50 000 CFM, et de générer des pressions statiques entre 6 et 20 in. w.g. Le choix dépend de la résistance totale du système et du débit d'air requis pour un captage efficace.
- Réseau de gaines : Ce réseau de conduits achemine l'air chargé de poussières depuis les points de captage jusqu'au dépoussiéreur. Les matériaux couramment utilisés comprennent l'acier galvanisé pour les applications générales ou l'acier inoxydable pour les environnements corrosifs. Les diamètres de gaine vont généralement de 4 à 36 pouces, conçus pour maintenir des vitesses de transport de 3 500–4 500 FPM (pieds par minute) pour la plupart des applications, afin d'éviter la sédimentation et l'accumulation des poussières.
- Média filtrant : Le cœur du processus de filtration de l'air industriel.
- Filtres à manches : Utilisent des manches en tissu en polyester, aramide ou PTFE (Teflon), offrant une haute efficacité de filtration (jusqu'à 99,9 %) et un excellent relargage du gâteau de poussière. La taille des pores peut varier, mais la filtration effective se produit souvent à travers une couche de gâteau de poussière.
- Filtres à cartouches : Généralement construits en mélanges plissés polyester/cellulose, souvent avec revêtements nanofibres, offrant une plus grande surface filtrante sous une forme compacte. Ils sont efficaces pour les particules fines (0,3–10 µm) et présentent de bonnes caractéristiques de décolmatage par jet pulsé.
- Mécanisme de décolmatage : Essentiel pour maintenir les performances du filtre en décrochant les poussières accumulées.
- Systèmes à jet pulsé : Les plus courants, délivrant de courtes impulsions d'air comprimé à haute pression (0,1–0,3 seconde à 60–100 PSI) à travers les filtres à des intervalles de 1–30 minutes, selon la charge en poussières.
- Systèmes à air inversé : Utilisent un flux d'air à basse pression et grand volume en sens inverse pour affaisser et nettoyer en douceur les manches en tissu.
- Systèmes à secouage : Secouent mécaniquement les manches filtrantes pour décrocher les poussières, généralement utilisés dans les dépoussiéreurs plus petits à service intermittent.
- Trémie : Section inférieure pyramidale ou conique du dépoussiéreur où s'accumulent les poussières décrochées. Les trémies sont conçues avec une pente de 45–60° pour faciliter l'écoulement gravitaire des poussières vers un dispositif d'évacuation. Les capacités vont de 0,5 à 10 yards cubes.
- Méthodes d'évacuation : Évacuent les poussières collectées hors de la trémie. Les méthodes courantes comprennent les écluses rotatives (sas d'air) pour maintenir la dépression et les convoyeurs à vis pour une évacuation continue vers des fûts, bacs ou autres systèmes de manutention.
| Composant | Paramètre clé | Plage / spécification typique |
|---|---|---|
| Ventilateur | Puissance (HP) | 5 – 50 HP |
| Ventilateur | Débit d'air (CFM) | 500 – 50 000 CFM |
| Ventilateur | Pression statique (in. w.g.) | 6 – 20 in. w.g. |
| Réseau de gaines | Vitesse de transport (FPM) | 3 500 – 4 500 FPM |
| Média filtrant (cartouche) | Taille de pore effective | 0,3 – 10 µm (avec nanofibres) |
| Décolmatage (jet pulsé) | Durée de l'impulsion | 0,1 – 0,3 seconde |
| Décolmatage (jet pulsé) | Pression d'air comprimé | 60 – 100 PSI |
| Trémie | Angle d'inclinaison | 45 – 60° |
Fonctionnement des systèmes de dépoussiérage : processus d'ingénierie étape par étape
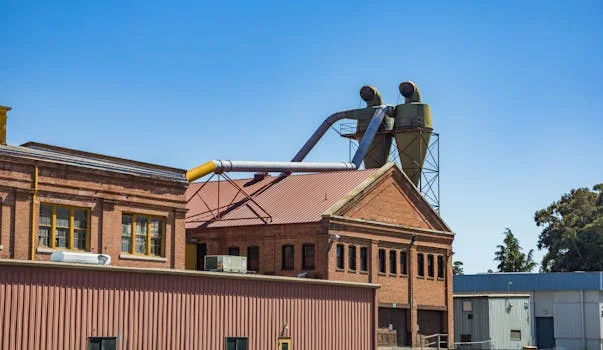
Le fonctionnement d'un système industriel de dépoussiérage est une séquence d'opérations précisément conçue pour capter, filtrer et confiner efficacement les particules en suspension. Ce processus, fondé sur les principes de la ventilation industrielle, assure un rejet d'air propre et une gestion efficace des poussières.
- Étape 1 : captage des poussières à la source. Le processus commence par des hottes de captage ou des enceintes placées stratégiquement aux points de génération des poussières. Ces hottes sont conçues pour créer un flux d'air localisé qui entraîne les particules avant qu'elles ne se dispersent dans l'air ambiant. La vitesse de captage, c'est-à-dire la vitesse à laquelle l'air entre dans l'ouverture de la hotte, est critique et se situe généralement entre 100 et 500 FPM, selon les caractéristiques de la poussière et la perturbation, conformément aux normes ACGIH (American Conference of Governmental Industrial Hygienists).
- Étape 2 : transport de l'air dans le réseau de gaines. Une fois capté, l'air chargé de poussières est aspiré dans un réseau de gaines par le ventilateur du système. Les gaines sont dimensionnées pour maintenir une vitesse de transport optimale, généralement entre 3 500 et 4 500 FPM, afin d'empêcher les particules plus lourdes de se déposer et de s'accumuler dans les conduits (selon les lignes directrices de conception Zhongsheng Environmental). Le maintien de cette vitesse réduit les obstructions et assure une livraison constante des poussières vers le dépoussiéreur.
- Étape 3 : filtration. Le flux d'air contaminé entre dans le plénum d'air chargé du dépoussiéreur, où les particules plus lourdes peuvent se déposer en raison de la réduction de vitesse. L'air traverse ensuite le média filtrant (par exemple, manches en tissu ou filtres à cartouches). Lorsque l'air traverse le filtre, les particules de poussière sont physiquement retenues à la surface ou dans la matrice du média. Un paramètre de conception clé ici est le rapport air/tissu, qui représente le volume d'air passant à travers une surface donnée de média filtrant. Pour les filtres à manches, les rapports typiques sont de 3:1–6:1 (CFM par pied carré de média filtrant), tandis que pour les dépoussiéreurs à cartouches, ils sont plus bas, souvent 0,5:1–1,5:1, ce qui reflète leur plus grande densité de surface filtrante.
- Étape 4 : décolmatage par jet pulsé. Lorsque les poussières s'accumulent à la surface du filtre, elles forment un « gâteau de poussière », qui améliore d'abord l'efficacité de filtration mais finit par augmenter la résistance à l'écoulement (perte de charge). Pour maintenir un débit et une filtration optimaux, un mécanisme de décolmatage par jet pulsé envoie périodiquement de l'air comprimé (à 60–100 PSI) à l'intérieur des filtres pendant 0,1–0,3 seconde. Cette expansion soudaine décroche 90–95 % du gâteau de poussière accumulé, qui tombe alors dans la trémie située en dessous. Le cycle de nettoyage est généralement automatisé et déclenché par un capteur de pression différentielle aux bornes des filtres.
- Étape 5 : évacuation des poussières. Les poussières décrochées s'accumulent dans la trémie, conçue avec une pente minimale de 45–60° pour favoriser l'écoulement gravitaire. Depuis la trémie, les poussières sont évacuées en continu ou par intermittence au moyen d'une écluse rotative (sas d'air) fonctionnant à 10–30 tr/min, d'un convoyeur à vis ou d'un autre équipement de manutention, vers des fûts étanches, des bacs ou d'autres contenants d'élimination. Cela empêche la remise en suspension des poussières et maintient la dépression du système.
- Étape 6 : rejet ou recirculation de l'air. Après avoir traversé le média filtrant, l'air désormais épuré quitte le dépoussiéreur par le plénum d'air propre. Cet air purifié peut soit être rejeté directement à l'atmosphère, en respectant les normes d'émission de l'EPA (<10 mg/Nm³ pour les filtres à manches), soit être recirculé dans l'installation. Pour la recirculation, un filtre de sécurité supplémentaire, tel qu'un filtre HEPA, est souvent employé, atteignant une efficacité de 99,97 % à 0,3 µm afin d'assurer la sécurité des travailleurs et de respecter les réglementations sur la qualité de l'air intérieur.
Types de dépoussiéreurs industriels : comparaison d'efficacité, de coût et de cas d'usage
Le choix du système industriel de dépoussiérage approprié repose sur la compréhension des caractéristiques distinctes, des efficacités et des implications de coût de chaque type, au regard des applications industrielles spécifiques. Les différentes conceptions de dépoussiéreurs sont optimisées pour des tailles de particules, des charges en poussières et des exigences d'installation variables.
- Dépoussiéreurs à manches : Ces systèmes atteignent de hautes efficacités d'élimination, généralement 99,9 % ou plus pour des particules jusqu'à 1 micron. Ils conviennent le mieux aux applications à fort volume d'air (5 000–50 000 CFM) et excellent dans le traitement des charges élevées, y compris les poussières abrasives telles que le charbon, le ciment et les particules de menuiserie. Tout en offrant d'excellentes performances, les filtres à manches ont généralement un encombrement plus important et peuvent entraîner des coûts de maintenance plus élevés en raison du remplacement des filtres, bien que les manches individuelles puissent durer 1 à 3 ans.
- Dépoussiéreurs à cartouches : Connus pour leur encombrement compact et leur haute efficacité de filtration, les dépoussiéreurs à cartouches atteignent généralement 95–98 % d'efficacité pour les particules fines de 0,3 à 10 µm. Ils sont idéaux pour les applications à charge modérée, telles que les fumées de soudage, le meulage des métaux et les poudres pharmaceutiques. Les systèmes à cartouches consomment souvent moins d'énergie, généralement 0,3–1,0 kW pour 1 000 CFM, grâce à leur décolmatage efficace par jet pulsé et à des exigences de pression statique plus faibles. Toutefois, les filtres ont généralement une durée de vie plus courte (6–18 mois) que les manches des filtres à manches.
- Séparateurs cycloniques : Fonctionnant par force centrifuge, les séparateurs cycloniques sont principalement utilisés comme préfiltres pour retirer les particules grossières (>10 µm) avant qu'elles n'atteignent des filtres aval plus sensibles. Ils offrent une efficacité de 70–90 % pour les particules plus grandes et se caractérisent par de faibles besoins de maintenance, car ils n'ont ni pièces mobiles ni média filtrant. Les cyclones sont économiques pour les applications à forte charge lorsque la récupération de matière en vrac est une priorité, mais ils sont insuffisants à eux seuls pour respecter des normes d'émission strictes.
- Précipitateurs électrostatiques (ESP) : Les ESP utilisent des forces électrostatiques pour charger et collecter les matières particulaires. Ils sont très efficaces, atteignant plus de 99 % d'élimination pour les particules submicroniques, y compris les fumées et les brouillards. Les ESP sont souvent déployés dans la production d'énergie, le ciment et l'industrie chimique. Tout en offrant des performances exceptionnelles et une faible perte de charge, ils impliquent un coût d'investissement élevé, généralement de 500 à 2 000 $ par CFM, et nécessitent un espace important.
- Laveurs humides : Ces systèmes captent les poussières en les mettant en contact avec un liquide de lavage, généralement de l'eau, ce qui les rend adaptés aux poussières collantes, chaudes ou explosives (par exemple, aluminium, produits pharmaceutiques). Les laveurs humides atteignent 95–99 % d'efficacité selon la conception. Ils peuvent également éliminer simultanément des polluants gazeux. Les points clés à considérer comprennent la consommation d'eau (0,5–2 GPM pour 1 000 CFM), le traitement des eaux usées et le potentiel de corrosion. Pour une élimination intégrée du SO₂ et une collecte des particules, un laveur FGD intégré pour l'élimination du SO₂ et la collecte des particules offre une solution complète.
| Type de dépoussiéreur | Efficacité typique | Taille de particule idéale | Application typique | Consommation d'énergie (pour 1 000 CFM) |
|---|---|---|---|---|
| Filtre à manches | 99,9 %+ | >1 µm | Fort volume, poussières abrasives (ciment, charbon) | 0,5 – 1,5 kW |
| Cartouche | 95 – 98 % | 0,3 – 10 µm | Particules fines (soudage, meulage, pharma) | 0,3 – 1,0 kW |
| Cyclone | 70 – 90 % | >10 µm | Préfiltre, particules grossières (copeaux de bois) | 0,1 – 0,3 kW (sans média filtrant) |
| Précipitateur électrostatique (ESP) | 99 %+ | Submicronique | Fumées, brouillards, particules très fines | 0,1 – 0,3 kW |
| Laveur humide | 95 – 99 % | >1 µm (collantes, explosives) | Poussières collantes, explosives, chaudes (aluminium, pharma) | 1,0 – 2,0 kW (plus l'eau) |
Choisir le bon système de dépoussiérage : cadre de décision pour les ingénieurs
Le choix du système industriel de dépoussiérage optimal exige une évaluation structurée et multidimensionnelle, tenant compte des caractéristiques spécifiques de la poussière, des obligations réglementaires, des coûts d'exploitation et des implications de maintenance. Un cadre de décision systématique aide les ingénieurs et les responsables HSE à spécifier un système qui atteint à la fois les objectifs de performance et les objectifs financiers.
- Étape 1 : caractérisation des poussières. Commencez par analyser en profondeur la poussière à collecter. Cela comprend la distribution granulométrique (par exemple, D50, D90), l'abrasivité, l'explosivité (valeurs Kst et Pmax pour la conformité NFPA 68/69), la teneur en humidité, la température et la composition chimique. Ces données déterminent le choix du média filtrant, les exigences de protection contre les explosions et le risque de prise en masse ou de voûtage.
- Étape 2 : besoins en volume d'air. Calculez le volume d'air total (CFM) nécessaire à un captage efficace. Cela implique de déterminer le nombre et le type de hottes de captage, leurs vitesses de captage (par exemple, 100–500 FPM selon l'ACGIH) et la perte de charge statique totale du système. Un calcul précis du CFM est essentiel pour dimensionner le ventilateur et assurer une ventilation adéquate pour la filtration de l'air industriel.
- Étape 3 : conformité réglementaire. Identifiez et priorisez toutes les réglementations environnementales et de sécurité applicables. Cela comprend les normes d'émission de l'EPA (par exemple, <10 mg/Nm³ pour les filtres à manches, <5 mg/Nm³ pour les systèmes de recirculation filtrés HEPA), les limites d'exposition admissibles (PEL) de l'OSHA et les normes NFPA pour les poussières combustibles. La conformité n'est pas négociable et dicte les caractéristiques fondamentales de conception du système.
- Étape 4 : efficacité énergétique. Évaluez la consommation d'énergie potentielle du système. Tenez compte de la puissance (HP) et du rendement du ventilateur, de la fréquence et de la durée des cycles de décolmatage par jet pulsé, ainsi que de la perte de charge à travers le média filtrant. Des moteurs à plus haut rendement, des variateurs de fréquence (VFD) et des médias filtrants à plus longue durée de vie peuvent réduire considérablement les dépenses d'exploitation (OPEX).
- Étape 5 : analyse des coûts. Réalisez une analyse de coûts complète, englobant à la fois les dépenses d'investissement (CAPEX) et les dépenses d'exploitation (OPEX). Le CAPEX se situe généralement entre 10 et 100 $ par CFM, selon la complexité et le type de système. L'OPEX, comprenant l'énergie, le remplacement des filtres et la main-d'œuvre, peut aller de 0,50 à 2,00 $ par CFM/an. Prenez en compte le coût total de possession (TCO) sur la durée de vie du système.
- Étape 6 : exigences de maintenance. Évaluez les besoins de maintenance à long terme. Cela comprend les calendriers de remplacement des filtres (par exemple, 1–3 ans pour les manches, 6–18 mois pour les cartouches), la fréquence de nettoyage de la trémie, les intervalles d'inspection des gaines et la facilité d'accès pour l'entretien des composants. Un système comme le filtre à manches à jet pulsé série ZSDM est conçu pour faciliter la maintenance dans des environnements exigeants tels que les chaudières au charbon.
Données d'efficacité réelles : performances des dépoussiéreurs en applications industrielles
Comprendre les références de performance pratiques des systèmes industriels de dépoussiérage est essentiel pour valider les allégations des fournisseurs et fixer des attentes réalistes en matière d'amélioration de la qualité de l'air. Les données d'efficacité réelles fournissent des preuves concrètes des capacités d'élimination des particules et des caractéristiques opérationnelles dans diverses applications.
- Systèmes à manches : Dans les milieux industriels lourds, tels que les cimenteries ou les centrales au charbon, les systèmes à manches atteignent de manière constante une efficacité d'élimination de 99,9 % pour les poussières de charbon (taille de particules 1–100 µm). La perte de charge de fonctionnement typique se situe entre 4 et 8 in. w.g. à travers les manches, indiquant une formation efficace de gâteau de poussière et des cycles de décolmatage (données de terrain Zhongsheng, 2025). Cette haute efficacité est critique pour respecter les normes d'émission strictes de l'EPA pour les installations industrielles.
- Systèmes à cartouches : Pour les opérations de métallurgie impliquant le meulage ou le soudage, les dépoussiéreurs à cartouches démontrent environ 98 % d'efficacité d'élimination pour les poussières métalliques fines (0,3–10 µm). Ces systèmes présentent souvent une consommation d'énergie d'environ 0,5 kW pour 1 000 CFM, ce qui en fait un choix économe en énergie pour l'élimination des particules fines dans des espaces compacts.
- Séparateurs cycloniques : En tant que séparateurs primaires, les cyclones atteignent généralement 85 % d'efficacité d'élimination pour les poussières de bois plus grossières (>10 µm) dans les scieries ou les ateliers de menuiserie. Leur principal avantage réside dans leur faible coût d'exploitation dû à l'absence de remplacement de média filtrant, bien qu'ils ne conviennent pas seuls au captage des particules fines.
- Laveurs humides : Dans la fabrication pharmaceutique, les laveurs humides captent efficacement les poussières collantes ou hygroscopiques, atteignant jusqu'à 99 % d'efficacité d'élimination. Ces systèmes consomment généralement environ 1 GPM d'eau pour 1 000 CFM d'air traité, un facteur qui doit être mis en balance avec les coûts de traitement des eaux usées.
- Précipitateurs électrostatiques (ESP) : Pour les applications exigeant l'élimination de particules submicroniques, telles que le brouillard d'huile ou les fumées fines, les ESP démontrent des performances exceptionnelles, dépassant souvent 99,5 % d'efficacité d'élimination. Leur consommation d'énergie est relativement faible, de 0,1 à 0,3 kW pour 1 000 CFM, principalement pour charger les plaques et maintenir le débit d'air.
| Type de dépoussiéreur | Exemple d'application | Efficacité d'élimination obtenue | Paramètre de fonctionnement clé |
|---|---|---|---|
| Filtre à manches | Poussières de charbon/ciment | 99,9 % (>1 µm) | Perte de charge : 4–8 in. w.g. |
| Cartouche | Poussières de métallurgie | 98 % (0,3–10 µm) | Consommation d'énergie : 0,5 kW/1 000 CFM |
| Cyclone | Poussières de bois | 85 % (>10 µm) | Aucun coût de remplacement de média filtrant |
| Laveur humide | Poussières pharmaceutiques | 99 % | Consommation d'eau : 1 GPM/1 000 CFM |
| Précipitateur électrostatique | Fumées submicroniques | 99,5 % | Consommation d'énergie : 0,1–0,3 kW/1 000 CFM |
Diagnostic des problèmes courants de dépoussiérage : solutions pour les opérateurs
Les opérateurs rencontrent fréquemment plusieurs problèmes courants susceptibles de compromettre l'efficacité et la conformité d'un système industriel de dépoussiérage. Un diagnostic et une résolution rapides sont essentiels pour maintenir la qualité de l'air et la continuité opérationnelle.
- Perte de charge élevée (>10 in. w.g.) : Cela indique une résistance excessive à l'écoulement, souvent causée par le colmatage des filtres ou un mécanisme de décolmatage inefficace.
- Causes : Filtres surchargés, cadencement/pression de jet pulsé inadaptés, média filtrant inadapté au type de poussière, ou humidité dans l'air comprimé.
- Solutions : Ajustez la durée du jet pulsé (0,1–0,3 seconde) ou la pression (60–100 PSI), augmentez la fréquence de décolmatage, inspectez les électrovalves et les membranes, ou remplacez le média filtrant colmaté. Envisagez des filtres avec des revêtements ou des tailles de pores différents si le colmatage persiste.
- Fuites de poussières : Des poussières visibles s'échappant du dépoussiéreur ou de l'échappement indiquent une rupture de confinement.
- Causes : Média filtrant endommagé (déchirures, trous), mauvaise étanchéité (joints autour des filtres ou des trappes d'accès), ou fissures dans l'enveloppe du dépoussiéreur.
- Solutions : Effectuez une inspection approfondie des filtres endommagés (par exemple, à l'aide d'une poudre fluorescente de détection de fuites), remplacez les filtres tous les 1–3 ans pour les manches ou tous les 6–18 mois pour les cartouches selon les besoins, inspectez et remplacez les joints usés, et réparez tout dommage de l'enveloppe.
- Faible débit d'air : Aspiration insuffisante aux points de captage, entraînant un échappement visible de poussières.
- Causes : Obstructions dans le réseau de gaines, turbine de ventilateur usée, sens de rotation incorrect du ventilateur, défaillance du moteur, ou pression statique excessive du système.
- Solutions : Inspectez et nettoyez les gaines pour éliminer les obstructions, vérifiez le régime du ventilateur et les relevés de pression statique, confirmez le fonctionnement du moteur et assurez une tension correcte des courroies sur les ventilateurs à transmission par courroie.
- Voûtage en trémie : Poussières s'accumulant dans la trémie sans s'évacuer, entraînant une surcharge du dépoussiéreur.
- Causes : Forte teneur en humidité des poussières, caractéristiques cohésives, pente de trémie insuffisante (<45°), ou dispositif d'évacuation non fonctionnel.
- Solutions : Installez des vibreurs de trémie ou des canons à air pour favoriser l'écoulement, augmentez la pente de la trémie à 60° si possible, assurez-vous que les dispositifs d'évacuation (par exemple, écluse rotative) fonctionnent correctement, et envisagez une isolation ou un chauffage pour les applications humides.
- Consommation d'énergie excessive : Factures d'électricité plus élevées que la normale pour le système de dépoussiérage.
- Causes : Ventilateur surdimensionné fonctionnant de manière inefficace, filtres colmatés exigeant un décolmatage plus fréquent, ou fuites dans les lignes d'air comprimé des systèmes à jet pulsé.
- Solutions : Ajustez la vitesse du ventilateur avec un variateur de fréquence (VFD) pour correspondre aux besoins réels de débit d'air, remplacez les filtres colmatés, réparez les fuites d'air comprimé et veillez à ce que les cycles de décolmatage soient optimisés selon la charge en poussières, et non à une fréquence excessive.
Questions fréquentes
Comprendre les différences fondamentales et les aspects opérationnels des systèmes industriels de dépoussiérage est essentiel pour prendre des décisions éclairées. Voici les réponses aux questions techniques et opérationnelles courantes.
Quelle est la différence entre un filtre à manches et un dépoussiéreur à cartouches ?
Les dépoussiéreurs à manches utilisent des manches en tissu (par exemple, polyester, PTFE) comme média filtrant, atteignant généralement 99,9 % d'efficacité pour les applications à fort volume et les poussières abrasives. Les dépoussiéreurs à cartouches emploient des filtres plissés compactes (souvent polyester/cellulose avec revêtements nanofibres) qui atteignent 95–98 % d'efficacité pour les particules fines et offrent un encombrement plus réduit, ce qui les rend adaptés aux charges modérées et aux environnements contraints en espace.
À quelle fréquence faut-il remplacer les filtres d'un dépoussiéreur ?
La fréquence de remplacement des filtres varie considérablement selon la charge en poussières, le type et l'efficacité du décolmatage. Les filtres à manches durent généralement 1 à 3 ans, tandis que les filtres à cartouches nécessitent généralement un remplacement tous les 6 à 18 mois. La surveillance régulière de la perte de charge est le meilleur indicateur pour le remplacement des filtres.
Quelle est la consommation d'énergie typique d'un système de dépoussiérage ?
La consommation d'énergie dépend principalement de la taille du ventilateur et du mécanisme de décolmatage. Pour les filtres à manches à jet pulsé, la consommation typique se situe entre 0,5 et 1,5 kW pour 1 000 CFM. Les systèmes à cartouches, souvent conçus pour une pression statique plus faible, peuvent consommer 0,3–1,0 kW pour 1 000 CFM. Cela inclut la puissance du ventilateur et l'air comprimé pour le décolmatage.
Les systèmes de dépoussiérage peuvent-ils traiter les poussières explosives ?
Oui, les systèmes industriels de dépoussiérage peuvent être conçus pour traiter les poussières explosives, mais ils nécessitent des dispositifs de sécurité spécifiques pour se conformer à la NFPA 68 (protection contre les explosions par évents de déflagration) et à la NFPA 69 (norme sur les systèmes de prévention des explosions). Ces conceptions peuvent inclure des évents d'explosion, des systèmes de détection et d'extinction des étincelles, des systèmes de suppression chimique, des vannes d'isolation et des matériaux de construction spécifiques pour atténuer les risques d'explosion.
Quelles sont les limites d'émission de l'EPA pour les dépoussiéreurs industriels ?
Les limites d'émission de l'EPA varient selon l'industrie et les réglementations spécifiques (par exemple, New Source Performance Standards - NSPS). Pour les filtres à manches industriels généraux, une référence courante est <10 mg/Nm³ (milligrammes par mètre cube normal). Pour les systèmes recirculant l'air dans une installation ou exigeant l'élimination de particules ultrafines, les systèmes filtrés HEPA peuvent atteindre <5 mg/Nm³ (selon les lignes directrices NSPS de l'EPA), voire moins, assurant la conformité à des normes strictes de qualité de l'air.
Équipements associés
- laveur FGD intégré pour l'élimination du SO₂ et la collecte des particules — consultez les spécifications, la plage de capacité et les données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit avec votre débit et vos paramètres de polluants spécifiques.