Pourquoi le traitement des eaux usées acido-alcalines photovoltaïques est une priorité réglementaire en 2025
Le traitement des eaux usées acido-alcalines photovoltaïques nécessite des systèmes spécialisés pour traiter des concentrations élevées de fluorures (jusqu'à 500 mg/L), d'azote ammoniacal (jusqu'à 300 mg/L) et de silice. En 2025, les filières hybrides combinant précipitation chimique (pour l'élimination du fluor) et procédés biologiques (pour l'azote ammoniacal) atteignent un abattement des contaminants de 99 %+, conforme aux limites de rejet de l'EPA et de l'UE. Les systèmes de zéro rejet liquide (ZLD) alimentés par l'énergie solaire réduisent en outre la consommation d'eau de 95 % et éliminent les risques réglementaires, avec un CAPEX compris entre 1,2 M$ et 5 M$ pour une installation de 100 m³/h.
La capacité mondiale de production photovoltaïque a atteint 450 GW en 2024, générant 1,2–1,5 m³ d'eaux usées par MW de cellules solaires produites (Gao et al., 2024). Cette montée en échelle massive de la production a dépassé les infrastructures de nombreuses usines plus anciennes, entraînant un contrôle réglementaire sévère. Des eaux usées acido-alcalines non traitées ou mal traitées occasionnent 250 k$–1 M$/an d'amendes réglementaires pour les usines non conformes, en particulier dans les régions où le contrôle environnemental est passé à une surveillance numérique en temps réel. Les eaux usées proviennent principalement des étapes de texturation, de nettoyage et de gravure de la production de cellules en silicium cristallin, où l'acide fluorhydrique (HF), l'acide nitrique (HNO3) et l'hydroxyde de potassium (KOH) sont largement utilisés.
La norme chinoise GB 8978-1996 et la directive européenne 2010/75/UE imposent des limites strictes pour les fluorures (≤10 mg/L), l'azote ammoniacal (≤15 mg/L) et le pH (6–9). Ces normes ne sont plus de simples lignes directrices, mais des contraintes opérationnelles fermes qui déterminent le droit d'exploiter d'une usine. L'impact environnemental des eaux usées photovoltaïques non traitées est profond ; des teneurs élevées en fluorures entraînent une contamination des nappes phréatiques et une fluorose dentaire/squelettique chez les populations locales, tandis que l'azote ammoniacal provoque une eutrophisation rapide des milieux récepteurs. Les seuils de toxicité de l'EPA indiquent que même une exposition de courte durée à un effluent photovoltaïque à forte concentration peut décimer les écosystèmes aquatiques, entraînant une responsabilité à long terme pour les dirigeants de production.
Spécifications techniques : caractéristiques de l'influent et limites de rejet des eaux usées photovoltaïques
Les concentrations typiques de l'influent des eaux usées photovoltaïques se caractérisent par des variations extrêmes de pH et des charges minérales élevées, notamment fluorures 200–500 mg/L, azote ammoniacal 100–300 mg/L et silice 50–150 mg/L (données de terrain Zhongsheng, 2025). La conception d'un système de traitement exige une compréhension précise de ces paramètres, car une teneur élevée en silice peut provoquer un colmatage irréversible des systèmes membranaires si elle n'est pas traitée en prétraitement. Le pH fluctue généralement entre 2 et 12 selon le cycle de production, ce qui nécessite un dosage chimique précis pour l'ajustement du pH et la coagulation afin de maintenir la stabilité du procédé.
Les limites de rejet de l'effluent varient fortement selon les régions, mais la tendance mondiale va vers une harmonisation avec les normes les plus strictes disponibles. Les ingénieurs doivent concevoir des systèmes qui non seulement respectent les codes locaux en vigueur, mais sont également « pérennisés » face au durcissement des limites attendu d'ici 2030. Par exemple, si le CPCB indien a historiquement autorisé des teneurs en fluorures plus élevées, les mises à jour de 2023 ont rapproché les limites des normes européennes pour les usines situées près de zones écologiques sensibles.
| Paramètre | Influent typique | Chine (GB 8978-1996) | UE (2010/75/UE) | États-Unis (EPA NPDES) | Inde (CPCB 2023) |
|---|---|---|---|---|---|
| Fluorures (mg/L) | 200–500 | ≤10 | ≤15 | ≤4.0 | ≤2.0 (local) |
| Azote ammoniacal (mg/L) | 100–300 | ≤15 | ≤20 | ≤10 | ≤50 |
| pH | 2–12 | 6–9 | 6–9 | 6–9 | 5.5–9.0 |
| DCO (mg/L) | 150–400 | ≤100 | ≤125 | ≤60 | ≤250 |
La variabilité de l'influent est un facteur critique de conception. La production par lots dans les usines photovoltaïques plus anciennes crée des « chocs de charge » susceptibles de saturer les réacteurs biologiques. Pour y remédier, les ingénieurs doivent mettre en place des bassins d'homogénéisation avec un temps de séjour hydraulique (HRT) d'au moins 8–12 heures afin de normaliser les concentrations avant l'entrée en précipitation chimique ou en MBR (bioréacteur à membrane). Les lignes de production continue autorisent des volumes d'homogénéisation plus réduits, mais exigent des capteurs plus sophistiqués pour les ajustements de dosage en temps réel.
Filières de traitement comparées : précipitation chimique vs procédés biologiques vs ZLD
La précipitation chimique reste la méthode principale d'élimination des fluorures, en utilisant du chlorure de calcium (CaCl2) ou de la chaux pour former des précipités de fluorure de calcium (CaF2). Ce procédé élimine efficacement 95–99 % des fluorures, mais génère des déchets importants ; typiquement, le procédé produit 10–15 % de boues en volume, ce qui nécessite une déshydratation haute efficacité des boues pour le traitement des eaux usées photovoltaïques afin de réduire les coûts d'élimination. Si le CAPEX de la précipitation chimique est relativement faible, l'OPEX élevé lié à la consommation de réactifs et à la gestion des boues constitue un inconvénient majeur à long terme.
Le traitement biologique, tel que les systèmes anoxie/oxie (A/O) ou MBR (bioréacteur à membrane), est indispensable pour atteindre 90–95 % d'abattement de l'azote ammoniacal. Ces systèmes s'appuient sur des bactéries nitrifiantes et dénitrifiantes pour convertir l'ammoniac en azote gazeux. Toutefois, les procédés biologiques sont sensibles à la toxicité des fluorures ; les concentrations en fluorures doivent être ramenées sous 20 mg/L avant l'étape biologique afin d'éviter l'inhibition microbienne. Les systèmes MBR (bioréacteur à membrane) nécessitent une emprise au sol importante et un HRT de 24–48 heures pour garantir une conversion complète de l'azote (données de terrain Zhongsheng, 2025).
Les systèmes de zéro rejet liquide (ZLD) représentent le sommet de la gestion des eaux usées photovoltaïques, en récupérant 99,9 % de l'eau pour réutilisation dans l'usine. Ces systèmes combinent des systèmes d'osmose inverse (RO) pour le prétraitement des eaux usées photovoltaïques et la récupération d'eau avec l'évaporation thermique et la cristallisation. Bien que le CAPEX soit élevé (1,2 M$–5 M$ pour 100 m³/h), le ZLD élimine le risque de non-conformité des rejets et réduit fortement l'empreinte en eau douce de l'usine, ce qui est critique dans les régions en stress hydrique comme le nord de la Chine ou le sud-ouest des États-Unis.
| Filière de traitement | Abattement des contaminants (%) | CAPEX ($/m³) | OPEX ($/m³) | Production de boues (%) | Emprise (m²/100 m³/h) |
|---|---|---|---|---|---|
| Précipitation chimique | 95–99 (F) | $8,000–$12,000 | $0.40–$0.70 | 10–15% | 400–600 |
| Biologique (MBR) | 90–95 (N) | $10,000–$15,000 | $0.30–$0.50 | 1–3% | 800–1,200 |
| ZLD (thermique) | 99.9 (tous) | $40,000–$65,000 | $1.50–$3.50 | <1% (sel) | 1,500–2,500 |
| Hybride (chim. + bio.) | 98+ (F & N) | $15,000–$22,000 | $0.60–$0.90 | 8–12% | 1,200–1,800 |
Processus étape par étape : conception d'un système ZLD solaire pour eaux usées photovoltaïques
La conception d'un système ZLD pour eaux usées photovoltaïques commence par un prétraitement robuste afin de protéger les membranes et évaporateurs en aval. L'étape 1 consiste en l'ajustement du pH et la coagulation-floculation. Les ingénieurs visent généralement un pH de 8,5–9,0 pour maximiser la précipitation des fluorures et utilisent un dosage chimique précis pour l'ajustement du pH et la coagulation avec 200–300 mg/L de polychlorure d'aluminium (PAC). Cette étape réduit l'essentiel des fluorures et des matières en suspension, évitant un entartrage rapide des membranes d'osmose inverse (RO).
L'étape 2 utilise la filtration membranaire, plus précisément l'ultrafiltration (UF) suivie de l'osmose inverse (RO) haute pression. L'objectif est d'atteindre 70–80 % de récupération d'eau à ce stade. Les flux membranaires RO sont généralement maintenus entre 15–20 LMH (litres par mètre carré par heure) pour équilibrer le débit et le risque de colmatage. Des antitartres doivent être dosés spécifiquement pour cibler la silice, car les eaux usées photovoltaïques contiennent souvent des teneurs en silice qui dépassent la limite de solubilité d'une saumure RO standard. Le perméat de cette étape est généralement d'une qualité suffisante pour être réutilisé dans les tours de refroidissement ou comme alimentation des systèmes d'osmose inverse (RO) pour le prétraitement des eaux usées photovoltaïques et la récupération d'eau dans les boucles d'eau ultrapure (UPW).
L'étape 3 consiste en une concentration thermique par recompression mécanique de vapeur (MVR) ou distillation à effets multiples (MED). La MVR est privilégiée dans la plupart des conceptions 2025 en raison de sa meilleure efficacité énergétique, ne consommant que 0,02–0,04 kWh par kg d'eau évaporée. Ce procédé concentre la saumure RO jusqu'à des niveaux proches de la saturation. Enfin, l'étape 4 emploie un cristalliseur pour convertir le concentrat restant en sels solides, atteignant le zéro rejet liquide. Les solides résultants sont ensuite traités à l'aide d'une déshydratation haute efficacité des boues pour le traitement des eaux usées photovoltaïques afin d'atteindre 30–40 % de siccité pour une élimination plus aisée.
L'intégration solaire est une tendance majeure pour 2025, les panneaux photovoltaïques sur site étant utilisés pour alimenter les pompes MVR et RO, très énergivores. L'intégration d'un parc solaire de 1–2 MW peut compenser 30–50 % des coûts énergétiques d'un système ZLD. Avec les prix actuels de l'électricité et des équipements photovoltaïques, le délai de retour sur investissement du traitement des eaux usées intégré au solaire est de 4–6 ans, ce qui en fait une option attractive pour les responsables achats axés sur la durabilité (données de terrain Zhongsheng, 2025). Cette configuration offre également un tampon contre la fluctuation des prix de l'énergie du réseau.
Détail des coûts : CAPEX, OPEX et ROI des systèmes de traitement des eaux usées photovoltaïques
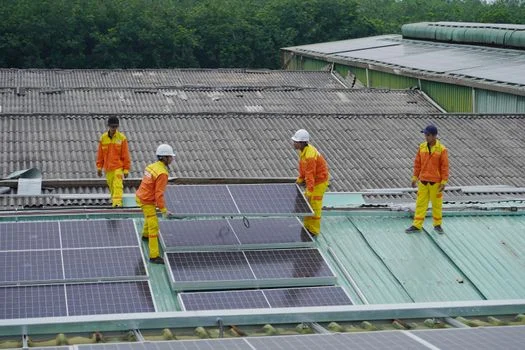
Pour une usine de production photovoltaïque standard de 100 m³/h, le CAPEX d'un système conventionnel de traitement chimique et biologique se situe entre 800 k$ et 1,5 M$. Toutefois, si l'installation nécessite un système ZLD pour eaux usées de cellules solaires avec 99,9 % de récupération, le CAPEX passe nettement à 1,2 M$–5 M$. Cet investissement initial plus élevé est dû au coût de l'acier inoxydable duplex de haute qualité pour les évaporateurs et à l'automatisation sophistiquée requise pour gérer la chimie complexe de la cristallisation des saumures.
L'OPEX est dominé par les coûts des réactifs et la consommation d'énergie. Dans un système hybride typique, les réactifs représentent 40 % du coût d'exploitation quotidien, principalement en raison des volumes importants de chaux et de PAC requis pour l'élimination des fluorures. L'énergie représente encore 30 %, c'est là que l'intégration solaire apporte le plus grand bénéfice. La main-d'œuvre et la maintenance contribuent chacune à environ 15 % de l'OPEX total. Pour les systèmes ZLD, la composante énergétique peut atteindre 60 % de l'OPEX si la récupération thermique n'est pas optimisée.
| Poste de coût | Système hybride (chim. + bio.) | Système ZLD (thermique) | ZLD intégré au solaire |
|---|---|---|---|
| Réactifs annuels | $150,000–$250,000 | $80,000–$120,000 | $80,000–$120,000 |
| Énergie annuelle | $80,000–$120,000 | $400,000–$600,000 | $220,000–$350,000 |
| Maintenance / main-d'œuvre | $100,000–$150,000 | $150,000–$200,000 | $160,000–$210,000 |
| OPEX annuel total | $330,000–$520,000 | $630,000–$920,000 | $460,000–$680,000 |
Le calcul du ROI des systèmes ZLD et intégrés au solaire doit prendre en compte plus que les seules économies d'eau. Si les systèmes ZLD réduisent les coûts d'achat d'eau de 0,50–1,50 $/m³, ils évitent également des amendes potentielles de 0,20–0,50 $/m³ et éliminent le besoin d'élimination des boues par un tiers si les sels peuvent être vendus comme sous-produits de qualité industrielle. Les systèmes ZLD solaires sont éligibles aux crédits carbone sur les marchés de l'UE et des États-Unis, ce qui peut procurer 20 000–50 000 $ de recettes annuelles supplémentaires, raccourcissant effectivement le délai de retour sous 5 ans.
Comment choisir le bon système de traitement pour votre usine photovoltaïque : un cadre de décision
Le choix du système de traitement optimal exige une évaluation structurée de la chimie de l'influent, des réglementations locales et des objectifs financiers à long terme. La première étape consiste à déterminer le contaminant dominant. Si votre usine produit principalement des eaux usées à forte teneur en fluorures et à faible teneur en azote, un système de précipitation chimique suivi d'une solution technique d'élimination du phosphore dans les eaux usées photovoltaïques (ces contaminants coexistant souvent) est la voie la plus rentable. Cette configuration privilégie un CAPEX faible, mais exige un plan dédié de gestion des boues.
Pour les usines à fortes concentrations d'azote ammoniacal, généralement dues à l'usage d'hydroxyde d'ammonium dans les étapes de nettoyage, l'accent doit se déplacer vers l'intégration biologique. La mise en œuvre de systèmes solaires pour l'élimination de l'azote ammoniacal dans les eaux usées photovoltaïques permet un rendement d'abattement élevé tout en maîtrisant les coûts énergétiques de l'aération. Si l'usine est située dans une « zone de zéro rejet liquide » ou fait face à une extrême rareté de l'eau, la décision est simplifiée : un système ZLD complet est obligatoire. Utilisez la liste de contrôle suivante pour la sélection initiale du système :
- Contrôle de capacité : le débit est-il ≤50 m³/h ? Envisagez une précipitation chimique modulaire. Si >50 m³/h, un MBR (bioréacteur à membrane) centralisé ou un ZLD est plus efficace.
- Ratio de contaminants : si le ratio F:N est >5:1, priorisez le prétraitement chimique. S'il est <2:1, concentrez-vous sur la stabilité du réacteur biologique.
- Pérennisation réglementaire : les limites locales doivent-elles baisser de >20 % dans les 5 prochaines années ? Si oui, investissez dès maintenant dans la récupération d'eau par osmose inverse (RO).
- Disponibilité foncière : les systèmes ZLD exigent 2 fois l'emprise de la précipitation chimique. Le site permet-il l'installation d'un évaporateur thermique ?
- Stratégie énergétique : l'installation dispose-t-elle de toitures inutilisées pour le photovoltaïque ? Un ZLD intégré au solaire peut réduire l'OPEX de 40 %.
Une mise en œuvre réussie exige souvent une étude pilote, surtout en présence d'eaux usées à forte teneur en silice. Tester différents antitartres et flux RO sur site pendant 4–6 semaines peut éviter des erreurs de plusieurs millions de dollars dans la conception à grande échelle. Les responsables achats devraient rechercher des fournisseurs qui proposent un dosage chimique précis pour l'ajustement du pH et la coagulation intégré et peuvent démontrer des résultats éprouvés dans le secteur photovoltaïque.
Foire aux questions
Comment une teneur élevée en silice affecte-t-elle le traitement des eaux usées photovoltaïques ? La silice est un agent d'entartrage majeur dans les eaux usées photovoltaïques, souvent présente à 50–150 mg/L. Dans les systèmes d'osmose inverse (RO) et de ZLD, la silice peut précipiter sur les surfaces membranaires ou les tubes d'évaporateur, provoquant un colmatage irréversible. Une gestion efficace exige de maintenir le pH au-dessus de 10 pendant le prétraitement pour conserver la silice soluble, ou d'utiliser des antitartres spécialisés anti-silice. Un défaut de gestion de la silice peut réduire la durée de vie des membranes RO de 3 ans à moins de 6 mois.
Quel est le taux typique de production de boues pour la précipitation chimique ? Dans le traitement des eaux usées photovoltaïques, la précipitation chimique à la chaux ou au chlorure de calcium génère généralement des boues à hauteur de 10–15 % du volume d'eau traité. Ces boues sont principalement composées de fluorure de calcium et d'hydroxydes métalliques. L'utilisation d'une déshydratation haute efficacité des boues pour le traitement des eaux usées photovoltaïques peut ramener la teneur en humidité à 60–70 %, réduisant nettement les coûts d'élimination.
Les panneaux solaires peuvent-ils réellement alimenter un système ZLD ? Si un système ZLD est énergivore, un parc solaire bien dimensionné peut compenser 30–50 % de la demande énergétique totale. Pour une usine de 100 m³/h, une installation solaire de 1,5 MW est généralement requise pour une réduction significative de l'OPEX. La synergie est idéale, car les usines photovoltaïques disposent souvent du foncier ou de toitures disponibles, et l'énergie produite est utilisée directement sur site, évitant les pertes de transport sur le réseau et les tarifs de pointe.
Quelles sont les causes les plus fréquentes de non-conformité dans les usines photovoltaïques ? Les causes les plus fréquentes sont les fluctuations de pH qui entraînent une mauvaise précipitation des fluorures et les « chocs de charge » d'ammoniac qui tuent les bactéries nitrifiantes des étapes biologiques. La surveillance en temps réel et le dosage chimique précis pour l'ajustement du pH et la coagulation constituent les meilleures défenses contre ces problèmes. De plus, une homogénéisation insuffisante entraîne souvent un passage des contaminants pendant les heures de production de pointe.