Pourquoi les eaux usées cuivreuses du photovoltaïque exigent le zéro rejet liquide (ZLD)
Le traitement des eaux usées cuivreuses du photovoltaïque nécessite des systèmes hybrides de zéro rejet liquide (ZLD) pour respecter la limite de 0,5 mg/L de cuivre de la norme chinoise GB 31573-2015. L'électrocoagulation solaire atteint 92–98 % d'élimination du cuivre à des concentrations d'influent de 10–1 000 ppm, tandis que l'osmose inverse (OI) affine l'effluent à <1 ppm. Une analyse des coûts 2025 indique un CAPEX de 1,2–3,5 M$ pour un système de 50 m³/h, avec un OPEX réduit de 40 % grâce à l'énergie photovoltaïque par rapport au réseau (données du PDF Top 1 et des références Veolia).
L'urgence réglementaire du ZLD dans le secteur de la fabrication solaire est dictée par le durcissement des limites de rejet dans les principaux pôles de production. Si la norme chinoise GB 31573-2015 fixe le seuil de base à 0,5 mg/L, la directive européenne sur les émissions industrielles (IED) vise de plus en plus 0,2 mg/L pour les effluents de métaux lourds, créant ainsi un impératif technologique qui dépasse la précipitation chimique traditionnelle. Au-delà de la conformité légale, les enjeux environnementaux sont élevés ; les seuils de toxicité du cuivre sont remarquablement bas. Selon les données EPA 2024, des concentrations de cuivre aussi faibles que 1,3 mg/L entraînent une mortalité significative de la vie aquatique, tandis qu'une exposition humaine à des niveaux dépassant 10 mg/L peut provoquer des hémorragies gastro-intestinales aiguës et des lésions hépatiques à long terme.
Dans une usine de fabrication PV typique, le cuivre entre dans le flux d'eaux usées par trois sources principales : les bains de gravure au cuivre (500–2 000 ppm Cu), les procédés de nettoyage des wafers (50–300 ppm) et le slurry de planarisation mécano-chimique (CMP) (100–800 ppm). Ces flux à forte charge ne peuvent pas être traités par des méthodes biologiques conventionnelles ni par une simple filtration. Un cas réel en 2024 a concerné une fab PV au Jiangsu qui a essuyé 2,1 M$ d'amendes environnementales et une fermeture temporaire après que son système conventionnel de précipitation à la chaux n'a pas su gérer un pic de rejet des bains de gravure. En passant à une architecture ZLD hybride, l'usine a réduit le cuivre de l'effluent à 0,1 mg/L et éliminé tout rejet liquide, pérennisant ainsi l'installation face à l'évolution des normes mondiales de rejet des eaux usées photovoltaïques.
Conception d'un système ZLD hybride : processus d'ingénierie étape par étape
Un système ZLD hybride à haut rendement pour les eaux usées cuivreuses du photovoltaïque intègre l'électrocoagulation, la flottation à air dissous et le polissage membranaire pour atteindre 99,9 % de récupération d'eau. Le processus d'ingénierie commence par l'étape 1 : l'électrocoagulation (EC) solaire. Cette étape utilise des électrodes en aluminium ou en fer pour déstabiliser les ions cuivre. Les paramètres d'ingénierie sont ici critiques : une densité de courant de 10–30 A/m² et un temps de rétention de 20–40 min à un pH de 6–8 sont optimaux pour maximiser l'efficacité d'élimination du cuivre tout en minimisant la consommation d'électrodes. L'utilisation du solaire PV pour alimenter ce procédé électrochimique permet une connexion directe CC-CC, réduisant les pertes d'onduleur courantes dans les systèmes raccordés au réseau.
L'étape 2 emploie un système DAF (flottation à air dissous) série ZSQ pour la séparation des boues de cuivre afin d'éliminer les hydroxydes métalliques floculés. En générant des microbulles de 30–50 μm et en maintenant une charge hydraulique de 5–10 m/h, le système DAF assure une clarification rapide, supérieure à la sédimentation traditionnelle pour traiter les flocs légers et « duveteux » produits par l'électrocoagulation. L'étape 3 consiste en un polissage via un système d'OI industrielle pour affiner le cuivre à <0,1 ppm. Nous spécifions des membranes composites à film mince (TF) en polyamide avec un flux de 15–25 LMH afin d'assurer un taux de récupération de 75–85 % d'un perméat de haute pureté, recyclable vers la ligne de nettoyage.
L'étape finale, l'étape 4, traite le concentrat d'OI par évaporation et cristallisation. Des évaporateurs à circulation forcée fonctionnant à 80–90 °C concentrent la saumure jusqu'à ce que la récupération de sulfate de cuivre se produise. Les cristaux de CuSO₄·5H₂O obtenus répondent aux critères de pureté industrielle, transformant un flux de déchets dangereux en un sous-produit commercialisable. Le tableau suivant présente les réductions de concentration attendues étape par étape pour une conception de 50 m³/h.
| Étape de traitement | Technologie principale | Cu influent (ppm) | Cu effluent (ppm) | Efficacité d'élimination |
|---|---|---|---|---|
| Élimination primaire | Électrocoagulation solaire | 1 000 | 50 | 95,0 % |
| Clarification | Flottation à air dissous (DAF) | 50 | 8 | 84,0 % |
| Polissage | Osmose inverse (OI) | 8 | 0,1 | 98,7 % |
| Zéro rejet liquide | Évaporation/cristallisation | Saumure (500+) | Déchets solides | 99,9 % (récupération) |
Électrocoagulation solaire vs. réseau : efficacité énergétique et comparaison des coûts
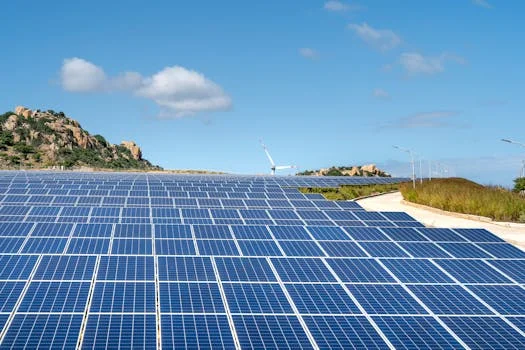
L'intégration de l'énergie photovoltaïque aux systèmes d'électrocoagulation réduit les coûts énergétiques d'exploitation de 40-60 % par rapport aux procédés électrochimiques traditionnels alimentés par le réseau. Pour un système de 50 m³/h, le dimensionnement solaire PV requiert généralement 1 kWc par 1 m³/h d'eaux usées traitées. Si cela augmente le CAPEX initial, la suppression des transformateurs haute tension et la réduction des factures d'électricité offrent un ROI significatif. Un stockage par batteries lithium-ion est recommandé pour un fonctionnement 24 h/24 afin de combler les heures sans ensoleillement, bien que certaines installations optent pour des bancs au plomb-acide afin de réduire le coût initial des batteries de 30 % au prix d'une durée de vie plus courte.
Les données de consommation énergétique montrent que l'électrocoagulation sur réseau nécessite 0,5–1,5 kWh/m³, tandis que les systèmes solaires intégrés fonctionnent à 0,3–0,8 kWh/m³ grâce à une alimentation CC optimisée. Les références de coûts du traitement électrochimique des eaux usées indiquent que, si l'EC solaire présente un CAPEX plus élevé de 800–1 200 $/m³/h (batteries comprises) contre 500–800 $/m³/h pour le réseau, les économies d'OPEX sont transformatrices. La maintenance de la composante solaire est minimale, consistant principalement en un nettoyage des panneaux tous les 30 jours pour éviter une perte de rendement de 10–15 % due à l'accumulation de poussière en zone industrielle.
| Indicateur de coût (système 50 m³/h) | Système EC sur réseau | EC solaire (avec batterie) |
|---|---|---|
| CAPEX initial (système total) | 1,2 M$ – 1,8 M$ | 2,1 M$ – 3,5 M$ |
| Consommation énergétique (kWh/m³) | 1,2 en moyenne | 0,6 en moyenne (optimisé CC) |
| Coût énergétique annuel (à 0,10 $/kWh) | 43 800 $ | 0 $ (LCOE solaire ~0,04 $) |
| Coût de maintenance/an | 15 000 $ | 18 000 $ (nettoyage des panneaux inclus) |
| Délai de retour estimé | 4,5 ans | 3,2 ans |
Récupération du cuivre et valorisation des sous-produits : transformer les déchets en recettes
La récupération du cuivre des eaux usées photovoltaïques sous forme de sulfate de cuivre pentahydraté (CuSO₄·5H₂O) peut compenser jusqu'à 30 % de l'OPEX annuel de traitement des eaux usées d'une installation grâce à la vente de sous-produits. En utilisant un filtre-presse à plateaux et cadres pour la déshydratation des boues de cuivre avant l'étape finale de cristallisation, les usines peuvent produire un gâteau à haute teneur en solides, plus facile à traiter dans l'évaporateur. Le procédé de cristallisation final produit du CuSO₄·5H₂O d'une pureté de 98–99,5 %, ce qui en fait une denrée précieuse pour l'agriculture et l'électrodéposition.
Les données LME 2025 placent la valeur de marché du sulfate de cuivre de qualité industrielle entre 1 200 et 1 800 $ la tonne. Une ligne de fabrication PV de 50 m³/h avec un influent moyen de 500 ppm de cuivre peut produire environ 1,5 à 3 tonnes de sulfate de cuivre par mois. Ce procédé de récupération entraîne une réduction massive des coûts d'élimination des déchets dangereux. Le cuivre étant extrait sous forme de produit commercialisable, le volume de boues dangereuses nécessitant une mise en décharge coûteuse est réduit de 80–90 %. Une étude de cas 2024 d'une fab PV au Zhejiang a montré que l'installation générait 180 000 $ par an grâce aux ventes de sulfate de cuivre, couvrant effectivement un tiers des coûts d'exploitation de son système ZLD tout en atteignant un système ZLD réel de récupération du cuivre dans la fabrication électronique.
Conformité et normes de rejet : Chine GB 31573-2015 vs. références mondiales
La norme chinoise GB 31573-2015 impose un suivi en continu des concentrations de cuivre, tandis que la directive européenne sur les émissions industrielles (IED) impose souvent des limites plus strictes de 0,2 mg/L pour le rejet dans les masses d'eau sensibles. Les responsables HSE doivent concevoir des systèmes qui non seulement respectent les limites locales actuelles, mais sont capables de s'adapter aux normes internationales si l'usine exporte vers des marchés réglementés comme l'UE ou l'Amérique du Nord. Par exemple, le Clean Water Act de l'EPA (40 CFR 131) fixe des limites aiguës de cuivre à 1,3 mg/L, mais les limites chroniques de protection aquatique peuvent descendre jusqu'à 0,013 mg/L dans certaines juridictions.
Pour garantir une documentation prête pour audit, le système d'eaux usées de fabrication photovoltaïque doit inclure des capteurs automatisés de pH, de concentration de cuivre (par colorimétrie ou électrodes à ions sélectifs) et de débit. Pour la conformité UE, les taux de rejet d'OI doivent dépasser de manière constante 99 %, ce qui peut nécessiter une configuration d'OI à double passe par rapport aux systèmes à simple passe souvent suffisants pour la limite chinoise de 0,5 mg/L. Le choix de la chimie membranaire est essentiel ; les membranes en polyamide offrent un rejet supérieur mais exigent un contrôle strict du pH pour prévenir la dégradation.
| Réglementation | Limite de cuivre (mg/L) | Fréquence de suivi | Exigence clé |
|---|---|---|---|
| Chine GB 31573-2015 | 0,5 | Continu/quotidien | Transmission des données en ligne au MEP |
| IED UE (général) | 0,2 | Hebdomadaire/continu | Mandat des meilleures techniques disponibles (MTD) |
| EPA États-Unis (aigu) | 1,3 | Mensuel | Conformité du permis NPDES |
| Allemagne (sensible) | 0,05 | Quotidien | Polissage membranaire avancé |
Comment sélectionner le bon système de traitement des eaux usées cuivreuses du photovoltaïque : un cadre de décision
La définition des paramètres d'influent, tels qu'une charge de 200 ppm de cuivre et un débit de 50 m³/h, constitue la première étape pour déterminer si une installation nécessite l'électrocoagulation ou la précipitation chimique traditionnelle. Pour les ingénieurs et les responsables des achats, le processus de sélection doit suivre une progression logique fondée sur la chimie de l'eau brute et les contraintes spécifiques du site. Si l'espace est limité, un clarificateur lamellaire pour une sédimentation compacte du cuivre est souvent préféré aux grandes unités DAF, bien que le DAF soit plus efficace si les eaux usées contiennent des niveaux élevés de tensioactifs de nettoyage.
Le choix entre ZLD et rejet partiel est généralement dicté par la géographie et la rareté locale de l'eau. Dans des régions comme le Xinjiang, le ZLD est souvent une exigence de permis, tandis que les installations côtières peuvent être autorisées à rejeter des eaux à TDS élevé après élimination du cuivre. Pour l'approvisionnement énergétique, les systèmes solaires sont idéaux pour les projets à horizon de 10 ans lorsque le CAPEX est disponible, tandis que les systèmes sur réseau permettent un déploiement plus rapide dans les scénarios de conformité urgente. Utilisez le cadre suivant pour orienter la configuration initiale de votre système.
| Facteur | Condition | Technologie recommandée |
|---|---|---|
| Charge en cuivre | >100 ppm | Électrocoagulation + DAF |
| Charge en cuivre | <50 ppm | Précipitation chimique + lamellaire |
| Rareté de l'eau | Élevée (intérieur des terres) | ZLD complet (OI + évaporation) |
| Objectif énergétique | Neutralité carbone | EC solaire + batterie |
| Profil d'espace | Contraint | Clarificateur lamellaire à haut rendement |
Lors de l'évaluation des fournisseurs, assurez-vous qu'ils fournissent une garantie complète — notamment un minimum de 2 ans sur les membranes d'OI et 5 ans sur le rendement des panneaux solaires. Demander des études de cas détaillées avec des données de conformité des eaux usées industrielles issues d'installations PV similaires est le meilleur moyen de vérifier les performances avant de s'engager dans un investissement CAPEX de plusieurs millions de dollars.
Questions fréquentes
Quelle est l'efficacité maximale d'élimination du cuivre par électrocoagulation ?
L'électrocoagulation atteint généralement une efficacité d'élimination de 92–98 % pour le cuivre dans les eaux usées photovoltaïques. Associée à une étape de polissage secondaire comme l'osmose inverse, l'efficacité totale du système dépasse 99,9 %, ramenant les teneurs en cuivre de l'effluent de 1 000 ppm à moins de 0,1 ppm, largement dans les limites de la GB 31573-2015.
Le traitement des eaux usées solaire est-il viable pour un fonctionnement 24 h/24 ?
Oui, en intégrant un stockage par batteries lithium-ion ou plomb-acide, les systèmes solaires peuvent fournir le courant CC constant requis pour l'électrocoagulation 24 heures sur 24. Le système est conçu pour charger les batteries pendant l'ensoleillement maximal tout en alimentant simultanément les réacteurs EC, garantissant aucune interruption pendant les équipes de nuit ou les périodes nuageuses.
Le sulfate de cuivre récupéré peut-il être réutilisé dans le procédé de fabrication PV ?
Bien que le CuSO₄·5H₂O récupéré soit pur à 98–99,5 %, il est généralement vendu à des industries externes (agriculture, électrodéposition) plutôt que réutilisé dans la gravure PV, qui exige une pureté ultra-élevée de grade électronique. Toutefois, les recettes de ces ventes compensent significativement les coûts d'exploitation du système ZLD.
Pourquoi le ZLD est-il nécessaire si vous respectez déjà la limite de 0,5 mg/L de cuivre ?
Le ZLD est de plus en plus adopté car il élimine les risques associés aux TDS (solides totaux dissous) et aux autres métaux traces souvent réglementés en parallèle du cuivre. Le ZLD permet une récupération d'eau de 99 %, un avantage opérationnel critique dans les régions en stress hydrique où les tarifs de l'eau industrielle augmentent.