Fonctionnement des dépoussiéreurs à jet pulsé : principes d'ingénierie et leviers d'efficacité
Imaginez une usine de production à grande échelle contrainte à un arrêt obligatoire en raison d'une opacité visible des rejets en cheminée supérieure à 20 %. L'échec est rarement dû à un manque de filtration, mais plutôt à l'incapacité du système de décolmatage à maintenir une perte de charge stable à travers le média filtrant. Le meilleur dépoussiéreur à jet pulsé pour usage industriel en 2025 concilie efficacité, conformité et coût. Les systèmes de pointe atteignent des émissions de particules inférieures à 10 mg/Nm³, conformément aux normes EPA NSPS et à la directive européenne sur les émissions industrielles. Les facteurs clés comprennent le débit d'air (5 000–50 000 CFM), le média filtrant (polyester, PTFE ou fibre de verre) et la pression de décolmatage par impulsion (60–100 PSI). Ce guide compare les principales marques, fournit les calculs de dimensionnement et propose un cadre de décision pour sélectionner le système optimal pour votre application.
La technologie à jet pulsé repose sur l'injection d'air comprimé haute pression pour décoller les poussières accumulées à l'extérieur des manches filtrantes. Contrairement aux systèmes à air inversé qui exigent la mise hors ligne d'un compartiment, les systèmes à jet pulsé permettent un fonctionnement continu. Le processus commence lorsque l'air chargé de poussières entre dans le dépoussiéreur par une trémie ou une entrée latérale. Lorsque l'air traverse le média filtrant, les particules sont retenues à la surface externe, formant un « gâteau de poussière ». Ce gâteau améliore en réalité l'efficacité de filtration jusqu'à ce qu'il devienne suffisamment épais pour restreindre le débit d'air, augmentant ainsi la pression différentielle.
Le cycle de décolmatage par impulsion est déclenché par une minuterie ou un capteur de pression différentielle. Une bouffée d'air comprimé (60–100 PSI) est libérée depuis un collecteur, à travers une vanne à membrane, vers une rampe de soufflage positionnée au-dessus des manches filtrantes. Cet air traverse une buse venturi, créant une onde de choc qui se propage sur toute la longueur de la manche. La manche se dilate rapidement, fragmentant le gâteau de poussière, qui tombe alors dans la trémie de collecte (selon les données de Griffin Filters). Ce cycle ne dure généralement que 0,1 à 0,5 seconde, ce qui garantit que le flux d'air filtré n'est pas perturbé de manière significative.
Les leviers d'efficacité dépendent principalement du choix du média filtrant. Le feutre polyester standard offre un rendement de 99,5 % pour les particules jusqu'à 1 micron. Toutefois, pour les applications haute température ou le captage de particules submicroniques, on utilise des membranes PTFE (polytétrafluoroéthylène), portant le rendement à 99,9 % et plus. Dans les milieux corrosifs ou les applications de chaudières au charbon, des médias en fibre de verre ou en céramique spécialisée sont nécessaires pour prévenir la dégradation chimique. Lors de la comparaison entre filtres à manches à jet pulsé et à air inversé, les systèmes à jet pulsé offrent des débits d'air nettement plus élevés (5 000–50 000 CFM) et un encombrement réduit, bien qu'ils nécessitent une source d'air comprimé dédiée, ce qui augmente les coûts énergétiques d'exploitation (selon les données PAA).
Les 5 meilleurs dépoussiéreurs à jet pulsé pour usage industriel : spécifications, efficacité et cas d'usage
La sélection du dépoussiéreur adapté exige une analyse comparative des indicateurs de performance des principaux fabricants. Les équipes d'ingénierie doivent évaluer non seulement le débit en CFM, mais aussi les seuils d'émission et les classes de température afin de garantir la conformité à long terme aux EPA New Source Performance Standards (NSPS).
| Modèle / Série | Capacité de débit d'air (CFM) | Température max. admissible | Seuil d'émission | Application principale |
|---|---|---|---|---|
| Donaldson Torit FT | 5 000 – 50 000 | 275°F (standard) | <10 mg/Nm³ | Agroalimentaire et céréales |
| Zhongsheng ZSDM Series | 8 000 – 60 000 | 500°F (fibre de verre) | <10 mg/Nm³ | Chaudières au charbon et fours |
| Griffin Jet-Aire | 1 000 – 40 000 | 500°F (céramique) | <15 mg/Nm³ | Métallurgie et mines |
| Nederman MikroPul | 2 000 – 100 000+ | 450°F (Nomex) | <10 mg/Nm³ | Chimie et vide poussé |
| Flex-Kleen (CECO) | 5 000 – 50 000 | 375°F (aramide) | <20 mg/Nm³ | Industrie générale / OEM |
Le filtre à manches à jet pulsé série ZSDM pour chaudières au charbon et fours industriels est conçu spécifiquement pour les environnements à forte charge particulaire où les températures des gaz de combustion fluctuent. Pour les installations nécessitant un contrôle combiné des polluants, un laveur FGD intégré pour l'élimination combinée du SO₂ et des particules peut s'avérer nécessaire afin de respecter des exigences régionales strictes. Si le Donaldson Torit FT se distingue en agroalimentaire grâce à sa conception sanitaire et à son média Dura-Life à haut rendement, le Nederman MikroPul est souvent retenu pour les usines chimiques de grande envergure en raison de sa modularité et de ses pressions de service élevées.
La pression de décolmatage par impulsion constitue un critère de différenciation essentiel. La plupart des systèmes fonctionnent entre 60 et 100 PSI, mais la fréquence des impulsions (généralement toutes les 30 à 60 secondes) doit être calibrée en fonction de la charge en poussières. Un sur-décolmatage peut provoquer un « perçage » (bleeding), où les poussières sont forcées à travers le média, tandis qu'un sous-décolmatage entraîne une perte de charge élevée et une succion réduite à la source. Les données de conformité de l'EPA NSPS indiquent que le maintien des émissions sous 10 mg/Nm³ devient la norme pour les nouvelles installations, en particulier dans la production d'électricité et l'industrie lourde.
Comment dimensionner un dépoussiéreur à jet pulsé : calculs d'ingénierie et erreurs fréquentes
Le dimensionnement d'un dépoussiéreur à jet pulsé dépend du volume d'air total et des caractéristiques spécifiques des poussières à traiter. Un système sous-dimensionné entraîne une défaillance prématurée des manches et une mauvaise qualité de l'air, tandis qu'un système surdimensionné se traduit par des dépenses d'investissement inutiles et un gaspillage d'énergie. La formule fondamentale pour calculer le débit d'air requis est :
Débit d'air (CFM) = Volume du local (ft³) × Renouvellements d'air par heure (ACH) / 60
Par exemple, considérez un atelier de métallurgie de 10 000 ft³. Selon les normes de l'industrie, la métallurgie exige un ACH de 6 à 10 selon l'intensité du meulage ou du soudage. Avec un ACH de 6 : (10 000 × 6) / 60 = 1 000 CFM. Il s'agit du débit d'air minimum absolu requis pour maintenir la qualité de l'air. Toutefois, les équipes d'ingénierie doivent également tenir compte du rapport « air/tissu » (A/C), c'est-à-dire le rapport entre le volume d'air et la surface totale du média filtrant. Pour les particules fines telles que les fumées de soudage, un rapport A/C conservateur de 2:1 ou 3:1 est recommandé, alors que les copeaux de bois grossiers peuvent être traités à 8:1.
| Secteur | ACH recommandé | Rapport A/C typique | Type de poussières |
|---|---|---|---|
| Agroalimentaire | 8 – 12 | 3,5:1 | Amidon, farine, sucre |
| Métallurgie | 6 – 10 | 2,5:1 | Poussières de meulage, fumées |
| Travail du bois | 10 – 15 | 7:1 – 10:1 | Sciure, copeaux |
| Pharmaceutique | 12 – 20 | 1,5:1 – 2:1 | Poudres chimiques fines |
Une erreur d'ingénierie fréquente consiste à négliger l'impact de la température et de l'humidité. Lorsque la température des gaz augmente, la masse volumique de l'air diminue et le volume s'accroît, ce qui exige un dépoussiéreur plus grand pour conserver la même succion effective. Si le flux gazeux atteint son point de rosée, l'humidité se combine aux poussières pour former une « boue » sur les manches impossible à décolmater, un phénomène appelé colmatage (blinding). L'extension future doit également être prise en compte ; il est nettement plus économique d'installer dès aujourd'hui un système avec 20 % de capacité supplémentaire plutôt que de remplacer l'ensemble de l'unité dans trois ans lors de l'ajout d'une nouvelle ligne de production.
Décomposition des coûts : tarification des dépoussiéreurs à jet pulsé, coûts d'exploitation et ROI
Le coût total de possession (TCO) d'un système à jet pulsé va bien au-delà du prix d'achat initial. Les coûts d'investissement s'échelonnent généralement de 10 000 $ pour les petites unités dédiées à plus de 250 000 $ pour les filtres à manches industriels de grande capacité (50 000+ CFM). Ces coûts dépendent du choix des matériaux (par ex. acier inoxydable 304 pour le grade alimentaire contre acier carbone pour l'usage industriel général) et de la sophistication du système de commande.
Les coûts d'exploitation sont dominés par trois facteurs : l'énergie du moteur de ventilateur, la consommation d'air comprimé et le remplacement des manches filtrantes. Le coût de l'air comprimé se situe généralement entre 0,10 $ et 0,30 $ pour 1 000 CFM par heure de fonctionnement. Les manches filtrantes, relativement bon marché à l'unité (5–20 $ par manche), peuvent devenir une dépense majeure dans les grands systèmes contenant des centaines de manches, surtout si l'application exige des médias PTFE ou céramique haute performance. Les coûts de maintenance, y compris les kits de vannes à membrane et le remplacement des électrovannes, s'élèvent généralement entre 1 000 $ et 5 000 $ par an (données de terrain Zhongsheng, 2025).
| Capacité du système | Capex initial | Énergie/air annuel | Estimation TCO sur 5 ans |
|---|---|---|---|
| 5 000 CFM | 15 000 $ – 25 000 $ | 4 500 $ | 45 000 $ – 55 000 $ |
| 20 000 CFM | 60 000 $ – 90 000 $ | 14 000 $ | 150 000 $ – 185 000 $ |
| 50 000 CFM | 180 000 $ – 260 000 $ | 32 000 $ | 380 000 $ – 480 000 $ |
Le ROI est souvent obtenu grâce à l'évitement des amendes réglementaires et à la réduction des arrêts d'équipement. Pour un système de 20 000 CFM, éviter seulement cinq jours d'arrêt non planifié par an peut faire économiser à une installation plus de 50 000 $, soit une période de retour sur investissement de 3 à 5 ans. De plus, les dépoussiéreurs à haut rendement peuvent parfois permettre la recirculation de l'air tempéré vers l'atelier, réduisant considérablement les coûts de chauffage et de climatisation CVC pendant les mois d'hiver et d'été.
Conformité et normes d'émission : respecter les réglementations EPA, UE et locales
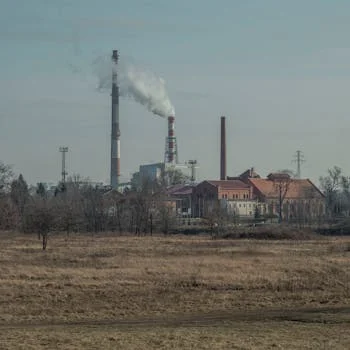
La conformité réglementaire est le principal moteur des modernisations d'équipements en 2025. L'EPA NSPS (New Source Performance Standards) impose que les émissions de particules restent inférieures à 20 mg/Nm³ pour la plupart des procédés industriels généraux, mais cette limite descend à <10 mg/Nm³ pour les chaudières au charbon et les incinérateurs de déchets dangereux. De même, la directive européenne sur les émissions industrielles (2010/75/UE) exige que les nouvelles installations respectent le seuil de 10 mg/Nm³ pour atteindre le statut de meilleures techniques disponibles (MTD / BAT).
Les juridictions locales imposent souvent des exigences encore plus strictes. Par exemple, le California Air Resources Board (CARB) et divers districts régionaux de qualité de l'air en Chine (selon GB 16297-1996) peuvent exiger une filtration secondaire, telle que des post-filtres HEPA, pour capter les particules PM2.5. Les installations de ces régions doivent également prendre en compte la conformité du traitement des eaux usées pour les installations industrielles si elles utilisent des laveurs humides conjointement avec des dépoussiéreurs, car les purges des laveurs contiennent des polluants concentrés.
| Région / Norme | Limite standard | Limite stricte (sensible) | Granulométrie cible |
|---|---|---|---|
| EPA NSPS (USA) | 20 mg/Nm³ | 10 mg/Nm³ | PM10 |
| Directive UE | 20 mg/Nm³ | 5 – 10 mg/Nm³ | PM10 / PM2.5 |
| GB 16297 (Chine) | 30 mg/Nm³ | 10 mg/Nm³ | PM10 |
| CARB (Californie) | 10 mg/Nm³ | <5 mg/Nm³ | PM2.5 |
Anticiper l'évolution réglementaire d'une installation consiste à choisir un système à jet pulsé pouvant être équipé a posteriori de membranes à haut rendement ou de laveurs secondaires sans remplacer l'enveloppe principale. Cela est particulièrement pertinent pour les industries manipulant des métaux lourds ou des composés organiques toxiques, où les normes d'émission devraient encore se durcir d'ici 2030. Pour les usines intégrant plusieurs systèmes environnementaux, garantir la compatibilité entre le dépoussiérage et les solutions de déshydratation des boues pour les eaux usées industrielles (pour traiter les poussières humides collectées ou les purges de laveurs) est essentiel à une stratégie de conformité en boucle fermée.
Cadre de décision : comment choisir le meilleur dépoussiéreur à jet pulsé pour votre application
Un cadre de décision structuré garantit l'alignement des exigences techniques sur les contraintes budgétaires. Suivez ces six étapes pour sélectionner le système optimal :
- Définir l'application et les caractéristiques des poussières : Identifiez la granulométrie (micron), l'abrasivité et la température des poussières. Déterminez si les poussières sont explosives (nécessitant une conformité ATEX/NFPA) ou corrosives.
- Calculer le débit d'air requis (CFM) : Utilisez la formule de dimensionnement (Volume × ACH / 60) et ajustez-la selon le rapport air/tissu spécifique requis pour votre type de poussières.
- Adapter le média filtrant à l'environnement : Choisissez le polyester pour les poussières sèches standard, le PTFE pour les particules fines/collantes, ou la fibre de verre/céramique pour les gaz de combustion haute température.
- Évaluer les spécifications des marques : Comparez les seuils d'émission et l'efficacité de décolmatage des 5 principales marques. Assurez-vous que le système peut maintenir <10 mg/Nm³ si la réglementation locale l'exige.
- Analyser le TCO et le ROI : Intégrez les coûts d'exploitation sur 5 ans, y compris l'air comprimé et le remplacement des manches, plutôt que le seul Capex initial.
- Essais pilotes : Pour les applications à haut risque ou atypiques (par ex. nouveaux composés chimiques), demandez un essai pilote ou un test en dérivation à petite échelle afin de vérifier le rapport A/C et la fréquence de décolmatage.
L'arbre de décision oriente généralement les ingénieurs vers des systèmes à jet pulsé modulaires pour la fabrication générale, en raison de leur évolutivité. Toutefois, pour les applications utilitaires lourdes telles que les centrales au charbon, l'accent se déplace vers des filtres à manches haute température de type industriel lourd, équipés de systèmes d'évacuation automatique de trémie. En privilégiant le rapport air/tissu et la chimie du média plutôt que l'offre initiale la plus basse, les installations évitent les écueils fréquents d'une perte de charge excessive et d'arrêts de maintenance répétés.
Foire aux questions
Quelle est la différence entre un filtre à manches à jet pulsé et un filtre à air inversé ?
Les dépoussiéreurs à jet pulsé utilisent de l'air comprimé haute pression (60–100 PSI) pour décolmater les manches pendant que le système reste en service, offrant un débit d'air plus élevé (jusqu'à 50 000 CFM) et un encombrement réduit. Les systèmes à air inversé utilisent des ventilateurs basse pression pour décolmater les manches dans des compartiments hors ligne, ce qui est plus doux pour le média mais exige davantage d'espace et se traduit par une efficacité moindre sur les poussières fines.
À quelle fréquence faut-il remplacer les manches filtrantes d'un système à jet pulsé ?
Dans les applications industrielles standard, les manches filtrantes durent de 12 à 24 mois. Toutefois, cette durée de vie peut chuter à moins de 6 mois si le système est sous-dimensionné, fonctionne à haute température sans média adapté, ou traite des poussières abrasives. La surveillance régulière de la pression différentielle est le meilleur moyen de déterminer le moment du remplacement.
Un dépoussiéreur à jet pulsé peut-il traiter des poussières explosives ?
Oui, mais le système doit être équipé d'évents d'explosion, de systèmes d'extinction d'incendie et de manches filtrantes mises à la terre (antistatiques) afin de respecter les normes NFPA 68 et 69. Les systèmes à jet pulsé sont couramment utilisés pour des poussières explosives telles que la farine, le sucre et la poudre d'aluminium lorsqu'ils sont correctement configurés avec des dispositifs de sécurité.
Quel est le rapport air/tissu (A/C) idéal pour la métallurgie ?
Pour le meulage et l'usinage métalliques généraux, un rapport A/C compris entre 2,5:1 et 4:1 est idéal. Si l'application implique des fumées de soudage importantes ou de la découpe laser, le rapport doit être abaissé à 2:1 afin de tenir compte de la granulométrie submicronique et de la tendance des fumées à colmater plus rapidement les pores du filtre.
Quelle quantité d'air comprimé un dépoussiéreur à jet pulsé consomme-t-il ?
La consommation d'air comprimé se situe généralement entre 0,05 et 0,15 pied cube standard (SCF) par impulsion et par manche. Pour un système de 20 000 CFM impulsant toutes les 30 secondes, cela correspond à environ 10–25 SCFM de demande continue en air comprimé, à intégrer dans la capacité totale du compresseur de l'installation.