Une unité de dosage de floculant automatise l'injection précise de floculants polymères dans les eaux usées, permettant d'atteindre un abattement de 95–99 % des matières en suspension tout en réduisant la consommation de réactifs jusqu'à 30 % (selon les références EPA 2024). Les spécifications clés comprennent des capacités de 1 800 L à 7 500 L, des vis d'alimentation contrôlées par VSD pour une précision de dosage de ±2 %, et des armoires PLC avec débitmètres en temps réel pour un fonctionnement automatisé. La construction en acier inoxydable et les unités conteneurisées optionnelles garantissent la durabilité en environnement industriel, avec des coûts allant de 25 000 $ à 120 000 $ selon la capacité et le niveau d'automatisation.
Fonctionnement des unités de dosage de floculant : flux de process et composants clés
Une floculation efficace exige davantage que le simple mélange de réactifs avec l'eau ; elle nécessite un processus de maturation contrôlé, en plusieurs étapes, afin que les chaînes polymères s'étendent pleinement sans cisaillement. Les unités industrielles de dosage de floculant utilisent un mélange en trois étapes conçu pour transformer la poudre sèche ou le liquide concentré en une solution homogène et précise, prête à être injectée dans le flux principal d'eaux usées.
Le process débute au niveau du mélangeur à jet et du doseur de polymère sec. Une trémie en acier inoxydable stocke le floculant sec, déplacé par une vis d'alimentation contrôlée par VSD. Ce variateur de vitesse (Variable Speed Drive) est essentiel, car il permet une précision de dosage de ±2 %, garantissant que le système réagit dynamiquement aux variations de turbidité de l'influent. Le mélangeur à jet utilise de l'eau à haute vitesse pour mouiller chaque particule de polymère individuellement, évitant la formation d'« yeux de poisson » — des agglomérats non dissous qui gaspillent les réactifs et colmatent les filtres en aval.
Une fois mouillée, la solution transite par trois chambres distinctes :
- Chambre de mélange : des agitateurs à couple élevé assurent la dispersion initiale.
- Chambre de maturation : une agitation plus lente permet aux chaînes polymères de s'hydrater et de se « dérouler », ce qui est essentiel pour maximiser la surface disponible pour la liaison des particules.
- Chambre de stockage/dosage : la solution finale y est maintenue, où une pompe de dosage Mono, équipée d'un rotor en acier inoxydable et d'un stator en caoutchouc nitrile, aspire le floculant mûri pour l'injection.
La logique du système est gérée par une armoire PLC qui surveille en temps réel le taux de décantation de l'épaississeur. Si la décantation ralentit, le PLC augmente proportionnellement la vitesse de la vis et le débit d'eau. Le flux de process standard suit un parcours linéaire : influent → injection de floculant → chambres de mélange → épaississeur/clarificateur → rejet. Cette boucle automatisée élimine les erreurs humaines liées à la préparation manuelle par lots et garantit que l'eau de rejet respecte de façon constante les normes environnementales (données de terrain Zhongsheng, 2025).
Spécifications des unités de dosage de floculant : capacité, matériaux et données de performance
L'ingénierie d'un circuit de traitement des eaux usées exige un alignement précis entre la capacité de l'équipement et les débits de pointe de l'influent. Une unité sous-dimensionnée entraîne un temps de maturation insuffisant, tandis qu'une unité surdimensionnée provoque la dégradation des réactifs dans le réservoir de stockage. Le tableau suivant présente les paramètres techniques des modèles industriels standard.
| Spécification du modèle | FDU-1800 | FDU-3000 | FDU-5000 | FDU-7500 |
|---|---|---|---|---|
| Capacité du réservoir (litres) | 1 800 L | 3 000 L | 5 000 L | 7 500 L |
| Débit maximal d'influent | 50–120 m³/h | 120–250 m³/h | 250–400 m³/h | 400–600+ m³/h |
| Débit d'alimentation en poudre (kg/h) | 0.5 – 4.0 | 1.0 – 8.0 | 2.0 – 15.0 | 5.0 – 25.0 |
| Précision de dosage | ±2 % (VSD) | ±2 % (VSD) | ±2 % (VSD) | ±2 % (VSD) |
| Puissance requise | 3.5 kW / 380V | 5.5 kW / 380V | 7.5 kW / 380V | 11.0 kW / 380V |
| Matériau standard | SS304 / SS316 | SS304 / SS316 | SS316 | SS316 |
Les matériaux de construction sont choisis en fonction de la corrosivité des eaux usées et des propriétés chimiques spécifiques du floculant. L'acier inoxydable 304 est le standard, mais l'acier inoxydable 316 est recommandé pour les environnements riches en saumure ou acides, afin de prévenir la corrosion par piqûres. Les chambres de mélange internes sont généralement conçues avec un rapport de volume de 1:1:2, garantissant que le temps de séjour le plus long se situe à l'étape finale de maturation. Pour les applications minières ou de granulats intensives, les unités peuvent intégrer des rotors optionnels à revêtement céramique pour résister aux particules abrasives de l'eau d'appoint.
Automatisation et contrôle : fonctionnalités PLC, HMI et supervision en temps réel
Les systèmes modernes de dosage chimique contrôlés par PLC pour floculants et coagulants sont passés de simples minuteries « marche/arrêt » à des contrôleurs sophistiqués, pilotés par les données. L'intégration d'un automate programmable (PLC) permet à l'unité de fonctionner comme le « cerveau » de l'ensemble du circuit de gestion de l'eau.
L'interface homme-machine (HMI) offre aux opérateurs un tableau de bord tactile affichant les indicateurs en temps réel. Les fonctionnalités clés comprennent :
- Enregistrement du totalisateur : suit la consommation quotidienne et mensuelle de floculant pour aider à la planification des achats et à l'audit des coûts.
- Mode diagnostic : permet aux équipes de maintenance de tester les composants individuels (vis, agitateurs, pompes) sans lancer un cycle complet.
- Télémétrie à distance : permet aux ingénieurs de se connecter via un VPN sécurisé pour diagnostiquer les débits de dosage ou mettre à jour le logiciel hors site.
La supervision en temps réel est assurée par des débitmètres électroniques installés à la fois sur la ligne d'alimentation en polymère et sur l'arrivée d'eau. Cela garantit que le ratio de dilution reste constant même si la pression d'eau du site fluctue. Les systèmes avancés intègrent également des capteurs de niveau ultrasoniques dans la trémie pour déclencher des alarmes de « bas niveau », empêchant le système de fonctionner « à sec », ce qui peut entraîner la cavitation des pompes et un non-respect des normes de rejet. ces unités peuvent être intégrées au système SCADA de l'installation, permettant un contrôle centralisé de l'optimisation de la déshydratation des boues après floculation.
Unités de dosage de floculant conteneurisées ou montées sur skid : laquelle convient à votre site ?
La configuration physique d'une unité de dosage influe fortement sur le coût total de possession et le calendrier d'installation. Les ingénieurs doivent choisir entre la portabilité d'un système conteneurisé et le caractère compact d'une unité montée sur skid.
| Caractéristique | Unité montée sur skid | Unité conteneurisée (20/40 pi) |
|---|---|---|
| Délai d'installation | 3–7 jours (plomberie/câblage sur site) | <24 heures (prêt à l'emploi) |
| Protection climatique | Nécessite un local intérieur | Entièrement isolée/chauffée pour l'extérieur |
| Emprise au sol | Compacte ; s'intègre dans les locaux existants | Nécessite 15–30 m² de sol nivelé |
| Sécurité | Accès ouvert | Portes en acier verrouillables |
| Coût initial | Plus bas (25 k$ – 60 k$) | Plus élevé (70 k$ – 120 k$) |
Les unités conteneurisées sont le choix privilégié pour les sites miniers isolés ou les régions soumises au gel. Ces unités sont livrées pré-câblées, pré-raccordées et équipées d'éclairage intérieur et de climatisation. L'équipement étant protégé des UV et du gel, la durée de vie de l'HMI et des capteurs sensibles est généralement 30 % plus longue que celle des unités sur skid placées en environnement semi-exposé. À l'inverse, les unités montées sur skid conviennent aux stations municipales ou aux usines où un local intérieur est déjà disponible et l'environnement contrôlé.
Références de coûts : prix des unités de dosage de floculant selon la capacité et le niveau d'automatisation
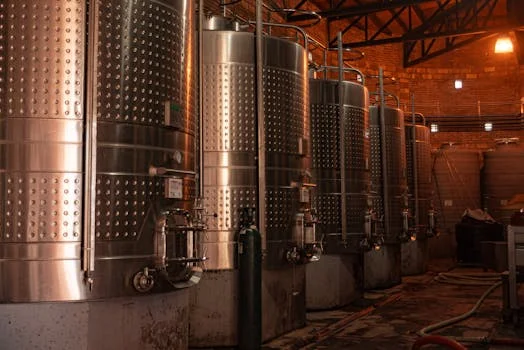
La budgétisation d'une unité de dosage de floculant consiste à équilibrer l'investissement initial (CAPEX) et les économies d'exploitation à long terme (OPEX) issues de l'efficacité chimique. Selon les références de marché 2025, les systèmes automatisés offrent un retour sur investissement rapide en réduisant le gaspillage de polymère.
| Capacité (L) | Prix de base (commande manuelle) | Prix automatisé (PLC/HMI/VSD) | Économies annuelles estimées de réactifs |
|---|---|---|---|
| 1 800 L | 18 000 $ – 22 000 $ | 28 000 $ – 35 000 $ | 8 000 $ – 12 000 $ |
| 3 000 L | 25 000 $ – 30 000 $ | 40 000 $ – 55 000 $ | 15 000 $ – 25 000 $ |
| 5 000 L | 45 000 $ – 55 000 $ | 65 000 $ – 85 000 $ | 30 000 $ – 50 000 $ |
| 7 500 L | 60 000 $ – 75 000 $ | 90 000 $ – 130 000 $ | 55 000 $ – 90 000 $ |
Exemple de calcul du ROI : prenons une usine industrielle de taille moyenne traitant 500 m³/h d'eaux usées. En passant d'un système de mélange manuel à une unité de 5 000 L contrôlée par PLC, l'usine peut réduire la consommation de floculant de 25 %. Si les coûts actuels de réactifs s'élèvent à 180 000 $ par an, l'unité économise 45 000 $ par an. Avec un coût moyen d'unité automatisée de 75 000 $, le délai de retour sur investissement est d'environ 1,6 an. Les coûts cachés à prendre en compte comprennent le remplacement du stator de la pompe Mono tous les 24 mois (environ 800 $) et l'étalonnage annuel des capteurs pour maintenir la précision de dosage.
Unité de dosage de floculant vs alternatives : quand utiliser chaque système
Si l'unité de dosage automatisée constitue la référence pour les traitements à fort débit, d'autres méthodes existent pour les applications plus petites ou spécialisées. Les ingénieurs doivent comparer les unités de dosage de floculant avec l'injection en ligne, le mélange manuel et l'électrocoagulation afin de déterminer la solution la mieux adaptée à leur projet.
| Type de système | Précision de dosage | Capacité de débit | OpEx (main-d'œuvre/réactifs) | Idéal pour... |
|---|---|---|---|---|
| Unité automatisée | ±2 % | 50–600 m³/h | Faible | Industrie/mines à fort débit |
| Injection en ligne | ±10 % | <50 m³/h | Modéré | Petits débits stables |
| Mélange manuel | ±25 % | Par lots uniquement | Élevé | Usage d'urgence/temporaire |
| Électrocoagulation | N/A (sans réactif) | 10–100 m³/h | Élevé (énergie) | Métaux lourds/élimination des huiles |
Les systèmes d'injection en ligne sont économiques pour les opérations de petite échelle où la qualité de l'influent ne varie jamais. Ils sont toutefois dépourvus des cuves de maturation nécessaires pour que le polymère atteigne son efficacité maximale, ce qui entraîne souvent une consommation de réactifs supérieure de 15–20 %. L'électrocoagulation est une excellente alternative sans réactif, mais elle implique un coût énergétique nettement plus élevé et reste généralement limitée à des contaminants spécifiques comme les huiles émulsionnées ou les métaux lourds que les floculants traditionnels peinent à capter. Pour la plupart des tâches d'abattement des MES (matières en suspension), l'unité de dosage automatisée reste la solution la plus évolutive et la plus rentable.
Comment sélectionner la bonne unité de dosage de floculant : un cadre de décision en 5 étapes
Pour éviter d'acquérir un équipement sous-spécifié pour la tâche ou inutilement complexe, suivez ce cadre d'évaluation structuré :
Étape 1 : définir les caractéristiques de l'influent. Analysez votre débit de pointe (m³/h) et vos teneurs en MES. Une MES élevée (>1 000 mg/L) nécessite une cuve de maturation plus grande afin de garantir suffisamment de floculant pendant les périodes de pointe. En cas de forte charge en solides, envisagez d'associer l'unité aux systèmes DAF (flottation à air dissous) de la série ZSQ pour un abattement des solides à haut rendement.
Étape 2 : déterminer le type de floculant. Utilisez-vous des polymères anioniques, cationiques ou non ioniques ? Les polymères en poudre nécessitent une vis d'alimentation contrôlée par VSD pour un dosage précis, tandis que les émulsions liquides peuvent exiger une configuration de pompe différente et des vannes « breaker » spécialisées pour éviter le colmatage.
Étape 3 : évaluer les contraintes du site. Si l'unité sera en extérieur sous climat froid, une option conteneurisée est non négociable pour empêcher le gel de la solution de polymère. Si l'espace intérieur est limité, un design vertical monté sur skid peut s'avérer nécessaire.
Étape 4 : évaluer les besoins d'automatisation. Si la qualité de votre influent fluctue toutes les heures (cas fréquent dans les stations municipales ou les laveries de granulats), un contrôle de dosage en temps réel via HMI/PLC est essentiel. Pour les process en régime stable, un système plus simple à minuterie peut suffire.
Étape 5 : calculer le ROI à long terme. Comparez l'écart de prix de 20 000 $ entre une unité manuelle et une unité automatisée aux économies de réactifs projetées. Dans 90 % des applications industrielles, l'unité automatisée s'amortit en moins de 24 mois grâce à la réduction du gaspillage de réactifs et à une moindre main-d'œuvre.
Questions fréquentes
Quelle est la durée de vie typique d'une unité de dosage de floculant ?Avec une cuve en acier inoxydable et une maintenance régulière, le châssis principal peut durer 15–20 ans. Les pièces d'usure comme le stator de pompe et les joints d'agitateur nécessitent généralement un remplacement tous les 2–3 ans selon l'intensité d'utilisation.
Point clé : investissez dans une construction SS316 pour maximiser la durée de vie de la cuve en environnement corrosif.
Une même unité peut-elle traiter à la fois les floculants en poudre et liquides ?La plupart des unités standard sont optimisées pour l'un ou l'autre. Toutefois, des unités « hybrides » sont disponibles, équipées à la fois d'un doseur/trémie de poudre sèche et d'une pompe d'injection de polymère liquide, offrant une flexibilité maximale dans l'approvisionnement en réactifs.
Point clé : spécifiez un système hybride si vous prévoyez de changer de fournisseur ou de forme de polymère.
Quelle quantité d'eau est nécessaire pour la préparation du floculant ?Le système nécessite généralement une alimentation en eau propre à une pression de 2–4 bar. Le débit d'eau doit être au moins 10 fois supérieur au débit de dosage du polymère pour assurer une dilution correcte (généralement une concentration de 0,1 % à 0,5 %).
Point clé : veillez à ce que votre site dispose d'une ligne d'eau d'appoint stable, équipée d'un débitmètre électronique, afin de maintenir des ratios de dilution constants.