Les défis spécifiques des eaux usées d'abattoir
Les abattoirs et les usines de transformation de la viande génèrent parmi les eaux usées industrielles les plus difficiles du secteur agroalimentaire. La combinaison de sang, de graisses, d'huiles et de matières grasses (FOG), de contenus intestinaux, de fragments osseux et de produits chimiques de nettoyage produit un effluent à la fois très chargé en matières organiques, riche en nutriments et fortement variable en composition tout au long de la journée de production.
Les caractéristiques typiques des eaux usées brutes d'un abattoir de taille moyenne (traitant 500 à 2 000 têtes de bovins ou 5 000 à 20 000 volailles par jour) comprennent :
| Paramètre | Plage typique | Valeurs de pointe |
|---|---|---|
| DCO | 3 000–8 000 mg/L | Jusqu'à 15 000 mg/L |
| DBO₅ | 1 500–4 000 mg/L | Jusqu'à 8 000 mg/L |
| MES | 1 000–3 000 mg/L | Jusqu'à 6 000 mg/L |
| FOG (huiles et graisses) | 200–1 500 mg/L | Jusqu'à 3 000 mg/L |
| NTK | 150–500 mg/L | Jusqu'à 800 mg/L |
| Phosphore total | 25–100 mg/L | Jusqu'à 200 mg/L |
| pH | 6,0–8,5 | 4,5–9,5 (cycles CIP) |
| Température | 25–40°C | Jusqu'à 50°C (eau d'échaudage) |
Ces concentrations sont 10 à 50 fois plus élevées que celles des eaux usées municipales typiques. Sans traitement adéquat, l'effluent d'abattoir peut dégrader gravement les milieux récepteurs, épuiser l'oxygène dissous, provoquer des proliférations algales et engendrer de sérieuses nuisances olfactives.
Cadre réglementaire
Le rejet des eaux usées d'abattoir est strictement réglementé dans le monde entier :
- US EPA 40 CFR Part 432 : établit des lignes directrices de limitation des rejets spécifiquement pour la transformation de la viande et de la volaille, comprenant des limites maximales journalières et des moyennes mensuelles pour la DBO₅, les MES, le FOG, les coliformes fécaux, le pH et l'ammoniac.
- Document de référence BAT (BREF) de l'UE pour les industries alimentaires, des boissons et laitières : définit les meilleures techniques disponibles (MTD) pour le secteur, y compris les niveaux d'émission associés aux MTD (NEA-MTD).
- Directives de l'OMS : pertinentes pour les installations des pays en développement où la réglementation locale peut être moins détaillée.
Les installations rejetant vers les réseaux d'égouts municipaux doivent également respecter les normes locales de prétraitement, qui limitent généralement le FOG à 100–150 mg/L et la DBO₅ à 300–600 mg/L.
Étape 1 : maîtrise à la source et bonnes pratiques en usine
Le traitement des eaux usées le plus rentable est la prévention. Avant d'investir dans un traitement en bout de filière, tout abattoir devrait mettre en œuvre :
- Prénettoyage à sec : racler et balayer les sols avant le lavage. Cette pratique simple peut réduire la charge organique vers le réseau de 25 à 40 %.
- Collecte du sang : le sang a une DCO d'environ 375 000 mg/L — un litre de sang déversé apporte autant de charge organique que 100 litres d'eaux usées d'abattoir typiques. Des goulottes et pompes de collecte dédiées empêchent totalement le sang d'entrer dans le flux d'eaux usées.
- Séparation des contenus de panse/intestin : vider à sec les contenus de panse vers une unité d'équarrissage ou de compostage plutôt que de les laver vers l'égout.
- Récupération des FOG : les bacs à graisse et séparateurs de graisses à chaque point de rejet récupèrent les matières grasses qui ont une valeur commerciale comme suif d'équarrissage ou matière première pour biodiesel.
- Réutilisation de l'eau : l'eau de rinçage final des carcasses peut être réutilisée pour le premier lavage ; l'eau de refroidissement peut être recirculée.
La mise en œuvre de ces pratiques avant de concevoir la station de traitement peut réduire la capacité de traitement requise de 30 à 50 %, générant d'importantes économies d'investissement et d'exploitation.
Étape 2 : dégrillage et prétraitement
Dégrillage grossier et fin
Les eaux usées d'abattoir contiennent des solides de grande taille — éclats d'os, cartilage, globules de graisse, plumes (en aviculture) et fragments d'emballage — qui doivent être éliminés avant tout équipement aval. Un dégrilleur mécanique rotatif à barreaux avec un espacement de 1 à 3 mm constitue la première opération unitaire standard. Contrairement aux grilles statiques qui s'encrassent rapidement avec les graisses, les dégrilleurs rotatifs à barreaux s'autonettoient en continu, maintenant la capacité hydraulique même en période de production de pointe.
Pour les opérations avicoles, un tamis à tambour rotatif secondaire avec des perforations de 0,5 à 1,0 mm capture les fragments de plumes et les solides fins qui passent à travers le dégrilleur. Les refus de dégrillage sont généralement collectés en bennes et envoyés à l'équarrissage.
Égalisation
Les débits d'abattoir sont fortement intermittents. La production s'étend généralement sur 8 à 12 heures par jour, avec des débits de pointe pendant les périodes de lavage pouvant atteindre 3 à 5 fois le débit moyen. Un bassin d'égalisation couvert dimensionné pour 8 à 12 heures de débit journalier moyen lisse les pics hydrauliques et polluants, protégeant le traitement biologique aval des chocs de charge. L'aération ou le mélange mécanique dans le bassin d'égalisation empêche la décantation et les conditions septiques.
Étape 3 : traitement physico-chimique — élimination des FOG et des solides
Flottation à air dissous (DAF)
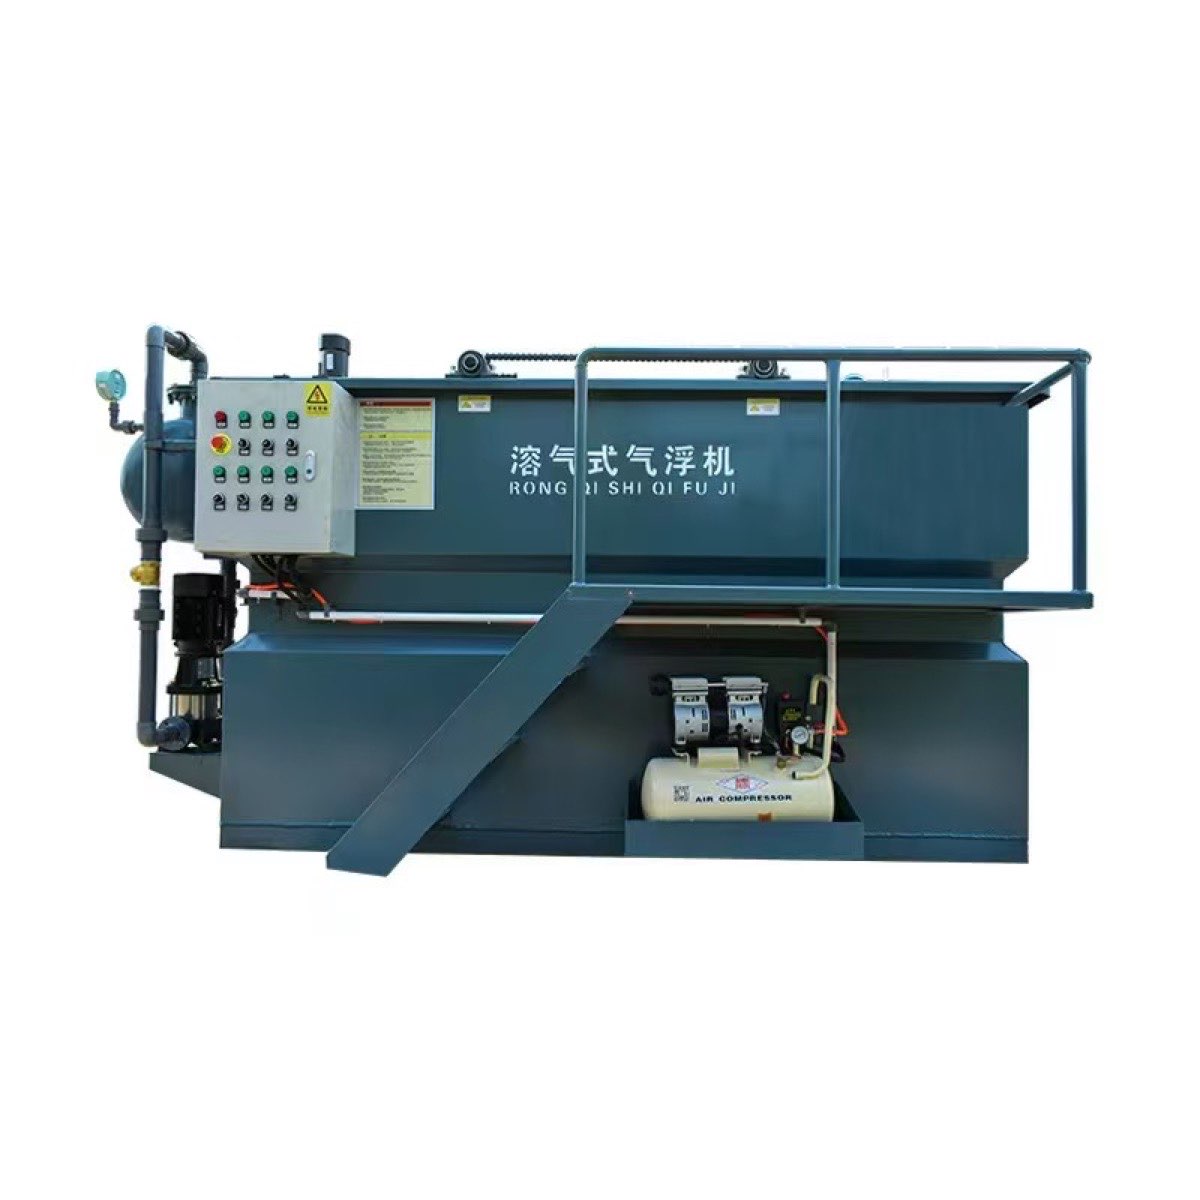
La flottation à air dissous (DAF) est l'opération unitaire la plus importante du traitement des eaux usées d'abattoir. C'est la seule technologie capable d'éliminer de manière fiable les graisses émulsionnées et les matières en suspension fines trop légères pour décanter et trop petites pour être dégrillées.
Dans une application DAF d'abattoir :
- Préconditionnement chimique : les coagulants (chlorure ferrique ou polychlorure d'aluminium à 100–300 mg/L) déstabilisent le FOG émulsionné. Un polymère cationique (1–3 mg/L) relie les flocs pour une flottation rapide.
- Objectifs de performance : 90–95 % d'élimination du FOG, 85–95 % d'élimination des MES, 50–65 % d'élimination de la DCO, 30–40 % d'élimination du NTK (via l'élimination de l'azote particulaire).
- Charge superficielle : 4–8 m³/m²/h pour les applications d'abattoir (inférieure à celle d'un DAF municipal en raison d'une charge en solides plus élevée).
- Caractéristiques des flottats (boues) : les flottats DAF d'abattoir sont riches en graisses et peuvent être valorisés par équarrissage s'ils sont récupérés proprement. La concentration typique en solides des flottats est de 3–6 %.
Un DAF bien conçu réduit la DBO de 4 000 mg/L à 1 200–1 800 mg/L — ramenant l'effluent dans une plage que le traitement biologique aérobie conventionnel peut traiter efficacement.
Étape 4 : traitement biologique
Prétraitement anaérobie (pour effluent à forte charge)
Pour les abattoirs dont la DCO reste constamment supérieure à 4 000 mg/L après DAF, le prétraitement anaérobie est économiquement attractif. Les réacteurs UASB (lit de boues anaérobie à flux ascendant) ou EGSB (lit de boues granulaires expansé) peuvent éliminer 70 à 85 % de la DCO restante tout en générant du biogaz (0,35 m³ de CH₄ par kg de DCO éliminée aux CNTP). Pour une station de 500 m³/jour avec 3 000 mg/L de DCO après DAF, cela correspond à environ 525 m³/jour de méthane — suffisamment pour chauffer l'eau de process ou produire 50 à 80 kW d'électricité via cogénération.
Polissage aérobie
Après DAF (et prétraitement anaérobie optionnel), le traitement biologique aérobie réduit la DBO résiduelle aux limites de rejet. Les configurations courantes comprennent :
- Boues activées (aération prolongée) : TRH 18–24 heures, TSR 15–25 jours. Atteint DBO₅ < 20 mg/L, NH₃-N < 2 mg/L.
- SBR : bien adapté aux opérations en batch qui correspondent au cycle de production quotidien de l'abattoir.
- MBBR (réacteur à biofilm sur lit mobile) : alternative compacte qui gère bien les variations de charge grâce à la capacité tampon du biofilm.
Élimination des nutriments
Les eaux usées d'abattoir sont intrinsèquement riches en nutriments (N et P élevés provenant du sang et des contenus intestinaux). Si l'élimination des nutriments est requise, une configuration A²/O ou Ludzack-Ettinger modifié (MLE) est appropriée. Le rapport DBO/NT élevé (typiquement 5:1–8:1) des eaux usées d'abattoir est en réalité favorable à la dénitrification, car un carbone abondant est disponible comme donneur d'électrons.
Étape 5 : déshydratation et évacuation des boues
Les stations de traitement d'abattoir génèrent des quantités importantes de boues provenant de sources multiples : refus de dégrillage, flottats DAF, boues activées en excès et (le cas échéant) digestat anaérobie. Un filtre-presse à plateaux est la technologie de déshydratation privilégiée pour les boues d'abattoir, car :
- Il atteint la siccité de gâteau la plus élevée (30–40 % de solides) de toutes les technologies de déshydratation mécanique, minimisant le volume d'évacuation et les coûts de transport.
- Le gâteau obtenu est ferme et gerbable, simplifiant la manutention et le stockage.
- Il gère mieux la teneur élevée en graisses des boues de flottats DAF que les filtres à bande ou les centrifugeuses, qui peuvent connaître du patinage et de l'encrassement avec des boues grasses.
Un conditionnement polymère (polyacrylamide cationique à 3–8 kg/tonne de matières sèches) est requis avant la déshydratation. Le gâteau déshydraté est généralement évacué par compostage (mélangé à une source de carbone telle que des copeaux de bois), digestion anaérobie, épandage agricole (si autorisé) ou mise en décharge en dernier recours.
Maîtrise des odeurs : une exigence non négociable
Les eaux usées d'abattoir sont intensément malodorantes en raison de la décomposition du sang, des protéines et des graisses — générant du sulfure d'hydrogène (H₂S), de l'ammoniac, des acides organiques volatils et des mercaptans. Les plaintes pour odeurs constituent le motif le plus fréquent d'actions réglementaires contre les stations d'épuration d'abattoir, même lorsque la qualité de l'effluent respecte les limites d'autorisation. Une stratégie complète de maîtrise des odeurs doit inclure :
- Couverture de toutes les unités de prétraitement : la zone de dégrillage, le bassin d'égalisation et l'unité DAF doivent être enfermés avec une ventilation d'extraction à 6–10 renouvellements d'air par heure.
- Biofiltre ou laveur chimique : l'air extrait est traité par un biofiltre (média organique tel que copeaux de bois/compost inoculé de bactéries oxydant le soufre) pour l'élimination du H₂S, ou un laveur chimique à deux étages (premier étage : H₂SO₄ pour l'ammoniac, second étage : NaOH + NaOCl pour le H₂S et les composés organiques). Les biofiltres sont moins coûteux pour des charges odorantes modérées ; les laveurs chimiques sont préférés lorsque l'espace est limité ou lorsque les concentrations en mercaptans sont élevées.
- Zones tampon : maintenir une distance minimale de 100–200 m entre la station d'épuration et toute propriété résidentielle ou commerciale. Lorsque cela n'est pas possible, une maîtrise renforcée des odeurs avec une capacité de traitement redondante est essentielle.
- Surveillance : installer des détecteurs de H₂S en limite de site et aux récepteurs sensibles. La surveillance en temps réel permet de détecter précocement les événements odorants avant l'apparition des plaintes.
Exemple de conception : station d'épuration d'abattoir bovin de 800 m³/jour
Prenons un abattoir bovin traitant 800 têtes/jour avec une production totale d'eaux usées de 800 m³/jour. La filière de traitement consisterait en :
- Dégrilleur rotatif à barreaux (2 mm) → benne à refus
- Bassin d'égalisation (400 m³, aéré, TRH de 12 heures)
- Dosage chimique + DAF (surface 30 m², charge 5,3 m/h)
- Réacteur anaérobie (UASB, 200 m³, TRH de 6 heures)
- Boues activées (aération prolongée, 600 m³, TRH de 18 heures)
- Clarificateur secondaire (diamètre 8 m)
- Épaississeur de boues + filtre-presse (1,2 m × 1,2 m, 80 plateaux)
Qualité d'effluent attendue : DBO₅ < 25 mg/L, MES < 30 mg/L, FOG < 10 mg/L, NH₃-N < 5 mg/L. Coût d'installation total : environ 1,2 à 1,8 million USD. Coût d'exploitation : 0,60–0,90 USD par m³.
Questions fréquentes
Pourquoi l'élimination du FOG est-elle si critique dans le traitement des eaux usées d'abattoir ?
Les graisses, huiles et matières grasses causent de multiples problèmes si elles ne sont pas éliminées en amont du procédé de traitement. Le FOG enrobe les flocs biologiques, réduisant l'efficacité du transfert d'oxygène et provoquant un gonflement filamenteux dans les systèmes à boues activées. Il s'accumule sur les membranes de diffuseurs, les canalisations et les capteurs, augmentant les coûts de maintenance. Dans les systèmes anaérobies, le FOG peut former des couches d'écume flottante qui court-circuitent l'écoulement. Le DAF élimine typiquement 90 à 95 % du FOG, protégeant le traitement biologique aval et réduisant significativement les coûts d'exploitation et de maintenance à long terme.
Les eaux usées d'abattoir peuvent-elles être traitées jusqu'à une qualité de réutilisation ?
Oui, avec un traitement approprié, l'effluent d'abattoir peut être traité jusqu'à une qualité adaptée à une réutilisation non potable (lavage de camions, lavage des aires, refroidissement et irrigation paysagère). Après le traitement biologique, l'ajout d'une filtration tertiaire, d'une désinfection UV et (optionnellement) d'une osmose inverse peut produire une eau conforme aux normes de l'OMS et aux normes locales de réutilisation. La réutilisation peut réduire la consommation d'eau douce d'un abattoir de 30 à 50 %, ce qui est particulièrement précieux dans les régions en stress hydrique. Toutefois, les eaux usées traitées ne doivent jamais être réutilisées pour le lavage des carcasses ni pour toute application en contact direct avec les denrées alimentaires, en raison des réglementations sanitaires.
Quelle quantité de biogaz une station d'épuration d'abattoir peut-elle produire ?
La production de biogaz dépend de la charge organique et de l'efficacité du traitement. En règle générale, le traitement anaérobie des eaux usées d'abattoir produit 0,5 à 0,7 m³ de biogaz (60–70 % de méthane) par kg de DCO éliminée. Pour une station de 1 000 m³/jour avec une DCO d'entrée de 5 000 mg/L et 80 % d'élimination anaérobie de la DCO, cela correspond à environ 2 000–2 800 m³/jour de biogaz, avec un contenu énergétique équivalent à 4 200–5 900 kWh/jour. Cela peut compenser 40 à 70 % de la demande énergétique totale de la station via la cogénération (CHP).
Quels sont les plus grands défis opérationnels des stations d'épuration d'abattoir ?
Les trois défis opérationnels les plus courants sont : (1) l'accumulation de FOG dans les réacteurs biologiques et sur l'instrumentation, nécessitant un nettoyage plus fréquent que dans les stations industrielles typiques ; (2) les variations extrêmes de débit et de charge entre jours de production, week-ends et pics saisonniers (p. ex. périodes de fêtes), qui exigent une égalisation robuste et un contrôle de procédé flexible ; et (3) la gestion des odeurs — les eaux usées brutes d'abattoir sont fortement odorantes, et toutes les unités de prétraitement (dégrillage, égalisation, DAF) doivent être couvertes, l'air extrait étant traité par un biofiltre ou un laveur chimique.