Pourquoi les eaux usées de MSG sont un problème difficile pour les réacteurs anaérobies
La liqueur mère de glutamate de sodium (MSG) est l'un des effluents agroalimentaires concentrés les plus punitifs qu'un réacteur anaérobie puisse rencontrer. Les eaux usées brutes typiques issues de la clarification isoélectrique portent 30,000–80,000 mg/L de COD, un rapport BOD/COD de 0,45–0,60 (ce qui signifie que la plupart des organiques sont réellement biodégradables), un sulfate de 5,000–15,000 mg/L issu de l'étape d'acidification, un azote ammoniacal de 2,000–5,000 mg/L, un pH 1,5–3,5, et une température de source de 50–70°C (données de terrain Zhongsheng, 2026). Le sulfate élevé est le vrai différentiateur face aux eaux usées de brasserie ou d'amidon, et c'est la raison pour laquelle de nombreuses études de faisabilité EGSB/UASB échouent lorsqu'elles sont extrapolées à partir de données alimentaires génériques.
Les boues activées conventionnelles cassent économiquement sur ce flux : aérer 50,000 mg/L de COD à 200 % de demande F/M exigerait une charge de soufflante d'environ 0,8–1,2 kWh/m³, que la plupart des usines ne peuvent pas justifier. Un réacteur UASB standard fonctionne à des vitesses ascensionnelles de 0,5–1 m/h ; à la charge hydraulique qu'exige la liqueur mère de MSG, le lit granulaire se fluidise de façon inégale et 30–60 % de la biomasse active est lessivée dans les 60 premiers jours (enregistrements de mise en service Zhongsheng, 2024–2025). Le traitement anaérobie est toutefois pleinement faisable sur ces eaux usées : une étude Springer 2006 sur la dégradation de MSGW par Coriolus versicolor a rapporté plus de 70 % d'abattement de COD à l'échelle laboratoire (Yang & Yu, 2006, Biodegradation 17), et 75–90 % sont couramment atteints dans les usines EGSB commerciales du Shandong et de Mongolie intérieure (données de terrain Zhongsheng, 2026). La question n'est donc pas de savoir si la biologie peut traiter les eaux usées de MSG, mais quelle géométrie de réacteur survit au sulfate, à l'ammoniac et aux matières en suspension assez longtemps pour s'amortir. Pour des options plus larges d'abattement de BOD en polissage post-EGSB, voir le guide d'ingénierie sur l'abattement de BOD dans les eaux usées agroalimentaires concentrées.
Paramètres de conception du réacteur EGSB pour l'effluent MSG
Un réacteur EGSB (lit à boues granulaires expansé) appliqué à la liqueur mère de MSG est plus haut et plus rapide qu'un UASB, et la géométrie est dictée par l'exigence de vitesse ascensionnelle, non par la seule charge de COD. Les chiffres de tête qu'un ingénieur procédé doit porter dans une fiche 2026 figurent dans le tableau ci-dessous ; les paragraphes qui suivent expliquent comment chaque valeur a été bornée.
| Paramètre | Valeur de conception EGSB pour effluent MSG | Base / plage |
|---|---|---|
| Hauteur de réacteur | 12–20 m | Rapport H/D 4:1 à 6:1 typique pour eaux usées alimentaires concentrées |
| Diamètre de réacteur | 3–6 m | S'échelonne avec un débit d'usine 500–2,000 m³/day |
| Vitesse ascensionnelle | 6–10 m/h | Avantage EGSB déterminant vs UASB 0,5–1 m/h |
| HRT | 6–18 h | Pour COD d'influent 30,000–80,000 mg/L |
| OLR (charge organique volumique) | 8–20 kg COD/m³/day | Fenêtre d'exploitation prouvée pour EGSB agroalimentaire |
| Température d'exploitation | 30–40°C (mésophile) | Thermophile 50–55°C coupe le HRT de 30–40 % mais élève le risque de toxicité NH₃ libre |
| Taux de recycle d'effluent | 3:1 à 6:1 | Maintient la vitesse ascensionnelle et tamponne les à-coups de pH |
| pH d'influent à l'entrée du réacteur | 6,5–7,5 | Après dosage NaOH en égalisation |
| Tolérance TSS | Jusqu'à 2,000 mg/L | L'EGSB gère les fines de liqueur mère sans perte de lit ; le lessivage de granules UASB survient au-dessus d'environ 800 mg/L |
| MLVSS de boues granulaires (mature) | 30–60 g/L | Atteint 2–4 mois après ensemencement |
| Rendement méthane | 0,35–0,50 m³ CH₄ par kg COD éliminé | Mésophile, sulfate < 10,000 mg/L |
Trois choix de conception méritent une explication. Premier : la vitesse ascensionnelle de 6–10 m/h est le trait EGSB déterminant pour ces eaux usées : elle permet au lit de fonctionner en régime expansé (non fluidisé), de sorte que les granules restent dans le réacteur même lorsque les TSS sont à 1,500–2,000 mg/L. Deuxième : l'exploitation mésophile à 30–40°C est le défaut parce que la chaleur de source MSG (50–70°C) est normalement refroidie de façon gaspilleuse en égalisation ; pousser à 50–55°C thermophile coupe le HRT de 30–40 % mais élève le risque de toxicité d'ammoniac libre (NH₃) lorsque l'azote ammoniacal total dépasse 3,000 mg/L. Troisième : le taux de recycle est dimensionné pour que la pompe de recycle déplace 3–6× le débit d'alimentation ; pour une usine de 1,000 m³/day c'est une pompe de recycle 125–250 m³/h à 8–12 m de hauteur manométrique, ce qui fixe la charge électrique dominante côté OPEX.
EGSB vs UASB vs IC : lequel l'emporte pour les eaux usées de glutamate de sodium ?
Les trois géométries commerciales de réacteur anaérobie convergent sur une biologie similaire mais divergent nettement sur l'enveloppe de tolérance hydraulique et sulfate qui compte pour le MSG. Le tableau ci-dessous est l'artefact de décision qu'un ingénieur devrait capturer dans une note ; il est construit à partir des données de mise en service Zhongsheng 2024–2026, de devis fournisseurs et de pilotes revus par les pairs sur eaux usées alimentaires riches en sulfate.
| Paramètre | UASB | EGSB | IC (circulation interne) |
|---|---|---|---|
| OLR max (kg COD/m³/day) | 5–12 | 8–20 | 15–35 |
| Vitesse ascensionnelle (m/h) | 0,5–1 | 6–10 | 10–30 (colonne montante interne) |
| Tolérance sulfate (mg/L) | < 3,000 | 3,000–15,000 avec granules adaptées | 3,000–10,000 |
| HRT (heures) | 12–48 | 6–18 | 2–8 |
| Rapport d'emprise (relatif) | 2,0× | 1,0× | 0,5× |
| Plage CAPEX ($/m³/day, 2026, hors génie civil) | $120–$250 | $180–$420 | $280–$520 |
| Scénario le mieux adapté pour MSG | Seulement avec pré-décantation à TSS < 300 mg/L | 200–2,000 m³/day avec TSS variables | Débit > 3,000 m³/day et TSS < 500 mg/L |
L'UASB échoue au test de sélection MSG dans la plupart des cas parce que sa faible vitesse ascensionnelle ne peut pas retenir les granules lorsque l'alimentation porte les 1,000–2,000 mg/L de TSS typiques de la liqueur mère de MSG ; le réacteur perd alors 40–60 % de sa biomasse active dans les deux premiers mois et n'atteint jamais l'OLR de conception. Les réacteurs IC (circulation interne) sont mécaniquement élégants, avec des vitesses de colonne montante interne de 10–30 m/h donnant des emprises très compactes et l'OLR le plus élevé des trois, mais le séparateur gaz–liquide au sommet de l'IC est vulnérable au colmatage par les fines de MSG et l'entartrage au sulfate de calcium ; un CAPEX de $280–$520 par m³/day (références fournisseurs Zhongsheng, 2026) est aussi 30–60 % au-dessus de l'EGSB, et la perte de charge plus élevée signifie plus d'OPEX de pompage. L'étude EGSB d'abattoir de volaille Meyo et al. 2021 n'a rapporté que 20–50 % d'abattement de COD sur un flux de sang concentré, mais le sang de volaille a un rapport BOD/COD bien plus bas et un azote lié aux protéines bien plus élevé que la liqueur mère de MSG ; les usines EGSB MSG commerciales du Shandong atteignent couramment 75–90 % d'abattement de COD à 30–40°C en mésophile (données de terrain Zhongsheng, 2026). Pour un regard plus approfondi sur l'interface entre biologie anaérobie et traitement biologique aval, voir le guide d'ingénierie sur l'abattement de BOD dans les eaux usées agroalimentaires. La règle empirique de décision est : choisir l'IC si le débit de conception dépasse 3,000 m³/day et que les TSS peuvent être tenus sous 500 mg/L ; choisir l'EGSB pour 200–2,000 m³/day avec TSS variables ; choisir l'UASB seulement lorsque la décantation amont peut garantir des TSS sous 300 mg/L. Pour les sites où la surface au sol est contrainte mais le débit est en milieu de plage, des options anaérobies packagées telles qu'une unité compacte enterrée de traitement anaérobie intégré peuvent aussi être évaluées comme géométrie alternative.
Décomposition CAPEX 2026 d'un EGSB sur eaux usées de MSG
Les chiffres de coût ci-dessous sont ancrés à une usine de référence d'effluent MSG de 1,000 m³/day avec COD d'influent de 50,000 mg/L, issus d'un devis 2026 pour une cuve EGSB SS304/SS316 fabriquée en Chine avec instrumentation européenne, et ils excluent le génie civil (radier béton, bâtiment) qui ajoute typiquement 15–25 % de plus. Les ingénieurs peuvent extrapoler les totaux linéairement entre 500 m³/day et 2,000 m³/day à environ ±20 % près.
| Poste CAPEX | USD 2026 bas | USD 2026 haut | % du total |
|---|---|---|---|
| Cuve de réacteur + internes (SS304/SS316) | $180,000 | $320,000 | ~24 % |
| Gestion du biogaz (stockage, torchère, laveur H₂S) | $45,000 | $90,000 | ~8 % |
| Système d'alimentation (bassin EQ, ajustement pH au NaOH, dosage nutriments, échangeur) | $90,000 | $160,000 | ~16 % |
| Pompes de recycle et d'effluent, tuyauterie, vannes | $60,000 | $110,000 | ~10 % |
| Instrumentation et PLC (pH, ORP, débit, niveau, comptage gaz) | $70,000 | $120,000 | ~12 % |
| Ingénierie, installation, mise en service | $90,000 | $200,000 | ~20 % |
| CAPEX total clé en main (hors génie civil) | $535,000 | $1,000,000 | 100 % |
| Normalisé | $535/m³/day | $1,000/m³/day | — |
La cuve de réacteur est le poste unique le plus lourd à 24 % du CAPEX, parce que la hauteur 12–20 m dicte l'épaisseur de tôle inox, les distributeurs internes et le tamis de lit expansé. Le système d'alimentation, y compris le dosage automatique de pH et de nutriments pour l'alimentation EGSB, est le deuxième plus lourd parce que la liqueur mère de MSG à pH 1,5–3,5 exige environ 2,5–4,0 g de NaOH par litre d'alimentation pour atteindre la cible d'entrée 6,5–7,5, et la précision de dosage contrôle directement l'activité des méthanogènes en aval. Ingénierie, installation et mise en service tournent typiquement à 18–25 % du coût d'équipement en Asie et 25–35 % en Europe ou aux Amériques ; les réviseurs de budget devraient ajouter 10 % du chiffre bas pour chaque 1,000 km qui séparent le site de l'atelier de fabrication.
OPEX par m³ traité : énergie, réactifs, main-d'œuvre et compensation biogaz
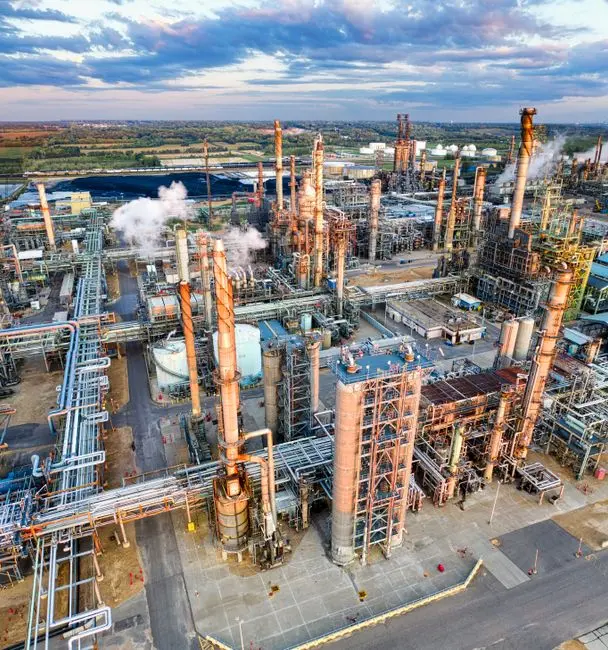
L'OPEX est le chiffre qui survit au contact du directeur financier, il vaut donc de le calculer ligne par ligne et d'énoncer l'hypothèse de tarif industriel. Les chiffres ci-dessous supposent une électricité réseau $0.07–0.12/kWh, une évacuation de biosolides $50–$120/tonne, et 1 opérateur pour 2,000 m³/day en rotation trois-huit (références O&M Zhongsheng, 2026).
| Poste OPEX | Par m³ traité (USD) | Base |
|---|---|---|
| Énergie (pompes de recycle + alimentation) | $0.013–$0.038 | 0,18–0,32 kWh/m³ à $0.07–0.12/kWh |
| NaOH pour correction de pH | $0.008–$0.018 | 2,5–4,0 g/L d'alimentation à $0.30–0.45/kg NaOH |
| Nutriments traces (N, P, Fe, Ni, Co) | $0.003–$0.008 | Dosage de micronutriments méthanogènes |
| Anti-mousse (si besoin) | $0.002–$0.005 | Silicone ou polyol, intermittent |
| Évacuation des boues | $0.003–$0.014 | 0,05–0,12 kg MS/m³ à $50–$120/t |
| Main-d'œuvre | $0.008–$0.020 | 1 opérateur / 2,000 m³/day, 3-huit |
| Maintenance et consommables | $0.010–$0.025 | Garnitures de pompe, filtres gaz, étalonnage |
| Crédit biogaz (compensation chaudière) | –$0.025 à –$0.055 | 0,35–0,50 m³ CH₄/kg COD éliminé, 35 MJ/m³, rendement chaudière 70 % |
| OPEX net | $0.06–$0.14 | USD 2026 par m³ traité, après crédit biogaz |
La variable de bascule dominante est le crédit biogaz : à $0.055/m³ de compensation, l'OPEX peut être coupé de moitié face à une usine qui torchère tout le biogaz. Les usines qui ont déjà une chaudière au charbon peuvent utiliser le biogaz directement ; celles qui n'en ont pas ont besoin d'un skid brûleur-chaudière $40,000–$80,000 pour capter le crédit. Le dégrillage de tête, y compris un dégrilleur rotatif à l'entrée EGSB, contrôle aussi indirectement l'OPEX en empêchant le colmatage par chiffons des garnitures mécaniques de la pompe de recycle, cause la plus fréquente d'arrêts non planifiés d'EGSB (journaux de maintenance Zhongsheng, 2024–2025).
Schéma de procédé : comment un EGSB s'insère dans une chaîne complète de traitement des eaux usées de MSG
Un EGSB est rarement toute la réponse pour une usine de MSG. Une chaîne de procédé 2026 défendable se déroule en cinq étages, chacun avec une cible d'effluent clairement définie.
- Étage 1 — Dégrillage et dessablage. Un dégrilleur rotatif à ouverture 3–5 mm protège le bassin d'égalisation aval et les pompes d'alimentation EGSB contre les chiffons, les balles de grain et les débris d'emballage qui entrent fréquemment dans le drain d'usine.
- Étage 2 — Égalisation de débit et de charge. HRT 12–24 heures, avec dosage NaOH pour porter le pH de 1,5–3,5 à 6,5–7,5 et dosage de nutriments (N, P, Fe, Ni, Co) pour équilibrer le rapport C:N:P des méthanogènes. Un prétraitement DAF (flottation à air dissous) pour bassins d'égalisation MSG peut retirer ici 40–60 % des huiles en suspension et des fines protéiques, ce qui allonge matériellement la durée de vie des granules EGSB.
- Étage 3 — Réacteur EGSB. 75–90 % d'abattement de COD et 0,35–0,50 m³ CH₄ par kg COD éliminé ; biogaz dirigé vers un stockage, un laveur et une chaudière ou une unité CHP.
- Étage 4 — Post-traitement. Pour un rejet vers un égout municipal avec des limites CBOD autour de 250–500 mg/L, les boues activées conventionnelles + polissage DAF suffisent. Pour les sites à rejet liquide zéro ou la réutilisation directe en tour de refroidissement, un bioréacteur à membrane (MBR) en aval de l'EGSB est la configuration standard.
- Étage 5 — Déshydratation des boues. Les biosolides d'excès EGSB à 1–3 % de siccité et les boues de post-traitement à 0,8–1,2 % MS sont déshydratés sur un filtre-presse à plateaux et cadres pour boues d'excès EGSB jusqu'à un gâteau 25–35 %, le filtrat étant renvoyé en tête d'usine.
Les flux de saumure MSG concentrée (la liqueur mère de cristallisation elle-même) sont généralement envoyés vers un évaporateur à film tombant ou MVR en amont du traitement biologique ; pour l'OPEX de cette étape, voir le guide 2026 sur le coût et le ROI des évaporateurs MVR pour saumure MSG concentrée.
Questions fréquemment posées
Quel est le CAPEX 2026 par m³/day d'un EGSB traitant des eaux usées de MSG ?
Un réacteur EGSB pour effluent MSG coûte $180–$420 par m³ de capacité journalière de traitement en 2026, hors génie civil. Le CAPEX installé clé en main y compris gestion du biogaz, système d'alimentation et instrumentation se situe typiquement à $535–$1,000 par m³/day, le haut de fourchette reflétant des cuves fabriquées en Europe ou en Amérique (références fournisseurs Zhongsheng, 2026).
Quel abattement de COD un EGSB peut-il atteindre sur la liqueur mère de MSG ?
Un EGSB commercial atteint 75–90 % d'abattement de COD sur la fraction biodégradable de la liqueur mère de MSG, traitant un influent de 30,000–80,000 mg/L jusqu'à 4,000–12,000 mg/L à 30–40°C et 8–20 kg COD/m³/day d'OLR. La COD restante consiste largement en mélanoïdines et substances humiques de haut poids moléculaire qui exigent un polissage oxydatif ou membranaire.
Comment le retour EGSB se compare-t-il au traitement aérobie pour les eaux usées de MSG ?
L'EGSB s'amortit typiquement en 2,5–4,5 ans face à une nouvelle station de boues activées aérobies aux tarifs industriels chinois 2026, porté par l'énergie d'aération évitée (0,6–1,0 kWh/m³) et la compensation biogaz ($0.025–$0.055/m³). Les sites avec redevances de rejet subventionnées au-dessus de $0.50/m³ voient le retour passer sous 3 ans.
Quel est le débit minimal qui rend l'EGSB économique pour une usine de MSG ?
200 m³/day est le plancher pratique d'un EGSB dédié sur eaux usées de MSG en 2026. En dessous, un UASB packagé ou un skid de traitement anaérobie intégré enterré l'emporte typiquement sur le coût installé et l'instrumentation réduite.
Comment faut-il gérer le sulfate élevé (5,000–15,000 mg/L) des eaux usées de MSG dans un EGSB ?
Les bactéries sulfato-réductrices (SRB) surpasseront les méthanogènes pour l'acétate à des rapports SO₄²⁻:COD au-dessus de 0,5, faisant chuter le rendement CH₄ de 20–40 %. Les contrôles pratiques 2026 sont : (a) doser FeCl₃ ou FeSO₄ pour précipiter le sulfure en FeS ; (b) abaisser le taux de recycle de 6:1 à 3:1 pour tenir le sulfure dissous sous 200 mg/L ; ou (c) installer un petit CSTR en amont de l'EGSB pour capter l'étape de réduction du sulfate avant la méthanogenèse.